
Un porte-électrode en C18150 peut présenter un contour correct tout en fonctionnant mal si sa face de contact, son ajustement de positionnement ou l'état du matériau livré est incorrect. L'usinage du C18150 doit commencer par ces interfaces fonctionnelles. Identifiez le stock de cuivre au chrome-zirconium et son état de livraison, puis reliez l'itinéraire de tournage et de fraisage aux surfaces qui conduisent le courant, positionnent l'assemblage ou transmettent la force de serrage.
Dans cet article
- Rédiger une description de matériau qui survive à la transmission
- Tracer séparément le chemin du courant et le chemin de positionnement
- Développer la coupe autour de la caractéristique la plus exigeante
- Examiner un plan de porte-électrode selon les conséquences d'une défaillance
- Choisir les preuves pour chaque question d'acceptation
- Questions relatives aux composants en C18150
Il s'agit d'une question de fabrication de composants. Elle n'établit pas les réglages d'un système de soudage, ne qualifie pas un assemblage électrique et ne garantit pas une conductivité particulière d'une pièce finie sans essai convenu. L'objectif est un plan qui indique à l'opérateur quelles caractéristiques comptent et à l'inspection ce qui doit être accepté.
Rédiger une description de matériau qui survive à la transmission
Le C18150 est un alliage de cuivre contenant du chrome et du zirconium. Les références fournisseurs utilisent aussi des désignations telles que CuCr1Zr et CW106C, mais l'acheteur doit confirmer la spécification applicable, la forme du produit et l'état plutôt que de se fier à une appellation informelle. Un certificat pour un produit n'établit pas automatiquement l'équivalence avec toute autre désignation ni l'état d'une ébauche de substitution.
La distinction avec une barre de cuivre pur ordinaire est importante. La résistance, la dureté et la conductivité sont liées au traitement du matériau, de sorte qu'une description d'achat indiquant seulement “ cuivre ” laisse l'itinéraire non résolu. Demandez quelles propriétés sont requises par l'application et quelles preuves doivent accompagner la livraison. Une mesure de dureté, une mesure de conductivité et un certificat de matériau répondent à des questions différentes ; aucune ne doit se substituer silencieusement aux autres.
Si le processus comprend une opération thermique, son objectif et son responsable doivent être clairs. Une spécification de matériau approuvée peut définir l'état de livraison ou l'état final requis. N'insérez pas de traitement supplémentaire parce qu'un autre alliage de cuivre l'a utilisé avec succès. Discutez de la séquence proposée avec le fournisseur de matériau et l'équipe d'ingénierie responsable, en particulier si une opération d'assemblage ultérieure pourrait affecter les interfaces fonctionnelles.
Tracer séparément le chemin du courant et le chemin de positionnement
Sur un porte-électrode, la queue externe peut se positionner dans un serre-joint tandis qu'une face d'extrémité ou un siège interne constitue une interface de contact. Marquez les deux chemins sur le plan. Un diamètre qui établit l'alignement nécessite un ajustement défini et une relation avec son siège ; une surface de contact nécessite une finition convenue et un critère d'endommagement. Le resserrement de chaque dimension n'explique ni l'une ni l'autre de ces tâches.
Pour un porte-électrode tourné, Usinage du C18150 peut générer le diamètre de positionnement, l'épaulement et l'alésage dans un même montage lorsque la géométrie le permet. Cela réduit le nombre de fois où leur relation doit être rétablie. Toute opération de fraisage ultérieure doit référencer le datum prévu, et non une face brute pratique sans relation contrôlée avec l'axe de travail.
Une face de contact peut être dimensionnellement plane tout en comportant des bavures saillantes, des débris incrustés ou des dommages de manutention. Ces conditions peuvent nuire à l'appui et créer un motif de contact réel différent du plan nominal. Définissez quelles marques sont inacceptables dans la zone fonctionnelle et comment elle est protégée pendant l'usinage, le nettoyage et l'emballage. Évitez de supposer qu'une exigence de brillance visuelle prouve la performance électrique.
Développer la coupe autour de la caractéristique la plus exigeante
Les recherches publiées sur le tournage du C18150 examinent ensemble les conditions de coupe, la géométrie de l'outil et la réponse de surface. Leurs résultats s'appliquent au brut, à l'outil et aux conditions d'essai de l'étude. Ils constituent une preuve utile que les variables interagissent ; ils ne sont pas une fiche de réglage de production pour chaque porte-outil. Sélectionnez les données de départ avec l'état réel du matériau et les recommandations d'application du fabricant d'outils, puis qualifiez-les sur la caractéristique exigeante de la pièce.
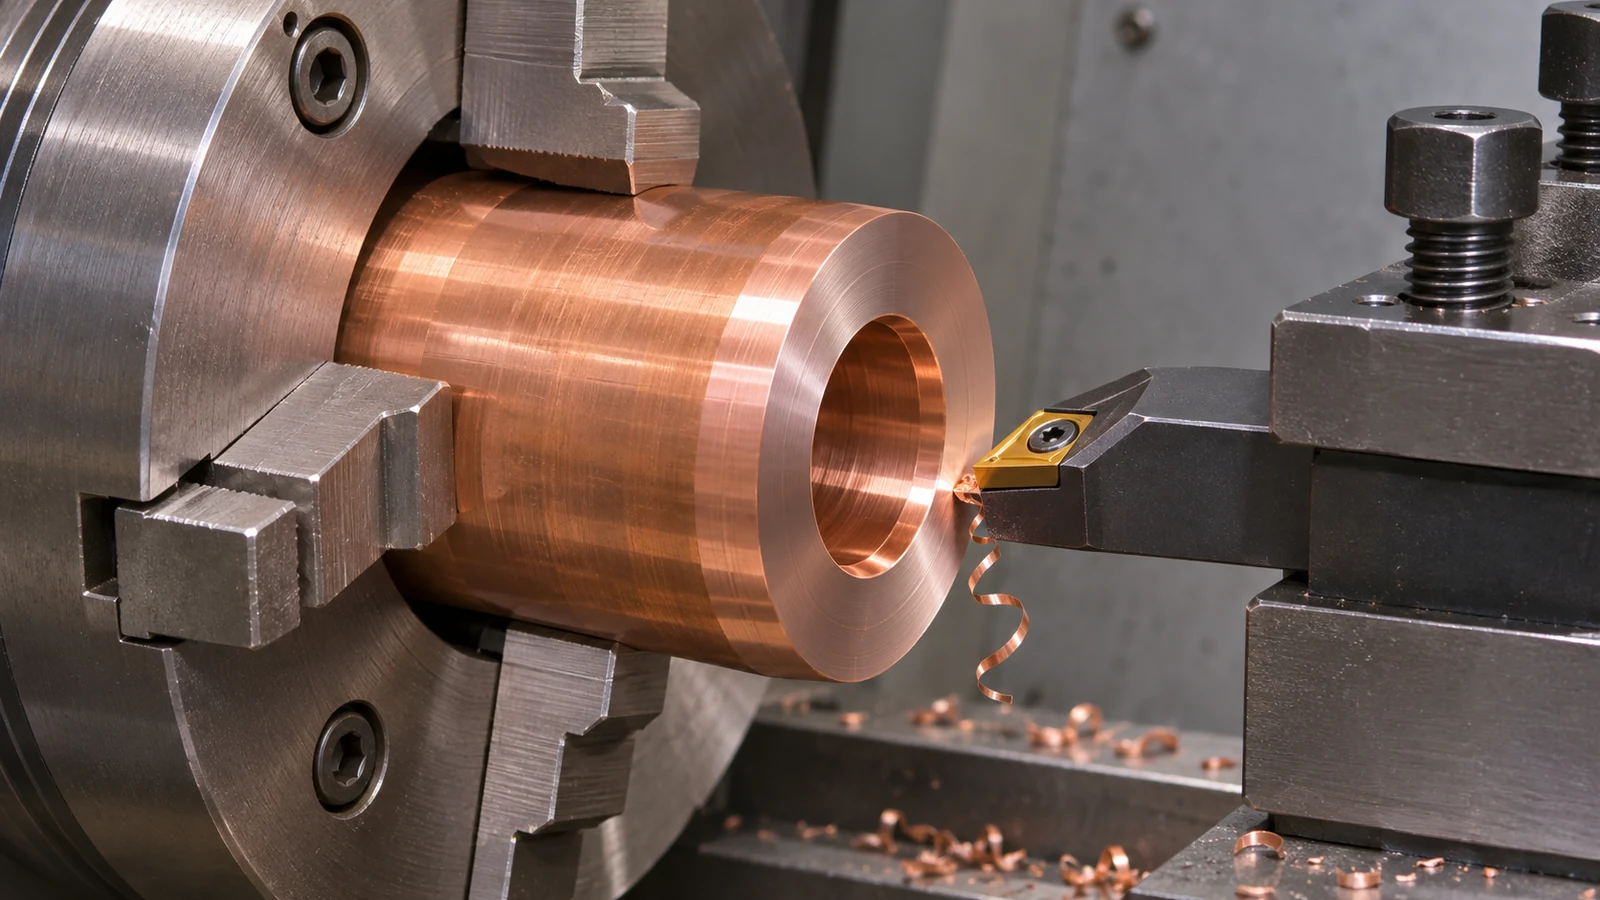 Un épaulement interrompu, un évidement profond ou un petit filetage peuvent révéler des problèmes qu'une longue passe de tournage extérieur ne montre pas. Inspectez l'évacuation des copeaux et l'arête de coupe à cet endroit. L'étalement de matière, un insert endommagé et des copeaux recoupés peuvent tous laisser des surfaces d'aspect médiocre, mais ils nécessitent des corrections différentes. Comparez la surface à l'état de l'outil avant de modifier plusieurs paramètres à la fois.
La force de serrage mérite un examen à part. Le bridage d'un queue finie courte peut marquer l'ajustement même que l'on valide. Une surface de préhension large et adaptée peut mieux la protéger, mais le montage doit toujours résister à la charge de coupe. Vérifiez la pièce après desserrage et après toute seconde opération. Un diamètre correct dans le montage ne démontre pas que le composant libéré ou sa relation d'épaulement reste acceptable.
Pour les trous transversaux et les raccordements filetés, identifiez les intersections internes que l'inspecteur final ne peut pas voir facilement. Prévoyez l'accès pour l'ébavurage et le nettoyage avant de choisir l'ordre de perçage. Un trou peut satisfaire son exigence de dimension tout en retenant une bavure interne qui gêne l'assemblage ou se libère dans un passage connecté. La méthode d'inspection doit traiter la caractéristique cachée réelle plutôt qu'une arête accessible pratique.
Examiner un plan de porte-électrode selon les conséquences d'une défaillance
Dans une revue hypothétique, un porte-pièce comporte une queue de positionnement, une fixation filetée et un siège de contact annulaire. Le premier prototype s'assemble, mais le siège présente un motif de portée irrégulier. Refileter sans investigation manquerait le problème. Vérifiez si le composant homologue s'arrête au siège prévu, si son filetage se termine trop tôt et si une bavure ou un épaulement mal aligné modifie le contact.
Séparez ensuite la géométrie des preuves matérielles. Si le siège est correctement positionné et exempt de dommages, une préoccupation de performance en application peut encore nécessiter une investigation sur l'état du matériau ou le système. Le rapport dimensionnel de l'usineur ne tranche pas le procédé de soudage ni la conception du trajet du courant. Attribuez ces responsabilités d'acceptation avant de commander un autre lot.
Cet exemple montre pourquoi l'usinage du C18150 bénéficie d'une revue par caractéristique. Le plan peut spécifier la relation entre le diamètre de positionnement et l'épaulement, un filetage et une condition de dégagement, ainsi que la zone de surface qui doit rester protégée. Il n'a pas besoin d'imposer la même finition ou tolérance à un dégagement extérieur non fonctionnel. Il s'agit d'un scénario d'ingénierie illustratif, et non d'un relevé d'essai client ou d'une commande livrée.
Choisir les preuves pour chaque question d'acceptation
Le dossier d'inspection doit relier chaque exigence à une méthode. Les contrôles dimensionnels traitent la taille et la position ; l'inspection de surface traite les bavures et les dommages ; la documentation matière traite l'identité et l'état spécifié. Si des essais de conductivité ou de dureté sont requis, nommez la méthode, l'emplacement, la condition et le responsable. Ne déduisez pas une garantie de pièce finie à partir de valeurs typiques de fiches techniques fournisseur.
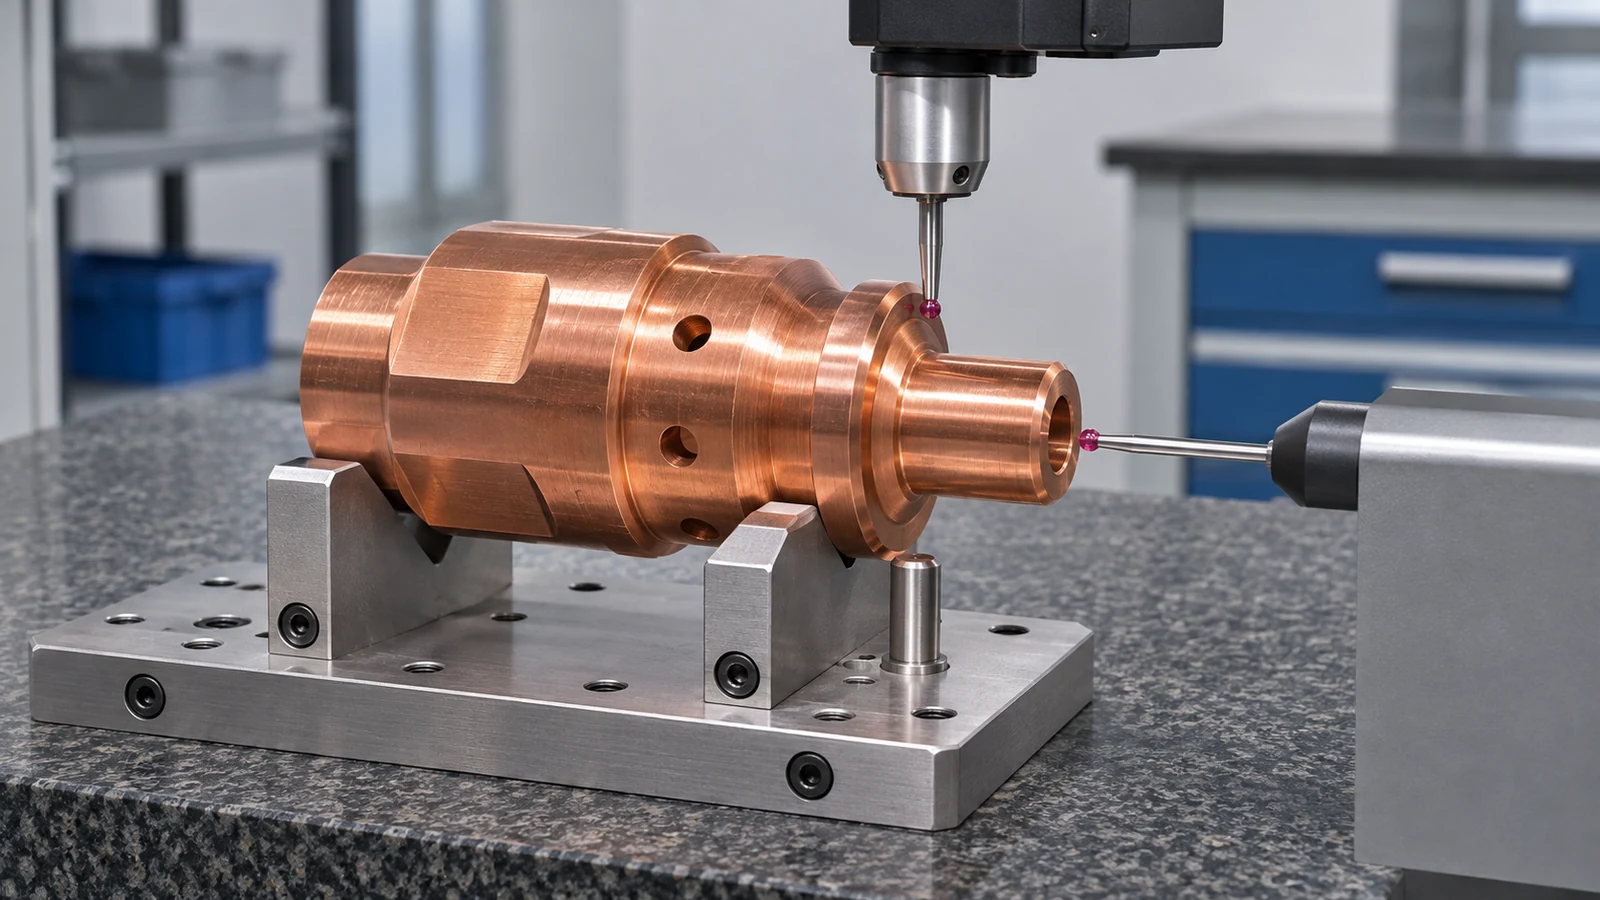 Discutez avec le fournisseur de toute condition particulière de manutention et de mesure, y compris si la face de contact est évaluée avant ou après le traitement final. La présentation de la qualité et de l'inspection peut appuyer cette conversation, mais le plan et l'accord d'achat doivent définir l'acceptation de ce composant. Aucune déclaration de capacité générique ne remplace un plan d'inspection convenu.
Pour la demande de devis, fournissez la nuance et l'état réels, les informations d'interface homologue, les surfaces critiques et les documents requis. Le page des matériaux en cuivre constitue la référence de la famille de matériaux ; la tâche plus restreinte de cet article est de décider comment une pièce en C18150 est fabriquée et acceptée. Conservez les exigences non liées de planéité des barres omnibus, d'épaisseur de revêtement ou de courant de soudage dans leurs propres spécifications.
Questions relatives aux composants en C18150
Le C18150 a-t-il le même comportement de coupe que le cuivre pur ?
Ne le supposez pas. Identifiez l'alliage et l'état du brut et utilisez des recommandations d'outillage adaptées. Une gamme développée pour un autre matériau en cuivre constitue une comparaison de départ, et non la preuve que les mêmes réglages fonctionneront.
Une face de contact lisse prouve-t-elle un bon contact électrique ?
Non. La géométrie, la propreté, les surfaces d'appui, le chargement et l'état du matériau comptent tous pour l'assemblage. Le rapport d'usinage doit indiquer ce qui a été mesuré ; la performance électrique ou applicative exige sa propre vérification convenue.
L'usinage doit-il toujours avoir lieu avant le vieillissement ?
Aucune séquence universelle ne s'applique à chaque commande. Respectez les exigences applicables du brut et de l'état final et examinez toute opération thermique proposée avec le fournisseur responsable et l'équipe d'ingénierie.
Que doit accompagner une demande de devis ?
Incluez la révision du plan, la spécification et l'état du matériau, la quantité, les surfaces de contact et de localisation critiques, l'état de traitement final et les documents d'inspection requis. Identifiez les détails d'appui lorsqu'ils expliquent une exigence fonctionnelle.