
Une mauvaise transition génère deux factures : une pour l'outillage et une autre pour l'usinage de formes que la pièce coulée ne peut pas tenir de manière fiable. La bonne transition répartit la pièce entre géométrie brute de coulée et interfaces usinées de précision avant la libération du moule. Cet article évalue cette frontière à travers le coût de cycle de vie, la géométrie, le risque de porosité, l'allocation des tolérances et les preuves de production.
La question de transition que les acheteurs doivent poser
“ À partir de quelle quantité la fonderie sous pression est-elle moins chère ? ” semble précis mais omet les variables qui déterminent la réponse. Un bloc rectangulaire épais comportant de nombreuses poches critiques peut rester fortement usiné même après coulée. Un boîtier à nervures minces avec bossages et forme extérieure complexe peut bien davantage tirer profit d'un moule. La question utile est : quelle part de la géométrie finale la pièce coulée peut-elle créer de manière acceptable, et quel travail reste après l'éjection ?
Commencez par répartir la géométrie en trois groupes : les formes que le moule peut créer et démouler ; les formes que le moule peut créer mais ne peut pas tenir aux exigences fonctionnelles finales ; et les formes qui nécessitent encore perçage, fraisage, alésage, taraudage ou finition. Cette cartographie révèle si l'outillage élimine un travail récurrent substantiel ou s'il ajoute simplement une étape de coulée avant une voie d'usinage presque identique.
Construire un modèle de coût de cycle de vie
Le coût CNC comprend le brut, la programmation, les réglages, le temps de coupe, les outils, l'inspection, la finition et l'exposition récurrente aux rebuts. La coulée sous pression ajoute la conception et la fabrication du moule, les essais, les révisions, le développement du procédé, la maintenance, les rebuts de coulée, l'ébavurage, le découpage, les tests d'étanchéité ou d'intégrité lorsque requis, et l'usinage secondaire. Le comportement du fret et des stocks peut également changer, car les lots de coulée économiques peuvent être plus importants que la demande immédiate.
Un calcul simple de point de bascule n'est utile qu'une fois les périmètres devisés concordants. Utilisez la quantité attendue sur la durée de vie, et non une prévision annuelle optimiste. Incluez la probabilité et le coût des modifications d'ingénierie. Si le produit peut changer avant l'amortissement de l'outillage, l'économie apparente sur le coût unitaire peut disparaître.
| Élément de coût | Usiné dans la masse | Coulée sous pression plus usinage |
|---|---|---|
| Engagement initial | Programmation et maintien d'œuvre | Moule de production, essais, montages, validation |
| Modifications de conception | Impact généralement sur la programmation et les montages | Peut nécessiter la reprise ou le remplacement du moule |
| Conversion récurrente | Enlèvement de matière sur chaque pièce | Cycle de coulée plus usinage sélectif |
| Exposition aux stocks | Lancements de lots flexibles | Favorise souvent des lots de production planifiés |
Une pièce coulée nécessite un autre langage géométrique
L'usinage dans la masse récompense l'accès aux outils, le maintien rigide de la pièce, des rayons de coin pratiques et un nombre réduit de montages. Le moulage sous pression ajoute la direction de dépouille, la dépouille, la régularité des parois, les congés de raccordement, l'accès aux éjecteurs, l'emplacement des attaques et des trop-pleins, les tiroirs, et les considérations d'écoulement du métal. Une poche usinée peut être profonde et localement épaisse ; une pièce moulée peut mieux se comporter lorsque la masse est redistribuée dans les parois, les nervures et les bossages.
Ne transmettez pas un modèle CAO mature à une fonderie en demandant une conversion directe. Identifiez d'abord les enveloppes fonctionnelles, les interfaces protégées, les chemins de charge et les zones susceptibles d'être remodelées. Le fournisseur de pièces moulées peut alors réduire les points chauds et améliorer le démoulage sans déplacer les caractéristiques qui contrôlent l'assemblage.
La surépaisseur d'usinage fait partie de la conception de la pièce moulée. Les faces critiques nécessitent suffisamment de matière pour être nettoyées malgré les variations de coulée, mais une surépaisseur excessive allonge le temps de coupe et peut révéler de la porosité. Les plots de référence et les éléments de positionnement doivent permettre de maintenir de manière constante l'ébauche irrégulière proche des cotes finales pour les opérations secondaires.
L'intégrité de la matière n'est pas un slogan
“ La masse est plus résistante ” et “ les pièces moulées suffisent ” sont deux affirmations incomplètes. La performance dépend de l'alliage, de l'état de la matière, du procédé de moulage, de l'épaisseur de section, de la porosité, du traitement thermique, du chargement, de la fatigue, de la fonction d'étanchéité et du contrôle qualité. Un alliage de moulage peut être choisi pour sa coulabilité et la stabilité du procédé plutôt que pour reproduire un alliage corroyé familier.
Les boîtiers étanches à la pression, les fixations structurelles, les bossages taraudés et les parois d'étanchéité minces nécessitent un examen spécifique à l'application. Si la porosité risque de recouper un joint, un alésage ou un filetage usiné, le risque doit être traité dans la conception et la planification du procédé—et pas seulement lors du contrôle final. Selon le programme, les exigences peuvent inclure des essais d'étanchéité, un examen radiographique ou autre, une politique d'imprégnation, des études par découpe, ou des critères d'acceptation définis.
Les preuves issues de prototypes doivent être honnêtement qualifiées. Un prototype usiné dans la masse peut valider la géométrie et de nombreuses interfaces, mais il ne prouve ni le remplissage de la coulée, ni le comportement de la porosité, ni l'éjection, ni les propriétés du matériau moulé. Inversement, une pièce moulée précoce ne doit pas être rejetée sur la base du comportement d'une pièce dans la masse, sauf si l'exigence de production réclame réellement ce comportement.
Cartographier la précision plutôt que l'exiger partout
Utilisez une carte des caractéristiques codée par couleur. Une couleur désigne les surfaces acceptables telles que moulées. Une deuxième désigne les caractéristiques moulées nécessitant un contrôle large de position ou d'enveloppe. Une troisième désigne les interfaces qui doivent être usinées : alésages de paliers, portées d'étanchéité, faces de référence, orifices taraudés, sièges de connecteurs ou motifs de trous de précision. Cela évite l'usinage inutile des zones esthétiques et des tolérances irréalistes sur les surfaces moulées libres.
Le plan doit distinguer les états avant usinage et final. Les références de datums doivent servir à la fois à l'inspection de la pièce moulée et au montage d'usinage. Si une face usinée élimine le datum moulé d'origine, la séquence d'inspection nécessite une autre référence stable. Le traitement de surface et le masquage doivent également être inclus, car ils peuvent modifier les ajustements, la conductivité, l'étanchéité et les zones esthétiques.
Pour les interfaces usinées, les principes de la planification des tolérances d'usinage CNC s'appliquent toujours. La différence est que le maintien de la pièce et la surépaisseur de matière partent d'une pièce moulée variable plutôt que d'une barre ou d'une plaque uniforme.
Du prototype dans la masse à la production moulée sans perdre l'intention
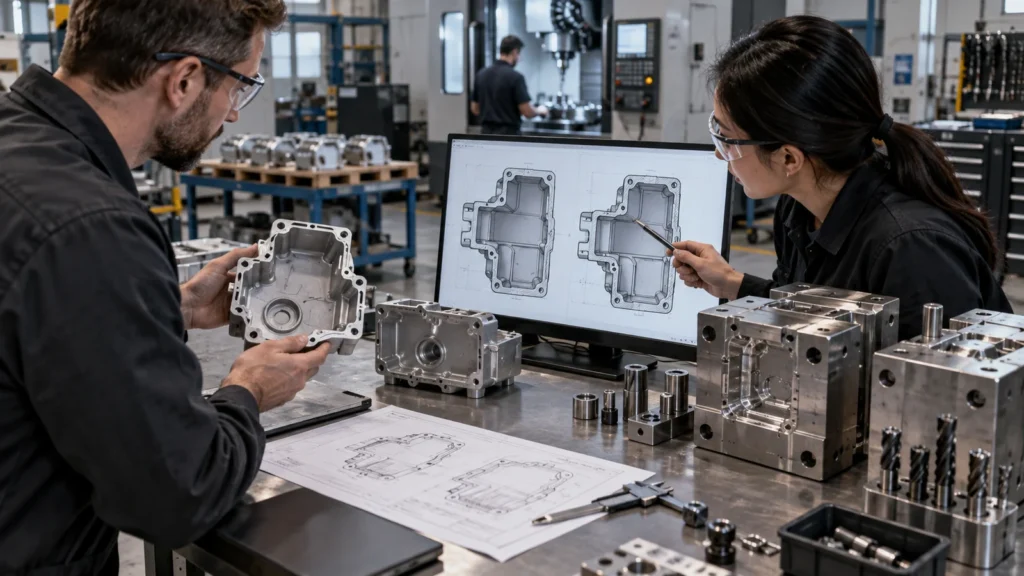
- Validez l'assemblage et les interfaces critiques avec des prototypes flexibles.
- Figer les enveloppes fonctionnelles et identifier la géométrie ouverte à une refonte de la conception de la pièce coulée.
- Réaliser l'analyse DFM de la pièce coulée, l'étude d'écoulement et la revue de moule avant la finalisation du plan de production.
- Créer le modèle brut de coulée, le modèle d'usinage et la définition de contrôle en tant qu'artefacts contrôlés liés.
- Valider les échantillons d'outillage pour la qualité de coulée et la fonction après usinage.
- Comparer la capabilité du procédé et le rendement total avant d'approuver la production courante.
Cette transmission est un projet, pas une simple note de bon de commande. Le cadre prototypage et production CNC élargi aide à préserver les preuves de révision, d'essai et de contrôle pendant que la voie de formage principale change.
Tableau de bord à trois voies : billette, coulée ou hybride
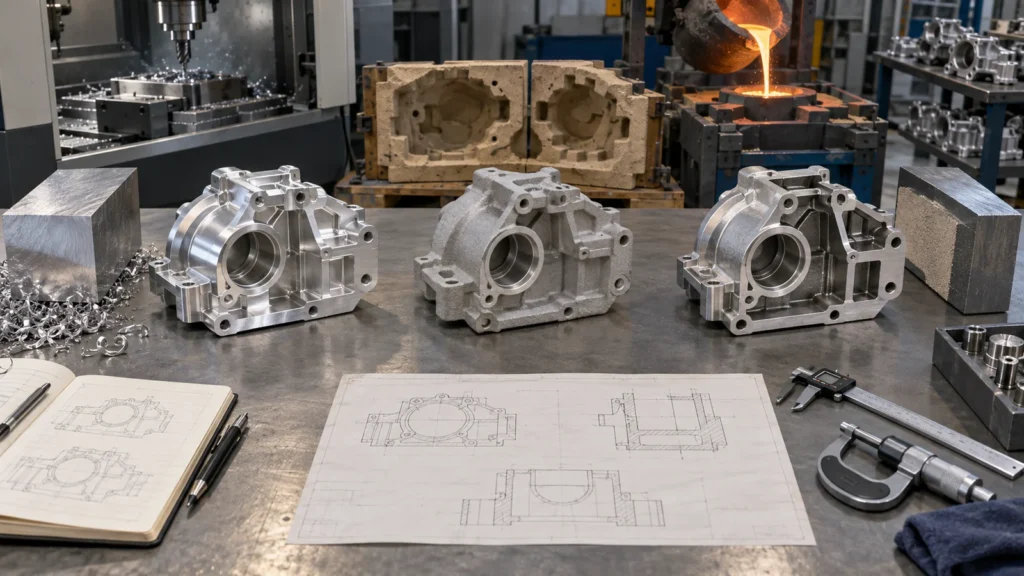
| Condition du projet | Voie probable | Risque principal à maîtriser |
|---|---|---|
| Faible volume, conception évolutive, nombreuses faces critiques | Usinage CNC à partir de barre | Temps machine et enlèvement de matière |
| Boîtier stable à forte répétabilité avec parois et nervures coulables | Coulée sous pression | Outillage, remplissage, porosité, stabilité dimensionnelle |
| Corps complexe avec interfaces de précision | Coulée sous pression plus usinage CNC | Surépaisseur, références, localisation, rendement secondaire |
| Prévisions incertaines mais volume futur solide | Passerelle CNC, puis coulée | Maîtrise des révisions et de la transition d'approvisionnement |
Ce que les fournisseurs doivent comparer entre les filières
Fournir le modèle 3D, le plan contrôlé, les volumes cibles par version, la durée de vie attendue du produit, les exigences d'alliage, les caractéristiques critiques, la tenue en pression ou structurelle, l'état de surface, les enregistrements d'inspection et les perspectives de changement. Demander à chaque fournisseur de préciser ses hypothèses concernant la propriété de l'outillage, la durée de vie des moules, la maintenance, le nombre d'empreintes, les rebuts de process, la surépaisseur d'usinage, les opérations secondaires, les essais et l'emballage.
Pour une comparaison fiable, maintenir constante la définition de l'acceptation tout en permettant à la conception de fabrication d'évoluer. Cela révèle où les avantages et inconvénients de l'usinage CNC comptent vraiment et où une coulée à cotes rapprochées peut éliminer un travail récurrent.
Exiger une matrice de responsabilités lorsque la fonderie, l'atelier d'usinage, le finisseur et le prestataire d'essais sont des entreprises différentes. Elle doit identifier le responsable des certificats matière, de la traçabilité des lots de coulée, de l'acceptation à réception, des rebuts d'usinage, des défaillances aux essais d'étanchéité, des défauts de revêtement, de la libération dimensionnelle finale et des décisions de non-conformité. Sans cette cartographie, chaque fournisseur peut respecter sa spécification locale alors que le boîtier fini reste non conforme.
Le rendement en pièces finies est plus significatif que le rendement de coulée seul. Une pièce coulée peut sembler acceptable jusqu'à ce que l'usinage ouvre un pore sur une face d'étanchéité ou un filetage. Cette défaillance tardive a déjà consommé transport, usinage, finition et inspection. Convenir de la manière dont la perte est enregistrée, de qui la paie et des preuves récurrentes qui déclenchent une action corrective.
Les hypothèses de capacité doivent aussi être revues. L'îlot de coulée peut produire les corps plus vite que la ligne d'usinage secondaire ne peut les finir. Modéliser l'opération contrainte, le temps de changement, le stock tampon et le débit d'inspection afin que la filière choisie soutienne la livraison autant que le coût pièce.
Enfin, demandez le calendrier de contrôle des modifications. Un port, une paroi, un bossage ou un tracé de joint modifié peut affecter l'acier du moule, l'équilibre des flux, l'implantation des éjecteurs, les montages d'usinage, les gabarits et les programmes de contrôle. Comprendre cette chaîne avant la libération de l'outillage est souvent plus précieux que de négocier une petite réduction du prix unitaire initialement devisé.
FAQ sur la décision
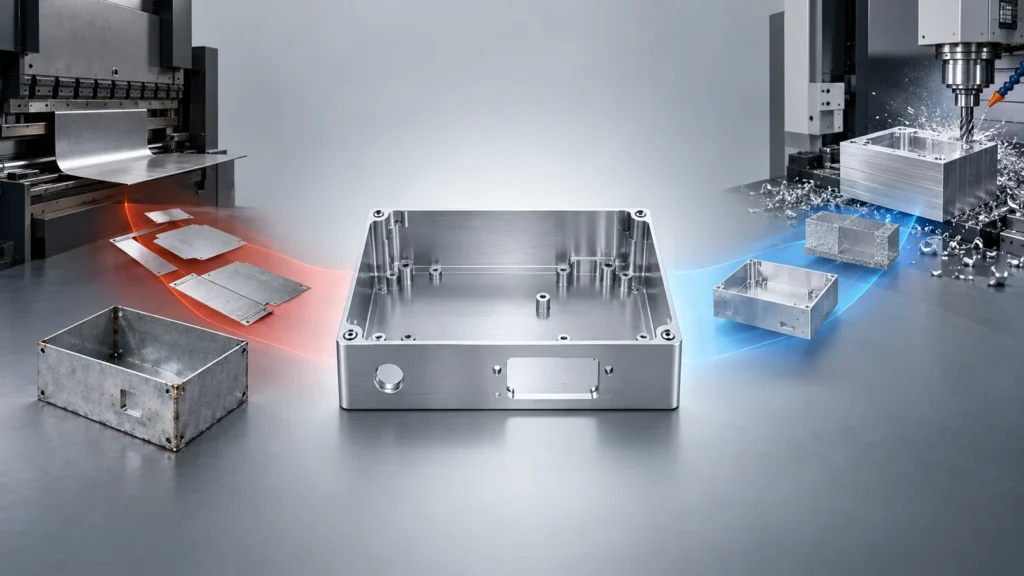
Une pièce moulée sous pression peut-elle éviter complètement l'usinage ?
Parfois, mais de nombreux composants fonctionnels nécessitent encore des alésages usinés, des faces d'étanchéité, des filetages, des références ou des motifs de trous. La réponse dépend de la capacité de fonderie et des exigences au niveau des caractéristiques, et non du nom général du procédé.
Un prototype en billette doit-il utiliser exactement l'alliage de moulage sous pression ?
Pas nécessairement, et souvent la forme de stock équivalente n'est pas disponible. Choisissez un matériau de prototype en fonction de ce que le test doit prouver, puis documentez les différences de propriétés et répétez les tests sensibles au procédé sur des échantillons moulés.
Qu'est-ce qui rend un boîtier conçu pour l'usinage CNC difficile à mouler ?
Les masses épaisses locales, l'absence de dépouille, les contre-dépouilles inaccessibles, les transitions de paroi brusques, un accès d'éjection médiocre et une géométrie qui ignore les besoins d'attaque et de trop-plein sont des obstacles courants. Une refonte de la pièce moulée doit préserver la fonction tout en modifiant la répartition des volumes non critiques.
Qui est responsable du résultat dimensionnel final sur une pièce hybride ?
L'accord d'approvisionnement doit rendre la responsabilité explicite. Un fournisseur intégré simplifie la responsabilité ; avec des sources distinctes de fonderie et d'atelier d'usinage, définissez la surépaisseur de coulée, l'état des références, l'acceptation à réception et les règles de disposition avant la production.