
Il Gage R&R esamina quanta variazione osservata deriva da misurazioni ripetute e da differenze tra gli operatori, anziché da differenze tra i pezzi. Per i componenti CNC, aiuta a rispondere a una domanda pratica: il metodo di ispezione è in grado di distinguere in modo affidabile le variazioni dimensionali che contano? Un solo strumento calibrato non risponde a questa domanda per la combinazione completa di metodo, attrezzatura, caratteristica e operatore.
Supponiamo che due ispettori non siano d'accordo sul diametro di un foro. Il disaccordo potrebbe riflettere differenze reali tra le posizioni misurate, un posizionamento incoerente, la tecnica di contatto o una procedura di misurazione inadeguata. Regolare il processo di lavorazione prima di aver compreso il controllo può creare un secondo problema invece di risolvere il primo.
Definire la domanda di misurazione prima dello studio
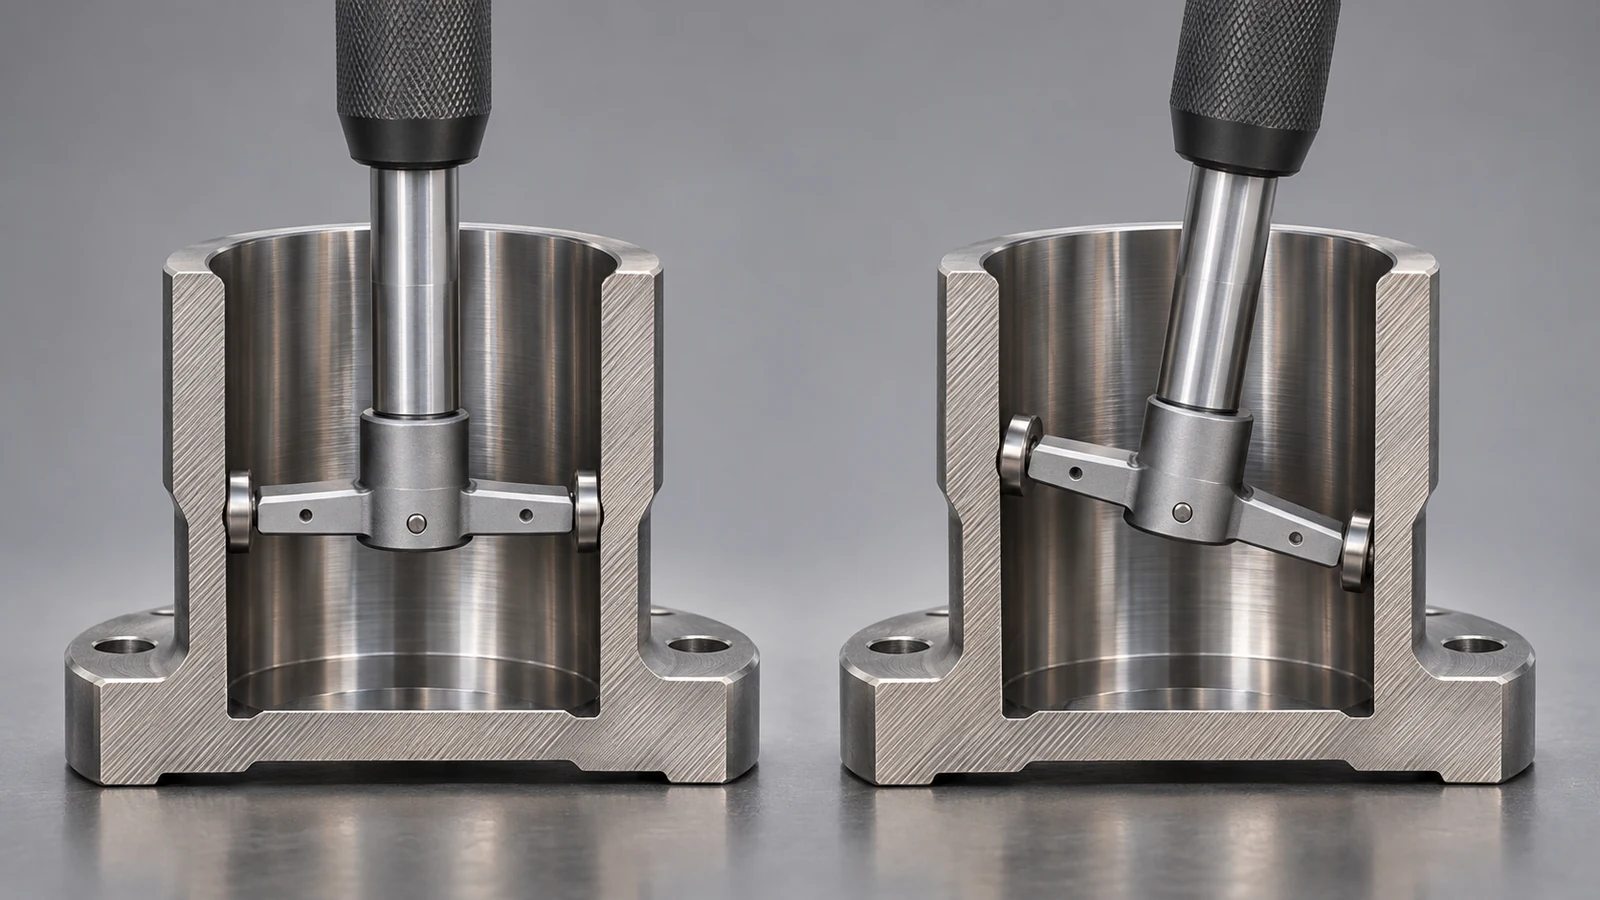
Enunciare la caratteristica con precisione: quale caratteristica, quale posizione o valutazione, quale revisione del disegno e quale procedura di misurazione. “Controllare il foro” non è sufficiente se un operatore misura vicino all'imbocco e un altro misura più in profondità in un foro conico. Tali letture possono descrivere condizioni fisiche diverse anziché operatori incoerenti.
Decidere cosa il sistema deve supportare. Selezionare i pezzi rispetto ai limiti di specifica e rilevare piccoli cambiamenti in un processo stabile sono compiti diversi. Un metodo utile per uno potrebbe non essere sufficientemente sensibile per l'altro. Il disegno dello studio e i criteri di accettazione dovrebbero seguire la decisione prevista.
Mantenere l'ambito distinto da analisi della capacità del processo CNC. Il Cpk riguarda un processo rispetto ai limiti di specifica; il Gage R&R esamina la variazione associata al sistema di misurazione. Misurazioni inaffidabili possono compromettere una conclusione sulla capacità, ma le due analisi non sono sostitutive.
Costruire uno studio attorno al compito di ispezione reale
In uno studio incrociato, gli operatori misurano ripetutamente gli stessi pezzi. La disposizione consente di separare le differenze tra i pezzi dagli effetti legati agli operatori e alle misurazioni ripetute. Quando la misurazione è distruttiva o gli stessi pezzi non possono essere misurati da ciascun operatore, può essere necessario un diverso disegno dello studio; non forzare i dati in un modello incrociato.
Selezionare parti che rappresentino la variazione rilevante per lo studio. Un insieme scelto a mano di componenti quasi identici può rendere difficile valutare se il sistema distingue l'intervallo di produzione. Selezionare deliberatamente scarti estremi solo per aumentare l'ampiezza apparente è altrettanto fuorviante se tali parti non rappresentano l'uso previsto.
Utilizzare valutatori che rappresentino il lavoro di ispezione effettivo e concordare la procedura prima di raccogliere i dati. Randomizzare l'ordine di misurazione ed evitare di fornire ai valutatori letture precedenti come obiettivi. Altrimenti, l'esercizio potrebbe misurare la loro capacità di riprodurre un numero memorizzato anziché l'indipendenza del metodo.
Includere le fasi di carico e riposizionamento che si verificano nell'ispezione normale. Lasciare un pezzo bloccato permanentemente mentre si legge ripetutamente il display può escludere una fonte significativa di variazione. Se lo studio valuta intenzionalmente solo lo strumento in condizioni fisse, documentare tale ambito più ristretto invece di descriverlo come validazione dell'intero controllo di produzione.
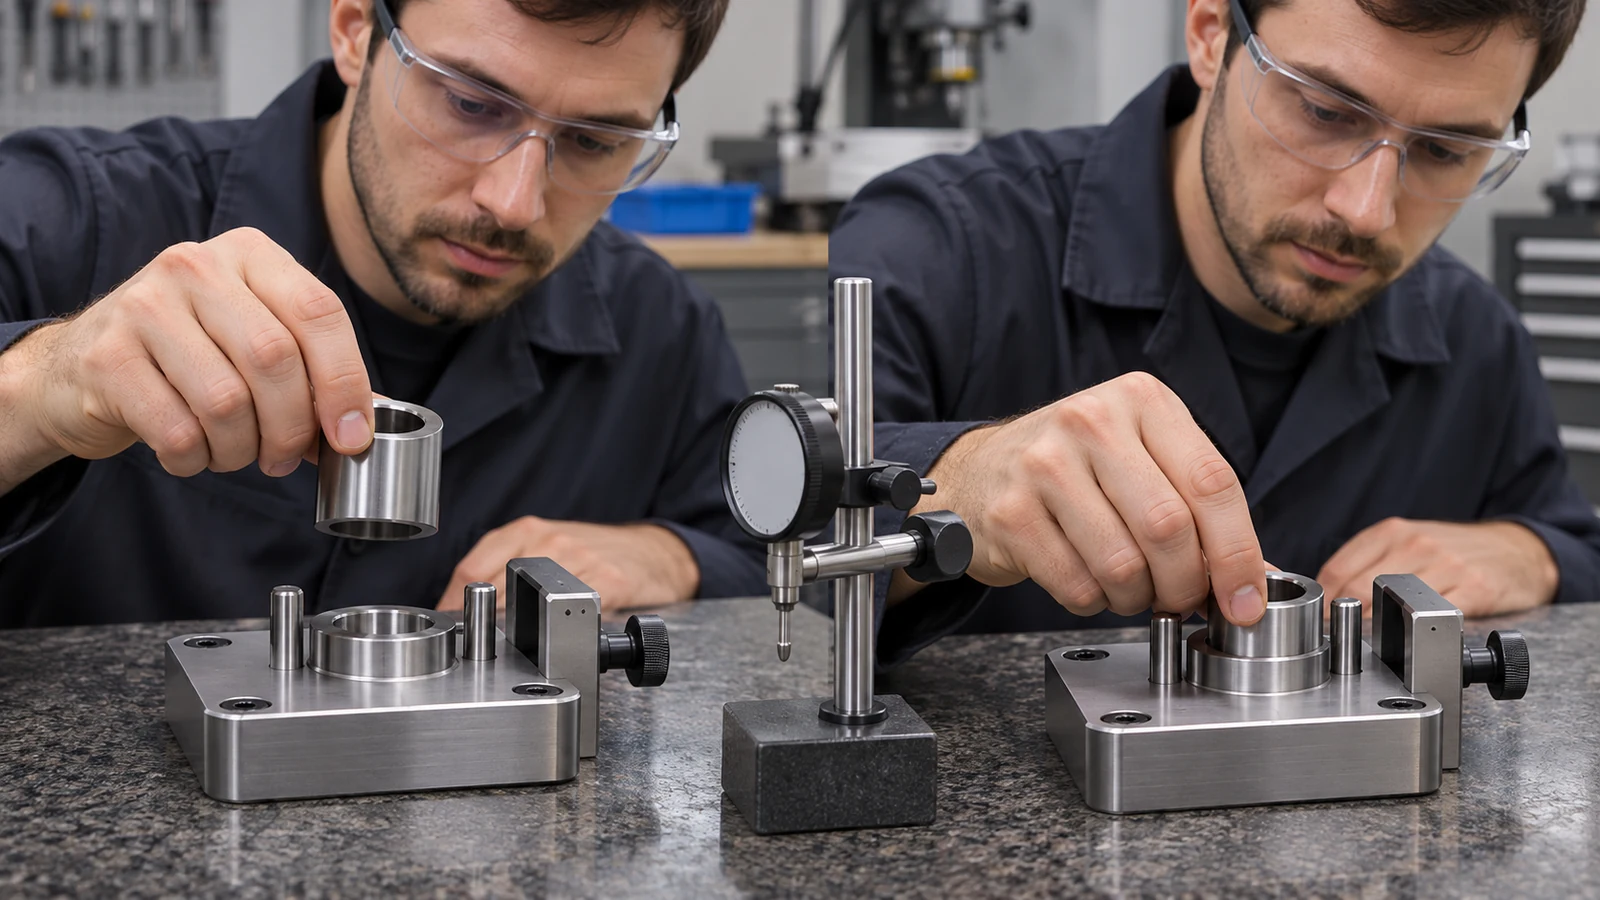
Un'attrezzatura dedicata può migliorare la coerenza con cui un pezzo viene presentato. La pagina sulla lavorazione delle attrezzature di ispezione copre quel contesto di equipaggiamento fisico. Lo studio deve comunque valutare il metodo così come viene utilizzato; l'esistenza di un'attrezzatura non è prova di prestazioni di misurazione adeguate.
Usare il modello di variazione per guidare l'indagine
La ripetibilità descrive la variazione quando lo stesso valutatore misura ripetutamente lo stesso pezzo. La riproducibilità riguarda le differenze associate a valutatori diversi. Un'interazione pezzo-per-valutatore può indicare che le differenze tra i valutatori dipendono da quale pezzo viene misurato. Queste distinzioni aiutano a organizzare un'indagine, ma non identificano automaticamente una causa fisica alla radice.
| Motivo osservato | Domande che vale la pena indagare |
|---|---|
| Le letture ripetute di un valutatore variano ampiamente | L'appoggio è ripetibile? La posizione di misurazione è definita? La forza di contatto e la manipolazione sono coerenti? |
| I valutatori mostrano uno scostamento costante | Utilizzano la stessa procedura di azzeramento, lo stesso approccio e la stessa convenzione di lettura? |
| L'accordo cambia da pezzo a pezzo | Determinate geometrie o condizioni superficiali evidenziano differenze nell'accesso o nella tecnica? |
| Tutte le letture appaiono identiche | La risoluzione del display è adeguata e il campione di pezzi presenta una variazione significativa? |
Questi sono spunti diagnostici, non conclusioni tratte da un particolare set di dati. Esaminare le singole letture e le condizioni dello studio prima di attribuire la colpa a un operatore o di sostituire l'attrezzatura. Un'ambiguità procedurale può sembrare un effetto dell'operatore, mentre un problema di accesso alle funzionalità può interessare solo una parte del campione.
Leggere il denominatore dietro ogni percentuale
Una percentuale di Gage R&R è incompleta senza il suo denominatore. Una percentuale basata sulla tolleranza confronta la dispersione di misurazione con l'ampiezza della tolleranza specificata. Una percentuale di variazione dello studio la confronta con la variazione rappresentata dallo studio. Una percentuale di contributo alla varianza utilizza le componenti di varianza anziché lo stesso rapporto di deviazione standard. Questi valori rispondono a domande diverse e non devono essere scambiati come se fossero punteggi equivalenti.
La distinzione spiega perché modificare l'intervallo di pezzi selezionato può cambiare una percentuale relativa allo studio anche quando il metodo di misurazione non è migliorato. Spiega anche perché un metodo può sembrare adeguato rispetto a una tolleranza ampia pur faticando a rilevare variazioni di processo più piccole. Esaminare la base riportata insieme allo scopo effettivo del controllo.
Applicare i requisiti del sistema di misurazione approvati dal cliente e il piano qualità pertinente nel giudicare l'accettabilità. Una soglia familiare non è una regola di rilascio universale per ogni caratteristica, livello di rischio e disegno dello studio. Quando il risultato è marginale, la decisione successiva dovrebbe affrontare la conseguenza dell'errore di misurazione e i miglioramenti disponibili, non semplicemente se una percentuale arrotondata cade da un lato o dall'altro di una linea comoda.
Il Gage R&R inoltre non stabilisce ogni elemento della qualità della misurazione. Un sistema può ripetersi con precisione pur portando un errore sistematico. Calibrazione, bias, stabilità e la più ampia relazione tra incertezza e tolleranza restano rilevanti per una decisione di accettazione difendibile.
Verificare il cambiamento, non solo il nuovo numero
Se l'indagine porta a un'attrezzatura di fissaggio revisionata, a un'istruzione di lavoro più chiara o a uno strumento diverso, registrare ciò che è cambiato e ripetere una valutazione appropriata. Conservare la definizione originale dello studio affinché il confronto prima-dopo sia significativo. Una percentuale migliore ottenuta con un campione di pezzi diverso o con un ambito di prova più ristretto potrebbe non dimostrare un sistema di misurazione di produzione migliore.
Il risultato utile è un metodo controllato di cui si comprendono i limiti: una caratteristica definita, una procedura ripetibile, attrezzature adeguate e prove che il sistema supporti la decisione prevista. Solo allora la variazione misurata dovrebbe essere utilizzata con fiducia per guidare le regolazioni del processo CNC o l'accettazione dei pezzi.