
Gage R&R показывает, какая доля наблюдаемой вариации обусловлена повторными измерениями и различиями между операторами, а не различиями между деталями. Для компонентов CNC это помогает ответить на практический вопрос: может ли метод контроля надёжно различать значимые изменения размеров? Один только калиброванный инструмент не отвечает на этот вопрос для полной комбинации метода, оснастки, элемента и оператора.
Предположим, два контролёра расходятся во мнениях относительно диаметра отверстия. Расхождение может отражать реальные различия между измеряемыми участками, неплотное базирование, технику контакта или неподходящую процедуру измерения. Корректировка процесса обработки до понимания сути проверки может создать вторую проблему вместо решения первой.
Определите вопрос измерения до начала исследования
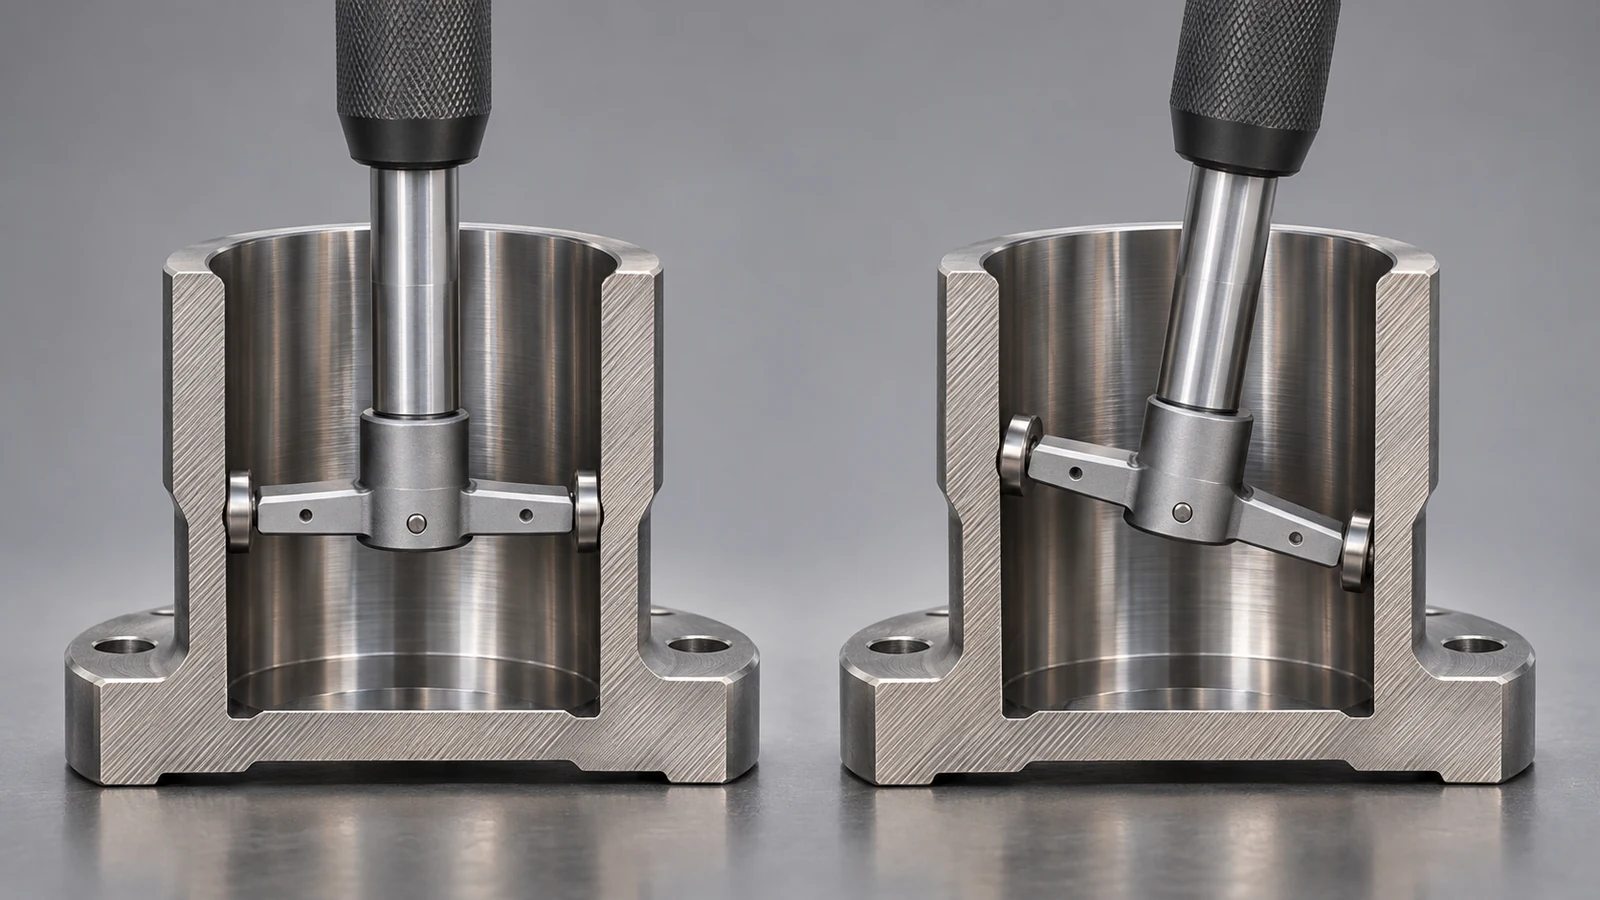
Указывайте характеристику точно: какой элемент, какой участок или оценка, какая редакция чертежа и какая процедура измерения. “Проверить отверстие” недостаточно, если один оператор измеряет у входа, а другой — глубже в коническом отверстии. Такие показания могут описывать разные физические условия, а не несогласованность операторов.
Определите, что система должна обеспечивать. Сортировка деталей по границам допуска и обнаружение малых изменений в стабильном процессе — это разные задачи. Метод, пригодный для одной, может быть недостаточно чувствительным для другой. План исследования и критерии приёмки должны соответствовать предполагаемому решению.
Не смешивайте область применения с анализом возможностей процесса CNC. Cpk относится к процессу относительно границ допуска; Gage R&R исследует вариацию, связанную с системой измерений. Ненадёжные измерения могут подорвать вывод о возможностях, но эти два анализа не заменяют друг друга.
Постройте исследование вокруг реальной задачи контроля
В перекрёстном исследовании операторы многократно измеряют одни и те же детали. Такая схема позволяет отделить различия между деталями от эффектов, связанных с операторами и повторными измерениями. Если измерение разрушающее или одни и те же детали не могут быть измерены каждым оператором, может потребоваться иной план исследования; не втискивайте данные в перекрёстную модель.
Select parts that represent the variation relevant to the study. A handpicked set of nearly identical components can make it difficult to assess whether the system distinguishes the production range. Deliberately selecting extreme rejects just to increase the apparent spread is equally misleading if those parts do not represent the intended use.
Use appraisers who represent the actual inspection work and agree on the procedure before collecting data. Randomize the measurement order and avoid giving appraisers earlier readings as targets. Otherwise, the exercise may measure their ability to reproduce a remembered number rather than the independence of the method.
Include the loading and repositioning steps that occur in normal inspection. Leaving a part permanently clamped while repeatedly reading the display can exclude a significant source of variation. If the study intentionally evaluates only the instrument under fixed conditions, document that narrower scope instead of describing it as validation of the entire production check.
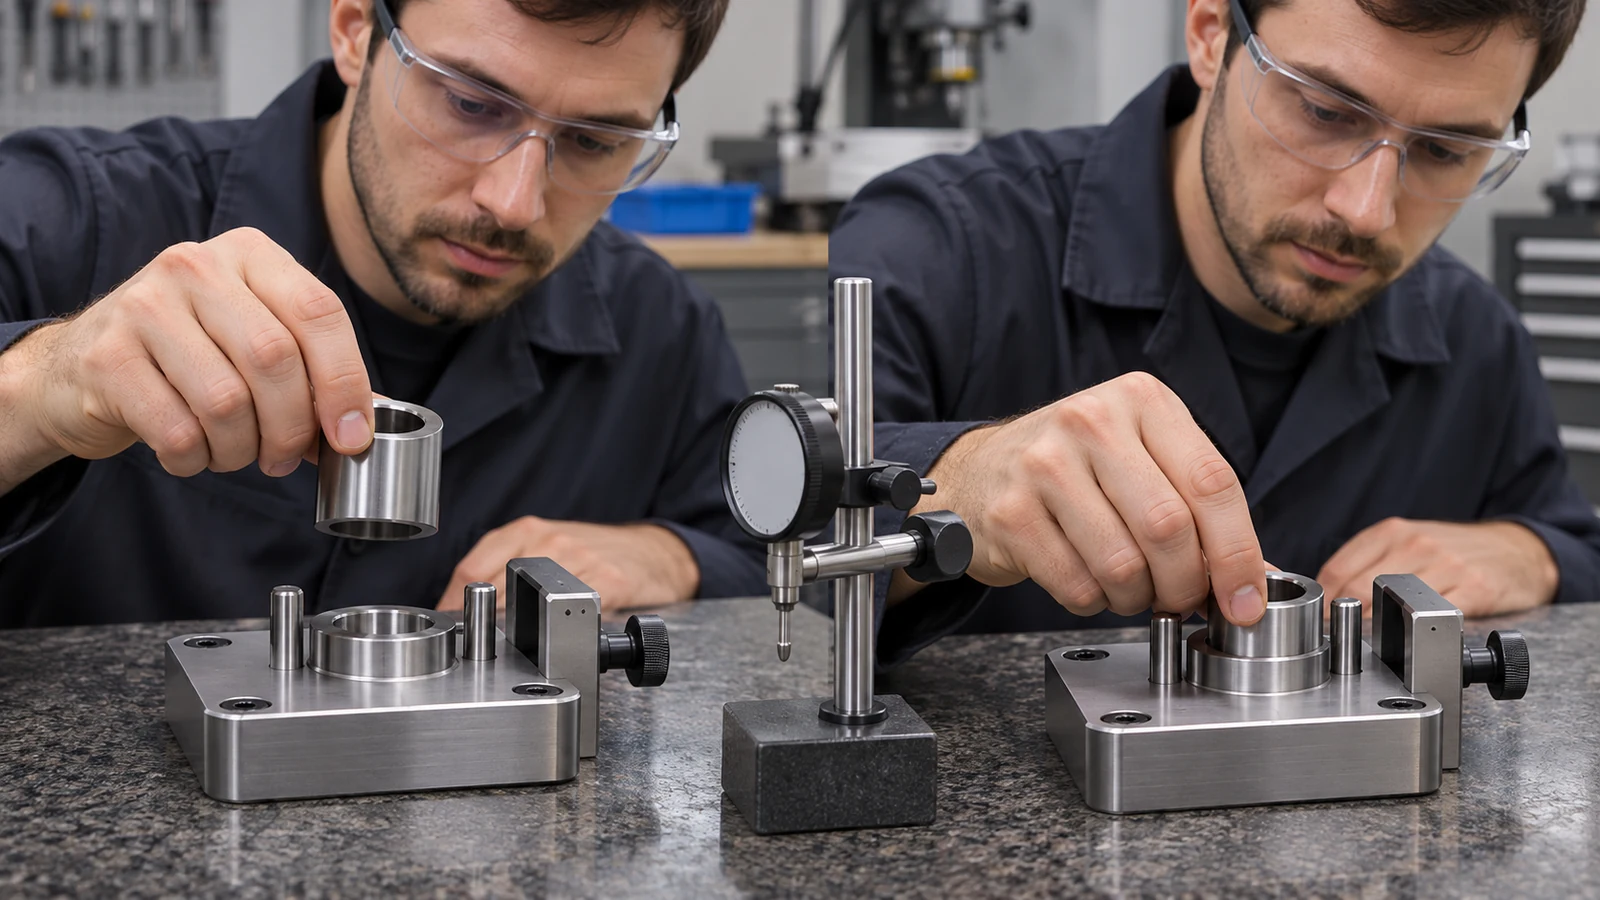
A dedicated fixture may improve the consistency of how a part is presented. The inspection-fixture machining page covers that physical equipment context. The study still needs to evaluate the method as used; the existence of a fixture is not proof of adequate measurement performance.
Используйте характер вариации для направления расследования
Repeatability describes variation when the same appraiser measures the same part repeatedly. Reproducibility concerns differences associated with different appraisers. A part-by-appraiser interaction can indicate that the appraisers’ differences depend on which part is measured. These distinctions help organize an investigation, but they do not identify a physical root cause automatically.
| Наблюдаемая картина | Questions worth investigating |
|---|---|
| One appraiser’s repeated readings vary widely | Is seating repeatable? Is the measurement location defined? Are contact force and handling consistent? |
| Appraisers show a consistent offset | Do they use the same zeroing procedure, approach and reading convention? |
| Agreement changes from part to part | Do certain geometries or surface conditions expose differences in access or technique? |
| All readings appear identical | Достаточно ли разрешение дисплея и содержит ли выборка деталей значимую вариацию? |
Это диагностические вопросы, а не выводы из конкретного набора данных. Прежде чем винить оператора или заменять оборудование, изучите отдельные показания и условия исследования. Процедурная неоднозначность может выглядеть как эффект оператора, тогда как проблема доступа к функции может затрагивать лишь часть выборки.
Читайте знаменатель, стоящий за каждым процентом
Процент Gage R&R неполон без своего знаменателя. Процент от допуска сравнивает разброс измерений с шириной заданного допуска. Процент от вариации исследования сравнивает его с вариацией, представленной в исследовании. Процент вклада дисперсии использует компоненты дисперсии, а не то же отношение стандартных отклонений. Эти значения отвечают на разные вопросы, и их не следует взаимозаменять, как если бы они были эквивалентными оценками.
Это различие объясняет, почему изменение выбранного диапазона деталей может изменить процент относительно исследования, даже если метод измерения не улучшился. Оно также объясняет, почему метод может выглядеть адекватным на фоне широкого допуска, но при этом с трудом выявлять небольшие изменения процесса. Рассматривайте указанную основу вместе с фактической целью проверки.
При оценке приемлемости применяйте утверждённые заказчиком требования к системе измерений и соответствующий план качества. Знакомый порог не является универсальным правилом приёмки для каждой характеристики, уровня риска и схемы исследования. Если результат пограничный, следующее решение должно учитывать последствия погрешности измерения и доступные улучшения, а не просто то, попадает ли округлённый процент на ту или иную сторону удобной границы.
Gage R&R также не устанавливает все элементы качества измерений. Система может давать близкие повторные результаты, но при этом иметь систематическую погрешность. Калибровка, смещение, стабильность и более широкое соотношение между неопределённостью и допуском остаются значимыми для обоснованного решения о приёмке.
Проверяйте изменение, а не только новое число
Если расследование приводит к переработанному приспособлению, более чёткой рабочей инструкции или другому инструменту, зафиксируйте, что изменилось, и повторите соответствующую оценку. Сохраните исходное определение исследования, чтобы сравнение «до и после» было осмысленным. Лучший процент, полученный на другой выборке деталей или при более узкой области испытаний, может не свидетельствовать о лучшей производственной системе измерений.
Полезный результат — это контролируемый метод, ограничения которого понятны: определённая характеристика, воспроизводимая процедура, подходящее оборудование и доказательства того, что система поддерживает предназначенное для неё решение. Только тогда измеренную вариацию можно уверенно использовать для корректировки процессов ЧПУ или приёмки деталей.