
O Gage R&R examina quanto da variação observada vem de medições repetidas e das diferenças entre avaliadores, e não das diferenças entre peças. Para componentes CNC, ele ajuda a responder a uma pergunta prática: o método de inspeção consegue distinguir de forma confiável as mudanças dimensionais que importam? Um instrumento calibrado, por si só, não responde a essa pergunta para a combinação completa de método, dispositivo de fixação, característica e operador.
Suponha que dois inspetores discordem sobre o diâmetro de um furo. A discordância pode refletir diferenças reais entre os locais medidos, assentamento inconsistente, técnica de contato ou um procedimento de medição inadequado. Ajustar o processo de usinagem antes de entender a verificação pode criar um segundo problema em vez de resolver o primeiro.
Defina a questão de medição antes do estudo
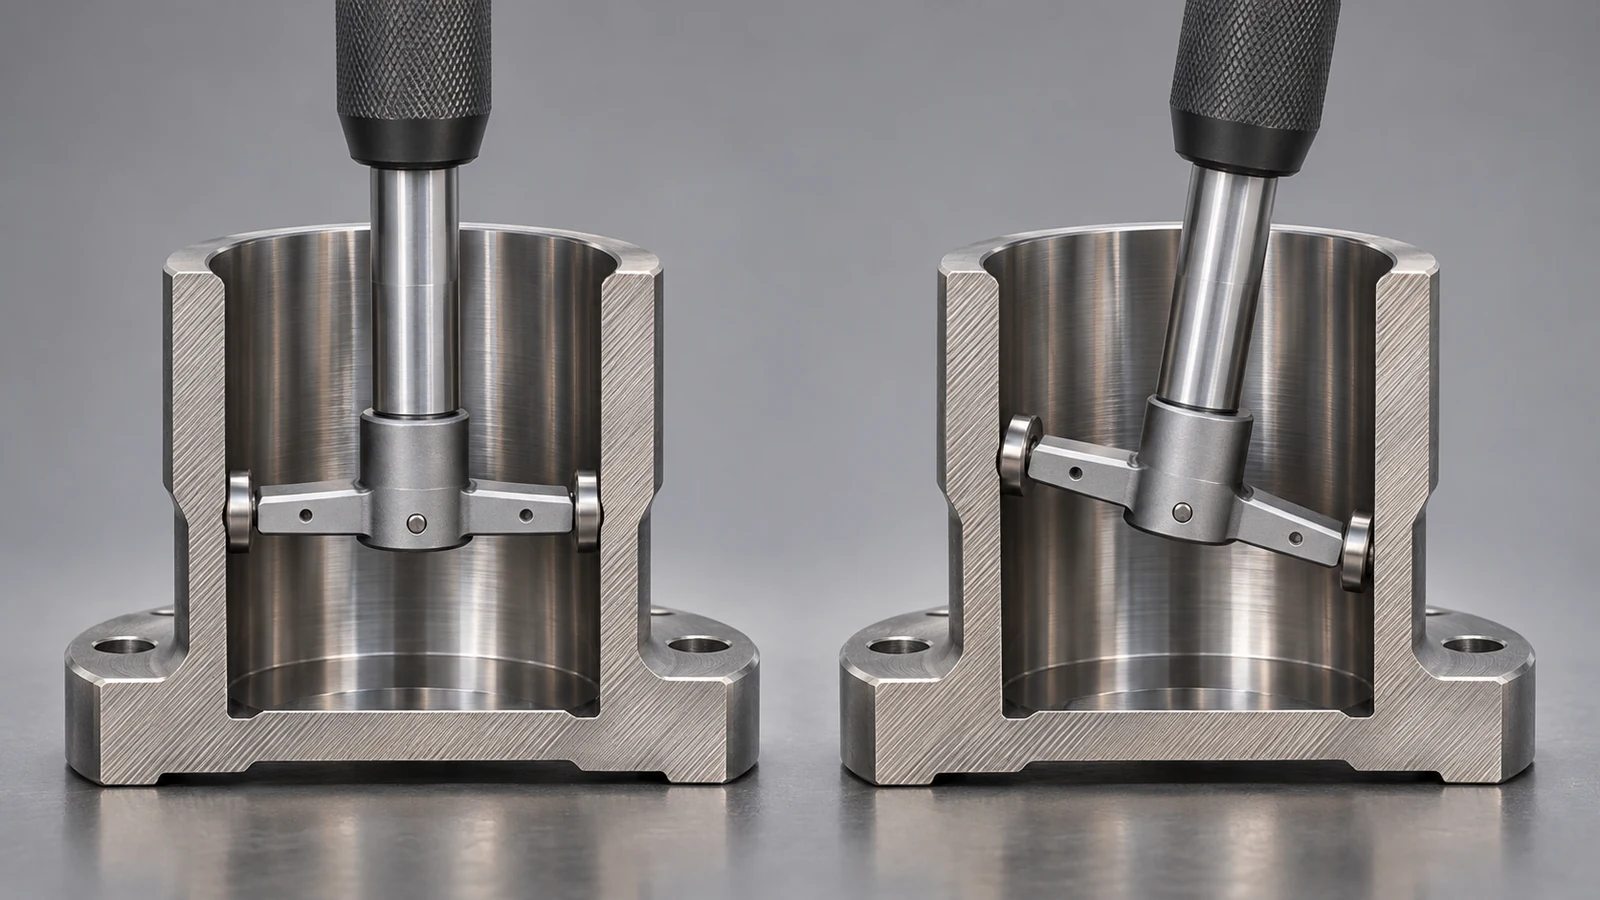
Declare a característica com precisão: qual elemento, qual local ou avaliação, qual revisão do desenho e qual procedimento de medição. “Verificar o furo” não é suficiente se um avaliador mede perto da entrada e outro mede mais fundo em um furo cônico. Essas leituras podem descrever condições físicas diferentes, e não avaliadores inconsistentes.
Decida o que o sistema deve suportar. Separar peças em relação aos limites de especificação e detectar pequenas mudanças em um processo estável são tarefas diferentes. Um método útil para uma pode não ser sensível o suficiente para a outra. O delineamento do estudo e os critérios de aceitação devem seguir a decisão pretendida.
Mantenha o escopo distinto da análise de capacidade do processo CNC. O Cpk diz respeito a um processo em relação aos limites de especificação; o Gage R&R examina a variação associada ao sistema de medição. Medições não confiáveis podem comprometer uma conclusão de capacidade, mas as duas análises não são substitutas.
Estruture um estudo em torno da tarefa real de inspeção
Em um estudo cruzado, os avaliadores medem as mesmas peças repetidamente. O arranjo permite separar as diferenças entre peças dos efeitos relacionados aos avaliadores e às medições repetidas. Quando a medição é destrutiva ou as mesmas peças não podem ser medidas por cada avaliador, um delineamento de estudo diferente pode ser necessário; não force os dados em um modelo cruzado.
Selecione peças que representem a variação relevante para o estudo. Um conjunto escolhido a dedo de componentes quase idênticos pode dificultar a avaliação de se o sistema distingue a faixa de produção. Selecionar deliberadamente rejeitos extremos apenas para aumentar a dispersão aparente é igualmente enganoso se essas peças não representarem o uso pretendido.
Use avaliadores que representem o trabalho de inspeção real e concordem com o procedimento antes de coletar dados. Randomize a ordem de medição e evite fornecer aos avaliadores leituras anteriores como metas. Caso contrário, o exercício pode medir a capacidade deles de reproduzir um número memorizado em vez da independência do método.
Inclua as etapas de carregamento e reposicionamento que ocorrem na inspeção normal. Deixar uma peça permanentemente fixada enquanto se lê repetidamente o display pode excluir uma fonte significativa de variação. Se o estudo avalia intencionalmente apenas o instrumento sob condições fixas, documente esse escopo mais restrito em vez de descrevê-lo como validação de toda a verificação de produção.
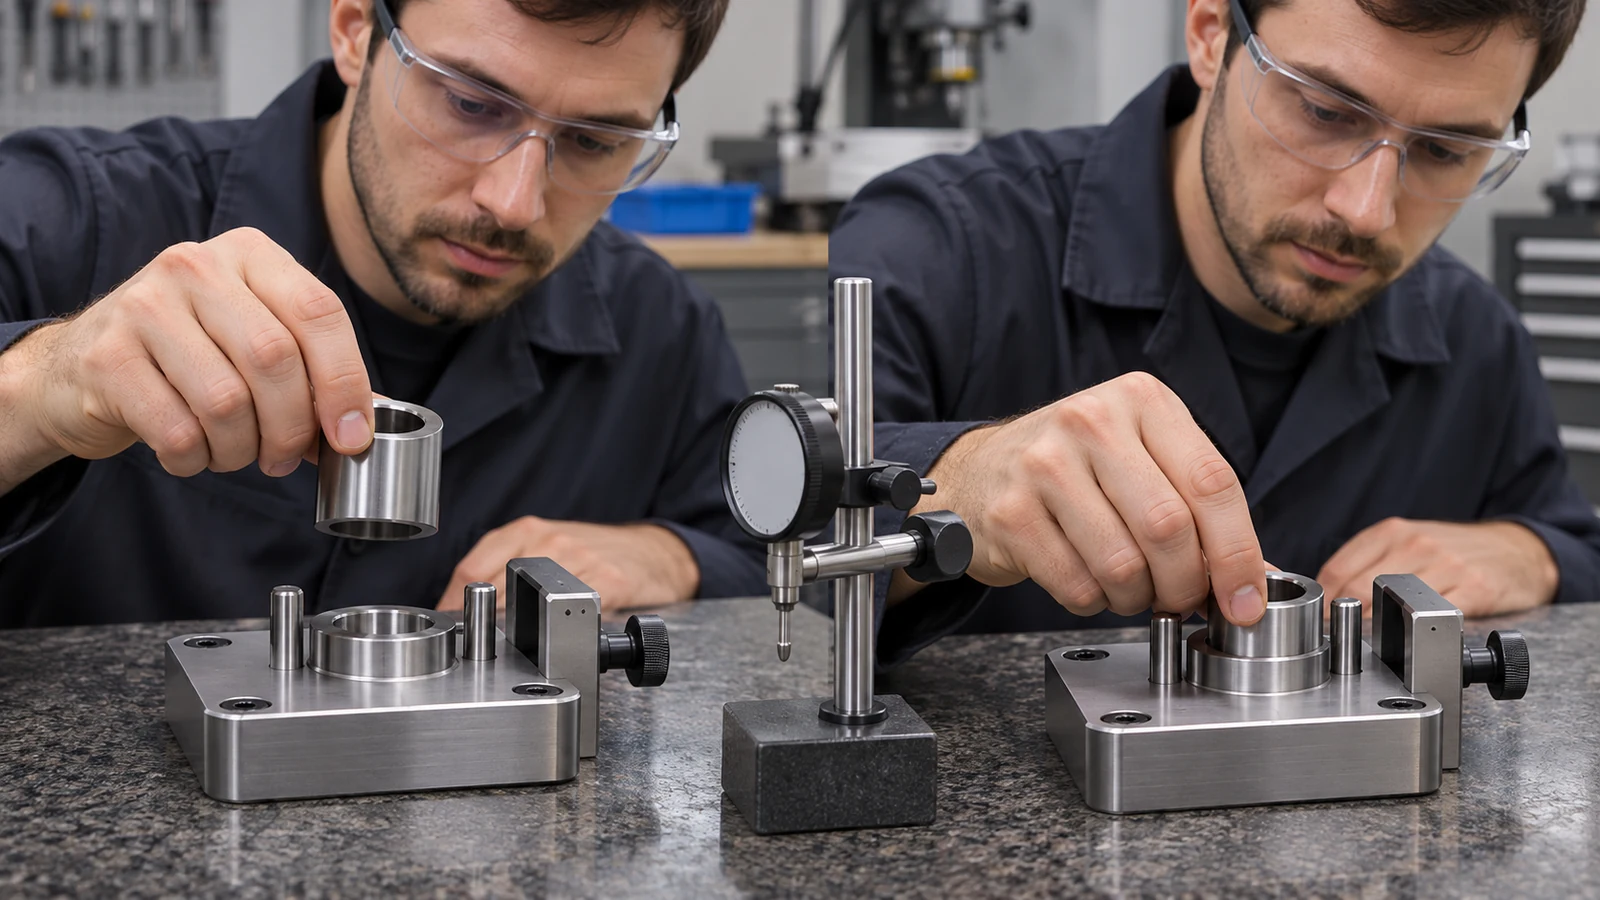
Um dispositivo dedicado pode melhorar a consistência de como uma peça é apresentada. A página de usinagem de dispositivos de inspeção abrange esse contexto de equipamento físico. O estudo ainda precisa avaliar o método conforme utilizado; a existência de um dispositivo não é prova de desempenho de medição adequado.
Use o padrão de variação para orientar a investigação
A repetibilidade descreve a variação quando o mesmo avaliador mede a mesma peça repetidamente. A reprodutibilidade diz respeito a diferenças associadas a avaliadores diferentes. Uma interação peça por avaliador pode indicar que as diferenças entre os avaliadores dependem de qual peça é medida. Essas distinções ajudam a organizar uma investigação, mas não identificam automaticamente uma causa raiz física.
| Padrão observado | Questões que vale a pena investigar |
|---|---|
| As leituras repetidas de um avaliador variam amplamente | O assentamento é repetível? O local de medição está definido? A força de contato e o manuseio são consistentes? |
| Os avaliadores mostram um desvio consistente | Eles usam o mesmo procedimento de zeragem, abordagem e convenção de leitura? |
| A concordância muda de peça para peça | Certas geometrias ou condições de superfície expõem diferenças de acesso ou técnica? |
| Todas as leituras parecem idênticas | A resolução do display é adequada e a amostra de peças contém variação significativa? |
Estes são pontos de diagnóstico, não conclusões de um conjunto de dados específico. Revise as leituras individuais e as condições do estudo antes de culpar um operador ou substituir equipamentos. Uma ambiguidade de procedimento pode parecer um efeito do operador, enquanto um problema de acesso a recursos pode afetar apenas parte da amostra.
Leia o denominador por trás de cada porcentagem
Uma porcentagem de Gage R&R está incompleta sem o seu denominador. Uma porcentagem baseada em tolerância compara a dispersão das medições com a largura de tolerância especificada. Uma porcentagem de variação do estudo compara-a com a variação representada pelo estudo. Uma porcentagem de contribuição de variância usa componentes de variância em vez da mesma razão de desvio padrão. Esses valores respondem a perguntas diferentes e não devem ser trocados como se fossem pontuações equivalentes.
A distinção explica por que alterar a faixa de peças selecionada pode mudar uma porcentagem relativa ao estudo mesmo quando o método de medição não melhorou. Também explica por que um método pode parecer adequado em relação a uma tolerância ampla enquanto tem dificuldade para detectar mudanças menores no processo. Revise a base relatada juntamente com o propósito real da verificação.
Aplique os requisitos de sistema de medição aprovados pelo cliente e o plano de qualidade relevante ao julgar a aceitabilidade. Um limite familiar não é uma regra de liberação universal para cada característica, nível de risco e delineamento de estudo. Quando o resultado for marginal, a próxima decisão deve abordar a consequência do erro de medição e as melhorias disponíveis, e não apenas se uma porcentagem arredondada cai de um lado de uma linha conveniente.
O Gage R&R também não estabelece todos os elementos da qualidade da medição. Um sistema pode repetir com proximidade enquanto carrega um erro sistemático. Calibração, bias, estabilidade e a relação mais ampla entre incerteza e tolerância permanecem relevantes para uma decisão de aceitação defensável.
Verifique a mudança, não apenas o novo número
Se a investigação levar a um dispositivo revisado, instrução de trabalho mais clara ou instrumento diferente, registre o que mudou e repita uma avaliação apropriada. Preserve a definição original do estudo para que a comparação antes e depois seja significativa. Uma porcentagem melhor obtida com uma amostra de peças diferente ou um escopo de teste mais restrito pode não demonstrar um sistema de medição de produção melhor.
O resultado útil é um método controlado cujas limitações são compreendidas: uma característica definida, um procedimento repetível, equipamento adequado e evidência de que o sistema sustenta a decisão pretendida. Só então a variação medida deve ser usada com confiança para orientar ajustes no processo CNC ou a aceitação de peças.