
Gage R&R untersucht, wie viel der beobachteten Streuung aus wiederholten Messungen und Unterschieden zwischen Prüfern stammt und nicht aus Unterschieden zwischen Teilen. Bei CNC-Komponenten hilft es, eine praktische Frage zu beantworten: Kann die Prüfmethode die dimensionalen Änderungen, auf die es ankommt, zuverlässig unterscheiden? Ein kalibriertes Messgerät allein beantwortet diese Frage nicht für die gesamte Kombination aus Methode, Vorrichtung, Merkmal und Bediener.
Angenommen, zwei Prüfer sind sich über einen Bohrungsdurchmesser uneinig. Die Uneinigkeit könnte tatsächliche Unterschiede zwischen den gemessenen Stellen, inkonsistentes Auflegen, die Kontakttechnik oder ein ungeeignetes Messverfahren widerspiegeln. Den Bearbeitungsprozess anzupassen, bevor man die Prüfung versteht, kann ein zweites Problem schaffen, statt das erste zu lösen.
Definieren Sie die Messfrage vor der Studie
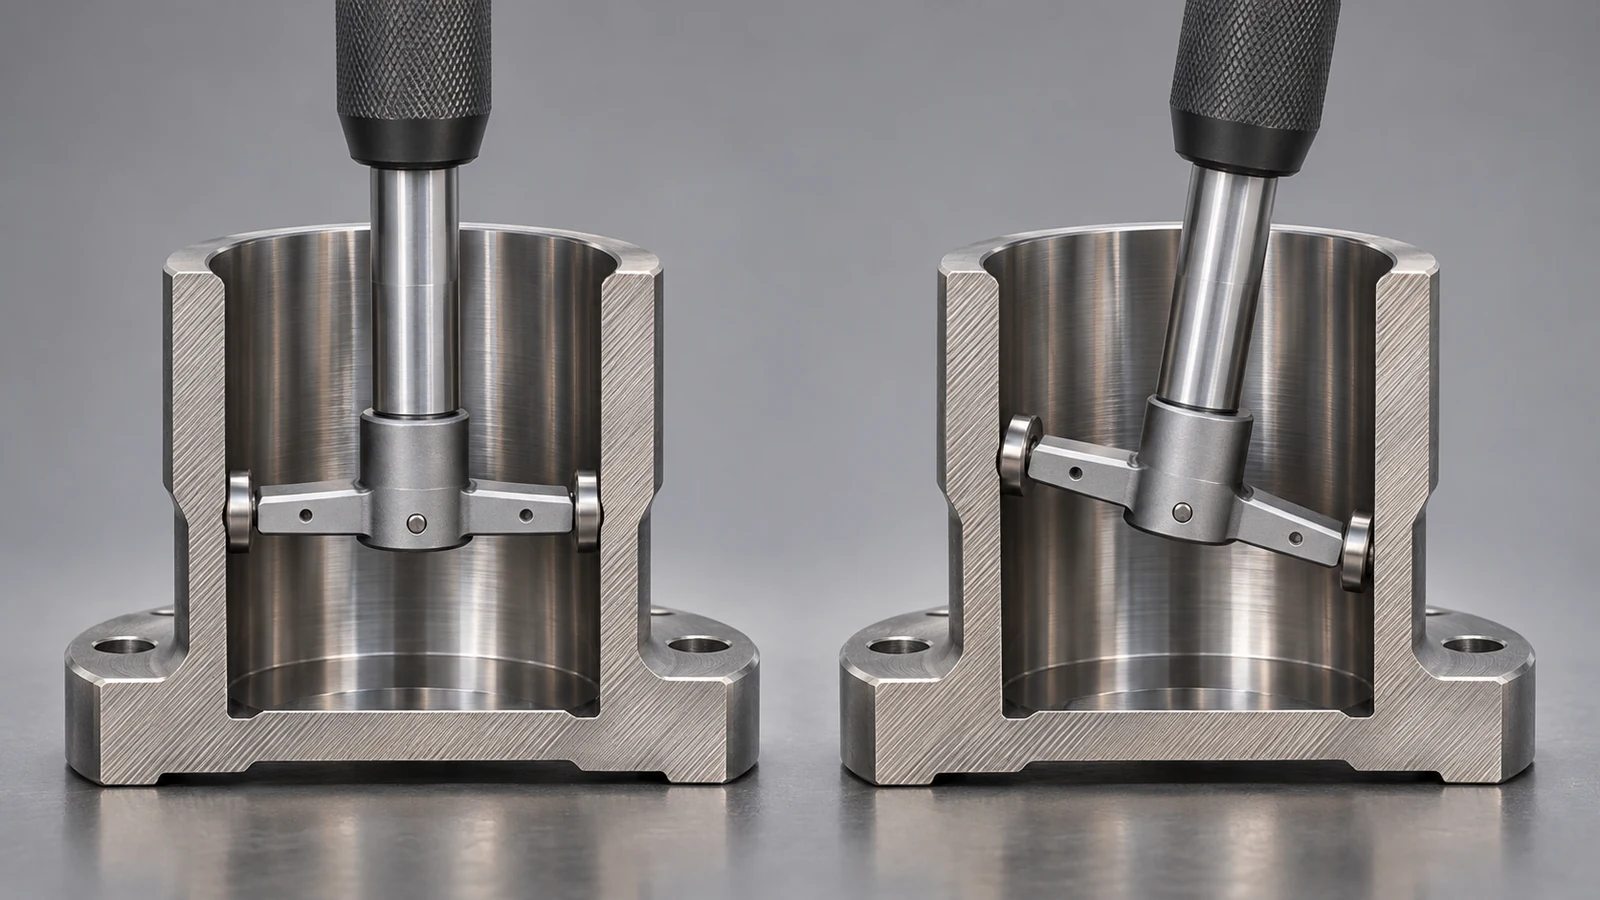
Benennen Sie das Merkmal präzise: welches Merkmal, welche Stelle oder Auswertung, welche Zeichnungsrevision und welches Messverfahren. “Die Bohrung prüfen” reicht nicht aus, wenn ein Prüfer nahe am Eintritt und ein anderer tiefer in einer konischen Bohrung misst. Diese Messwerte können unterschiedliche physikalische Gegebenheiten beschreiben statt inkonsistente Prüfer.
Legen Sie fest, was das System unterstützen soll. Teile gegen Spezifikationsgrenzen zu sortieren und kleine Änderungen in einem stabilen Prozess zu erkennen, sind unterschiedliche Aufgaben. Eine Methode, die für das eine nützlich ist, ist möglicherweise für das andere nicht empfindlich genug. Das Studiendesign und die Abnahmekriterien sollten der beabsichtigten Entscheidung folgen.
Halten Sie den Umfang getrennt von CNC-Prozessfähigkeitsanalyse. Cpk betrifft einen Prozess relativ zu Spezifikationsgrenzen; Gage R&R untersucht die Streuung, die mit dem Messsystem verbunden ist. Unzuverlässige Messungen können eine Fähigkeitsaussage untergraben, aber die beiden Analysen sind keine Ersatz füreinander.
Bauen Sie eine Studie um die reale Prüfaufgabe herum auf
In einer gekreuzten Studie messen die Prüfer dieselben Teile wiederholt. Die Anordnung ermöglicht es, Teilunterschiede von prüferbedingten Effekten und Effekten wiederholter Messungen zu trennen. Wo die Messung zerstörend ist oder dieselben Teile nicht von jedem Prüfer gemessen werden können, kann ein anderes Studiendesign erforderlich sein; zwingen Sie die Daten nicht in ein gekreuztes Modell.
Wählen Sie Teile aus, die die für die Studie relevante Variation repräsentieren. Ein handverlesener Satz nahezu identischer Komponenten kann es erschweren, zu beurteilen, ob das System die Produktionsspanne unterscheidet. Das gezielte Auswählen extremer Ausschussteile nur zur Erhöhung der scheinbaren Streuung ist ebenso irreführend, wenn diese Teile nicht den vorgesehenen Verwendungszweck repräsentieren.
Setzen Sie Prüfer ein, die die tatsächliche Prüfarbeit repräsentieren, und einigen Sie sich vor der Datenerhebung auf das Verfahren. Randomisieren Sie die Messreihenfolge und vermeiden Sie es, den Prüfern frühere Messwerte als Zielvorgaben zu geben. Andernfalls misst die Übung möglicherweise deren Fähigkeit, eine erinnerte Zahl zu reproduzieren, statt die Unabhängigkeit der Methode.
Beziehen Sie die Schritte zum Einlegen und Umpositionieren ein, die bei der normalen Prüfung auftreten. Ein Teil dauerhaft eingespannt zu lassen, während wiederholt die Anzeige abgelesen wird, kann eine wesentliche Variationsquelle ausschließen. Wenn die Studie bewusst nur das Messgerät unter festen Bedingungen bewertet, dokumentieren Sie diesen engeren Geltungsbereich, anstatt ihn als Validierung der gesamten Produktionsprüfung zu beschreiben.
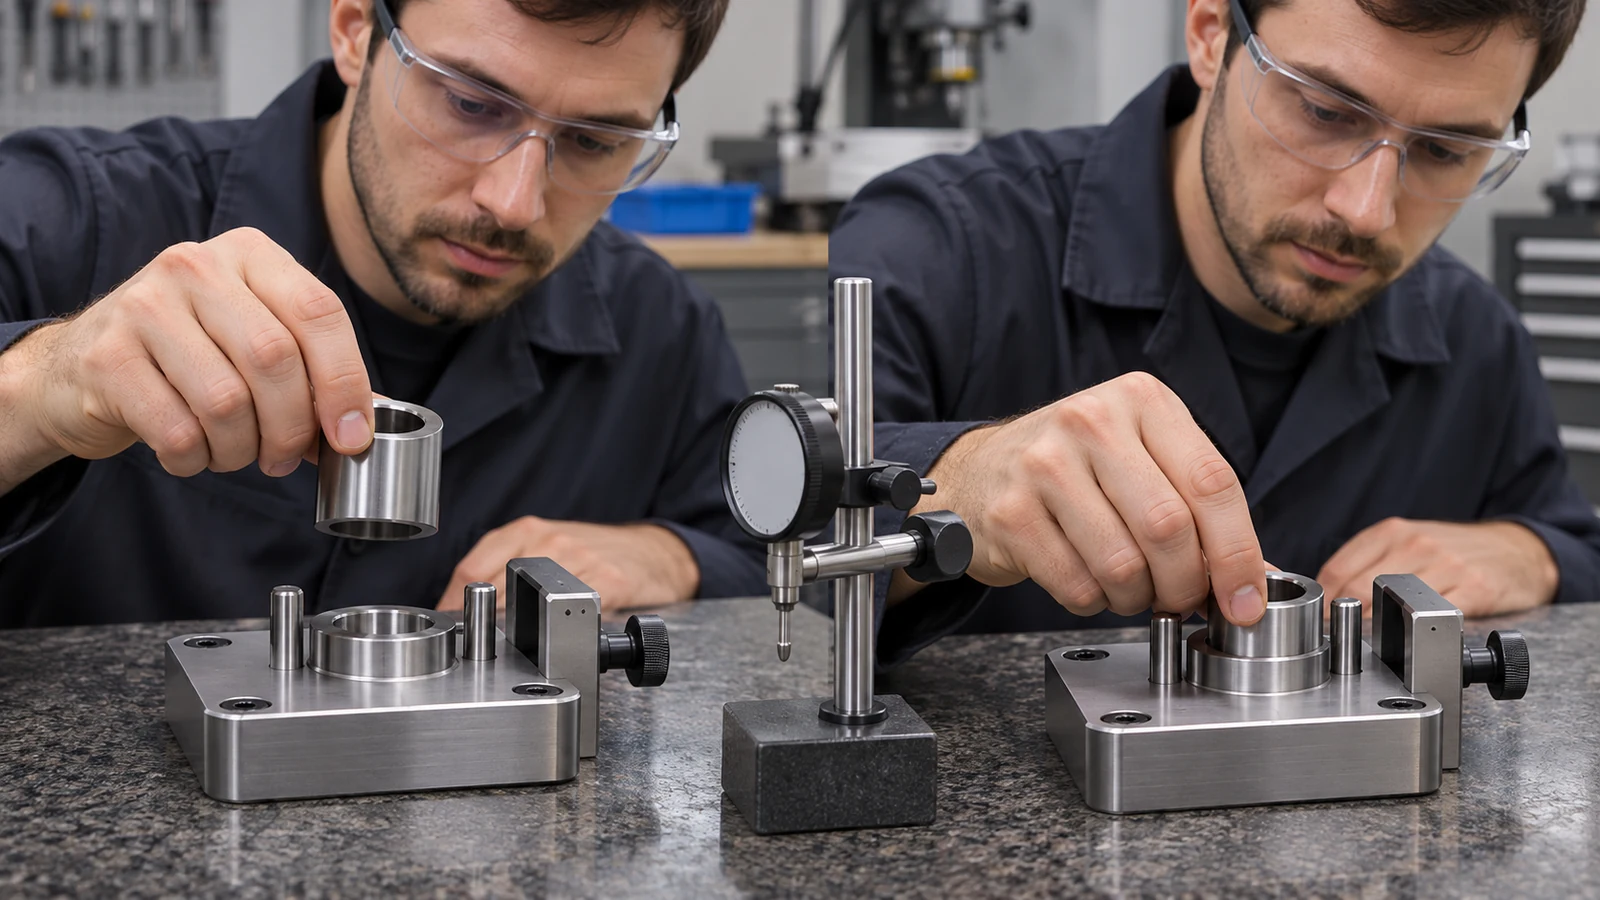
Eine spezielle Vorrichtung kann die Konsistenz verbessern, mit der ein Teil dargeboten wird. Die Seite zur Bearbeitung von Prüfvorrichtungen behandelt diesen physischen Ausrüstungskontext. Die Studie muss dennoch die Methode in ihrer tatsächlichen Anwendung bewerten; die Existenz einer Vorrichtung ist kein Beweis für eine angemessene Messleistung.
Nutzen Sie das Streuungsmuster zur Lenkung der Untersuchung
Die Wiederholbarkeit beschreibt die Variation, wenn derselbe Prüfer dasselbe Teil wiederholt misst. Die Reproduzierbarkeit betrifft Unterschiede, die mit verschiedenen Prüfern zusammenhängen. Eine Wechselwirkung zwischen Teil und Prüfer kann darauf hindeuten, dass die Unterschiede zwischen den Prüfern davon abhängen, welches Teil gemessen wird. Diese Unterscheidungen helfen, eine Untersuchung zu strukturieren, aber sie identifizieren nicht automatisch eine physische Ursache.
| Beobachtetes Muster | Untersuchungswürdige Fragen |
|---|---|
| Die wiederholten Messwerte eines Prüfers streuen stark | Ist das Aufliegen wiederholbar? Ist die Messstelle definiert? Sind Anpresskraft und Handhabung konsistent? |
| Die Prüfer zeigen einen konstanten Versatz | Verwenden sie dasselbe Nullstellverfahren, dieselbe Annäherung und dieselbe Ablesekonvention? |
| Die Übereinstimmung ändert sich von Teil zu Teil | Legen bestimmte Geometrien oder Oberflächenbedingungen Unterschiede beim Zugang oder in der Technik offen? |
| Alle Messwerte erscheinen identisch | Ist die Anzeigeauflösung ausreichend, und enthält die Teilstichprobe eine aussagekräftige Variation? |
Dies sind diagnostische Hinweise, keine Schlussfolgerungen aus einem bestimmten Datensatz. Prüfen Sie die einzelnen Messwerte und die Studienbedingungen, bevor Sie einen Bediener verantwortlich machen oder Geräte austauschen. Eine verfahrensbedingte Unklarheit kann wie ein Bedienereffekt wirken, während ein Problem beim Zugriff auf ein Merkmal möglicherweise nur einen Teil der Stichprobe betrifft.
Lesen Sie den Nenner hinter jedem Prozentsatz
Ein Gage-R&R-Prozentsatz ist ohne seinen Nenner unvollständig. Ein toleranzbasierter Prozentsatz vergleicht die Messstreuung mit der spezifizierten Toleranzbreite. Ein studienvariationsbasierter Prozentsatz vergleicht sie mit der durch die Studie repräsentierten Variation. Ein varianzbeitragsbasierter Prozentsatz verwendet Varianzkomponenten statt desselben Standardabweichungsverhältnisses. Diese Werte beantworten unterschiedliche Fragen und sollten nicht so ausgetauscht werden, als wären sie gleichwertige Kennzahlen.
Diese Unterscheidung erklärt, warum die Änderung des gewählten Teilbereichs einen studienrelativen Prozentsatz verändern kann, selbst wenn die Messmethode nicht verbessert wurde. Sie erklärt auch, warum eine Methode gegenüber einer breiten Toleranz angemessen erscheinen kann, während sie Schwierigkeiten hat, kleinere Prozessänderungen zu erkennen. Prüfen Sie die angegebene Bezugsbasis zusammen mit dem tatsächlichen Zweck der Prüfung.
Wenden Sie bei der Beurteilung der Akzeptanz die vom Kunden freigegebenen Anforderungen an das Messsystem und den relevanten Qualitätsplan an. Ein vertrauter Schwellenwert ist keine universelle Freigaberegel für jedes Merkmal, jede Risikostufe und jedes Studiendesign. Wo das Ergebnis grenzwertig ist, sollte die nächste Entscheidung die Konsequenz des Messfehlers und die verfügbaren Verbesserungen behandeln, nicht nur, ob ein gerundeter Prozentsatz auf eine Seite einer günstigen Linie fällt.
Gage R&R stellt auch nicht jedes Element der Messqualität sicher. Ein System kann eng wiederholen und dennoch einen systematischen Fehler aufweisen. Kalibrierung, Bias, Stabilität und die breitere Beziehung zwischen Unsicherheit und Toleranz bleiben für eine belastbare Akzeptanzentscheidung relevant.
Verifizieren Sie die Änderung, nicht nur die neue Zahl
Wenn die Untersuchung zu einer überarbeiteten Vorrichtung, einer klareren Arbeitsanweisung oder einem anderen Messgerät führt, halten Sie fest, was geändert wurde, und wiederholen Sie eine geeignete Bewertung. Bewahren Sie die ursprüngliche Studiendefinition auf, damit der Vorher-Nachher-Vergleich aussagekräftig ist. Ein besserer Prozentsatz, der mit einer anderen Teilstichprobe oder einem engeren Testumfang erzielt wurde, belegt möglicherweise kein besseres Produktionsmesssystem.
Das nützliche Ergebnis ist eine kontrollierte Methode, deren Grenzen verstanden werden: ein definiertes Merkmal, ein wiederholbares Verfahren, geeignete Ausrüstung und der Nachweis, dass das System die beabsichtigte Entscheidung unterstützt. Erst dann sollte die gemessene Variation mit Zuversicht genutzt werden, um CNC-Prozessanpassungen oder die Teileannahme zu steuern.