
Gage R&R examina cuánta variación observada proviene de mediciones repetidas y de diferencias entre evaluadores en lugar de diferencias entre piezas. Para componentes CNC, ayuda a responder una pregunta práctica: ¿puede el método de inspección distinguir de forma fiable los cambios dimensionales que importan? Un instrumento calibrado por sí solo no responde a esa pregunta para la combinación completa de método, dispositivo de sujeción, característica y operador.
Supongamos que dos inspectores no están de acuerdo sobre un diámetro de taladro. El desacuerdo podría reflejar diferencias reales entre las ubicaciones medidas, un asiento inconsistente, la técnica de contacto o un procedimiento de medición inadecuado. Ajustar el proceso de mecanizado antes de comprender la verificación puede crear un segundo problema en lugar de resolver el primero.
Defina la pregunta de medición antes del estudio
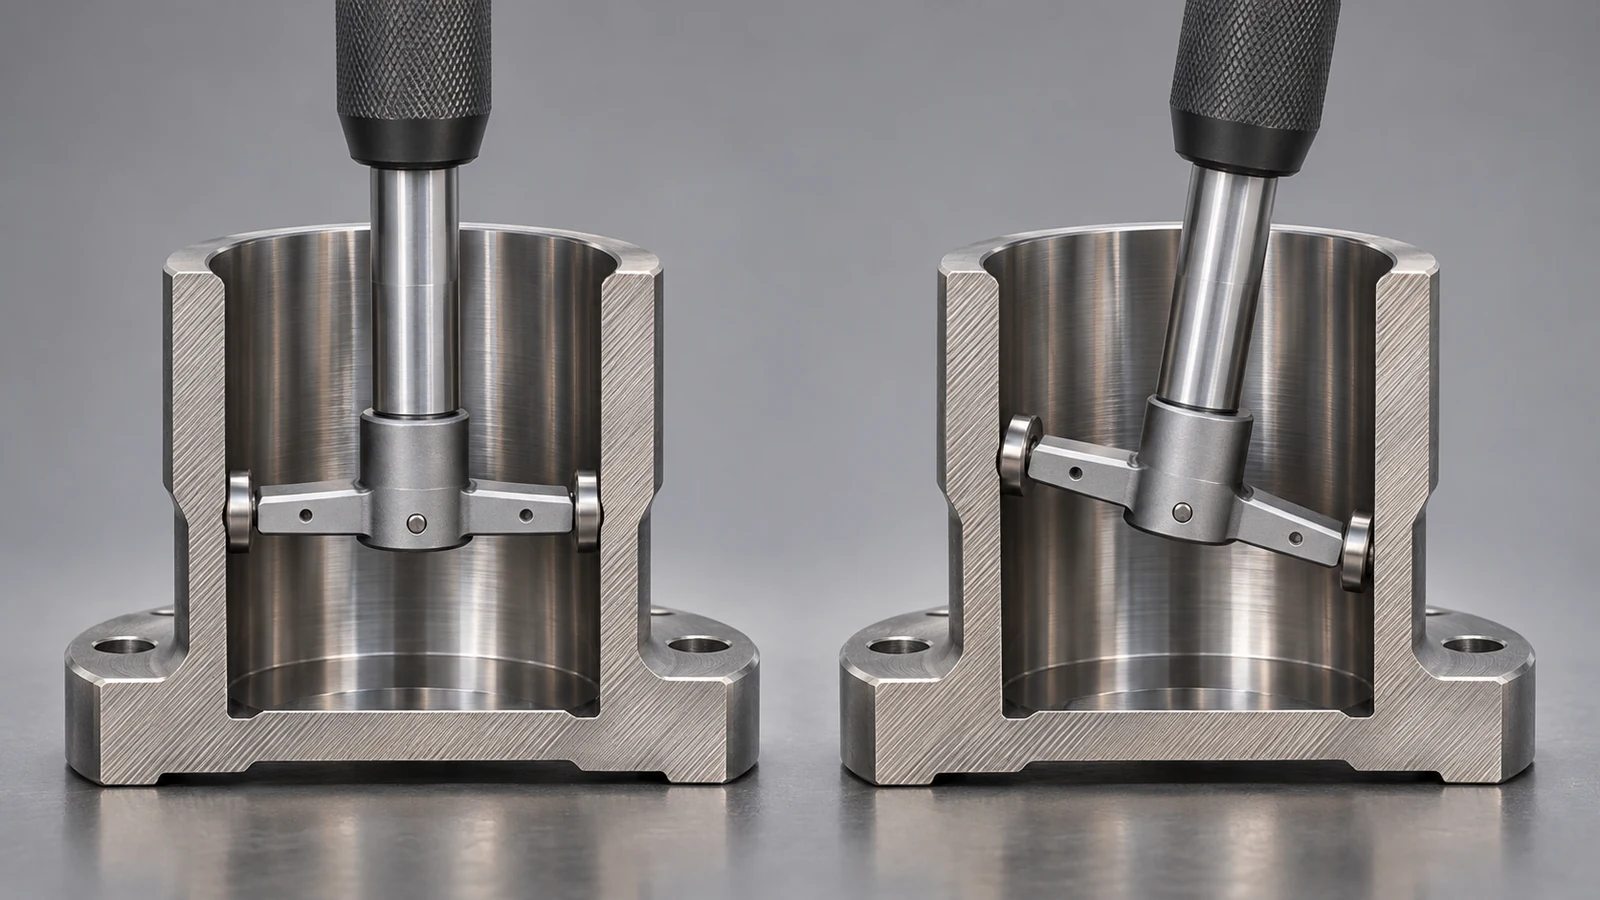
Indique la característica con precisión: qué elemento, qué ubicación o evaluación, qué revisión del plano y qué procedimiento de medición. “Verificar el taladro” no es suficiente si un evaluador mide cerca de la entrada y otro mide más adentro en un taladro cónico. Esas lecturas pueden describir condiciones físicas diferentes en lugar de evaluadores inconsistentes.
Decida qué se espera que respalde el sistema. Clasificar piezas según los límites de especificación y detectar cambios pequeños en un proceso estable son tareas diferentes. Un método útil para una puede no ser lo suficientemente sensible para la otra. El diseño del estudio y los criterios de aceptación deben seguir la decisión prevista.
Mantenga el alcance distinto de el análisis de capacidad del proceso CNC. Cpk se refiere a un proceso en relación con los límites de especificación; Gage R&R examina la variación asociada con el sistema de medición. Las mediciones poco fiables pueden socavar una conclusión de capacidad, pero los dos análisis no son sustitutos.
Construya un estudio en torno a la tarea de inspección real
En un estudio cruzado, los evaluadores miden las mismas piezas repetidamente. La disposición permite separar las diferencias entre piezas de los efectos relacionados con el evaluador y de las mediciones repetidas. Cuando la medición es destructiva o cada evaluador no puede medir las mismas piezas, puede ser necesario un diseño de estudio diferente; no fuerce los datos a un modelo cruzado.
Seleccione piezas que representen la variación relevante para el estudio. Un conjunto seleccionado a mano de componentes casi idénticos puede dificultar la evaluación de si el sistema distingue el rango de producción. Seleccionar deliberadamente rechazos extremos solo para aumentar la dispersión aparente es igualmente engañoso si esas piezas no representan el uso previsto.
Utilice evaluadores que representen el trabajo de inspección real y acuerden el procedimiento antes de recopilar datos. Aleatorice el orden de medición y evite dar a los evaluadores lecturas anteriores como objetivos. De lo contrario, el ejercicio podría medir su capacidad de reproducir un número recordado en lugar de la independencia del método.
Incluya los pasos de carga y reposicionamiento que ocurren en la inspección normal. Dejar una pieza fijada permanentemente mientras se lee repetidamente la pantalla puede excluir una fuente significativa de variación. Si el estudio evalúa intencionalmente solo el instrumento en condiciones fijas, documente ese alcance más limitado en lugar de describirlo como validación de toda la verificación de producción.
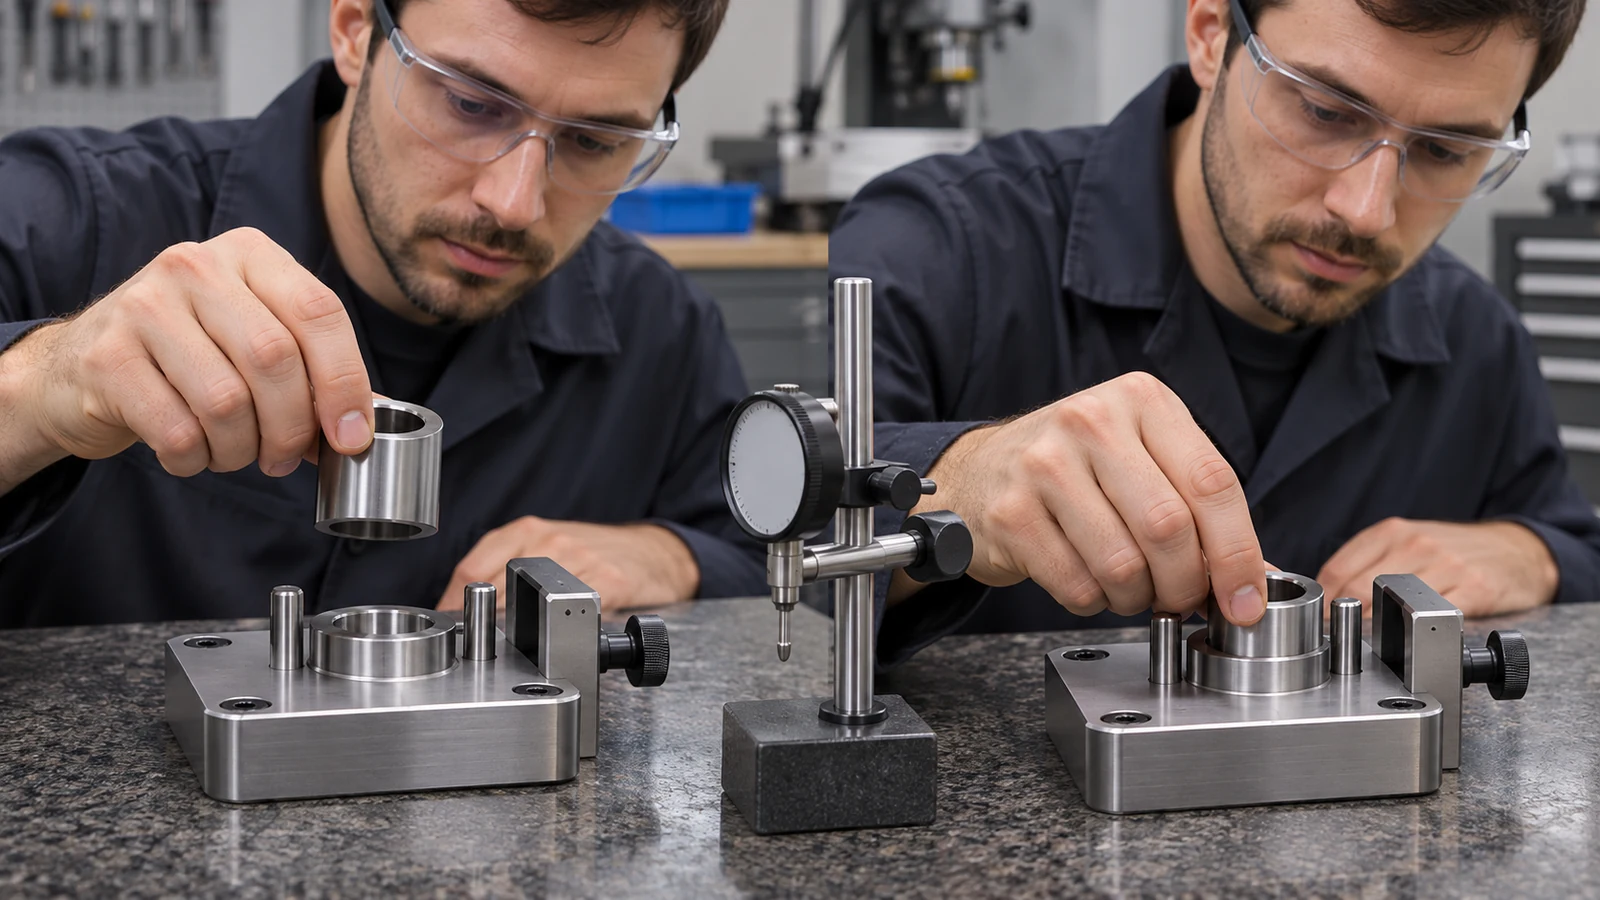
Un dispositivo de fijación dedicado puede mejorar la consistencia de cómo se presenta una pieza. La página de mecanizado de dispositivos de inspección abarca ese contexto de equipamiento físico. El estudio aún debe evaluar el método tal como se utiliza; la existencia de un dispositivo de fijación no es prueba de un rendimiento de medición adecuado.
Utilice el patrón de variación para guiar la investigación
La repetibilidad describe la variación cuando el mismo evaluador mide la misma pieza repetidamente. La reproducibilidad se refiere a las diferencias asociadas con diferentes evaluadores. Una interacción pieza por evaluador puede indicar que las diferencias entre los evaluadores dependen de qué pieza se mide. Estas distinciones ayudan a organizar una investigación, pero no identifican automáticamente una causa raíz física.
| Patrón observado | Preguntas que vale la pena investigar |
|---|---|
| Las lecturas repetidas de un evaluador varían ampliamente | ¿Es repetible el asentamiento? ¿Está definida la ubicación de medición? ¿Son consistentes la fuerza de contacto y la manipulación? |
| Los evaluadores muestran un desplazamiento consistente | ¿Utilizan el mismo procedimiento de puesta a cero, enfoque y convención de lectura? |
| La concordancia cambia de una pieza a otra | ¿Ciertas geometrías o condiciones superficiales exponen diferencias en el acceso o la técnica? |
| Todas las lecturas parecen idénticas | ¿Es adecuada la resolución de la pantalla y la muestra de piezas contiene una variación significativa? |
Estas son indicaciones de diagnóstico, no conclusiones de un conjunto de datos concreto. Revise las lecturas individuales y las condiciones del estudio antes de culpar a un operario o reemplazar el equipo. Una ambigüedad en el procedimiento puede parecer un efecto del operario, mientras que un problema de acceso a una característica puede afectar solo a una parte de la muestra.
Lea el denominador detrás de cada porcentaje
Un porcentaje de Gage R&R está incompleto sin su denominador. Un porcentaje basado en la tolerancia compara la dispersión de la medición con la amplitud de tolerancia especificada. Un porcentaje de variación del estudio lo compara con la variación representada por el estudio. Un porcentaje de contribución a la varianza utiliza componentes de varianza en lugar de la misma razón de desviación estándar. Estos valores responden a preguntas diferentes y no deben intercambiarse como si fueran puntuaciones equivalentes.
La distinción explica por qué cambiar el rango de piezas seleccionado puede modificar un porcentaje relativo al estudio incluso cuando el método de medición no ha mejorado. También explica por qué un método puede parecer adecuado frente a una tolerancia amplia mientras tiene dificultades para detectar cambios más pequeños del proceso. Revise la base reportada junto con el propósito real de la verificación.
Aplique los requisitos del sistema de medición aprobados por el cliente y el plan de calidad correspondiente al juzgar la aceptabilidad. Un umbral conocido no es una regla de liberación universal para cada característica, nivel de riesgo y diseño de estudio. Cuando el resultado es marginal, la siguiente decisión debe abordar la consecuencia del error de medición y las mejoras disponibles, no solo si un porcentaje redondeado cae en un lado de una línea conveniente.
El Gage R&R tampoco establece todos los elementos de la calidad de la medición. Un sistema puede repetir con precisión mientras arrastra un error sistemático. La calibración, el sesgo, la estabilidad y la relación más amplia entre la incertidumbre y la tolerancia siguen siendo relevantes para una decisión de aceptación defendible.
Verifique el cambio, no solo el nuevo número
Si la investigación conduce a un dispositivo revisado, una instrucción de trabajo más clara o un instrumento diferente, registre lo que cambió y repita una evaluación adecuada. Conserve la definición original del estudio para que la comparación antes y después sea significativa. Un porcentaje mejor obtenido con una muestra de piezas diferente o un alcance de prueba más estrecho puede no demostrar un mejor sistema de medición en producción.
El resultado útil es un método controlado cuyas limitaciones se comprendan: una característica definida, un procedimiento repetible, equipo adecuado y evidencia de que el sistema respalda la decisión prevista. Solo entonces debería utilizarse con confianza la variación medida para guiar los ajustes del proceso CNC o la aceptación de piezas.