
Un dessin de barre omnibus en cuivre ne doit pas exiger une “ planéité ” sans identifier la zone de contact, la référence, la condition et la méthode d'acceptation. La question fonctionnelle est de savoir si les faces d'appui spécifiées s'assemblent avec la disposition de contact et de serrage prévue — et non si chaque millimètre carré de la barre est poli ou parfaitement plan. Définir la plage ou la portée de contact, la relation de référence pertinente, l'état de surface après usinage ou placage, ainsi que toute restriction relative aux bavures ou aux bords. La performance électrique dépend aussi de la conception du joint, de l'état du matériau, de la maîtrise des oxydes et de la contamination, de la pression, des fixations et de l'environnement de service. Une spécification de planéité d'usinage peut aider à maîtriser l'interface, mais elle ne peut à elle seule garantir la résistance de contact, l'élévation de température ou la capacité en courant ; ces éléments relèvent des exigences de conception électrique et d'assemblage.
Identifier la portée de contact réelle
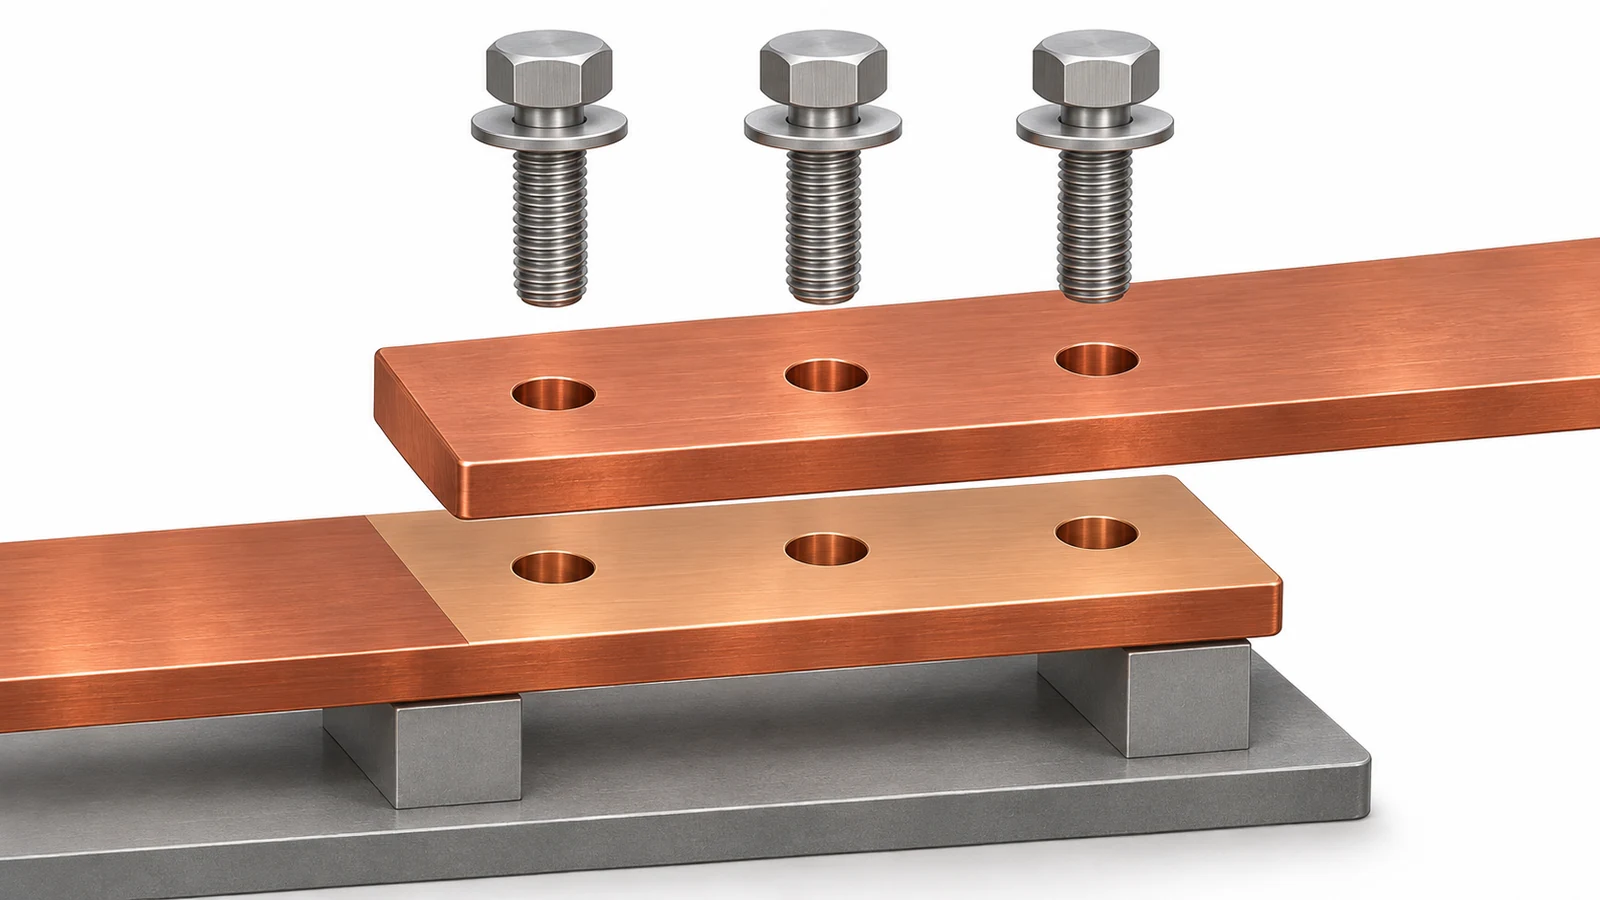
Marquer la zone qui s'accouple à un autre conducteur, une borne ou un connecteur. Une barre omnibus peut comporter des trous, des cintrages, des gradins, des zones plaquées ou des dégagements locaux, de sorte qu'une exigence sur l'ensemble de la face peut être trompeuse. Le dessin doit indiquer la portée de contact utilisable et sa relation avec les trous de boulon, les bords et toute isolation ou support adjacent. Lorsqu'il existe plusieurs faces de joint, identifier chacune séparément plutôt que de se fier à une note générale.
Le contact se produit au niveau de points hauts microscopiques même lorsque deux faces semblent se toucher sur une large zone. La pression du joint, les films de surface, la contamination et la finition influencent toutes l'interface électrique réelle. Pour cette raison, la planéité ne constitue qu'une partie de la définition mécanique. Spécifier la pression ou le couple d'assemblage uniquement selon la conception de joint et la procédure de fixation approuvées ; ne pas les déduire d'une note d'usinage.
Le site informations sur la matière cuivre fournit un contexte sur les nuances de cuivre et leurs applications, tandis que cette question de dessin porte spécifiquement sur la définition et la vérification de la face d'appui usinée.
Choisir une référence et une exigence de planéité
Établir un schéma de référence qui représente la manière dont la barre omnibus est supportée et assemblée. Si une face s'appuie contre un composant d'accouplement rigide, cette interface peut guider la stratégie de référence. Si la barre est mince ou flexible, la condition d'inspection importe : une mesure à l'état libre peut différer d'un état supporté ou serré. Indiquer la condition chaque fois que le support ou le maintien peut modifier la forme mesurée.
Utiliser un contrôle de planéité uniquement lorsque la forme de cette surface constitue elle-même l'exigence de conception. Si le besoin fonctionnel est l'orientation de la face par rapport à un motif de trous, un cintrage ou une autre référence de montage, un contrôle de relation peut mieux exprimer l'intention. L'autorité de conception doit choisir le contrôle géométrique et la tolérance en fonction du joint et de la chaîne de cotes ; ne pas recopier une valeur de planéité universelle d'une autre barre omnibus.
| Question de conception | Informations du dessin à résoudre |
|---|---|
| Où le contact électrique se produit-il ? | Zone de contact marquée, taille et emplacement |
| Comment la pièce est-elle supportée en service ? | Références de datum et état libre ou contraint |
| Quelle surface est livrée ? | État usiné, plaqué, nettoyé ou autrement traité |
| Comment l'acceptation sera-t-elle démontrée ? | Couverture de mesure, méthode, échantillonnage et portée du rapport |
Maîtriser l'état de finition, les bavures et l'état après traitement
La texture de surface doit être spécifiée sur les faces qui importent, avec le paramètre et les conditions de mesure définis si nécessaire. Évitez de substituer une description visuelle telle que “ lisse ” à une exigence mesurable. En même temps, une finition inutilement serrée sur toute la pièce peut ajouter du coût sans améliorer l'assemblage. Localisez l'appel sur la zone de contact et expliquez l'objectif fonctionnel dans les notes du plan.
Les bavures autour des trous de fixation et des bords coupés peuvent empêcher l'appui, endommager l'isolation ou créer des risques de manipulation. Définissez le traitement des bords là où il s'approche de la zone de contact, mais protégez la zone contre un arrondi non contrôlé ou un polissage manuel qui modifierait la géométrie prévue. Si un placage ou une autre finition suit l'usinage, précisez si les dimensions et les exigences de surface s'appliquent avant ou après cette opération, et qui est responsable du masquage ou de l'inspection finale.
L'accès à l'usinage et le comportement du matériau influencent la gamme, mais le plan reste l'autorité d'acceptation. Les documents associés Fraisage CNC et l'état de surface peuvent aider à cadrer la discussion de fabrication sans remplacer les exigences spécifiées pour la face de contact.
Inspecter la face sans masquer le problème d'assemblage
Choisissez une méthode de mesure qui échantillonne la zone définie et supporte la pièce comme prévu. Une règle ou un comparateur peut révéler une variation globale mais peut ne pas établir une limite de forme serrée ; un plan de mesure par coordonnées ou de surface peut être plus approprié selon la taille, la forme et la tolérance. L'enregistrement d'inspection doit identifier la condition de support, la zone mesurée, l'instrument ou la méthode, et le résultat. Si la zone de contact est interrompue par des trous ou des rainures, indiquez si ces régions sont exclues de l'évaluation.
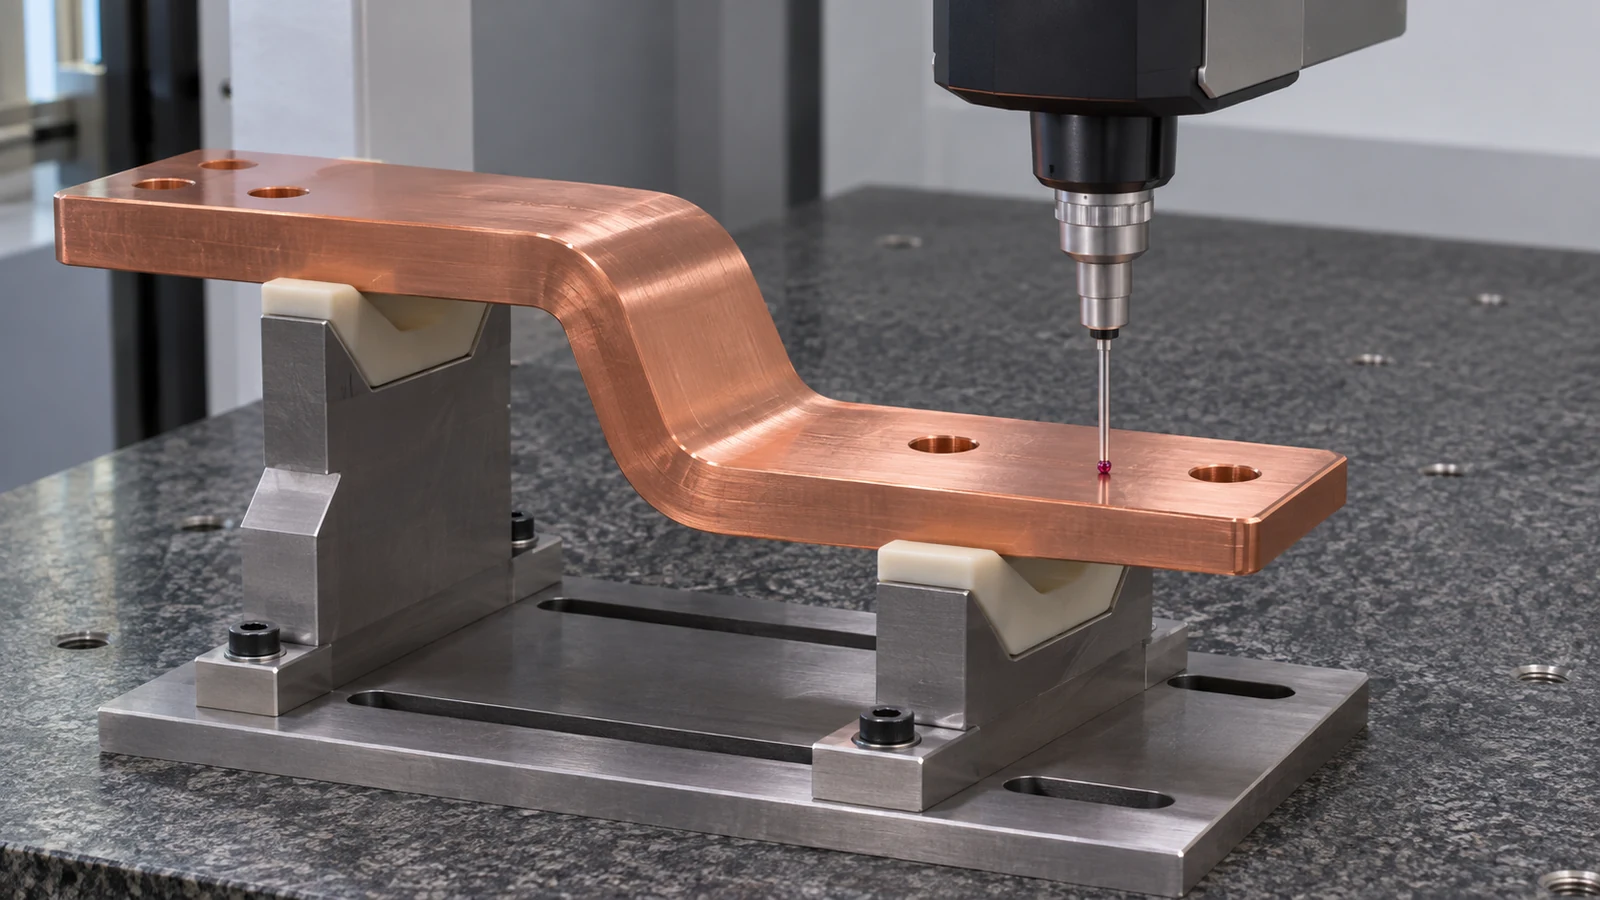
Inspectez la face après la dernière opération susceptible de la modifier, y compris l'usinage, l'ébavurage, le nettoyage ou le placage selon le cas. Une mesure avant placage peut ne pas décrire l'interface livrée. Vérifiez également que le montage ne déforme pas une pièce souple pendant la mesure, sauf si le plan définit une condition contrainte.
Lorsque la fonction dépend de l'assemblage, un assemblage contrôlé ou un essai électrique peut être requis en plus de l'inspection géométrique. Définissez le circuit d'essai, la préparation des contacts, la procédure de fixation et la limite d'acceptation avec l'ingénieur électricien responsable. Ne déduisez pas les performances électriques d'un seul résultat de planéité.
Séparer l'acceptation d'usinage de la qualification électrique
Les recommandations sectorielles sur les jonctions de barres omnibus en cuivre soulignent que l'état de contact et la pression affectent l'interface. Elles ne fournissent pas une tolérance de planéité d'usinage unique qui s'applique à toute géométrie, courant, fixation ou environnement. Le plan et la spécification de jonction doivent relier la surface de contact choisie à ses exigences de service, tandis que l'inspection de fabrication ne confirme que les caractéristiques qui lui sont attribuées.
Pour un devis ou une revue de première pièce, fournir la matière et le revenu, l'épaisseur, la géométrie des pliages et des perçages, les zones de contact, la séquence de finition ou de placage, la condition de support, le schéma de références et le rapport requis. Maintenir les critères d'acceptation électrique sous l'autorité de conception électrique. Cette division donne à la fabrication une exigence de planéité mesurable sans impliquer que l'usinage seul qualifie l'ensemble du jeu de barres.