
Réponse courte : Usinage de l'Incoloy 825 commence par l'état de livraison et la liste des opérations, et non par un tableau de paramètres copié. Special Metals indique que les opérations d'usinage standard peuvent être réalisées et que l'alliage présente normalement des caractéristiques d'usinage optimales à l'état recuit. Confirmez l'état et la spécification fournis, puis qualifiez l'outil, l'engagement, le liquide de refroidissement et le plan de finition pour la fonctionnalité réelle.
L'alliage INCOLOY 825 est couramment désigné UNS N08825. Le bulletin technique du producteur est la source principale pour les informations spécifiques à la nuance ; une recommandation générale pour les alliages de nickel ne doit pas primer sur le certificat matière, le plan ou les données actuelles du fabricant d'outils.
Commencer par l'état de livraison
Avant de choisir un itinéraire, faites correspondre la désignation de l'alliage, la forme du produit, l'état de traitement thermique et le certificat au bon de commande. Une même nuance peut arriver sous différentes formes et dans différents états, ce qui influe sur le comportement d'un travail spécifique. Le bulletin de Special Metals indique que l'état recuit offre normalement des caractéristiques d'usinage optimales, mais cette affirmation n'autorise pas à substituer l'état ni à supposer que toutes les pièces sont recuites. En cas de contradiction dans la documentation, résolvez-la avant l'usinage.
Gardez le périmètre de la décision clair. Une catégorie de matériaux résistants à la corrosion ou une vue d'ensemble des matériaux haute température peut fournir un contexte, mais ni l'une ni l'autre ne remplace la spécification de service du client. La page matériaux haute température du site est une vue d'ensemble de la famille ; ce guide traite de la séquence d'usinage des composants en Incoloy 825.
Éviter le frottement sans forcer une coupe non qualifiée
L'usinage des alliages de nickel est sensible à la manière dont l'arête de coupe attaque la matière. Un outil qui s'attarde, frotte ou traverse à plusieurs reprises une surface écrouie peut perdre de la durée de vie d'arête et décaler la dimension avant que l'opérateur ne constate un changement d'état de surface marqué. Maintenez un engagement stable et évitez les pauses inutiles dans la coupe. Sélectionnez la géométrie de la plaquette, la préparation d'arête et l'arrosage du liquide de coupe en suivant les recommandations du fabricant d'outils pour l'opération et la machine.
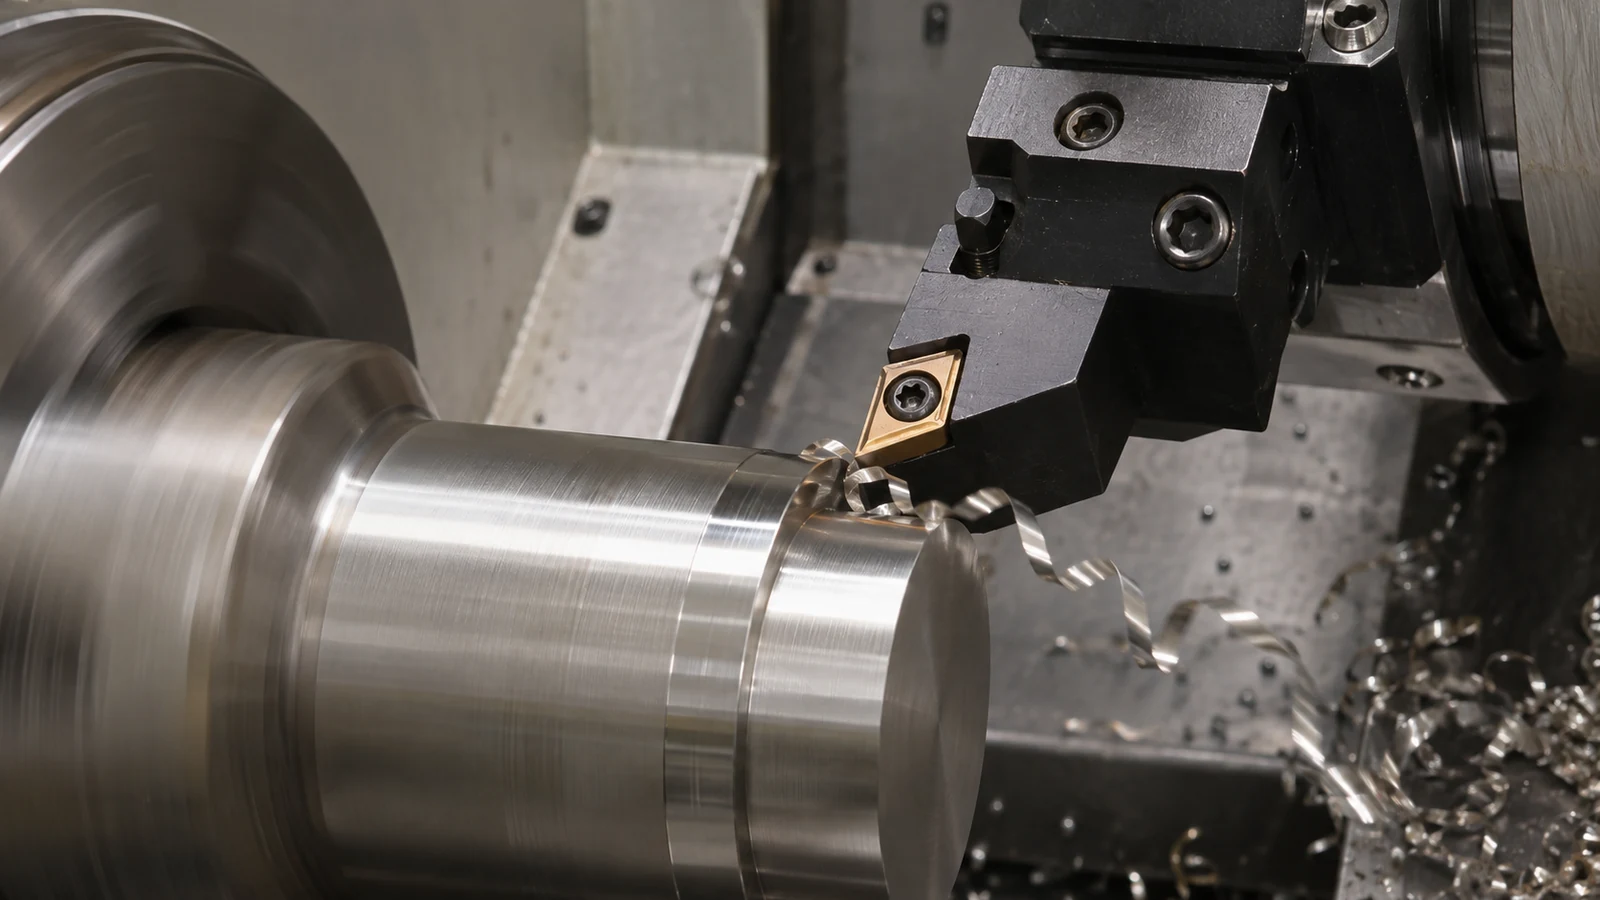 “ Maintenir l'outil en coupe ” ne signifie pas maximiser l'avance ou la profondeur. Une paroi mince, un petit alésage ou une surface interrompue peuvent nécessiter un engagement différent de celui d'une opération de tournage rigide. Établissez un point de départ propre à l'opération sur une matière représentative, surveillez la forme du copeau et l'usure de l'arête, et ajustez une variable à la fois. Les données publiées ne servent de référence que lorsque l'état de la pièce, la nuance d'outil, la rigidité, le liquide de coupe et l'engagement se rapprochent du travail concerné.
Sur une opération de fraisage, le page des capacités de fraisage CNC donne le contexte du procédé. Pour un tourillon tourné ou un alésage concentrique, choisissez un montage qui préserve la référence d'axe pendant l'ébauche et la finition plutôt que de traiter chaque surface indépendamment.
Planifier séparément les longues portées, les alésages et les évacuations de copeaux
Un arbre long et élancé, un alésage profond et un boîtier à poches créent chacun des contraintes différentes. Les pièces longues nécessitent un soutien près de la zone de coupe et une vérification de la déflexion après serrage. Un alésage nécessite un outil et un chemin de copeaux capables d'atteindre le fond sans tasser les copeaux contre une paroi finie. Les poches nécessitent un moyen d'évacuer les copeaux plutôt que de les recouper à plusieurs reprises. Le maintien en position, le porte-à-faux de l'outil et l'accessibilité doivent être décidés à partir du plan avant la finalisation du programme.
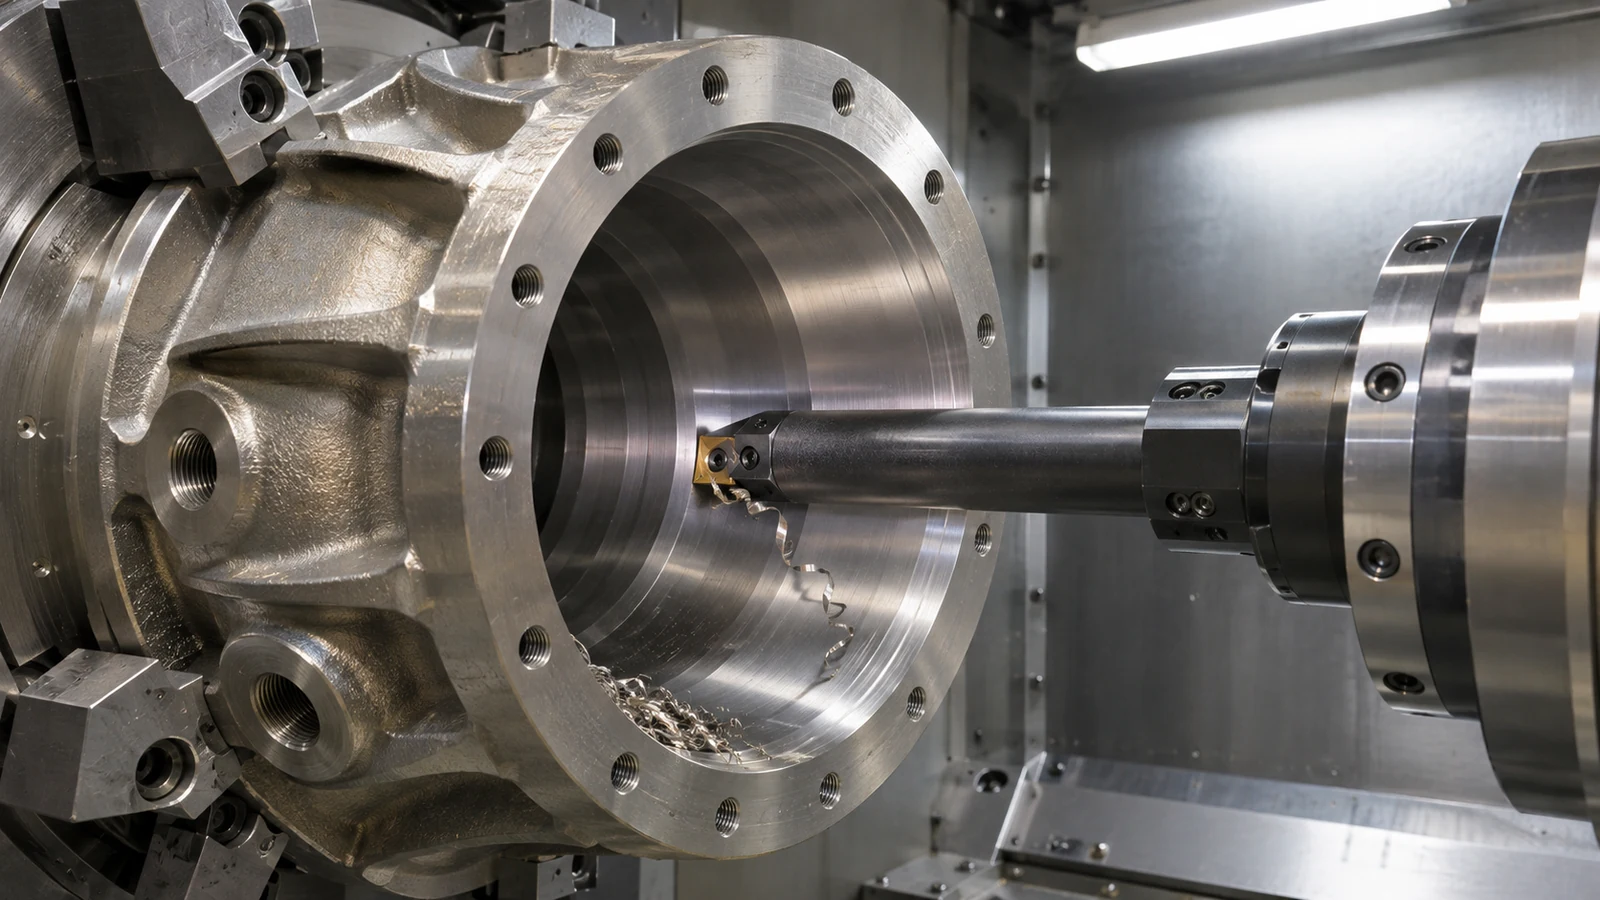 Séparez l'ébauche de la finition lorsque la chaleur, les efforts de coupe ou la libération de matière peuvent déplacer une surface critique. Si la pièce est retournée, établissez comment la référence primaire est récupérée et comment la coaxialité ou les relations de faces sont vérifiées ensuite. Cela est particulièrement utile lorsque la pièce combine des caractéristiques tournées et fraisées. La meilleure gamme est celle qui maintient les relations géométriques requises avec un procédé mesurable, et non simplement celle qui comporte le moins d'opérations.
Intégrer la finition et le contrôle au processus
L'état de surface ne doit être spécifié et contrôlé que là où le plan ou la fonction l'exige. Une face d'étanchéité, une interface de palier et un extérieur non fonctionnel n'ont pas nécessairement besoin du même état de surface. L'usure de l'outil, les vibrations, le recoupage des copeaux et les conditions de mesure peuvent tous affecter le résultat observé. Définissez la méthode de contrôle et le plan d'échantillonnage pour la caractéristique plutôt que de supposer qu'un contrôle visuel peut établir un état de surface numérique.
Pour Usinage de l'Incoloy 825, préservez le lien entre l'état de la matière, l'opération et l'acceptation finale. Enregistrez l'identité de la matière, les références critiques de montage et les mesures qui vérifient le plan. Évitez de présenter une vitesse, une avance ou une tolérance unique comme universelle : les valeurs correctes dépendent du système d'outil, de la machine, de la géométrie de la caractéristique et de l'exigence du client.
Revue d'un itinéraire hypothétique : un boîtier de sonde avec un alésage profond
Scénario illustratif, non un cas client JUCHENG : supposons qu'un boîtier de sonde d'instrument soit spécifié en Incoloy 825, avec un long alésage central, une face de bride et un orifice radial. Ses conditions de service et le choix de matériau sont définis ailleurs dans le dossier d'ingénierie. Le défi d'usinage consiste à préserver la relation alésage-face tout en offrant un chemin de copeaux dégagé et un accès pour le contrôle.
Vérifiez d'abord l'état de la matière fournie par rapport au certificat et au plan. Examinez ensuite si l'alésage est ébauché avant la finition de la face de bride, ou si la face doit être établie plus tôt comme référence. La réponse dépend de la géométrie de l'ébauche et du maintien en position ; elle doit être jugée sur la manière de recréer l'axe critique, et non par une règle universelle du type “ face d'abord ”. Un long outil d'alésage peut fléchir, tandis que des copeaux piégés peuvent rayer une paroi ou masquer un problème d'outil en développement. La gamme doit offrir un accès pour l'évacuation des copeaux et une méthode de contrôle capable d'atteindre la profondeur spécifiée.
Pour l'orifice radial, définissez sa relation avec l'alésage et la bride avant de choisir un second montage. Une gamme rotative ou multiaxe peut réduire les repositionnements, mais seulement si la machine, le montage et le plan de contrôle réels le permettent. Sinon, établissez une référence de transfert répétable et vérifiez la position de l'orifice après réorientation. Ne décrivez pas une configuration de machine comme une capacité garantie tant que le travail n'a pas été examiné.
Lors du premier article, contrôlez séparément l'alésage, la bride, la position de l'orifice et l'état de surface spécifié. Si l'alésage est sous-dimensionné, contrôlez l'état de l'outil et la méthode de mesure avant d'appliquer un décalage global ; un outil long, le tassement de copeaux et l'accès de la sonde peuvent produire des causes différentes. Enregistrez quel état et quelle opération ont produit chaque caractéristique acceptée afin qu'un ajustement ultérieur ne masque pas les preuves initiales du procédé.
Adapter la méthode à la fonctionnalité, pas à l'étiquette de l'alliage
| Caractéristique | Problème de planification | Détail utile du plan ou du contrôle |
|---|---|---|
| Alésage long | L'accès de l'outil, la rigidité, l'évacuation des copeaux et l'accès pour la mesure interagissent. | Exigence de profondeur, de diamètre, de rectitude ou de position, référence et accès pour l'inspection. |
| Face de bride | Le serrage peut déformer une bride mince ou affecter la relation entre la face et l'alésage. | Référence d'appui, planéité ou finition spécifiée, et état de support pour l'inspection. |
| Lumière radiale | Une seconde prise de pièce peut perturber l'alignement angulaire ou positionnel avec l'alésage principal. | Référence de position, référence d'orientation angulaire et mode de vérification de la caractéristique après réorientation. |
Le tableau ne prescrit ni machine ni nombre de prises de pièce. Il aide le concepteur et le fournisseur à identifier ce qui doit être mesuré et quelles questions d'accès ou de maintien en position doivent être résolues avant le chiffrage du procédé.
Questions sur l'usinage de l'Incoloy 825
Quel état est généralement préféré pour l'usinage de l'Incoloy 825 ?
Special Metals indique que l'alliage présente normalement des caractéristiques d'usinage optimales à l'état recuit. Confirmer l'état fourni et la spécification matière applicable ; ne pas le supposer ni le modifier.
Comment planifier un alésage profond ?
Planifier ensemble l'accès de l'outil, la rigidité, l'évacuation des copeaux et la portée de l'inspection. Un alésage que l'on peut usiner mais ni mesurer ni dégager des copeaux ne constitue pas un plan de procédé complet.
Les données pour l'Inconel 718 peuvent-elles être utilisées sur l'Incoloy 825 ?
Ne pas les transposer comme recette de production. Utiliser les données actuelles du fabricant d'outils et qualifier la plaquette réelle, l'état de la pièce, la machine, le fluide de coupe et l'engagement.
Une solution fiable Usinage de l'Incoloy 825 le parcours relie les consignes de condition du producteur à un engagement stable, à l'évacuation des copeaux et à l'accès pour l'inspection ; tout réglage de procédé doit néanmoins être qualifié sur la pièce et l'opération spécifiées.