
Réponse courte : Usinage de l'acier inoxydable 15-5 PH doit être planifiée à partir de la spécification exacte du produit et de l'état de traitement thermique, et non à partir de la seule étiquette “ inox PH ”. Une approche d'ingénierie courante consiste à enlever la majeure partie de la matière dans un état de livraison usinable, à prévoir l'étape de vieillissement spécifiée, puis à finir les dimensions qui doivent être contrôlées dans l'état final. Les documents régissant la matière et le traitement déterminent si cette approche est autorisée.
Ce guide se limite aux pièces en 15-5 PH (UNS S15500/XM-12) et à leur transition entre usinage et vieillissement. Il ne constitue pas une comparaison générale de tous les aciers inoxydables à durcissement par précipitation, ni un substitut à l'indication de traitement thermique du plan.
Résoudre la spécification avant de choisir une approche
Confirmer si la commande porte sur de la barre, de la tôle, de la feuille, du feuillard ou une pièce forgée, puis faire correspondre le certificat matière à la spécification et à l'état indiqués sur le plan. Le 15-5 PH est couramment spécifié via des normes de forme de produit ; l'UNS S15500 seul ne fournit pas toutes les exigences d'achat ou de traitement thermique. La documentation produit de Carpenter/AK Steel décrit le 15-5 PH comme un acier inoxydable à durcissement par précipitation et fournit des indications de fabrication dépendant de l'état. Ces détails ne doivent être appliqués que lorsqu'ils correspondent au produit commandé et à la révision applicable.
Pour la famille de nuances plus large, voir le aperçu des matériaux en acier inoxydable. du site. Les articles existants du site sur le 17-7 PH et le 13-8 PH traitent de leurs propres approches spécifiques à chaque nuance ; cet article reste centré sur l'état du produit 15-5 PH, l'ordre des opérations et l'inspection finale.
Déterminer quelles caractéristiques sont usinées avant le vieillissement
Lorsque la condition commandée et le processus approuvé permettent l'usinage avant le vieillissement, retirez la majeure partie du stock alors que la pièce se trouve dans cette condition spécifiée. Maintenez un schéma de référence stable pendant l'ébauche et laissez du matériau prévu sur les dimensions susceptibles de bouger ou nécessitant une passe de finition après le traitement thermique. Ne présumez pas d'une valeur de retrait universelle : la variation dimensionnelle dépend de la spécification du matériau, de la condition initiale, de la géométrie de la pièce, du bridage et du cycle thermique réel.
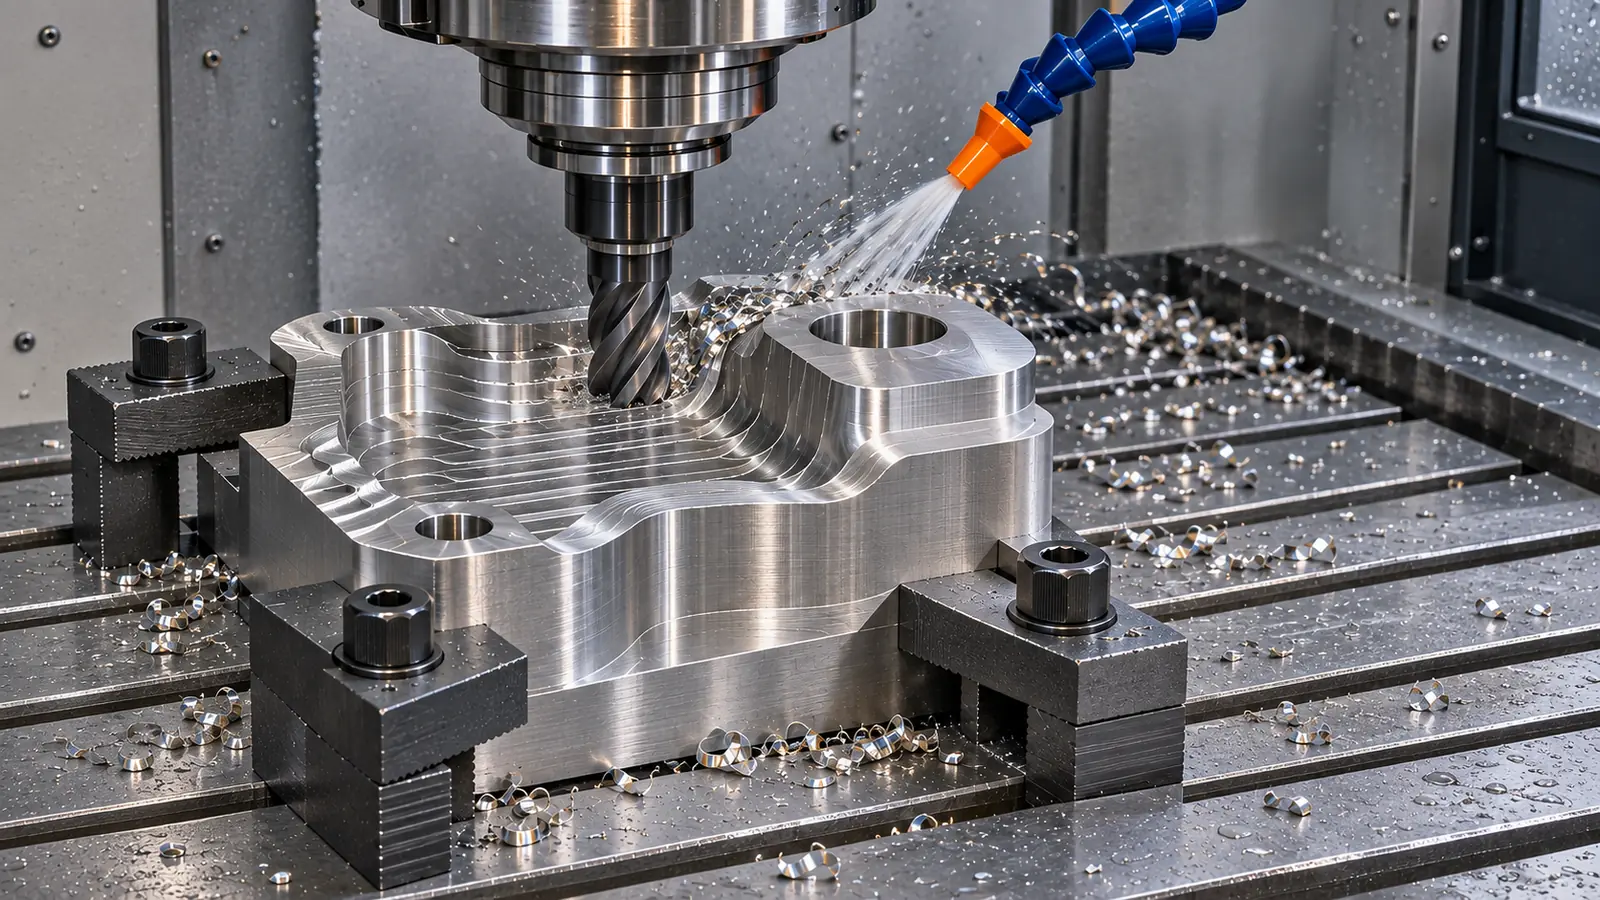
Listez les caractéristiques par fonction. Les dégagements non critiques peuvent être réalisés avant le traitement ; les ajustements de roulements, les faces d'étanchéité, les alésages coaxiaux ou les épaulements d'appui peuvent nécessiter un usinage final ou une vérification ultérieure. Si la pièce est principalement prismatique, la page du site capacité de fraisage CNC décrit la catégorie de processus. La gamme elle-même doit néanmoins être convenue avec le responsable du traitement thermique et le propriétaire du plan.
Préserver la surépaisseur de finition et le transfert de référence
Une surépaisseur de finition n'est utile que si elle est liée à une surface mesurable et à une référence récupérable. Identifiez les surfaces qui doivent être reprises après le vieillissement, indiquez la condition cible pour les dimensions finales et assurez-vous qu'il reste suffisamment de matière sans laisser une paroi épaisse et instable. Une surépaisseur globale importante peut augmenter la charge de finition ; une surépaisseur trop faible peut laisser une caractéristique locale sous cote ou impossible à reprendre.
Planifiez la façon dont la pièce sera positionnée après le cycle thermique. Si une référence brute disparaît pendant l'usinage ou si la déformation la rend peu fiable, utilisez une caractéristique de référence conservée, une interface de montage ou une méthode de rétablissement documentée. Maintenez les efforts de serrage suffisamment faibles pour la rigidité de la section et vérifiez la géométrie à l'état libre lorsque le plan l'exige. L'objectif est de distinguer le mouvement de la pièce de la variation de mesure ou de montage avant de modifier le modèle nominal.
Contrôler l'état que le client recevra
La traçabilité des matériaux, les enregistrements de traitement thermique et les résultats dimensionnels répondent à des questions différentes. Le certificat matière confirme le produit fourni ; les enregistrements de traitement documentent le cycle convenu ; l'inspection vérifie la géométrie finie. Ne traitez pas l'un comme un substitut à l'autre. Indiquez l'emplacement et la méthode d'essai de dureté requis uniquement lorsque la spécification applicable l'exige, et évitez de placer une empreinte sur une surface fonctionnelle critique.
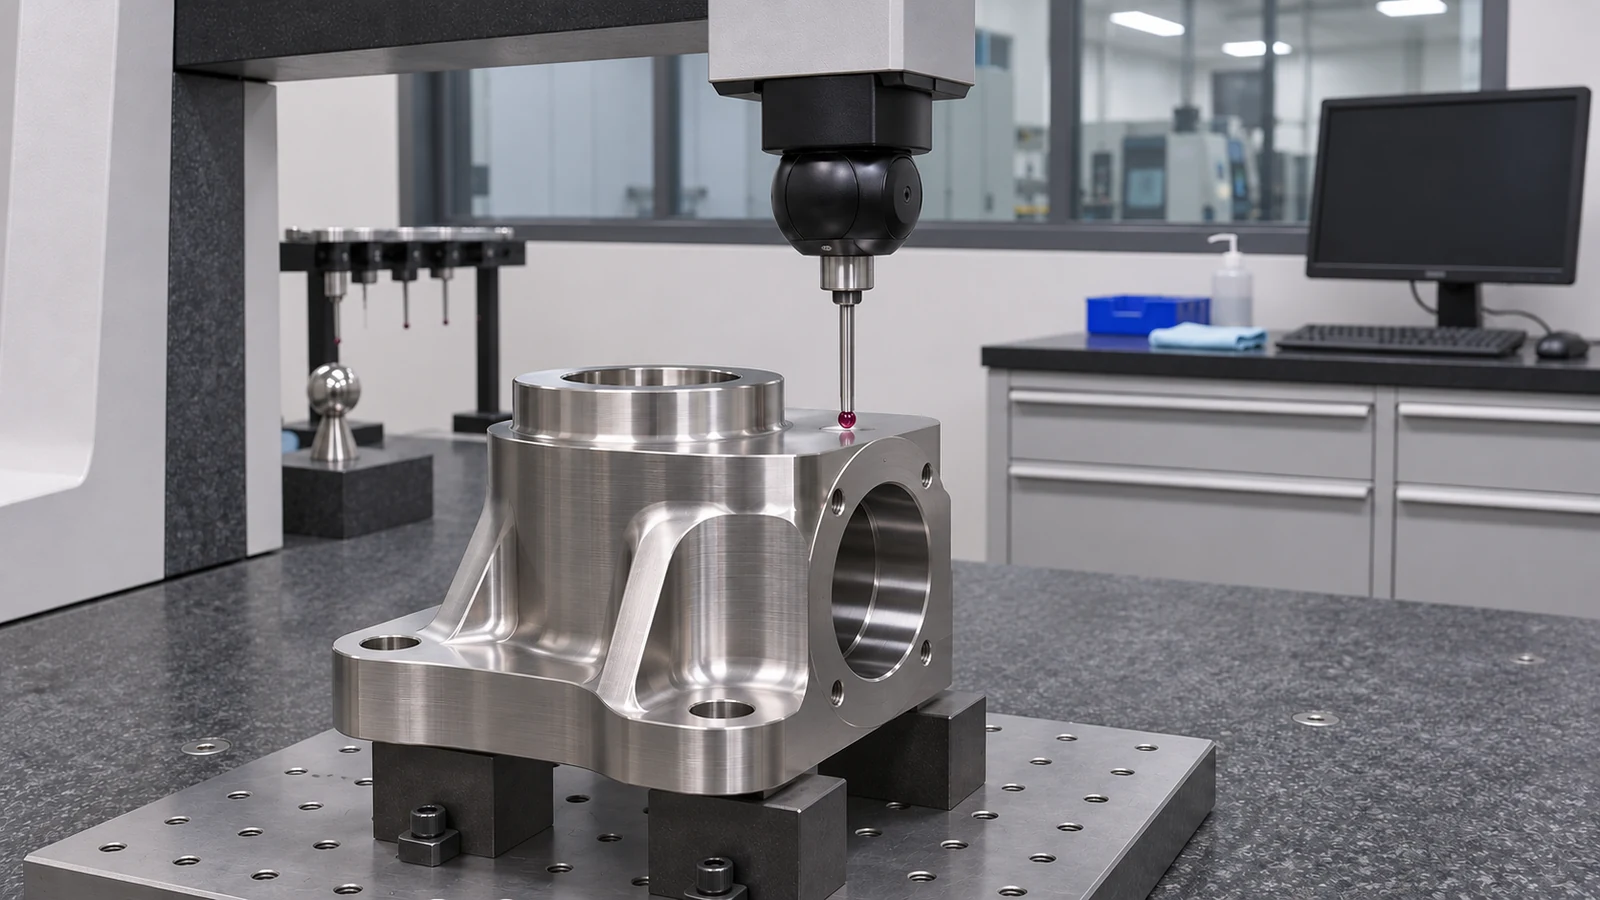
Mesurez les caractéristiques critiques après l'opération finale et dans un état défini. Pour un composant long, incluez le support et l'orientation utilisés lors de la mesure si la gravité ou le bridage peuvent affecter le résultat. Pour une pièce à plusieurs alésages, référencez les mêmes données de référence que celles utilisées à l'usinage afin que le rapport décrive la relation assemblée plutôt que des diamètres isolés.
Dans Usinage de l'acier inoxydable 15-5 PH, la séquence est un problème de coordination autant qu'un problème de coupe : identifiez quelles dimensions doivent survivre à l'étape de vieillissement spécifiée, quelles références peuvent être recréées par la suite et qui enregistre la condition à chaque transfert. Le plan client et la documentation du processeur déterminent la gamme.
Rendre explicite le transfert au sous-traitant
Le bon de commande ou le plan de processus doit préciser qui fournit le matériau, qui réalise le vieillissement, quels documents accompagnent la pièce et quelles surfaces restent non finies pendant le traitement. Identifiez la spécification et la révision approuvées, pas seulement un nom de condition générique. Si le redressage, le relâchement des contraintes ou une autre opération est autorisé, définissez sa séquence et l'autorité d'approbation ; des étapes thermiques non approuvées peuvent invalider la condition de propriétés visée.
La séquence est un transfert contrôlé : matériau vérifié en entrée, stock et références planifiés à travers le traitement, puis inspection des interfaces finales. C'est le cœur pratique de Usinage de l'acier inoxydable 15-5 PH.
Revue d'une séquence hypothétique : une chape d'actionneur
Scénario illustratif, non un cas client JUCHENG : un chapeau d'actionneur est spécifié en 15-5 PH, avec deux oreilles de broche, un alésage transversal, une face de montage et une largeur de rainure finie. Supposez que la gamme approuvée permet l'usinage avant le vieillissement et exige une acceptation finale à l'état vieilli. Cette hypothèse doit être confirmée à partir du plan réel et de l'instruction du processeur ; ce n'est pas une prescription générale pour chaque pièce en 15-5.
Selon cette gamme, demandez si l'enlèvement de matière en vrac et les caractéristiques non critiques accessibles doivent être réalisés avant le vieillissement, tout en laissant suffisamment de surépaisseur pour l'opération de finition spécifiée. La relation entre les alésages de broche est la chaîne critique : si le vieillissement décale les oreilles ou modifie les faces de référence, le montage final nécessite une référence pouvant être rétablie. Finir les deux alésages à partir d'un bord non contrôlé après traitement pourrait préserver leurs diamètres individuels tout en perdant leur alignement.
Le transfert doit indiquer quelles dimensions sont provisoires avant le traitement et lesquelles sont finales par la suite. Les enregistrements du processeur doivent identifier la condition matière et la gamme approuvées ; l'enregistrement d'usinage doit relier chaque surface critique au montage qui l'a créée. Si la pièce arrive déjà vieillie, révisez l'outillage, le support et l'ordre des opérations plutôt que de forcer le plan d'origine avant vieillissement sur un état entrant différent.
Cet exemple montre pourquoi la décision n'est pas “ toujours ébaucher avant le vieillissement ”. Il s'agit de savoir si la gamme spécifiée, le stock restant, l'accès aux références et l'inspection finale forment une chaîne cohérente. Si une étape n'est pas claire, clarifiez le libellé du plan et du bon de commande avant de lancer le travail.
Utiliser l'état de réception pour cadrer la revue de l'approche
Cette matrice est une aide à la planification, pas une instruction de traitement thermique. La spécification client et le processeur restent faisant autorité :
| Ce qui arrive | Question d'itinéraire | Preuves à retenir |
|---|---|---|
| L'état et la forme du produit correspondent à la commande | Quelles caractéristiques d'ébauche peuvent être usinées maintenant, et quelles dimensions sont explicitement finales après vieillissement ? | Certificat matière, indice de plan et séquence convenue. |
| Le stock est déjà à l'état vieilli final | Le plan d'outillage et de montage existant convient-il à l'état réel et à la rigidité de la section ? | Confirmation de l'état à réception et enregistrement d'opération qualifiée. |
| La responsabilité de l'état ou du traitement n'est pas claire | Qui clarifie la spécification avant la première coupe ? | Clarification écrite du propriétaire du plan ou de l'acheteur ; ne pas déduire un itinéraire. |
La séparation de ces cas évite qu'une séquence supposée “ usiner, vieillir, finir ” ne devienne une substitution silencieuse. Elle donne aussi aux achats une liste de contrôle concrète pour comparer les devis : les fournisseurs doivent chiffrer le même état de matière, le même transfert de traitement et la même étendue d'inspection finale.
Questions sur l'usinage du 15-5 PH
Le 15-5 PH peut-il être usiné avant vieillissement ?
Uniquement lorsque la spécification applicable et l'itinéraire approuvé le permettent. Confirmer les états à réception et final, la responsabilité du traitement et les dimensions après traitement. Ne pas déduire une autorisation d'un guide général sur les alliages.
Toutes les caractéristiques doivent-elles être finies avant le traitement thermique ?
Pas nécessairement. Les caractéristiques dont la taille ou la relation peut changer, ou qui exigent une condition finale, peuvent nécessiter une surépaisseur de finition planifiée. Le plan et la gamme de fabrication déterminent quelles dimensions sont acceptées avant et après traitement.
Le 15-5 PH est-il interchangeable avec le 17-4 PH ?
Non. Ce sont des nuances distinctes. Des désignations similaires de durcissement par précipitation ne rendent pas leurs spécifications, propriétés ou gammes de traitement interchangeables.
Quelles informations doivent figurer dans le transfert au sous-traitant de traitement ?
Identifier la spécification matière, la forme du produit, la condition requise, la gamme de traitement autorisée, les documents de traçabilité et les dimensions qui sont finales après traitement. Confirmer qui inspecte chaque exigence.
Pour cette nuance, une Usinage de l'acier inoxydable 15-5 PH gamme fiable est celle dont la condition d'entrée documentée, le transfert au traitement, la surépaisseur de finition et le schéma de références final correspondent tous au plan.