
Kurze Antwort: Incoloy 825 Bearbeitung beginnt mit dem Lieferzustand und der Arbeitsfolge, nicht mit einer kopierten Parametertabelle. Special Metals gibt an, dass Standardbearbeitungsvorgänge durchgeführt werden können und dass die Legierung im geglühten Zustand normalerweise optimale Bearbeitungseigenschaften aufweist. Bestätigen Sie den gelieferten Zustand und die Spezifikation und qualifizieren Sie dann Werkzeug, Eingriff, Kühlmittel und Finish-Plan für das tatsächliche Merkmal.
INCOLOY Legierung 825 wird üblicherweise als UNS N08825 bezeichnet. Das technische Bulletin des Herstellers ist die primäre Quelle für sortenspezifische Informationen; eine allgemeine Nickellegierungsempfehlung sollte das Materialzertifikat, die Zeichnung oder aktuelle Werkzeugherstellerdaten nicht außer Kraft setzen.
Beginnen Sie mit dem gelieferten Zustand
Bevor Sie eine Route wählen, gleichen Sie die Legierungsbezeichnung, die Produktform, den Wärmebehandlungszustand und das Zertifikat mit der Bestellung ab. Dieselbe Sorte kann in unterschiedlichen Formen und Zuständen eintreffen, und diese beeinflussen das Verhalten eines bestimmten Auftrags. Das Bulletin von Special Metals besagt, dass der geglühte Zustand normalerweise optimale Bearbeitungseigenschaften bietet, aber diese Aussage ist keine Erlaubnis, den Zustand zu ersetzen oder anzunehmen, dass jedes Teil geglüht ist. Bei widersprüchlicher Dokumentation klären Sie dies vor der Bearbeitung.
Halten Sie den Umfang der Entscheidung klar. Eine Kategorie korrosionsbeständiger Werkstoffe oder eine Übersicht über Hochtemperaturwerkstoffe kann Kontext liefern, aber keines von beiden ersetzt die Einsatzspezifikation des Kunden. Die Hochtemperaturwerkstoffe-Seite der Website ist eine Familienübersicht; dieser Leitfaden behandelt die Bearbeitungsfolge für Incoloy 825 Komponenten.
Vermeiden Sie Reibung, ohne einen nicht qualifizierten Schnitt zu erzwingen
Die Nickellegierungsbearbeitung reagiert empfindlich darauf, wie die Schneide auf den Werkstoff trifft. Ein Werkzeug, das verweilt, reibt oder wiederholt eine kaltverfestigte Oberfläche überfährt, kann Standzeit verlieren und die Abmessung verschieben, bevor der Bediener eine deutliche Veränderung der Oberfläche bemerkt. Sorgen Sie für einen stabilen Eingriff und vermeiden Sie unnötige Pausen im Schnitt. Wählen Sie Wendeschneidplattengeometrie, Schneidkantenpräparation und Kühlmittelzufuhr gemäß den Empfehlungen des Werkzeugherstellers für die Operation und die Maschine.
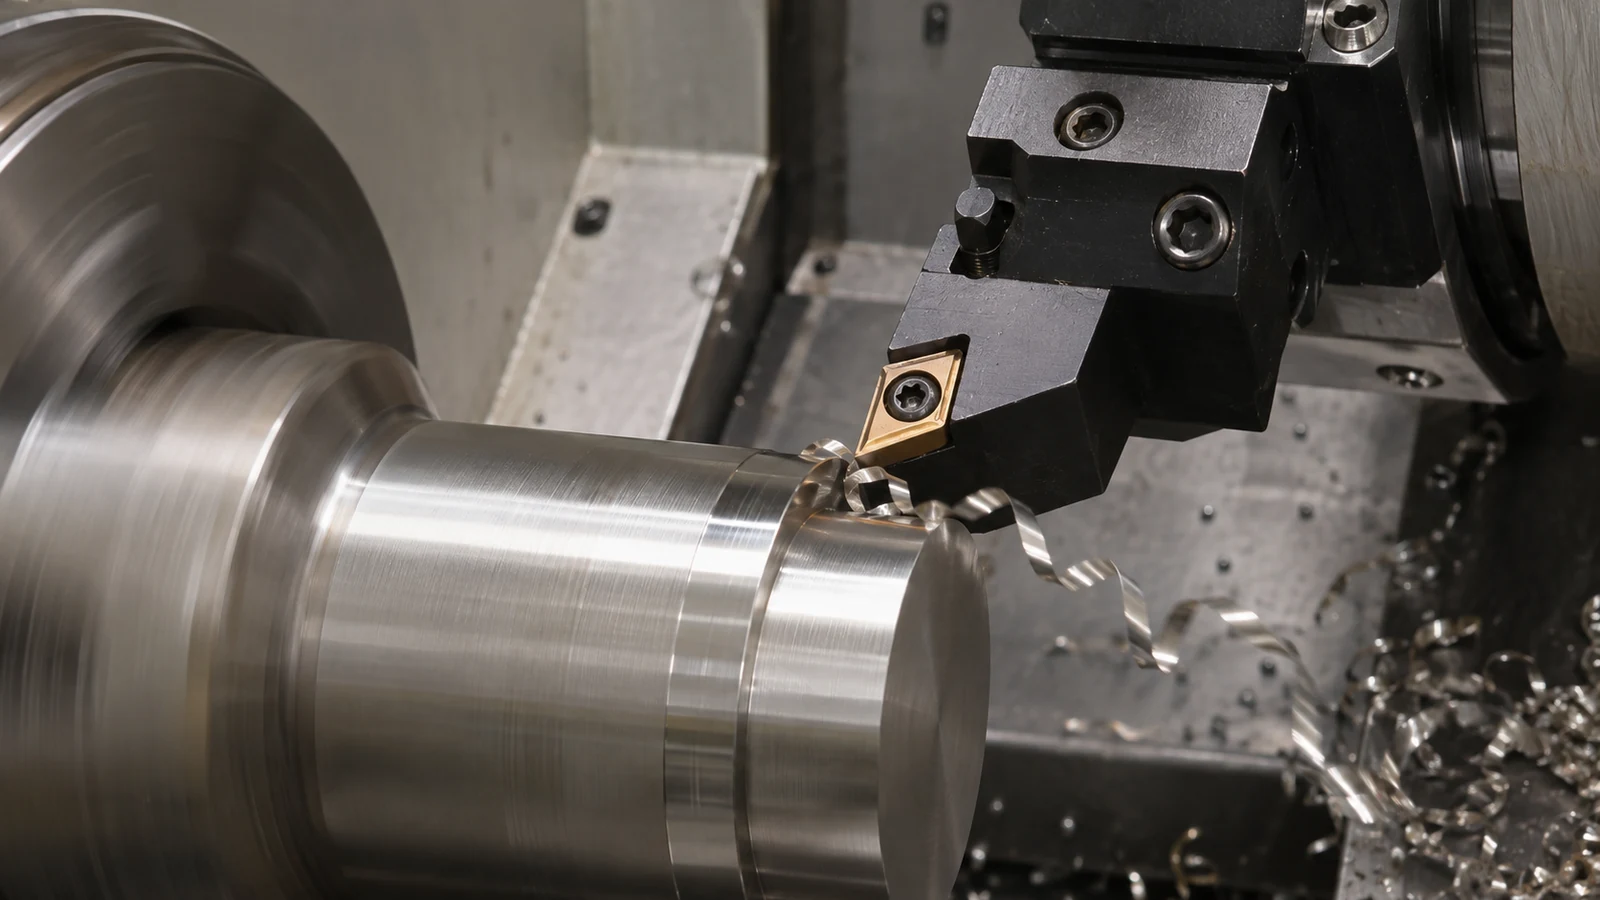 “Das Werkzeug schneiden lassen” bedeutet nicht, Vorschub oder Schnitttiefe zu maximieren. Eine dünne Wand, eine kleine Bohrung oder eine unterbrochene Oberfläche kann einen anderen Eingriff erfordern als eine starre Drehoperation. Legen Sie einen operationsspezifischen Ausgangspunkt auf repräsentativem Werkstoff fest, überwachen Sie Spanform und Schneidkantenverschleiß und ändern Sie jeweils nur eine Variable. Veröffentlichte Daten sind nur dann eine Referenz, wenn Werkstückzustand, Werkzeugsorte, Steifigkeit, Kühlmittel und Eingriff der Aufgabe ähneln.
Bei einer Fräsoperation gibt die Seite zu CNC-Fräsfähigkeiten liefert Prozesskontext. Für einen gedrehten Zapfen oder eine konzentrische Bohrung wählen Sie eine Aufspannung, die die Achsreferenz über Schruppen und Schlichten hinweg erhält, anstatt jede Oberfläche unabhängig zu behandeln.
Planen Sie lange Merkmale, Bohrungen und Spanwege separat
Eine lange schlanke Welle, eine tiefe Bohrung und ein Gehäuse mit Taschen erzeugen jeweils unterschiedliche Einschränkungen. Lange Teile benötigen eine Abstützung nahe der Schnittzone und eine Prüfung der Durchbiegung nach dem Spannen. Eine Bohrung benötigt ein Werkzeug und einen Spanweg, die den Grund erreichen können, ohne Späne gegen eine fertige Wand zu drücken. Taschen benötigen eine Möglichkeit, Späne abzuführen, anstatt sie wiederholt zu zerspanen. Werkstückspannung, Werkzeugüberhang und Zugänglichkeit sollten anhand der Zeichnung festgelegt werden, bevor das Programm finalisiert wird.
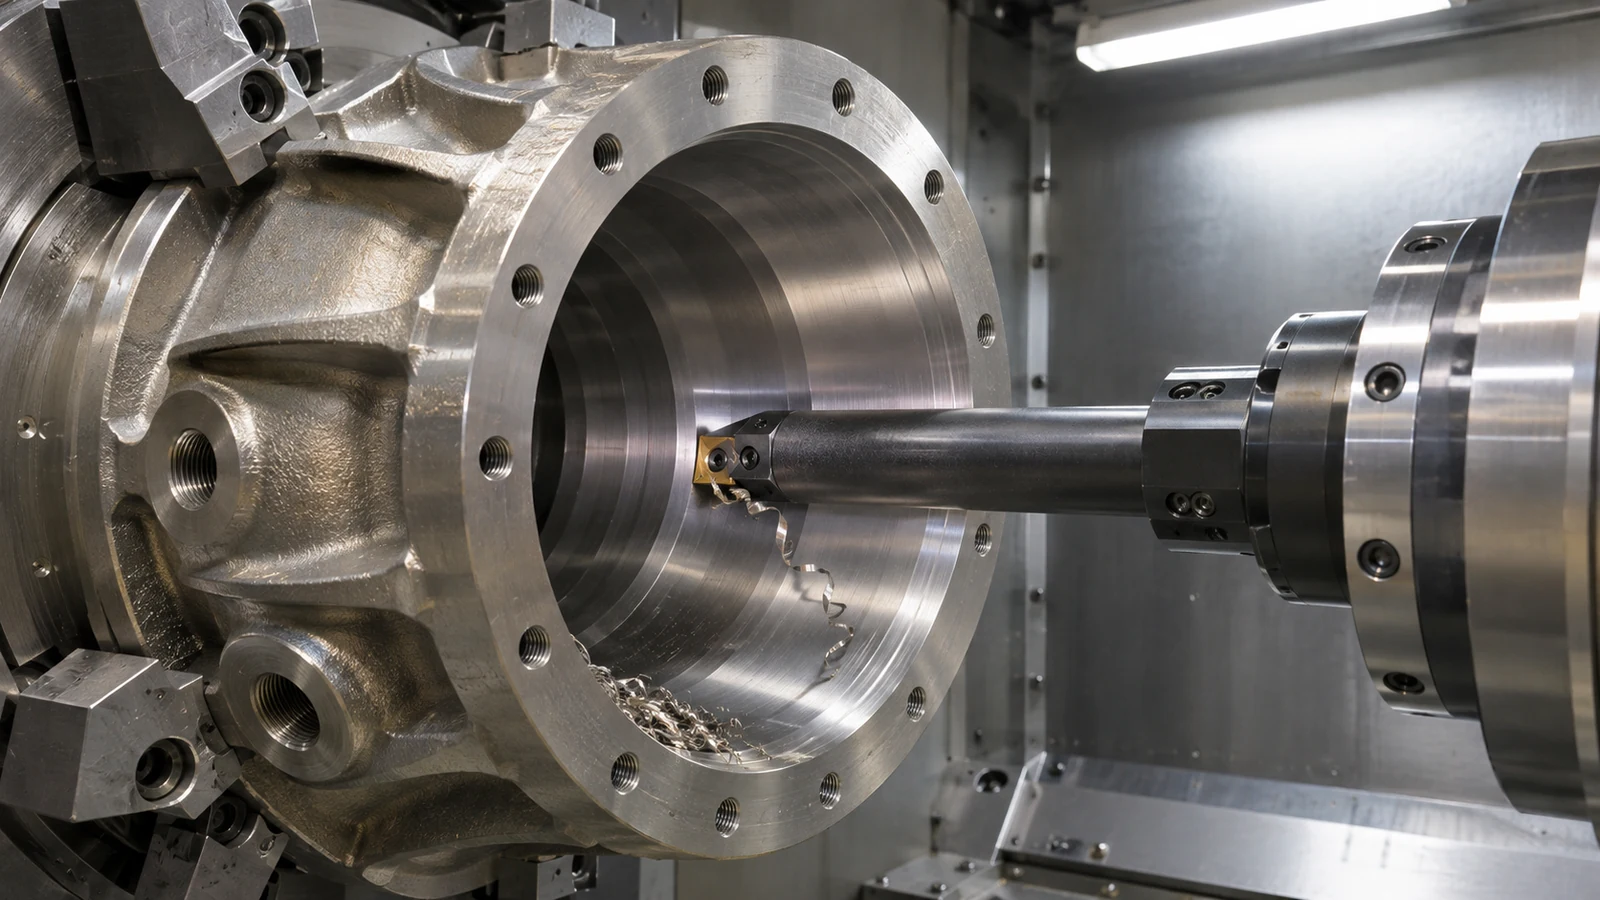 Trennen Sie Schruppen und Schlichten, wenn Wärme, Schnittkräfte oder Werkstofffreisetzung eine kritische Oberfläche verlagern könnten. Wenn das Teil umgespannt wird, legen Sie fest, wie das Primärbezugsdatum wiederhergestellt wird und wie Koaxialität oder Flächenbeziehungen danach verifiziert werden. Dies ist besonders nützlich, wenn die Komponente gedrehte und gefräste Merkmale kombiniert. Der beste Weg ist derjenige, der die geforderten geometrischen Beziehungen mit einem messbaren Prozess erhält, nicht einfach der mit den wenigsten Operationen.
Machen Sie Finish und Prüfung zu einem Teil der Route
Die Oberflächenbeschaffenheit sollte nur dort spezifiziert und geprüft werden, wo die Zeichnung oder die Funktion es erfordert. Eine Dichtfläche, eine Lagerpassfläche und ein nichtfunktionales Außenbereich benötigen nicht unbedingt dieselbe Oberfläche. Werkzeugverschleiß, Vibration, Spanwiederzerspanung und Messbedingungen können alle das beobachtete Ergebnis beeinflussen. Definieren Sie die Prüfmethode und den Stichprobenplan für das Merkmal, anstatt anzunehmen, eine Sichtprüfung könne eine numerische Oberflächengüte feststellen.
Für Incoloy 825 Bearbeitung, erhalten Sie die Verknüpfung zwischen Werkstoffzustand, Operation und Endabnahme. Erfassen Sie die Werkstoffidentität, kritische Aufspannreferenzen und die Messungen, die die Zeichnung verifizieren. Vermeiden Sie es, eine einzelne Drehzahl, einen Vorschub oder eine Toleranz als universell darzustellen: Die korrekten Werte hängen vom Werkzeugsystem, der Maschine, der Merkmalsgeometrie und der Kundenanforderung ab.
Hypothetische Routenprüfung: ein Sondengehäuse mit einer tiefen Bohrung
Illustratives Szenario, kein JUCHENG-Kundenfall: Angenommen, ein Messsonden-Gehäuse ist in Incoloy 825 spezifiziert, mit einer langen zentralen Bohrung, einer Flanschfläche und einem radialen Anschluss. Seine Einsatzbedingungen und Werkstoffauswahl sind an anderer Stelle im Engineering-Paket definiert. Die zerspanungstechnische Herausforderung besteht darin, die Beziehung zwischen Bohrung und Fläche zu erhalten und gleichzeitig einen klaren Spanweg und Zugang für die Prüfung zu schaffen.
Prüfen Sie zunächst den gelieferten Werkstoffzustand gegen das Zertifikat und die Zeichnung. Prüfen Sie dann, ob die Bohrung vor dem Schlichten der Flanschfläche vorgebohrt wird oder ob die Fläche früher als Bezugsdatum festgelegt werden sollte. Die Antwort hängt von der Rohteilgeometrie und der Werkstückspannung ab; sie sollte danach beurteilt werden, wie die kritische Achse wiederhergestellt werden kann, nicht nach einer universellen Regel “Fläche zuerst”. Ein langes Bohrwerkzeug kann sich durchbiegen, während eingeschlossene Späne eine Wand anritzen oder ein sich entwickelndes Werkzeugproblem verdecken können. Der Weg erfordert Zugang zur Spanabfuhr und eine Prüfmethode, die die spezifizierte Tiefe erreichen kann.
Definieren Sie für den radialen Anschluss seine Beziehung zur Bohrung und zum Flansch, bevor Sie eine zweite Aufspannung wählen. Ein rotierender oder mehrachsiger Weg kann das Umpositionieren reduzieren, aber nur, wenn die tatsächliche Maschine, die Vorrichtung und der Prüfplan dies unterstützen. Andernfalls legen Sie ein wiederholbares Übergabebezugsdatum fest und verifizieren Sie die Anschlussposition nach der Umorientierung. Beschreiben Sie eine Maschinenkonfiguration nicht als garantierte Fähigkeit, bevor die Aufgabe geprüft wurde.
Prüfen Sie beim Erstmuster die Bohrung, den Flansch, die Anschlussposition und die spezifizierte Oberfläche getrennt. Wenn die Bohrung untermäßig ist, prüfen Sie den Werkzeugzustand und die Messmethode, bevor Sie einen pauschalen Offset anwenden; ein langes Werkzeug, Spanpackung und Sondenzugang können unterschiedliche Ursachen haben. Erfassen Sie, welcher Zustand und welche Operation jedes abgenommene Merkmal erzeugt hat, damit eine spätere Anpassung die ursprüngliche Prozessdokumentation nicht verdeckt.
Passen Sie die Methode an das Merkmal an, nicht an das Legierungsetikett
| Merkmal | Planungsproblem | Nützliches Zeichnungs- oder Prüfdetail |
|---|---|---|
| Lange Bohrung | Werkzeugerreichbarkeit, Steifigkeit, Späneabfuhr und Messzugänglichkeit wirken zusammen. | Tiefe, Durchmesser, Geradheits- oder Positionsanforderung, Bezug und Prüfzugänglichkeit. |
| Flanschfläche | Das Spannen kann einen dünnen Flansch verformen oder die Beziehung zwischen Fläche und Bohrung beeinflussen. | Auflagebezug, vorgegebene Ebenheit oder Oberflächenbeschaffenheit und Auflagezustand für die Prüfung. |
| Radialer Anschluss | Ein zweites Setup kann die winklige oder positionelle Ausrichtung zur Hauptbohrung stören. | Positionsbezug, Verdrehbezug und wie das Merkmal nach der Neuorientierung verifiziert wird. |
Die Tabelle schreibt weder eine Maschine noch eine Anzahl von Setups vor. Sie hilft dem Konstrukteur und dem Lieferanten zu erkennen, was gemessen werden muss und welche Fragen zu Zugänglichkeit oder Werkstückaufnahme vor der Angebotserstellung geklärt werden müssen.
Fragen zur Incoloy 825 Bearbeitung
Welcher Zustand ist für die Bearbeitung von Incoloy 825 im Allgemeinen vorzuziehen?
Special Metals gibt an, dass die Legierung im geglühten Zustand normalerweise optimale Zerspanungseigenschaften aufweist. Bestätigen Sie den gelieferten Zustand und die maßgebliche Werkstoffspezifikation; gehen Sie nicht davon aus und ändern Sie sie nicht.
Wie sollte eine tiefe Bohrung geplant werden?
Planen Sie Werkzeugzugänglichkeit, Steifigkeit, Späneabfuhr und Messerreichbarkeit gemeinsam. Eine Bohrung, die geschnitten, aber nicht gemessen oder von Spänen befreit werden kann, ist kein vollständiger Prozessplan.
Können Daten für Inconel 718 bei Incoloy 825 verwendet werden?
Übertragen Sie diese nicht als Produktionsrezept. Verwenden Sie aktuelle Werkzeugherstellerdaten und qualifizieren Sie die tatsächliche Wendeschneidplatte, den Werkstückzustand, die Maschine, das Kühlmittel und den Eingriff.
Eine zuverlässige Incoloy 825 Bearbeitung Route verbindet Herstellerzustands-Anweisungen mit stabilem Eingriff, Spanabfuhr und Prüfzugang; jede Prozesseinstellung muss dennoch am spezifizierten Teil und Arbeitsgang qualifiziert werden.