
Réponse courte : Usinage de l'Alloy 20 doit être planifié autour des caractéristiques qui préservent la fonction prévue de la pièce : faces d'étanchéité, alésages, parois minces et relations de référence. Confirmez d'abord la nuance commandée et l'état du produit à partir du plan et des enregistrements matière. Choisissez ensuite une séquence d'usinage stable et inspectez la géométrie dont dépend réellement l'assemblage ou le procédé. Une désignation de matériau seule n'établit pas l'adéquation à la corrosion pour chaque environnement de service.
L'Alloy 20 est couramment identifié comme UNS N08020, mais la spécification d'achat, la forme du produit et les exigences du client restent déterminantes. Cet article traite de l'usinage et du contrôle dimensionnel ; la compatibilité chimique doit être évaluée par l'autorité de conception responsable pour le milieu, la concentration, la température et les conditions de service réels.
Confirmer le matériau avant de construire la gamme
Commencez par la révision du plan, la désignation UNS, la forme du produit et le certificat matière. Les noms d'alliages peuvent être utilisés de manière incohérente dans les conversations d'achat, tandis que les substitutions ou formes alternatives peuvent comporter des exigences différentes. Enregistrez ce qui est réellement fourni et résolvez les écarts avant de couper. Un machiniste ne doit pas déduire une surépaisseur de corrosion, un traitement thermique ou un critère d'acceptation du seul nom de l'alliage.
Rolled Alloys identifie l'Alloy 20 comme UNS N08020 et décrit ses formes de produit et sa composition sur sa page produit. C'est un contexte matière utile, mais non un substitut à la spécification applicable du client. La page du site aperçu des matériaux résistants à la corrosion place la nuance dans une famille plus large ; cet article reste centré sur les décisions d'usinage et d'inspection.
Protéger les surfaces fonctionnelles par la séquence de mise en position
Pour un corps de vanne, un composant de pompe ou un raccord d'équipement de procédé, une face d'étanchéité peut compter davantage qu'un fini d'usage général esthétique. Définissez quelle face établit l'axe, quel alésage positionne un insert et quels trous portent les fixations. Usinez d'abord une référence fiable, puis référencez les opérations ultérieures à cette référence partout où la géométrie le permet. Si la pièce doit être repositionnée, planifiez la récupération de la référence au lieu de vous fier à un bord ou à une caractéristique de fonderie non vérifiés.
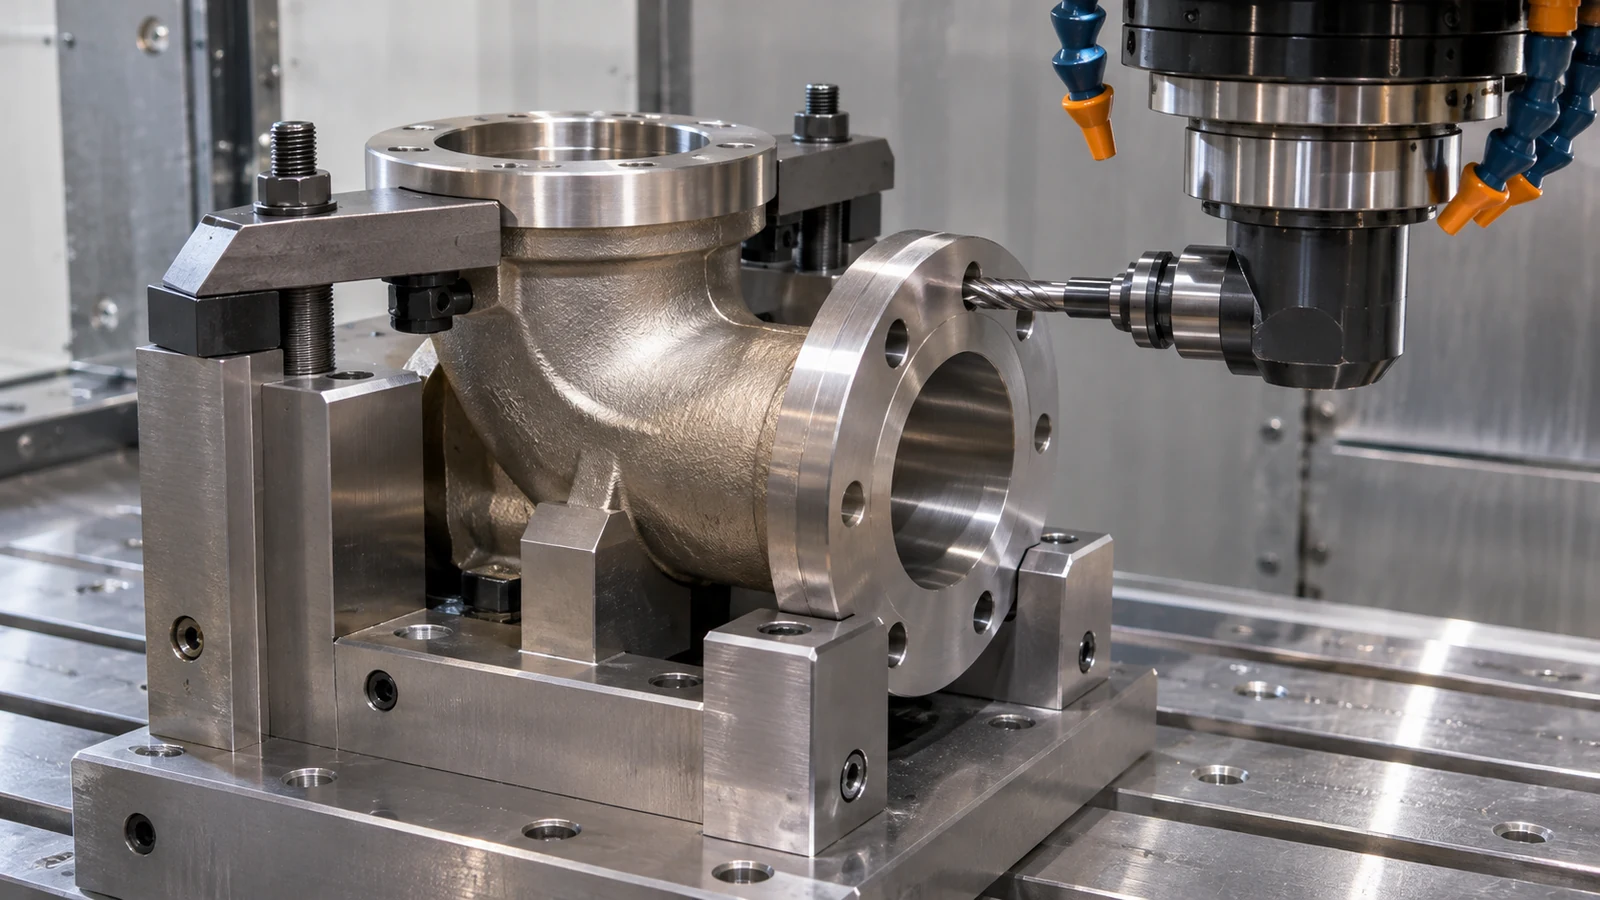
Les sections minces et les formes interrompues méritent leur propre revue de bridage. La pression de serrage peut déformer une paroi ou fermer une caractéristique fendue ; après desserrage, le composant peut ne plus mesurer comme il le faisait dans le montage. Soutenez la pièce près de la coupe, répartissez les charges de serrage et séparez l'ébauche de la finition lorsque la géométrie est sensible. Ce sont des contrôles de planification de processus, non la promesse que chaque composant en Alloy 20 nécessite le même nombre de montages.
Maintenir un engagement et une évacuation des copeaux prévisibles
Les alliages résistants à la corrosion contenant du nickel peuvent exiger plus d'une arête de coupe qu'un acier de décolletage. Un outil qui frotte, s'attarde ou coupe de façon répétée une couche superficielle durcie peut accélérer l'usure et rendre la dérive dimensionnelle plus difficile à diagnostiquer. Maintenez une avance déterminée dans la coupe, évitez les pauses inutiles au niveau de la paroi et sélectionnez la géométrie de l'outil et l'amenée du liquide de refroidissement selon les recommandations du fabricant d'outils pour la machine et la caractéristique réelles.
Les poches profondes, les alésages et les rainures étroites créent différents problèmes d'évacuation des copeaux. Un copeau long piégé dans un alésage peut marquer une paroi finie ou être recoupé ; une poche à accès difficile peut retenir la chaleur et les débris. Ajustez la séquence pour ouvrir les chemins de copeaux lorsque possible, et inspectez l'arête et la pièce entre les opérations lorsque la coupe est difficile à observer. Ne copiez pas une vitesse ou une avance publiée sans confirmer la plaquette, l'état de la pièce, l'engagement, la rigidité et la configuration du liquide de refroidissement.
La page des capacités de fraisage CNC décrit la gamme de procédés de fraisage du site. Qu'un composant spécifique soit fraisé, tourné ou réparti sur plusieurs opérations dépend de son plan et du plan de production confirmé.
Bon Usinage de l'Alloy 20 la documentation sépare également l'acceptation dimensionnelle de l'approbation pour service en corrosion. L'atelier peut vérifier la traçabilité matière et la géométrie spécifiées ; la compatibilité avec un fluide de procédé ou un régime de nettoyage doit toujours suivre la spécification d'ingénierie applicable.
Inspecter la géométrie qui affecte l'étanchéité et l'assemblage
L'inspection doit suivre la chaîne fonctionnelle, pas seulement les dimensions les plus faciles à mesurer. Pour une interface d'étanchéité, définissez l'exigence de planéité ou de finition de la face uniquement telle qu'énoncée par le plan ; pour un alésage de positionnement, vérifiez le diamètre et sa relation avec la référence choisie. Les motifs de boulons, les filetages et les passages sécants peuvent nécessiter des contrôles positionnels ou fonctionnels. Utilisez le référentiel de référence spécifié et évitez d'inventer une tolérance d'atelier plus serrée que celle demandée par le client.
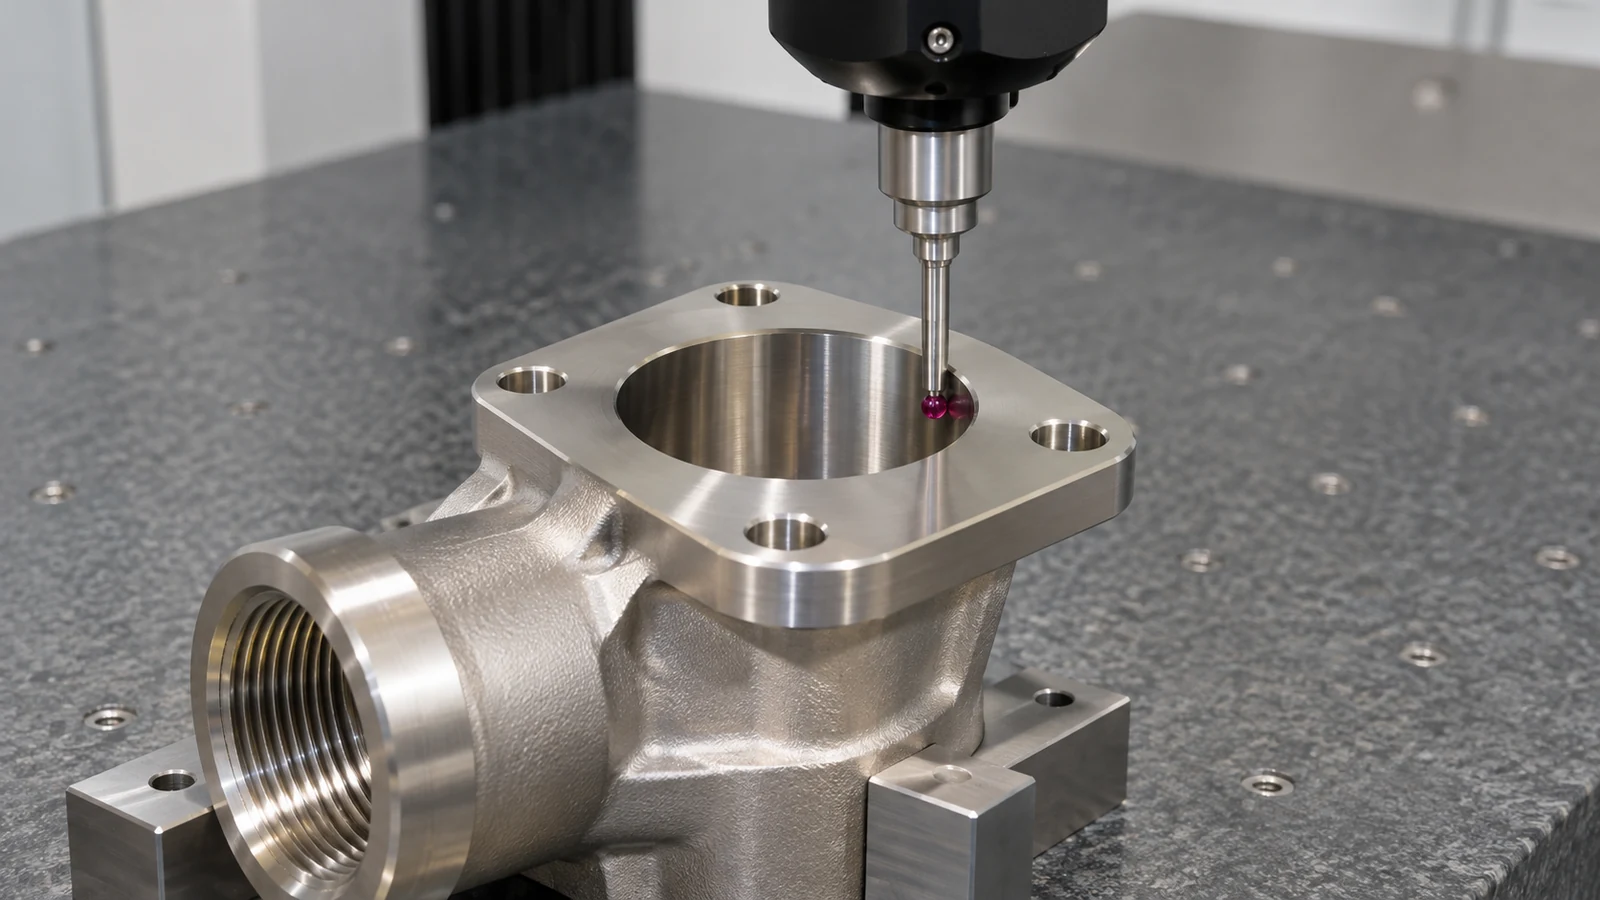
Mesurez dans des conditions stables et documentées et gardez la méthode d'inspection appropriée à la caractéristique. Une MMT peut aider à établir les relations entre alésages et faces, tandis qu'une méthode par contact ou sans contact appropriée peut être plus pratique pour une surface particulière. Si une opération de finition ou un traitement ultérieur est spécifié, précisez quelles dimensions sont vérifiées avant et après. L'enregistrement d'inspection doit montrer le résultat et la méthode réels, sans impliquer une qualification pour service chimique.
Revue de plan hypothétique : un adaptateur de pompe
Scénario illustratif, non un cas client JUCHENG : un adaptateur de pompe est spécifié en Alloy 20 pour un fluide de procédé nommé, avec un passage central, un joint de face et un cercle de boulons. La sélection des matériaux et la compatibilité chimique relèvent de l'autorité de conception ; la tâche du fournisseur d'usinage est de reproduire l'interface définie par le plan. Une pièce peut respecter les dimensions et rester inadaptée si la spécification matière ou les hypothèses de service sont erronées.
Pour la revue d'usinage, identifiez la face qui s'appuie contre le composant homologue et utilisez-la comme référence principale lorsque c'est pratique. Reliez l'axe du passage et le motif de boulons à cette face, puis décidez si un seul montage peut contrôler ces caractéristiques ou si une réorientation planifiée nécessite une reprise de référence. Si la face est serrée contre un support inégal, elle peut mesurer correctement dans le montage et perdre cet état après desserrage. L'inspection doit donc correspondre au schéma de références spécifié et à l'état de support.
Lors d'une revue de première pièce, séparez trois questions : le certificat correspond-il à la nuance et à la forme de produit Alloy 20 spécifiées ; l'alésage, la face et les trous satisfont-ils aux exigences du plan ; et l'ingénieur responsable a-t-il approuvé le matériau pour le fluide et les conditions de service réels ? Ces vérifications sont liées mais un seul document ne répond pas aux trois. L'atelier peut rapporter la traçabilité et la géométrie mesurée sans impliquer un essai de corrosion ni une garantie de durée de vie en service.
Ce scénario modifie aussi ce qui doit figurer dans la demande de prix : la révision actuelle du plan, la spécification matière, les notes sur les surfaces d'étanchéité, les exigences de références et les attentes d'inspection. Si un traitement de surface, un nettoyage ou une passivation est impliqué, identifiez-le comme une opération spécifiée distincte et définissez son effet sur les dimensions critiques.
Séparer l'acceptation d'usinage de la qualification en service
Les équipes projet peuvent prévenir une lacune de transfert courante en nommant le responsable et la preuve pour chaque décision :
| Question | Fonction responsable typique | Preuve qui y répond |
|---|---|---|
| Le stock fourni est-il le produit Alloy 20 spécifié ? | Achats/contrôle des matériaux | Spécification d'achat, traçabilité et certificat matière. |
| La pièce satisfait-elle à ses exigences dimensionnelles et de finition ? | Fabrication et qualité | Rapport d'inspection basé sur le plan avec datums et méthode identifiés. |
| L'alliage est-il adapté au milieu réel et au cycle de fonctionnement ? | Ingénierie conception/matériaux | Évaluation de compatibilité spécifique au service et spécification approuvée. |
Ces enregistrements peuvent être coordonnés, mais ils ne sont pas interchangeables. Un rapport dimensionnel ne peut pas certifier la résistance chimique, et un certificat de nuance n'établit pas qu'une face d'étanchéité ou un passage a été usiné à la géométrie requise.
Questions sur l'usinage de l'Alloy 20
L'usinage de l'Alloy 20 confirme-t-il l'aptitude à un service chimique ?
Non. L'usinage vérifie la géométrie spécifiée et les enregistrements de procédé. La compatibilité dépend du milieu réel, de la concentration, de la température, des contaminants et des conditions de fonctionnement, et doit être approuvée par l'autorité d'ingénierie responsable.
Quelle est la désignation UNS de l'Alloy 20 ?
L'Alloy 20 est couramment identifié comme UNS N08020. Vérifiez la spécification d'achat et le certificat matière pour la nuance exacte, la forme du produit et la révision.
Quelles caractéristiques faut-il inspecter en premier sur un raccord ?
Commencez par les datums fonctionnels du plan, la face d'étanchéité, le passage ou l'alésage de positionnement, le perçage de fixation et les exigences de filetage. L'ordre d'inspection doit refléter l'assemblage et l'acceptation plutôt que la commodité de mesure.
Can one surface-finish requirement cover every face?
Only when the design specifies that. Sealing, locating, and nonfunctional surfaces can serve different purposes; the drawing should identify where finish limits apply.
A careful Usinage de l'Alloy 20 plan protects fit and function through material verification, controlled datum strategy, and drawing-based inspection, while keeping chemical-service approval with the responsible engineering authority.