
Risposta breve: Lavorazione meccanica dell'Incoloy 825 inizia con la condizione del materiale fornito e l'elenco delle operazioni, non con una tabella di parametri copiata. Special Metals afferma che è possibile eseguire le normali operazioni di lavorazione meccanica e che la lega presenta normalmente caratteristiche di lavorabilità ottimali allo stato ricotto. Confermare la condizione e la specifica fornite, quindi qualificare l'utensile, l'impegno, il refrigerante e il piano di finitura per la caratteristica effettiva.
La lega INCOLOY 825 è comunemente designata UNS N08825. Il bollettino tecnico del produttore è la fonte primaria per le informazioni specifiche della qualità; una raccomandazione generica per leghe di nichel non deve prevalere sul certificato del materiale, sul disegno o sui dati attuali del fabbricante di utensili.
Partire dalla condizione fornita
Prima di scegliere un ciclo, abbinare la designazione della lega, la forma del prodotto, la condizione di trattamento termico e il certificato all'ordine di acquisto. La stessa qualità può arrivare in forme e condizioni diverse, e queste influenzano il comportamento di un lavoro specifico. Il bollettino di Special Metals afferma che lo stato ricotto offre normalmente caratteristiche di lavorabilità ottimali, ma tale affermazione non autorizza a sostituire la condizione né a presumere che ogni pezzo sia ricotto. Se la documentazione è in conflitto, risolverlo prima della lavorazione.
Mantenere chiaro l'ambito della decisione. Una categoria di materiali resistenti alla corrosione o una panoramica dei materiali per alte temperature può fornire contesto, ma nessuna delle due sostituisce la specifica di servizio del cliente. La pagina del sito materiali per alte temperature è una panoramica della famiglia; questa guida tratta la sequenza di lavorazione meccanica per i componenti in Incoloy 825.
Evitare lo sfregamento senza forzare un taglio non qualificato
La lavorazione delle leghe di nichel è sensibile a come il tagliente incontra il materiale grezzo. Un utensile che sosta, striscia o attraversa ripetutamente una superficie incrudita può perdere vita del tagliente e spostare la dimensione prima che l'operatore veda un cambiamento drammatico della finitura. Mantenere un impegno stabile ed evitare pause inutili al taglio. Selezionare la geometria dell'inserto, la preparazione del tagliente e l'erogazione del refrigerante seguendo le indicazioni del costruttore dell'utensile per l'operazione e la macchina.
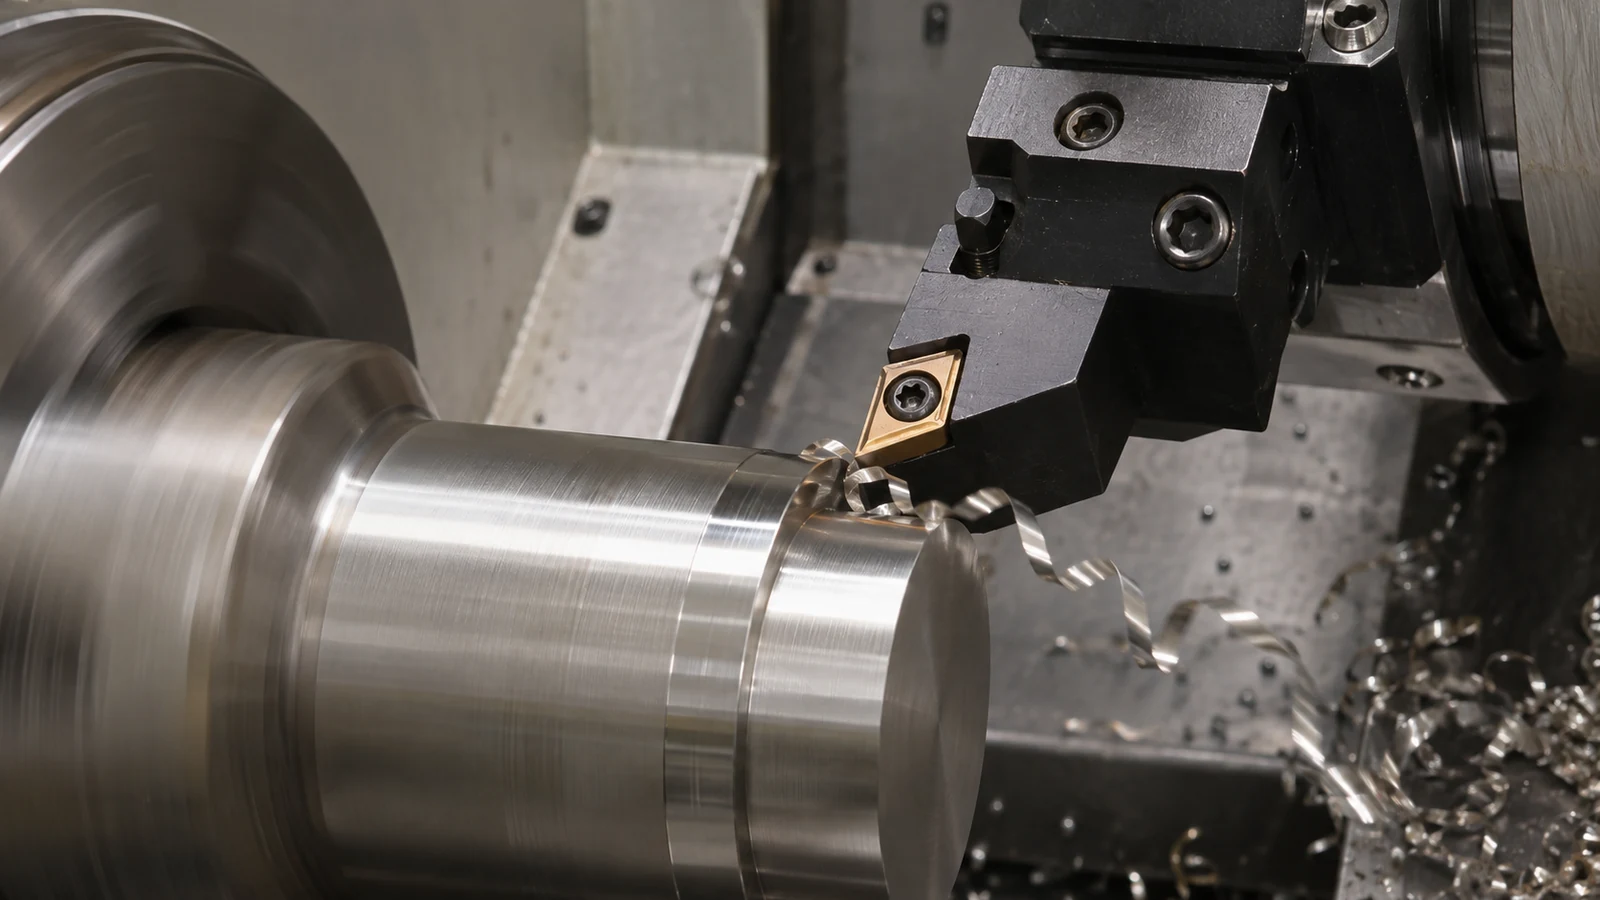 “Mantenere l'utensile in taglio” non significa massimizzare l'avanzamento o la profondità. Una parete sottile, un foro piccolo o una superficie interrotta possono richiedere un impegno diverso da un'operazione di tornitura rigida. Stabilire un punto di partenza specifico per l'operazione su materiale rappresentativo, monitorare la forma del truciolo e l'usura del tagliente e regolare una variabile alla volta. I dati pubblicati sono solo un riferimento quando le condizioni del pezzo, il grado dell'utensile, la rigidità, il refrigerante e l'impegno assomigliano al lavoro.
In un'operazione di fresatura, il pagina delle capacità di fresatura CNC fornisce il contesto del processo. Per un perno tornito o un foro concentrico, selezionare un setup che preservi il riferimento dell'asse durante sgrossatura e finitura invece di trattare ogni superficie indipendentemente.
Pianificare separatamente le caratteristiche lunghe, le cavità e i percorsi dei trucioli
Un albero lungo e snello, un foro profondo e una scatola con tasche creano ciascuno vincoli diversi. Le parti lunghe necessitano di supporto vicino alla zona di taglio e di un controllo della deflessione dopo il serraggio. Un foro necessita di un utensile e di un percorso dei trucioli che possano raggiungere il fondo senza accumulare trucioli contro una parete finita. Le tasche necessitano di un modo per evacuare i trucioli invece di ritagliarli ripetutamente. L'attrezzatura di fissaggio, lo sbalzo dell'utensile e l'accesso devono essere decisi dal disegno prima che il programma sia finalizzato.
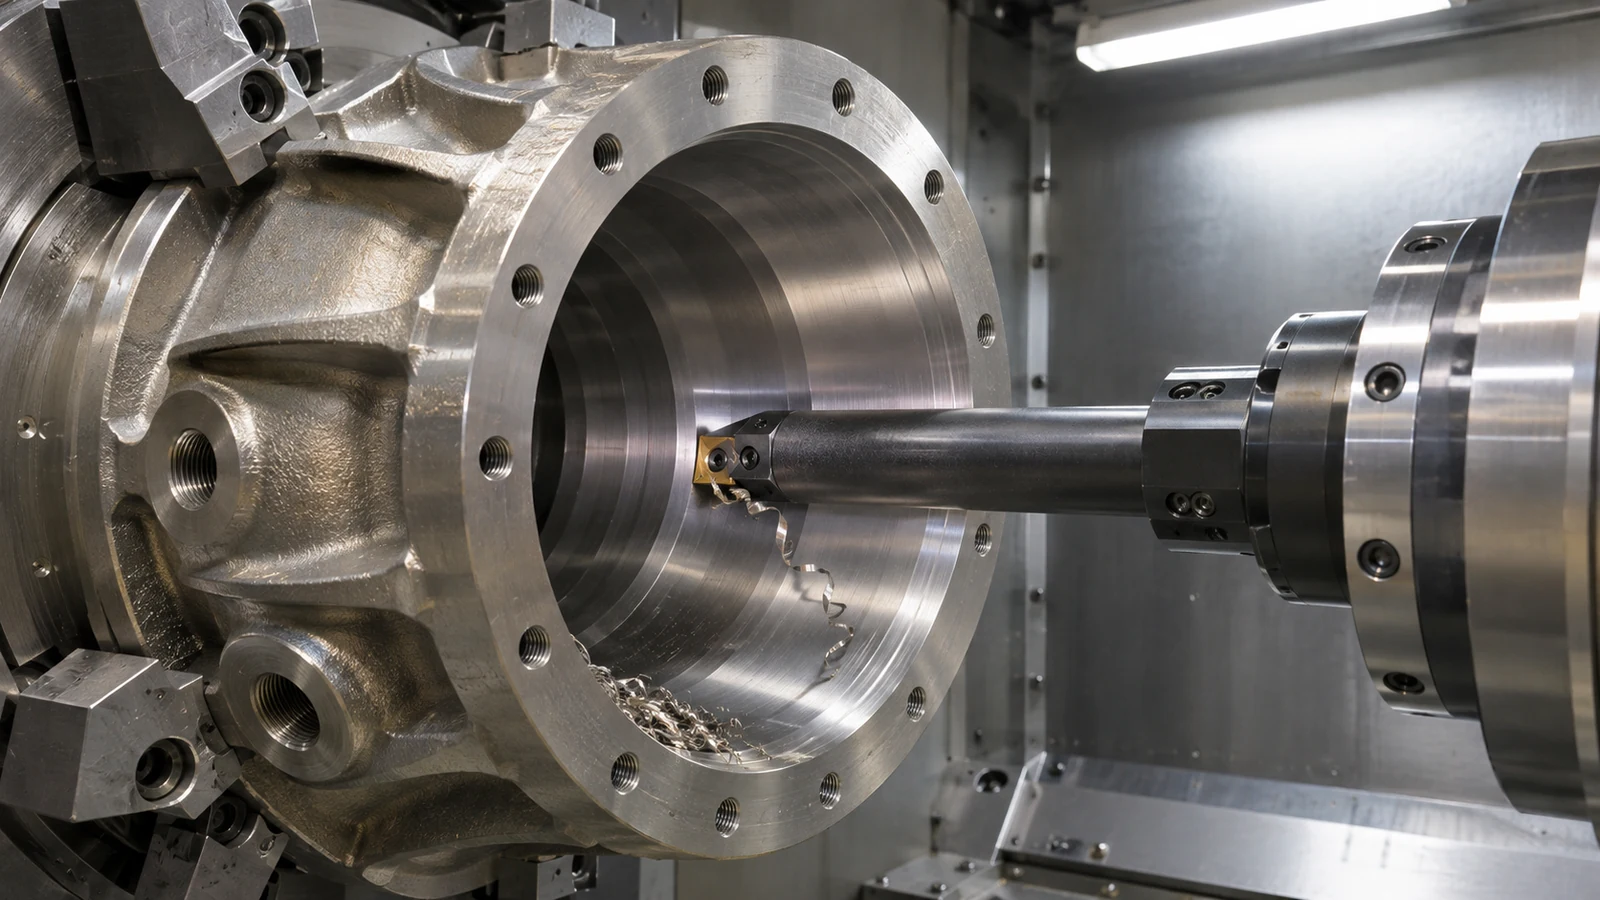 Separare la sgrossatura dalla finitura quando il calore, le forze di taglio o il rilascio del materiale potrebbero spostare una superficie critica. Se il pezzo viene capovolto, stabilire come viene recuperato il datum primario e come vengono verificati successivamente la coassialità o le relazioni tra facce. Questo è particolarmente utile quando il componente combina caratteristiche tornite e fresate. Il percorso migliore è quello che mantiene le relazioni geometriche richieste con un processo misurabile, non semplicemente quello con il minor numero di operazioni.
Includere finitura e ispezione nel ciclo di lavorazione
La finitura superficiale deve essere specificata e ispezionata solo dove il disegno o la funzione lo richiedono. Una faccia di tenuta, un'interfaccia di cuscinetto e un esterno non funzionale non necessitano necessariamente della stessa finitura. L'usura dell'utensile, le vibrazioni, il ritaglio dei trucioli e le condizioni di misurazione possono tutti influenzare il risultato osservato. Definire il metodo di ispezione e il piano di campionamento per la caratteristica invece di presumere che un controllo visivo possa stabilire una finitura numerica.
Per Lavorazione meccanica dell'Incoloy 825, preservare il legame tra condizione del materiale, operazione e accettazione finale. Registrare l'identità del materiale grezzo, i riferimenti critici del setup e le misurazioni che verificano il disegno. Evitare di presentare una singola velocità, avanzamento o tolleranza come universale: i valori corretti dipendono dal sistema di utensili, dalla macchina, dalla geometria della caratteristica e dal requisito del cliente.
Revisione di un ciclo ipotetico: un alloggiamento per sonda con una cavità profonda
Scenario illustrativo, non un caso cliente JUCHENG: si supponga che un alloggiamento per sonda strumentale sia specificato in Incoloy 825, con un lungo foro centrale, una faccia di flangia e una porta radiale. Le sue condizioni di servizio e la selezione del materiale sono definite altrove nel pacchetto di ingegneria. La sfida di lavorazione è preservare la relazione foro-faccia fornendo al contempo un percorso chiaro per i trucioli e l'accesso per l'ispezione.
Per prima cosa verificare la condizione del materiale fornito rispetto al certificato e al disegno. Poi verificare se il foro viene sgrossato prima che la faccia di flangia sia finita, o se la faccia debba essere stabilita prima come datum. La risposta dipende dalla geometria del grezzo e dall'attrezzatura di fissaggio; dovrebbe essere giudicata da come l'asse critico può essere ricreato, non da una regola universale “prima la faccia”. Un lungo utensile di alesatura può deflettere, mentre i trucioli intrappolati possono rigare una parete o mascherare un problema in sviluppo dell'utensile. Il percorso necessita di accesso per l'evacuazione dei trucioli e di un metodo di ispezione che possa raggiungere la profondità specificata.
Per la porta radiale, definire la sua relazione con il foro e la flangia prima di selezionare un secondo setup. Un percorso rotativo o multiasse può ridurre il riposizionamento, ma solo se la macchina effettiva, l'attrezzatura e il piano di ispezione lo supportano. Altrimenti, stabilire un datum di trasferimento ripetibile e verificare la posizione della porta dopo il riorientamento. Non descrivere una configurazione della macchina come una capacità garantita finché il lavoro non è stato esaminato.
Al primo articolo, ispezionare separatamente il foro, la flangia, la posizione della porta e la finitura specificata. Se il foro è sottodimensionato, ispezionare le condizioni dell'utensile e il metodo di misurazione prima di applicare un offset generalizzato; un utensile lungo, l'accumulo di trucioli e l'accesso della sonda possono produrre cause diverse. Registrare quale condizione e operazione hanno prodotto ciascuna caratteristica accettata, in modo che una successiva regolazione non oscuri l'evidenza originale del processo.
Adeguare il metodo alla caratteristica, non all'etichetta della lega
| Caratteristica | Problema di pianificazione | Dettaglio utile del disegno o dell'ispezione |
|---|---|---|
| Foro lungo | La portata dell'utensile, la rigidità, l'evacuazione del truciolo e l'accesso per la misurazione interagiscono tra loro. | Requisiti di profondità, diametro, rettilineità o posizione, datum e accesso per l'ispezione. |
| Faccia della flangia | Il serraggio può deformare una flangia sottile o influire sul rapporto tra faccia e foro. | Datum di appoggio, planarità o finitura specificate e stato di supporto per l'ispezione. |
| Foro radiale | Un secondo posizionamento può alterare l'allineamento angolare o posizionale rispetto al foro principale. | Riferimento di posizione, datum di fasatura e modalità di verifica della feature dopo il riorientamento. |
La tabella non prescrive una macchina né un numero di posizionamenti. Aiuta il progettista e il fornitore a identificare ciò che deve essere misurato e quali questioni di accesso o di attrezzaggio devono essere risolte prima di quotare il processo.
Domande sulla lavorazione meccanica dell'Incoloy 825
Quale condizione è generalmente preferita per la lavorazione dell'Incoloy 825?
Special Metals afferma che la lega presenta normalmente caratteristiche di lavorabilità ottimali allo stato ricotto. Confermare la condizione fornita e la specifica del materiale applicabile; non presumerla né modificarla.
Come dovrebbe essere pianificato un foro profondo?
Pianificare insieme l'accesso dell'utensile, la rigidità, l'evacuazione del truciolo e la portata dell'ispezione. Un foro che può essere lavorato ma non misurato o liberato dai trucioli non costituisce un piano di processo completo.
I dati per l'Inconel 718 possono essere utilizzati sull'Incoloy 825?
Non trasferirli come ricetta di produzione. Utilizzare i dati aggiornati del produttore di utensili e qualificare l'inserto effettivo, la condizione del pezzo, la macchina, il refrigerante e l'impegno.
Un affidabile Lavorazione meccanica dell'Incoloy 825 percorso collega la guida sulle condizioni del produttore con un impegno stabile, la rimozione del truciolo e l'accesso per l'ispezione; qualsiasi impostazione di processo deve comunque essere qualificata sul pezzo e sull'operazione specificati.