
Réponse courte : la décision centrale en usinage du Monel K-500 est de savoir quelle quantité d'enlèvement de matière important réaliser avant le durcissement par vieillissement et quelles surfaces nécessitent une coupe finale ensuite. Special Metals recommande un usinage important à l'état recuit ou écroui à chaud et trempé, suivi d'un usinage légèrement surdimensionné, d'un durcissement par vieillissement et d'une finition aux cotes. L'itinéraire exact dépend encore du plan, de la forme du produit, de l'état de livraison et de la spécification de traitement autorisée.
Cet article traite de la séquence de processus pour les composants en K-500. Il ne s'agit pas d'un guide général pour le Monel 400 ou le R-405, et une déclaration d'usinabilité pour une nuance ne doit pas être transposée à une autre.
Vérifier la forme et l'état du produit K-500
Le Monel K-500 est un alliage nickel-cuivre à durcissement par précipitation, désigné UNS N05500. Confirmer la forme exacte du produit, la spécification, le certificat et l'état de livraison avant de planifier les trajectoires d'outil. Les barres, tôles et pièces forgées peuvent arriver selon des exigences différentes. Ne pas supposer que chaque ébauche K-500 est dans le même état ni qu'une nuance de Monel alternative peut suivre le même plan d'usinage.
L'article CNC existant le plus proche est la comparaison d'usinage Monel 400 vs R-405. Cet article traite de la distinction 400/R-405 ; cette usinage du Monel K-500 page reste centrée sur la séquence de durcissement par vieillissement et la surépaisseur dimensionnelle. Pour un contexte plus large sur les matériaux résistants à la corrosion, voir le catégorie des matériaux résistants à la corrosion.
Retirer la matière importante avant le vieillissement lorsque l'itinéraire le permet
L'usinage lourd est généralement mieux réalisé dans un état recuit ou écroui à chaud puis trempé, selon le bulletin du producteur d'alliage. Le plan de processus doit placer le plus grand volume d'enlèvement de matière avant le durcissement par vieillissement si la spécification approuvée autorise cet ordre. L'ébauche en premier réduit la quantité de coupe à forte charge requise après que le matériau a atteint son état vieilli.
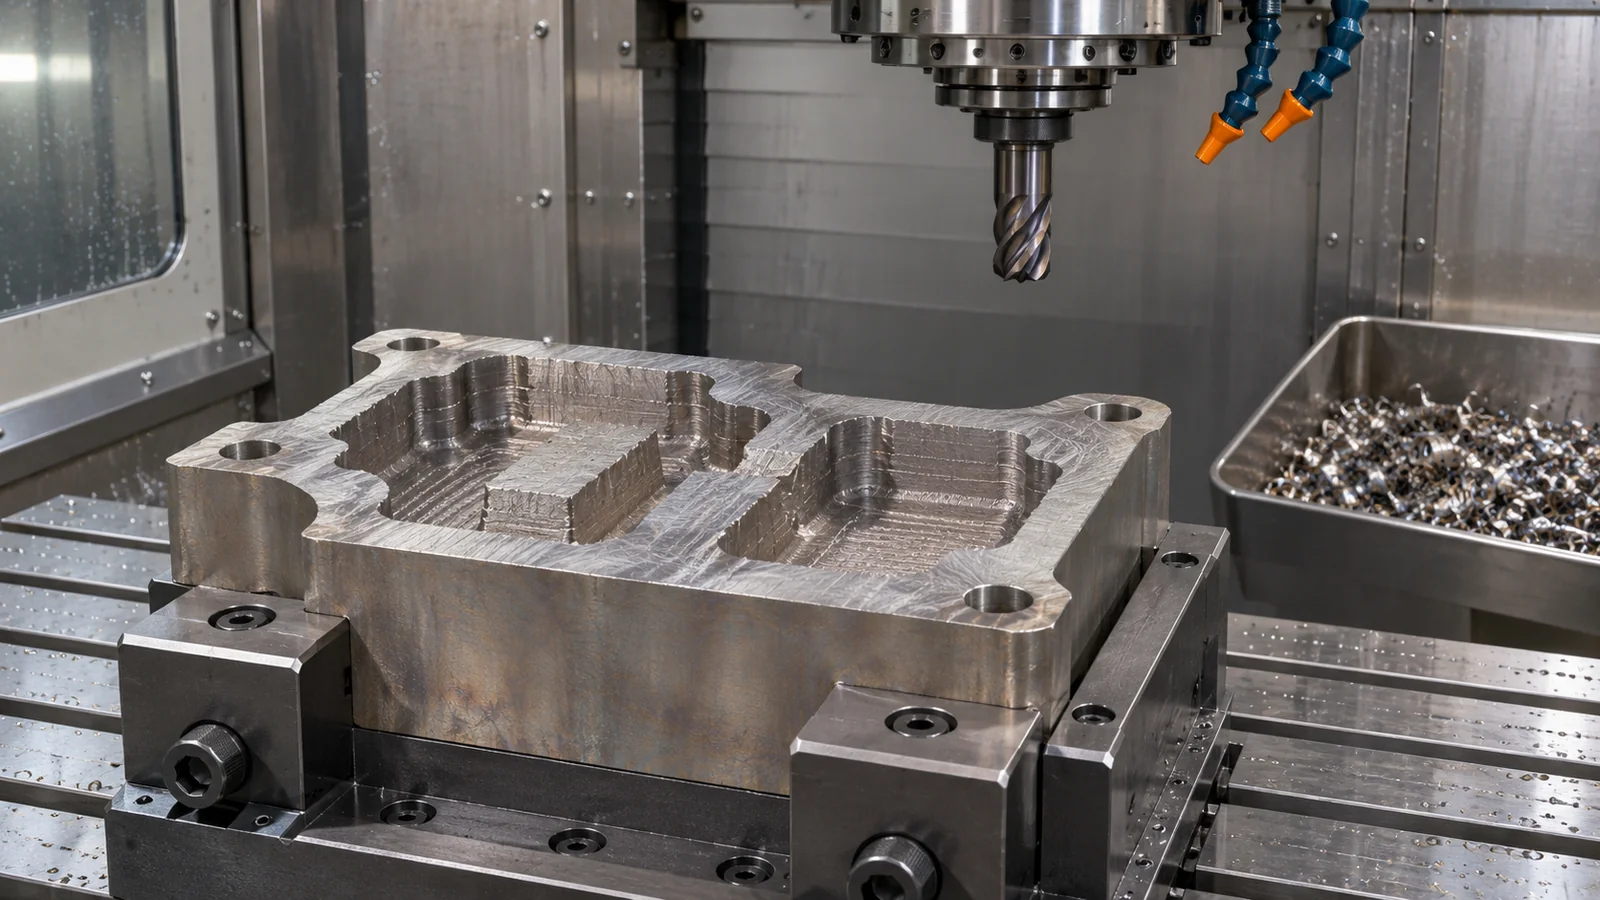
Cela ne signifie pas que chaque opération doit avoir lieu avant le vieillissement. Les alésages fonctionnels, les faces d'étanchéité, les portées de roulement ou les épaulements de positionnement peuvent nécessiter une passe de finition après le cycle thermique. Décidez cela à partir de la chaîne de tolérances et de la géométrie de la pièce, et non d'une règle générale. Le site capacité de tournage CNC est pertinent pour les formes cylindriques, tandis que les exigences de fraisage ou de perçage doivent être indiquées séparément sur le plan.
Concevoir la surépaisseur en fonction de la finition après vieillissement
Special Metals décrit la pratique recommandée comme consistant à usiner légèrement surdimensionné, à durcir par vieillissement, puis à finir à la cote. Son bulletin rapporte également une légère contraction permanente pendant le vieillissement, d'environ 0,0002 in/in dans le contexte indiqué ; les pièces réelles nécessitent toujours la spécification applicable et une mesure, car la géométrie, l'état du brut et les détails du processus varient. Utilisez ces données du producteur comme donnée d'entrée pour la planification, et non comme substitut à une étude de surépaisseur sur une pièce critique.
Inscrivez la surépaisseur de finition sur le plan de processus et identifiez les surfaces qui la reçoivent. Un stock trop faible peut laisser une forme sous-dimensionnée après traitement ou ne pas permettre de la nettoyer ; un stock trop important peut rendre l'opération finale inutilement difficile. Établissez un schéma de référence récupérable après traitement, en particulier si la pièce présente des parois minces ou plusieurs formes coaxiales.
Finir les surfaces critiques à partir d'une référence reproductible
Après le vieillissement, inspectez l'ébauche avant la coupe finale. Confirmez le stock restant, localisez la référence fonctionnelle et évitez une force de serrage qui déforme une section mince. Si l'état vieilli augmente la charge de coupe ou l'usure de l'outil, utilisez un engagement contrôlé et surveillez l'état de l'outil ; ne forcez pas une passe de finition à travers un tranchant usé puis ne compensez pas en modifiant la cote nominale.
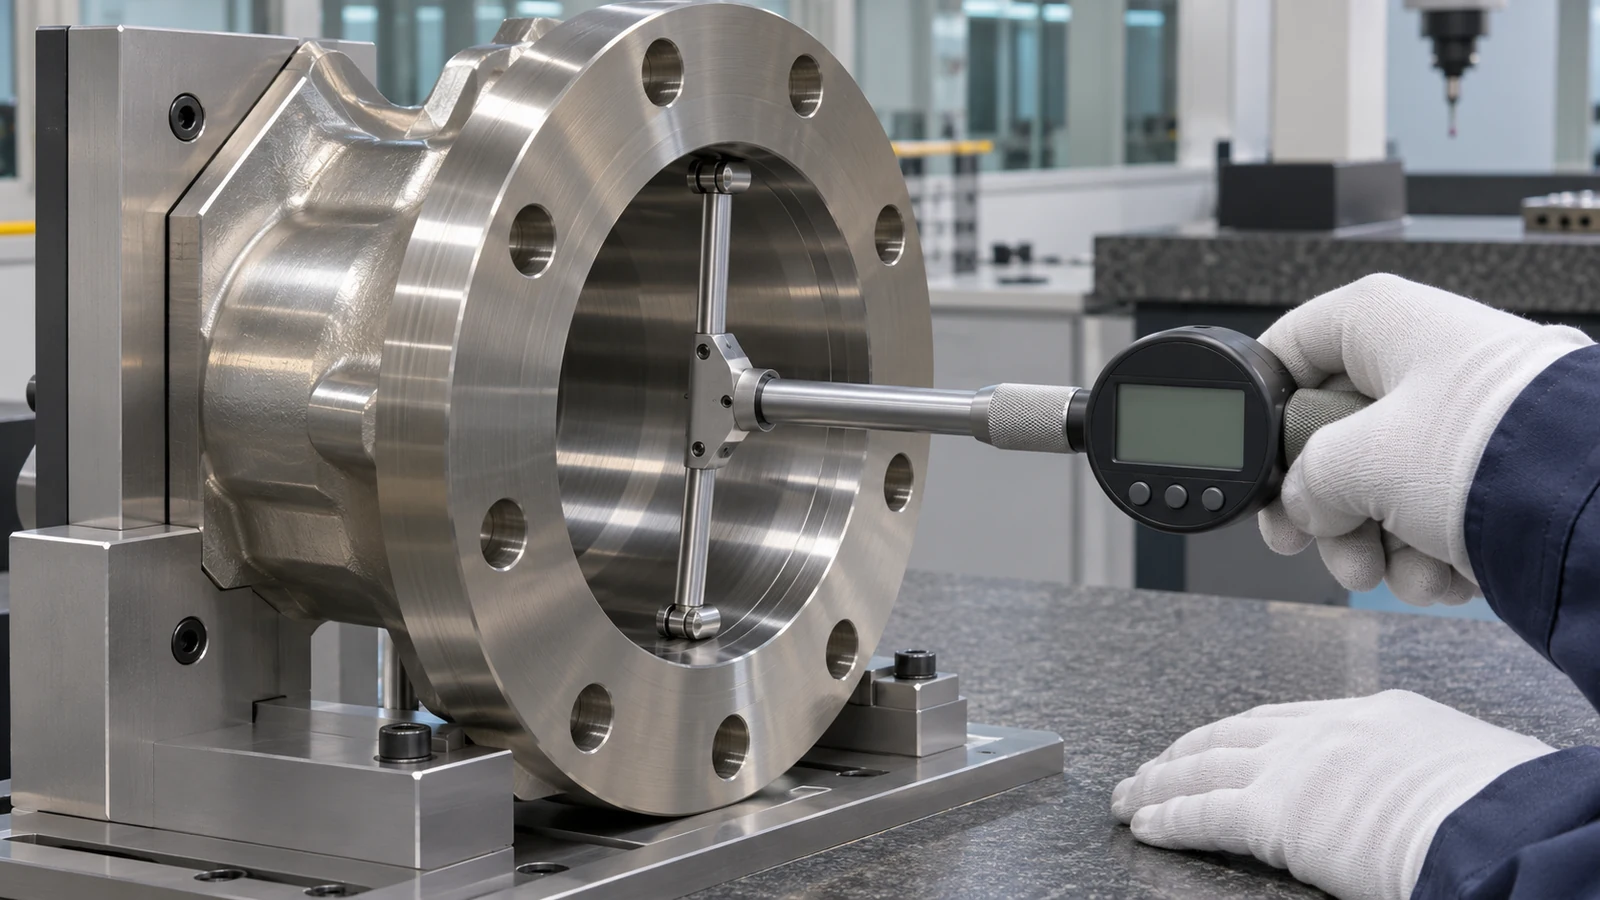
Séparez les dimensions qui peuvent être établies en usinage d'ébauche de celles qui doivent satisfaire à l'état final. Un diamètre de roulement, une face d'étanchéité et un motif de boulons peuvent avoir des relations de référence différentes. Le plan doit rendre ces relations claires et préciser si l'acceptation finale a lieu après traitement et usinage de finition.
Définir la responsabilité du traitement et de l'inspection
Indiquez la spécification K-500 requise, la forme du produit, l'état à réception, le cycle de vieillissement approuvé et qui réalise le traitement. Identifiez les dimensions mesurées avant traitement par rapport à celles mesurées après usinage final, et exigez les enregistrements de traçabilité pertinents. Ne supposez pas qu'un fournisseur CNC réalise le durcissement par vieillissement ou puisse choisir un cycle de substitution sans l'autorisation du client.
La séquence du processus est la principale valeur de usinage du Monel K-500: enlèvement lourd là où l'état initial le permet, une surépaisseur documentée pour le vieillissement, puis une opération de finition contrôlée. Des transferts clairs rendent la cote finale auditable et distinguent le K-500 de la discussion existante du site sur le Monel 400 et le R-405.