
Resposta curta: Usinagem de Incoloy 825 começa com a condição do material e a lista de operações, não com uma tabela de parâmetros copiada. A Special Metals afirma que operações de usinagem padrão podem ser realizadas e que a liga normalmente apresenta características ótimas de usinagem no estado recozido. Confirme a condição e a especificação fornecidas, depois qualifique a ferramenta, o engajamento, o fluido de corte e o plano de acabamento para a geometria real.
A liga INCOLOY 825 é comumente designada UNS N08825. O boletim técnico do produtor é a fonte primária para informações específicas do grau; uma recomendação genérica para ligas de níquel não deve prevalecer sobre o certificado do material, o desenho ou os dados atuais do fabricante de ferramentas.
Comece pela condição fornecida
Antes de escolher uma rota, confira a designação da liga, a forma do produto, a condição de tratamento térmico e o certificado em relação à ordem de compra. O mesmo grau pode chegar em formas e condições diferentes, e isso afeta o comportamento de um trabalho específico. O boletim da Special Metals afirma que o estado recozido normalmente oferece características ótimas de usinagem, mas essa afirmação não autoriza substituir a condição nem presumir que toda peça está recozida. Se a documentação for conflitante, resolva isso antes da usinagem.
Mantenha claro o escopo da decisão. Uma categoria de material resistente à corrosão ou uma visão geral de materiais para altas temperaturas pode fornecer contexto, mas nenhuma delas substitui a especificação de serviço do cliente. A página de materiais para altas temperaturas do site é uma visão geral da família; este guia aborda a sequência de usinagem para componentes de Incoloy 825.
Evite o atrito sem forçar um corte não qualificado
A usinagem de ligas de níquel é sensível à forma como a aresta de corte encontra o material. Uma ferramenta que permanece parada, atrita ou cruza repetidamente uma superfície encruada por trabalho pode perder vida de aresta e deslocar a dimensão antes que o operador veja uma mudança drástica no acabamento. Mantenha um engajamento estável e evite pausas desnecessárias no corte. Selecione a geometria do inserto, a preparação da aresta e o fornecimento de refrigerante usando a orientação do fabricante da ferramenta para a operação e a máquina.
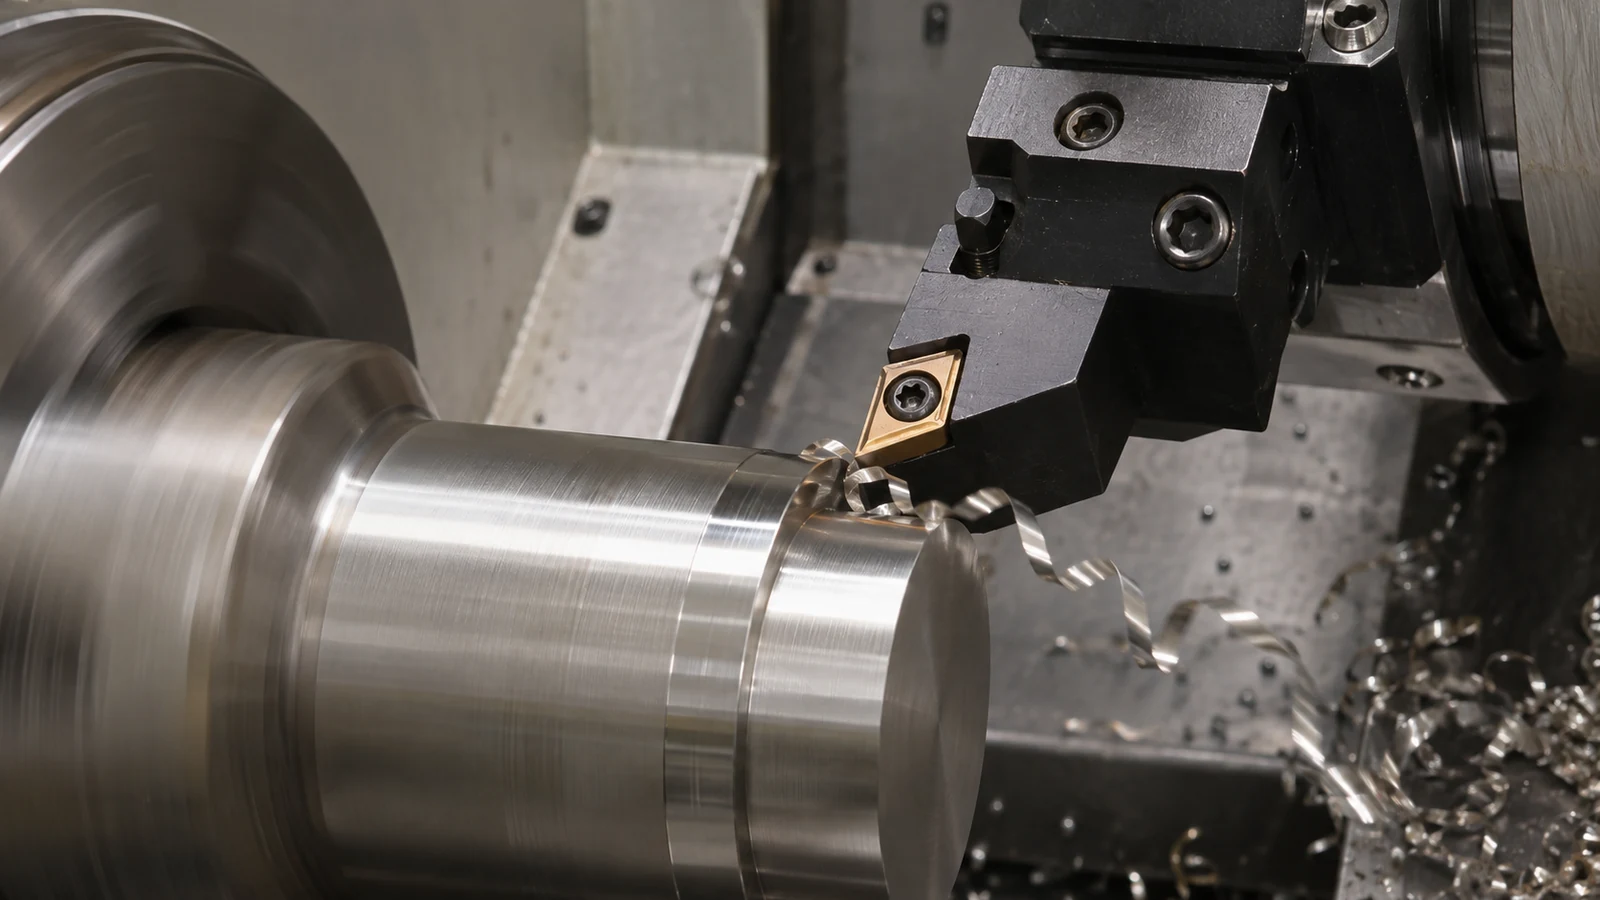 “Manter a ferramenta cortando” não significa maximizar o avanço ou a profundidade. Uma parede fina, um furo pequeno ou uma superfície interrompida podem exigir um engajamento diferente de uma operação de torneamento rígida. Estabeleça um ponto de partida específico da operação em material representativo, monitore a forma do cavaco e o desgaste da aresta e ajuste uma variável por vez. Os dados publicados são apenas uma referência quando a condição da peça, a classe da ferramenta, a rigidez, o refrigerante e o engajamento se assemelham ao trabalho.
Em uma operação de fresamento, o página de capacidade de fresagem CNC fornece contexto do processo. Para um munhão torneado ou um furo concêntrico, selecione uma montagem que preserve a referência do eixo durante o desbaste e o acabamento, em vez de tratar cada superfície de forma independente.
Planeje separadamente geometrias longas, furos e trajetos de cavaco
Um eixo longo e esbelto, um furo profundo e uma carcaça com cavidades criam restrições diferentes. Peças longas precisam de suporte próximo à zona de corte e de uma verificação da deflexão após a fixação. Um furo precisa de uma ferramenta e de um caminho de cavacos que alcancem o fundo sem acumular cavacos contra uma parede acabada. Cavidades precisam de uma forma de evacuar os cavacos em vez de recortá-los repetidamente. A fixação da peça, o balanço da ferramenta e o acesso devem ser decididos a partir do desenho antes da finalização do programa.
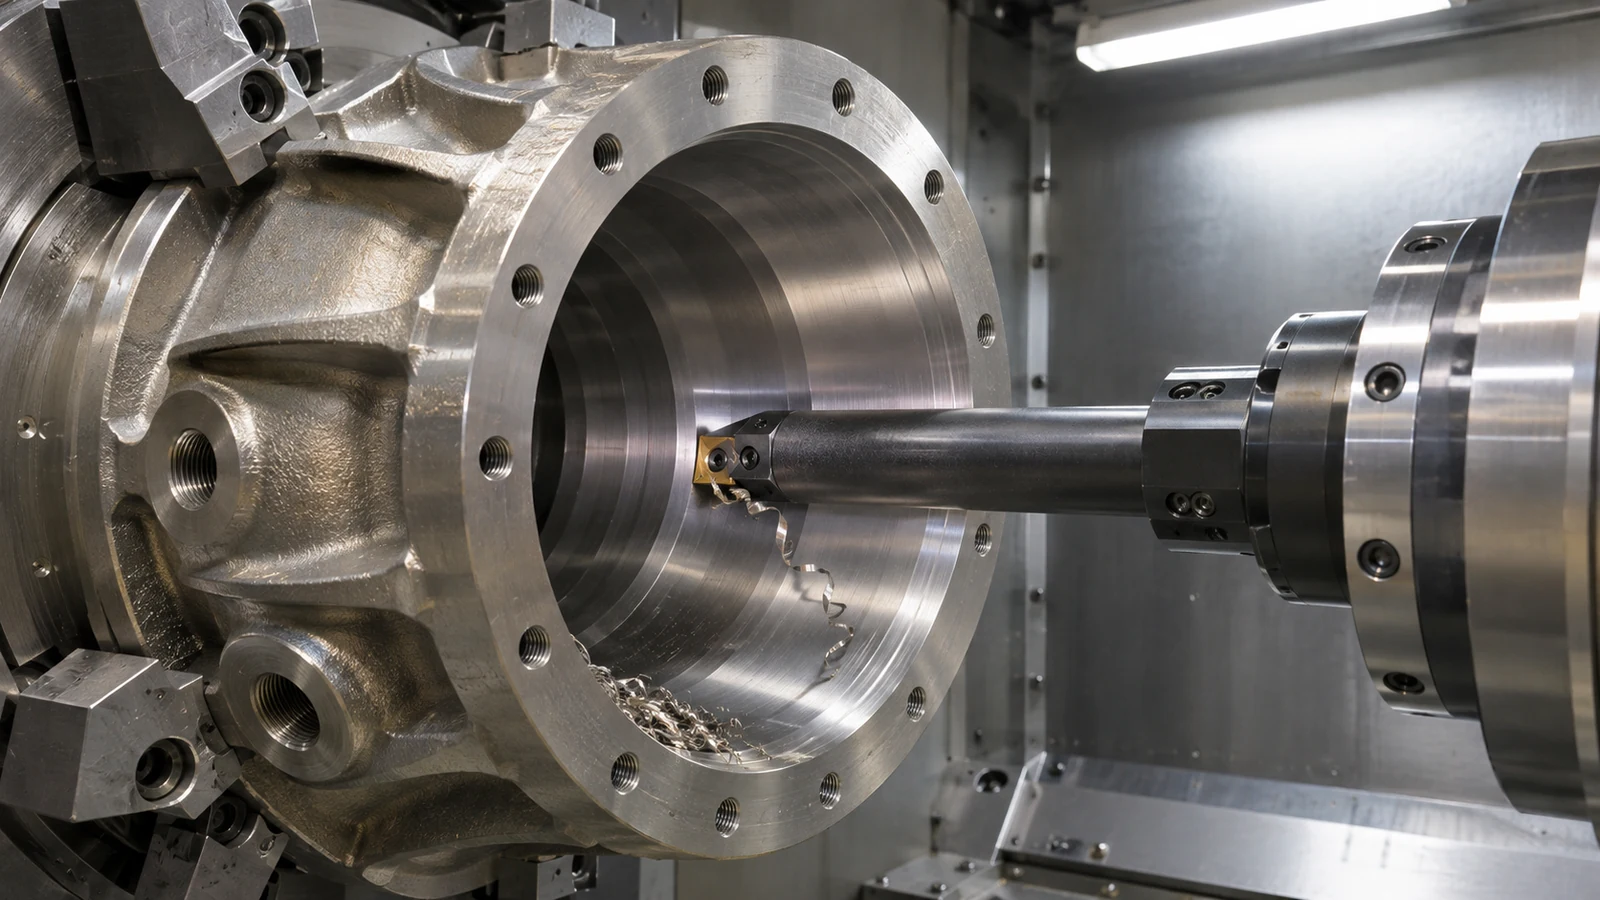 Separe o desbaste do acabamento quando o calor, as forças de corte ou a liberação de tensões do material puderem mover uma superfície crítica. Se a peça for invertida, estabeleça como o datum primário é recuperado e como a coaxialidade ou as relações de face são verificadas depois. Isso é especialmente útil quando o componente combina recursos torneados e fresados. A melhor rota é a que mantém as relações geométricas exigidas com um processo mensurável, e não simplesmente a que tem o menor número de operações.
Inclua acabamento e inspeção na rota
O acabamento superficial deve ser especificado e inspecionado apenas onde o desenho ou a função o exigirem. Uma face de vedação, uma interface de rolamento e um exterior não funcional não necessariamente precisam do mesmo acabamento. O desgaste da ferramenta, a vibração, o recorte de cavacos e a condição de medição podem todos afetar o resultado observado. Defina o método de inspeção e o plano de amostragem para o recurso, em vez de presumir que uma verificação visual possa estabelecer um acabamento numérico.
Para Usinagem de Incoloy 825, preserve a ligação entre a condição do material, a operação e a aceitação final. Registre a identidade do material, as referências críticas de montagem e as medições que verificam o desenho. Evite apresentar uma única velocidade, avanço ou tolerância como universal: os valores corretos dependem do sistema de ferramentas, da máquina, da geometria do recurso e da exigência do cliente.
Revisão de rota hipotética: uma carcaça de sonda com furo profundo
Cenário ilustrativo, não um caso de cliente JUCHENG: suponha que uma carcaça de sonda de instrumento seja especificada em Incoloy 825, com um furo central longo, uma face de flange e uma porta radial. Suas condições de serviço e seleção de material são definidas em outra parte do pacote de engenharia. O desafio de usinagem é preservar a relação entre o furo e a face, proporcionando ao mesmo tempo um caminho claro para os cavacos e acesso para inspeção.
Primeiro, verifique a condição do material fornecido em relação ao certificado e ao desenho. Em seguida, avalie se o furo é desbastado antes do acabamento da face do flange, ou se a face deve ser estabelecida mais cedo como datum. A resposta depende da geometria do blank e da fixação da peça; deve ser julgada por como o eixo crítico pode ser recriado, e não por uma regra universal de “face primeiro”. Uma ferramenta de mandrilar longa pode defletir, enquanto cavacos presos podem riscar uma parede ou ocultar um problema incipiente da ferramenta. A rota precisa de acesso para a evacuação de cavacos e de um método de inspeção que alcance a profundidade especificada.
Para a porta radial, defina sua relação com o furo e o flange antes de selecionar uma segunda montagem. Uma rota rotativa ou multi-eixos pode reduzir o reposicionamento, mas apenas se a máquina, o dispositivo e o plano de inspeção reais a suportarem. Caso contrário, estabeleça um datum de transferência repetível e verifique a localização da porta após a reorientação. Não descreva uma configuração de máquina como capacidade garantida até que o trabalho seja analisado.
Na primeira peça, inspecione o furo, o flange, a posição da porta e o acabamento especificado separadamente. Se o furo estiver abaixo da medida, inspecione a condição da ferramenta e o método de medição antes de aplicar uma compensação global; uma ferramenta longa, o acúmulo de cavacos e o acesso da sonda podem produzir causas diferentes. Registre qual condição e operação produziram cada recurso aceito, para que um ajuste posterior não obscureça a evidência original do processo.
Adapte o método à geometria, não ao rótulo da liga
| Recurso | Questão de planejamento | Detalhe útil do desenho ou da inspeção |
|---|---|---|
| Furo longo | O alcance da ferramenta, a rigidez, a remoção de cavacos e o acesso para medição interagem. | Requisito de profundidade, diâmetro, retidão ou posição, datum e acesso para inspeção. |
| Face do flange | A fixação pode distorcer um flange fino ou afetar a relação entre a face e o furo. | Datum de assentamento, planicidade ou acabamento especificado e estado de suporte para inspeção. |
| Porta radial | Uma segunda montagem pode perturbar o alinhamento angular ou posicional com o furo principal. | Referência de posição, datum de orientação angular e como o recurso é verificado após a reorientação. |
A tabela não prescreve uma máquina ou número de montagens. Ela ajuda o projetista e o fornecedor a identificar o que deve ser medido e quais questões de acesso ou fixação precisam de respostas antes da cotação do processo.
Dúvidas sobre usinagem de Incoloy 825
Qual condição é geralmente preferida para a usinagem do Incoloy 825?
A Special Metals afirma que a liga normalmente apresenta características de usinagem ideais no estado recozido. Confirme a condição fornecida e a especificação de material aplicável; não presuma nem altere isso.
Como um furo profundo deve ser planejado?
Planeje o acesso da ferramenta, a rigidez, a evacuação de cavacos e o alcance da inspeção em conjunto. Um furo que pode ser cortado, mas não pode ser medido ou limpo de cavacos, não é um plano de processo completo.
Os dados do Inconel 718 podem ser usados no Incoloy 825?
Não os transfira como receita de produção. Use dados atuais do fabricante de ferramentas e qualifique o inserto real, a condição da peça, a máquina, o refrigerante e o engajamento.
Um confiável Usinagem de Incoloy 825 o percurso conecta a orientação sobre a condição do produtor com engajamento estável, remoção de cavacos e acesso para inspeção; qualquer ajuste de processo ainda deve ser qualificado na peça e operação especificadas.