
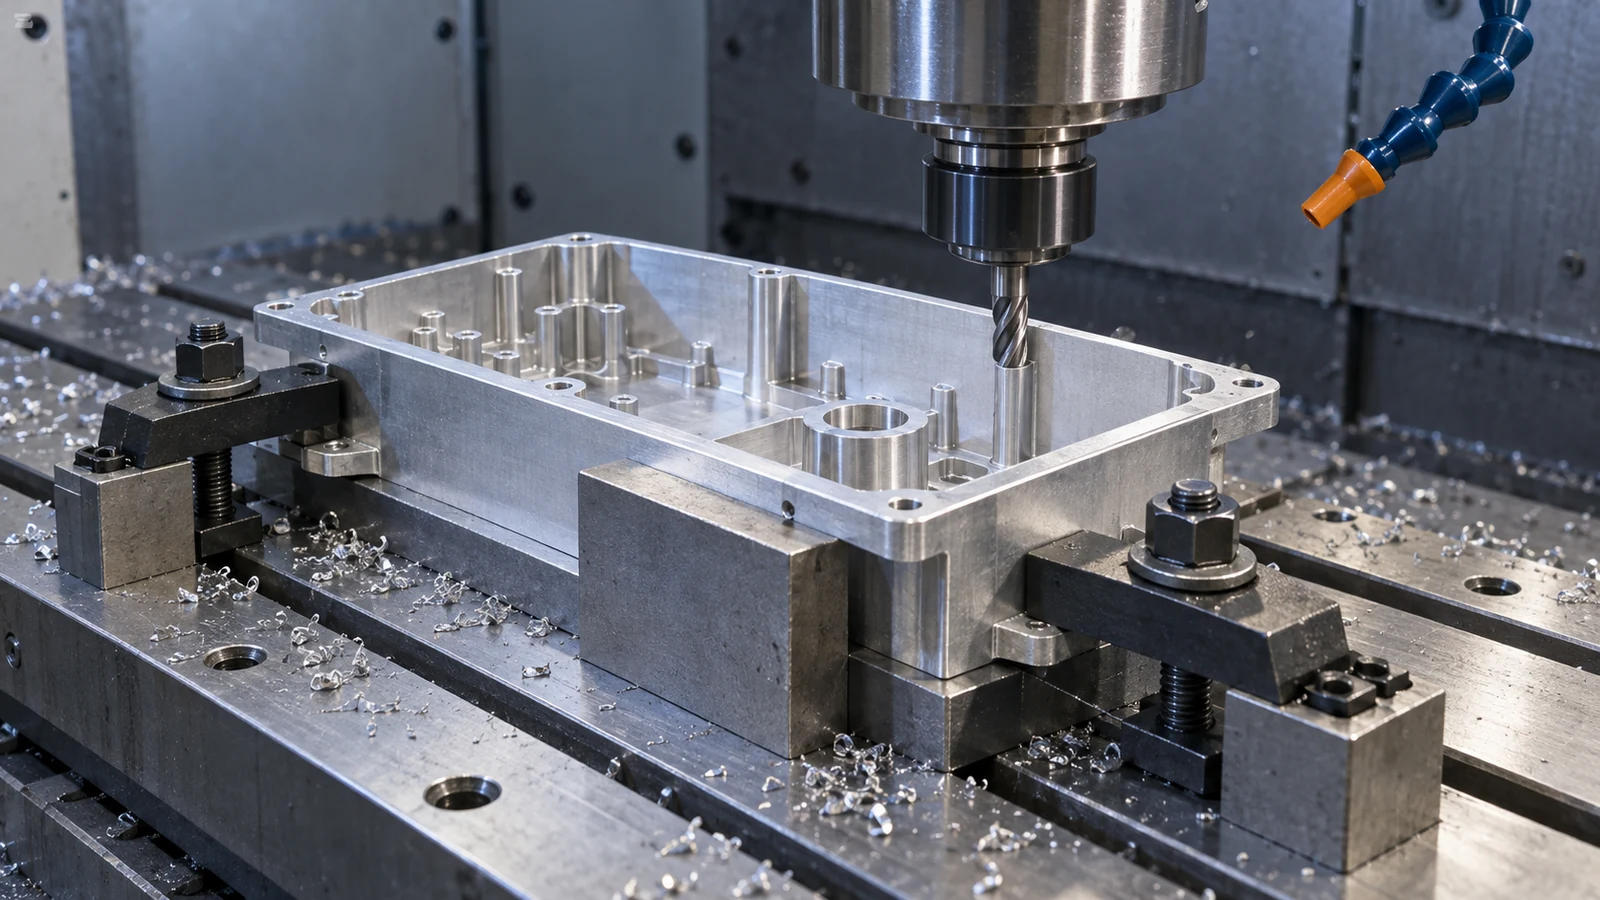
Une paroi mince peut être mesurée correctement lorsqu'elle est bridée et laisser néanmoins la pièce bombée, conique ou hors position à la sortie de la machine. La coupe peut être précise par rapport à une pièce déformée. Avant de modifier une passe de finition, distinguez trois causes possibles : la flexion induite par le bridage, la déviation due aux efforts de coupe et le mouvement dû aux contraintes résiduelles après l'enlèvement de matière. Chacune appelle une réponse différente.
Ce guide porte sur le maintien des parois minces en fraisage : où positionner et soutenir une paroi flexible, comment séquencer l'enlèvement de matière sans sacrifier l'accès, et quand inspecter la pièce à l'état libre. C'est une décision plus restreinte que le guide complet Processus de fraisage CNC, qui couvre l'ensemble du parcours, de la planification des entités à l'inspection.
Le résultat à l'état libre est le vrai résultat
Imaginez un boîtier en aluminium maintenu contre la face d'un montage rigide. Le bord supérieur est fraisé à la cote du plan. Une sonde en machine ou un pied à coulisse donne un résultat acceptable, mais le boîtier s'écarte du positionneur lorsque les brides s'ouvrent. L'écart ne prouve pas que la fraise s'est déplacée vers une mauvaise coordonnée. Il peut montrer que le montage a modifié la forme en cours d'usinage.
La première question n'est donc pas “ Avec quelle force devons-nous brider ? ” mais “ Quelle géométrie le plan nous demande-t-il de contrôler, et dans quel état le client l'assemblera-t-il ou l'inspectera-t-il ? ” Certaines pièces sont fonctionnellement maintenues dans un assemblage ; d'autres doivent satisfaire aux cotes en appui libre. Cette distinction doit figurer dans le plan et dans l'accord d'inspection. Un montage doit positionner la pièce de manière prévisible, et non redéfinir silencieusement la condition d'acceptation de la pièce.
La hauteur de paroi seule ne suffit pas à prédire le risque. L'épaisseur, la portée non soutenue, l'état métallurgique du matériau, la géométrie de la poche, l'état de l'ébauche et la direction de la coupe de finition modifient tous la rigidité. Une règle universelle d'épaisseur de paroi masquerait ces variables. La décision utile de maintien commence par la paroi réelle et la direction dans laquelle elle peut se déplacer.
Tracez le chemin des efforts avant de choisir les brides
Esquissez l'engagement de la fraise, la direction de l'effort de coupe, la direction de flexion probable et les surfaces qui s'y opposent. Un serrage sur une lèvre délicate peut maintenir l'ébauche de façon sûre tout en pré-déformant la forme finie. Un appui sur une surface de fonderie non usinée peut permettre à la pièce entière de se décaler. Un large patin de contact peut répartir la charge, mais il peut aussi piéger des copeaux ou ponter une surface qui n'est pas réellement plane.
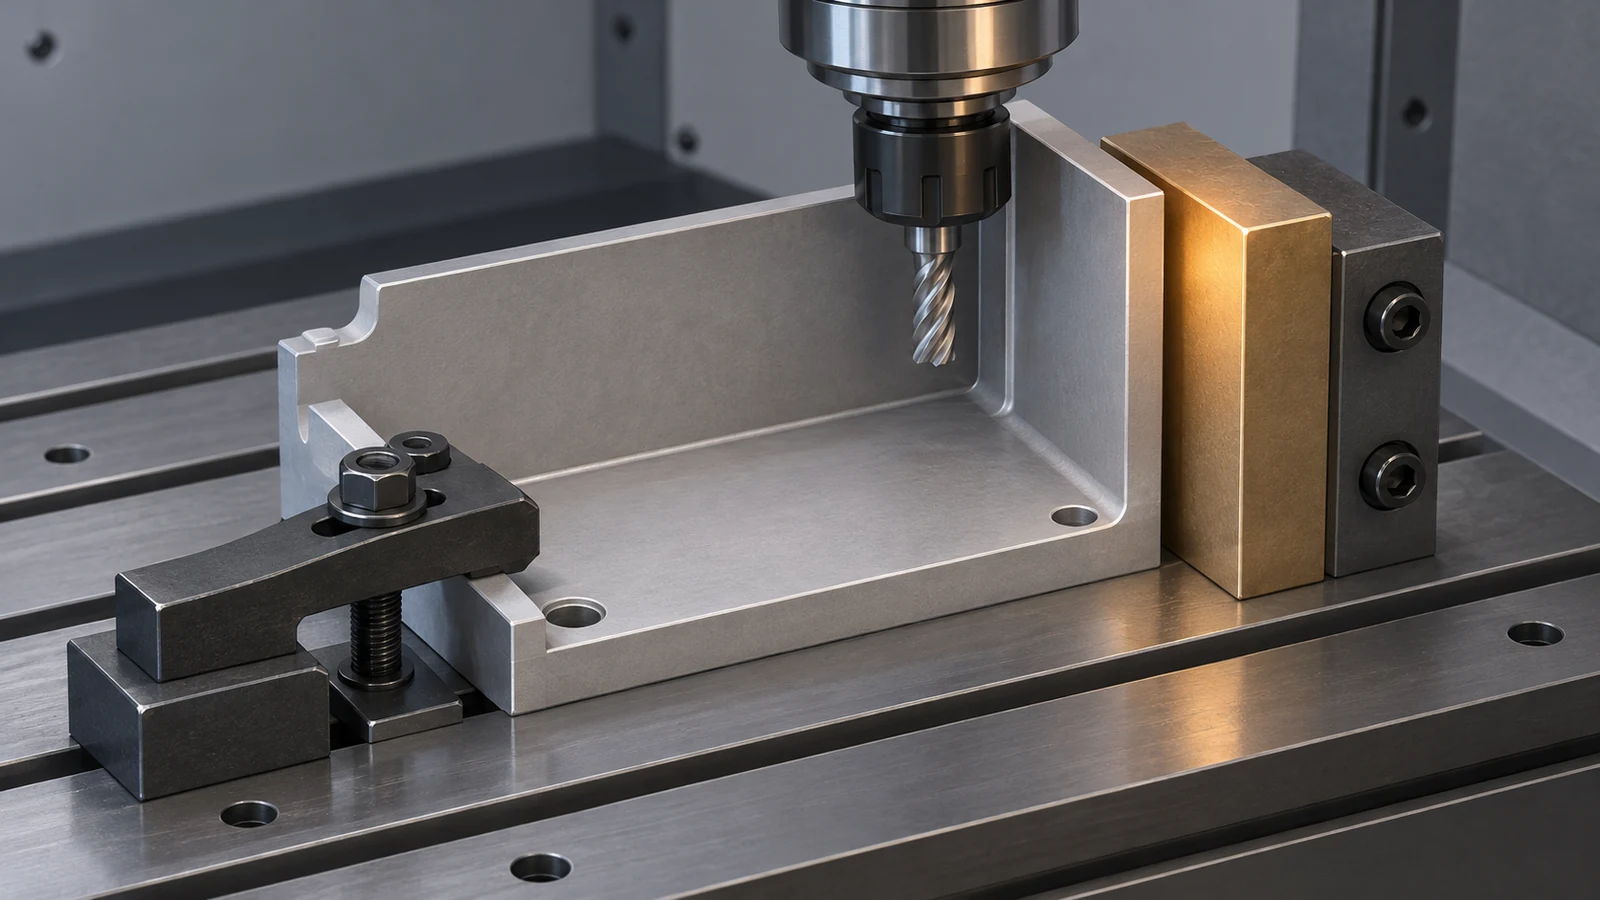
Positionnez autant que possible à partir de surfaces stables et fonctionnellement significatives. Soutenez directement derrière la zone usinée lorsque la géométrie le permet ; sinon, raccourcissez la portée non soutenue. Appliquez l'effort de serrage dans une zone rigide de l'ébauche ou sur une patte de matière temporaire, plutôt que dans la paroi mince elle-même. Le soutien et le serrage sont liés mais non identiques : le soutien résiste au déplacement de coupe, tandis que le serrage maintient le positionnement. Augmenter l'effort de serrage ne remplace pas une surface de réaction manquante.
Pour un boîtier comportant plusieurs parois flexibles, le montage peut nécessiter différentes stratégies de contact à mesure que la matière disparaît. Un soutien efficace en ébauche peut gêner une trajectoire d'outil finale ou retenir à tort la paroi lors de la mesure. Planifiez son retrait ou son déplacement dans le cadre de la gamme, et consignez quelle opération utilise quel soutien.
Soutenez la paroi sans masquer la trajectoire d'outil
Des mors doux peuvent répartir le contact sur un profil sur mesure ; des patins locaux peuvent soutenir une nervure ; un cadre sacrificiel peut rigidifier une poche ouverte ; et une patte temporaire peut offrir au montage une zone de préhension. Aucune solution n'est intrinsèquement la meilleure. Le choix dépend de la possibilité de rendre le soutien répétable, de le garder propre, de le retirer sans dommage et de le dégager vis-à-vis de la fraise et du porte-outil.
| Risque observé | Réponse possible en matière de maintien d'œuvre | À vérifier avant de valider |
|---|---|---|
| La paroi fléchit sous l'effort de serrage | Déplacer le serrage vers la matière rigide ; utiliser un contact plus large et conforme | La paroi revient-elle après relâchement ? |
| La paroi vibre pendant une passe de finition | Raccourcir la portée non soutenue ou ajouter un soutien d'appui local | Le soutien bloque-t-il la trajectoire d'outil ou laisse-t-il des marques ? |
| La pièce se décale entre les montages | Revoir l'emplacement et le maintien de la référence, pas seulement la force de serrage | Les faces de localisation sont-elles stables et exemptes de copeaux ? |
| La pièce ne change de forme qu'après l'enlèvement de matière en masse | Examiner l'équilibre du brut, le relâchement intermédiaire et la surépaisseur de finition | La contrainte résiduelle est-elle une cause plus probable que le serrage ? |
Un plateau à vide peut convenir à une face large et accessible, mais n'offre pas de réponse universelle pour un petit boîtier soumis à des efforts de coupe sur les parois latérales. Les charges de remplissage et les supports temporaires exigent un plan documenté de retrait et de propreté. Ce sont des options de procédé, et non des promesses concernant l'équipement ou les matériaux disponibles pour chaque commande. Pour les parois minces, demander à l'équipe d'usinage d'expliquer le lien entre le support et l'inspection finale à l'état libre.
Conservez la rigidité jusqu'à ce qu'elle ait rempli son rôle
Le maintien de la pièce ne peut pas sauver une séquence qui supprime trop tôt tout support utile. Ébaucher les zones les moins critiques tant que le brut est encore rigide, laisser une surépaisseur de finition planifiée et éviter de créer la paroi la plus mince avant l'achèvement des coupes les plus sollicitantes. Lorsque c'est possible, alterner l'enlèvement de matière autour d'une pièce symétrique au lieu de laisser un côté fortement sollicité pendant que l'autre est fini.
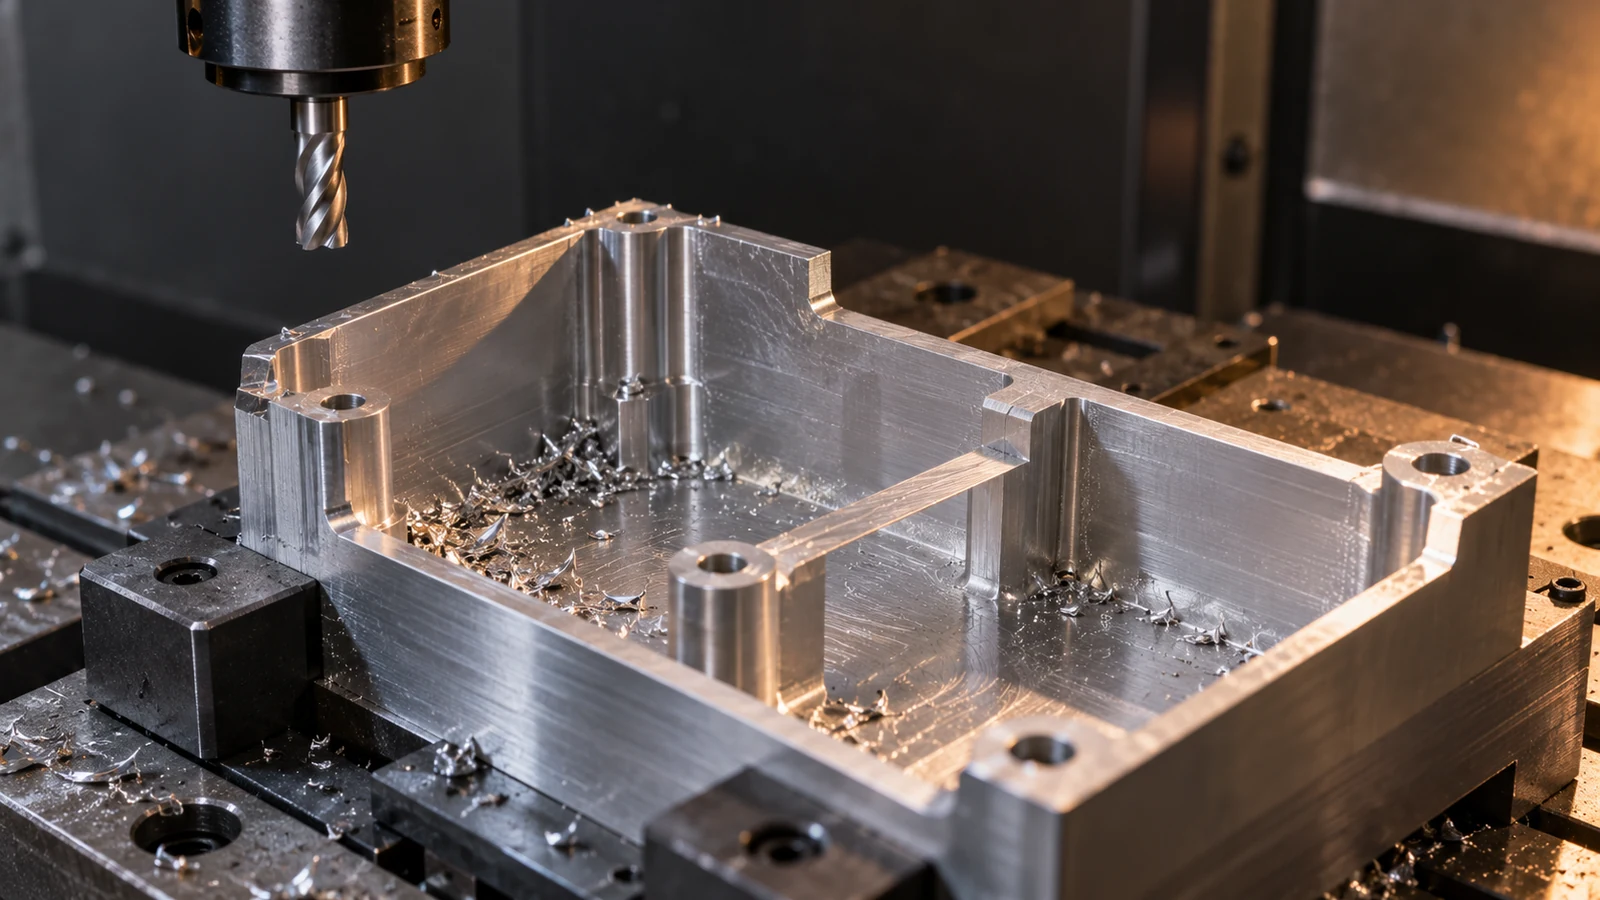
Une gamme réfléchie peut comporter une première mise en position pour créer des références fiables, une ébauche avec le brut temporaire intact, un relâchement ou un reserrage intermédiaire pour révéler les mouvements, et une finition à faible effort une fois la pièce stabilisée. Ce n'est pas une recette universelle en quatre étapes : la séquence correcte dépend du matériau, de la forme de la pièce, des tolérances, de l'accessibilité et de la quantité de production. L'essentiel est d'énoncer pourquoi chaque mise en position préserve ou supprime un support.
Les parois minces rendent également l'engagement de l'outil déterminant. Une passe de finition légère peut encore déformer la paroi si la fraise l'écarte d'un support. Des outils plus longs et un engagement agressif dans les angles peuvent ajouter des vibrations. Une revue de procédé doit considérer le sens de la fraise, le stock restant, l'évacuation des copeaux et la surface à inspecter—pas seulement l'avance et la vitesse nominales. Une discussion générale sur la planification des procédés d'usinage CNC fournit le contexte plus large ; ici, la priorité est de maintenir un chemin d'effort significatif jusqu'à l'établissement de la forme finale.
Une carte diagnostique pour trois défaillances différentes
Si la pièce n'est incorrecte qu'après le desserrage, soupçonner une forme imposée par le montage ou un mouvement libéré par l'usinage. Si la paroi présente du broutement ou une variation de dimension alors qu'elle est encore maintenue, examiner la rigidité dynamique, le placement des supports, l'état de l'outil et l'engagement. Si plusieurs zones se déplacent progressivement après un fort enlèvement de matière—même avec un serrage doux—étudier l'état du brut et les contraintes résiduelles. La modification d'une variable doit avoir un effet prévisible ; sinon, c'est un tâtonnement déguisé en maîtrise du procédé.
- Enregistrer le résultat après serrage. Mesurer la même caractéristique pendant le maintien et documenter le schéma de localisation.
- Relâcher et remesurer. Utiliser une condition d'appui en état libre convenue. Noter la direction et l'amplitude du mouvement plutôt que d'écrire seulement “ déformé ”.”
- Remettre en place sans usiner. Si la pièce revient à la lecture précédente, le montage impose probablement sa forme. Sinon, examiner l'enlèvement de matière et le transfert de référence.
- Modifier une seule cause à la fois. Comparer la position du serrage, la position des appuis ou la séquence lors d'un essai contrôlé ; ne pas tout modifier puis affirmer laquelle a résolu le problème.
Il s'agit d'un cadre de dépannage, et non d'un substitut à un plan de mesure validé. Une paroi mince qui se déplace sous la pression de la main ou avec la température nécessite une méthode d'inspection et une incertitude adaptées à ce comportement.
Inspectez la pièce dans l'état qui compte
Une mesure sous serrage est utile pour la surveillance du procédé, mais elle peut ne pas représenter la pièce livrée. Définir si l'exigence s'applique en état libre, sous une contrainte spécifiée ou après assemblage. Établir où la pièce est supportée, comment elle est orientée, et si l'ébavurage, le traitement de surface et le refroidissement sont terminés avant l'inspection finale. Ces conditions peuvent déterminer si deux inspecteurs compétents obtiennent le même résultat.
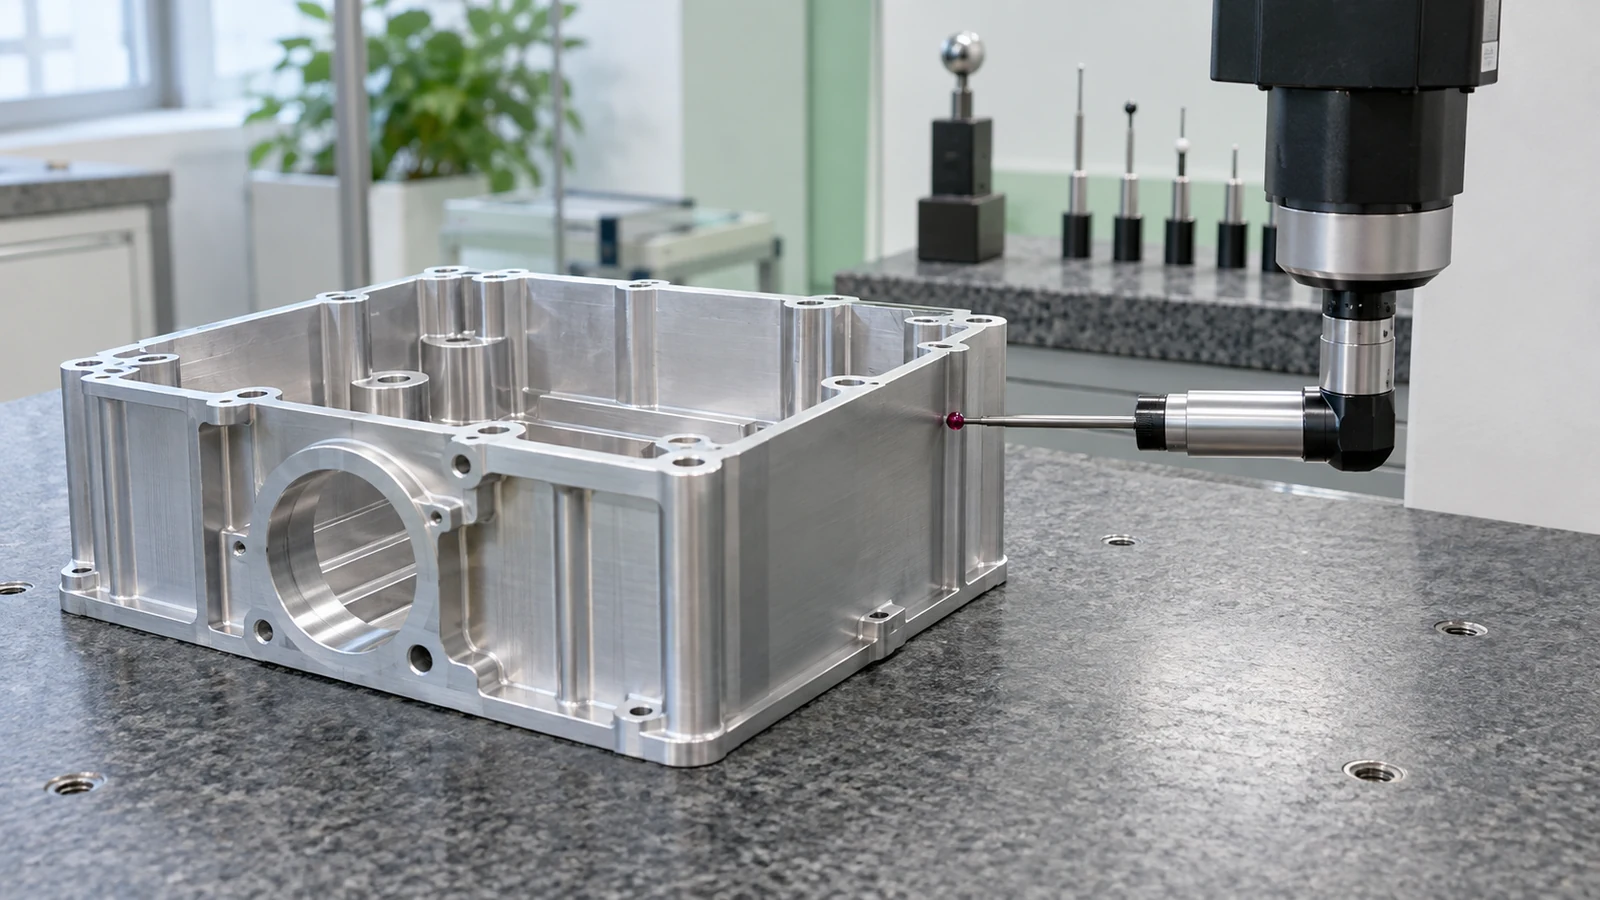
Choisir des points d'inspection qui révèlent le mode de déformation probable : le long d'une paroi plutôt qu'uniquement en son milieu, sur toute une face d'étanchéité plutôt qu'uniquement à un coin, ou entre des entités liées aux références après relâchement du montage. L'approche globale qualité est pertinente lorsqu'on discute d'une inspection documentée, mais un rapport, une machine ou une tolérance individuels doivent toujours être convenus pour la commande spécifique.
Lorsque la pièce est non conforme, rapporter à la fois les observations sous serrage et en état libre. Ces preuves appariées sont plus exploitables qu'une photographie d'un bord rejeté ou qu'un seul chiffre hors tolérance.
Ce qu'il faut joindre à une demande de prix pour paroi mince
Envoyer le modèle et le plan contrôlé ensemble. Identifier les faces fonctionnelles, les références d'assemblage, les parois critiques, les surfaces esthétiques et toute surface susceptible d'être utilisée pour un maintien temporaire. Indiquer la nuance de matériau et l'état de la matière si fixé, la quantité cible, les traitements après usinage, et quelles dimensions sont évaluées en état libre. Si un cadre de montage ou une pièce d'accouplement contraint le composant en service, inclure cette interface et la direction de ses charges.
Demander au fournisseur de signaler les entités nécessitant un surstock sacrificiel, une référence alternative ou une contrainte d'inspection documentée. Ne pas transformer le plan en prescription de montage, sauf si une méthode particulière est exigée par la fonction. La meilleure demande est une proposition de procédé vérifiable liée au risque réel de défaillance de la pièce.
FAQ sur le maintien des parois minces
Un serrage plus léger empêchera-t-il toujours la déformation ?
Non. Un maintien trop faible peut laisser la pièce se déplacer pendant la coupe. L'objectif est un maintien adéquat avec un contact et des appuis placés là où la pièce peut supporter la charge sans être fléchie.
Le fournisseur peut-il vérifier la paroi pendant qu'elle reste dans le montage ?
Oui, pour un contrôle en cours d'usinage. La question de savoir si cette lecture prouve la conformité dépend de l'état d'inspection exigé par le plan. Une exigence à l'état libre nécessite une mesure appropriée sur pièce libérée.
Les vibrations sont-elles toujours un problème de montage ?
Non. La portée de l'outil, son état, l'engagement, le stock restant et la dynamique de la machine peuvent être en cause. Un montage peut y contribuer en laissant une longue portée non soutenue, mais le symptôme doit être diagnostiqué plutôt qu'attribué à une seule cause.
Faut-il resserrer les dimensions des parois minces pour garantir l'assemblage ?
Uniquement lorsqu'une limite plus serrée contrôle la fonction concernée et qu'une condition d'inspection appropriée est définie. Sinon, cela risque d'augmenter les reprises sans traiter l'interface ou le mode de déformation réel.