
Wählen Sie MIC-6, wenn die Hauptaufgabe der Platte darin besteht, beim Taschenfräsen, bei der Vorrichtungsbearbeitung oder bei wiederkehrenden Lochbildern eben zu bleiben; wählen Sie 6061-Platte, wenn das Teil strukturelle Last tragen, anspruchsvolle Gewindemerkmale aufweisen oder einen spezifizierten Zustand und eine spezifizierte Oberfläche einer Knetlegierung erfüllen muss. Der Vergleich erfolgt zwischen einem gegossenen Werkzeugplattenprodukt und einer Familie von 6061-Knetprodukten, sodass “6061” allein kein vollständiges Gegenstück ist.
Bei einer Vorrichtungsgrundplatte, einer Vakuumplatte, einem Prüfnest oder einer Maschinenkomponente ist die wichtige Frage, was nach dem Materialabtrag unverändert bleiben muss. Ebenheit und Maßhaltigkeit können für eine leicht belastete Werkzeugplatte wertvoller sein als Festigkeit. Bei einer strukturellen Komponente kann eine ebene Ausgangsfläche einen Legierungszustand nicht ausgleichen, der die Anforderungen an Last, Gewinde oder Fügung nicht erfüllt.
Dies sind unterschiedliche Produktformen
MIC-6 ist ein Handelsname für gegossene Aluminium-Werkzeugplatte. Sie wird als Platte geliefert, die für ebene Werkzeuge, Vorrichtungen, Grundplatten und ähnliche Anwendungen vorgesehen ist. 6061 ist eine Knetlegierung, die in verschiedenen Zuständen und Produktformen, einschließlich Platte, geliefert werden kann. Diese Formen und Zustände haben ihre eigenen mechanischen und dimensionalen Anforderungen. Ein Vergleich von “MIC-6” mit “6061” ohne Angabe von Zustand, Dicke und Platten-Spezifikation lässt wichtige Annahmen ungeklärt.
Eine gegossene Werkzeugplatte kann mit beiden Flächen geliefert werden, die auf eine angegebene Ebenheit und Oberflächenbeschaffenheit vorbereitet sind. Eine 6061-Platte kann ein anderes Gleichgewicht aus Festigkeit und Fertigungsoptionen bieten, aber ihre tatsächliche Ebenheit und ihr Spannungszustand hängen vom spezifizierten Produkt ab. Prüfen Sie das Datenblatt des Herstellers und die Bestellung auf die genaue Toleranz. Betrachten Sie eine typische Eigenschaftstabelle eines Anbieters nicht als Garantie für jede Dicke oder Liefercharge. Die MIC-6-Materialseite und 6061-T6/T651-Materialseite der Website liefern den Werkstoffkontext.
Wenn die Ebenheit die Plattenwahl bestimmt
MIC-6 ist eine Überlegung wert, wenn die Platte ein Werkzeugelement ist und die bearbeitete Geometrie viel Material von einer Seite abträgt. Taschen, Vakuumkanäle, Montageraster und Referenzflächen können den Rohling aus dem Gleichgewicht bringen. Eine Platte, die für geringe Bewegung während der Bearbeitung ausgelegt ist, kann den Umfang der korrigierenden Planbearbeitung reduzieren, doch das Endergebnis hängt weiterhin von Auflage, Spannung, Werkzeugweg, Rohteilgröße und der Menge des abgetragenen Materials ab.
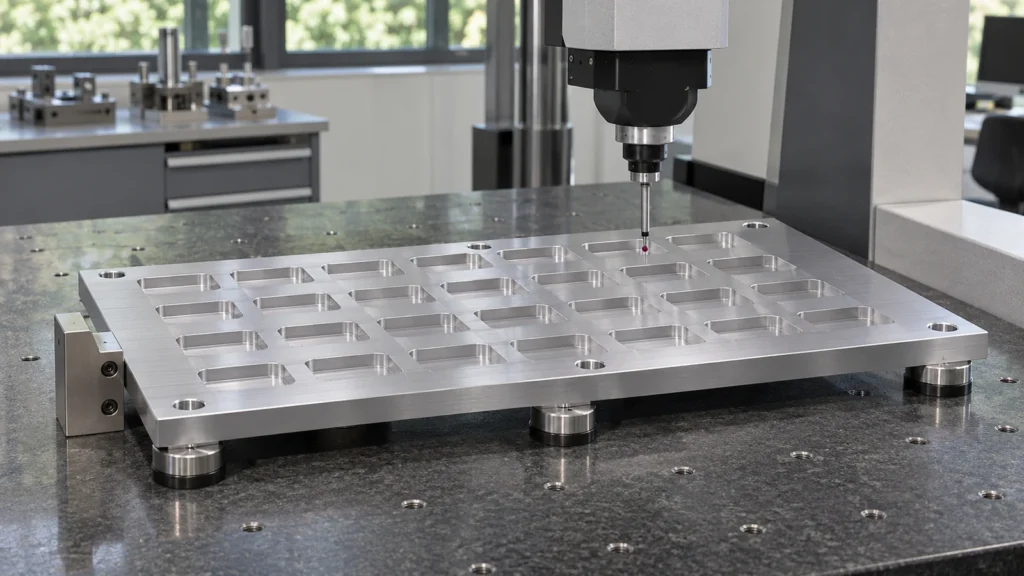
Denken Sie an die Platte, nachdem sie aus der Vorrichtung gelöst wurde. Die im gespannten Zustand gemessene Ebenheit kann verschwinden, wenn die Spanner entfernt werden. Wenn die Funktion des Teils von einer ebenen Montagefläche abhängt, legen Sie in der Zeichnung fest, wie es unterstützt und gemessen wird. Wenn nur ein kleiner Bereich relevant ist, benennen Sie diesen Bereich und seine Bezugsbeziehung, statt eine pauschale Ebenheitsanforderung auf jede Fläche anzuwenden.
6061-T651-Platte kann ein besserer Ausgangspunkt sein, wenn eine Knetlegierung und ein spannungsarmgeglühter Zustand spezifiziert sind, doch ihre Eignung sollte anhand der tatsächlichen Plattendicke und der Materialdokumentation bewertet werden. Das Etikett “spannungsarmgeglüht” beseitigt nicht die Notwendigkeit, ausgewogenes Schruppen und Schlichten zu planen. Bei einer Platte mit hohem Zerspanungsvolumen ist zu prüfen, ob eine Schruppstufe, ein Entspannen und eine Bezugsrückgewinnung die endgültige ebene Oberfläche schützen.
Wenn die Platte Last tragen oder Gewinde halten muss
Werkzeugplatte wird üblicherweise wegen Ebenheit und Zerspanbarkeit gewählt, nicht weil sie mit einer Strukturlegierungsplatte austauschbar ist. Wenn das Bauteil Biegung, Stoß, Schraubenvorspannung oder wiederholtes Spannen erfährt, vergleichen Sie die erforderliche Last und die Befestigungsdetails mit dem genauen Materialzustand. Eine Platte kann dimensional hervorragend aussehen und dennoch eine schlechte Wahl sein, wenn Gewindebohrungen ausreißen, Lagerflächen sich verformen oder das Bauteil unter Betriebslasten nachgibt.
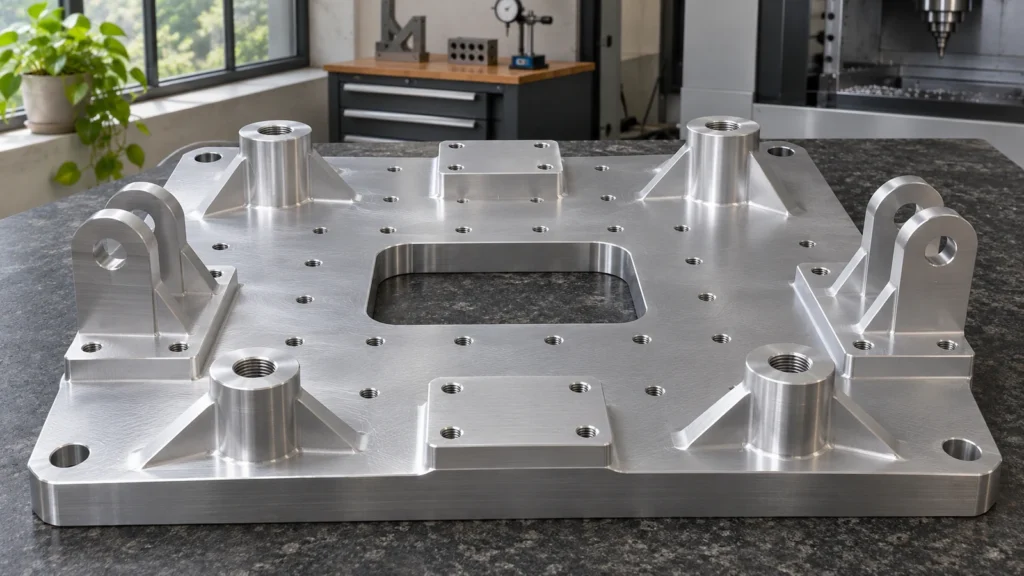
Gewinde verdienen eine eigene Betrachtung. Einschraubtiefe, Grundwerkstofffestigkeit, Schraubengüte, Montagedrehmoment und wiederholte Montage beeinflussen alle die Gewindeleistung. Wenn das Design eine hohe Klemmkraft oder häufige Wartung verlangt, kann eine stärkere Platte, ein Stahleinsatz, eine Durchgangsschraube oder ein austauschbares Gewindeelement besser geeignet sein. Wählen Sie diese Optionen anhand der Montagelast und der Lebensdauer, nicht anhand einer angenommenen “Standard”-Gewindetragfähigkeit.
Auch die Oberflächenbeschaffenheit kann den Vergleich entscheiden. Wenn das Teil ein kosmetisches eloxiertes Aussehen benötigt, bestätigen Sie, dass das gewählte Plattenprodukt die spezifizierte Farbe und Gleichmäßigkeit liefern kann. Gussstrukturen können anders reagieren als Knet-6061. Wenn das Aussehen nicht funktional ist, kann eine Schutzbeschichtung oder ein Zustand wie bearbeitet ausreichend sein, abhängig von Umgebung und Zeichnung. Legen Sie die Abnahme des Aussehens anhand eines repräsentativen Musters oder objektiver Kriterien fest, wo das Projekt dies erfordert.
Planen Sie die Bearbeitung im Hinblick auf Spannung und Materialabtrag
Verwenden Sie einen Bearbeitungsplan, der ein stabiles Bezugssystem erhält und vermeidet, die Abtragung zu früh auf eine Fläche zu konzentrieren. Schruppen Sie beide Seiten, wo die Geometrie es zulässt, lassen Sie eine kontrollierte Schlichtzugabe und bewerten Sie den Rohling nach dem Schruppen neu. Die genaue Reihenfolge hängt von Dicke, Taschenlayout, Spannung, Materialzustand und der Größe der fertigen Platte ab. Eine Faustregel kann die Bewegung nicht für jeden Rohling vorhersagen.
Unterscheiden Sie außerdem eine Platte, die als Vorrichtung dient, von einer Platte, die zu einem Kundenbauteil wird. Eine Vorrichtung kann Ebenheit, Lochrasterposition und Wartbarkeit priorisieren. Ein fertiges Bauteil kann Festigkeit, Dichtflächen, Gewinde, Korrosionsschutz oder Aussehen priorisieren. Ein Materialwechsel, der für eine Vorrichtung funktioniert, kann in einer lasttragenden Baugruppe oder einem regulierten Produkt unakzeptabel sein.
Formulieren Sie die Einkaufsanforderung funktionsbezogen
- Benennen Sie das Produkt: gegossene Werkzeugplatte oder Knet-6061-Platte, mit der genauen Werkstoffbehandlung und der maßgeblichen Spezifikation, wo zutreffend.
- Geben Sie Dicke, Größe, Ebenheit, Parallelität, Oberflächenbeschaffenheit und die Prüfmethode oder Referenzflächen an.
- Identifizieren Sie Taschen, Lochraster, Gewindemerkmale und Flächen, die nach dem Lösen aus der Vorrichtung stabil bleiben müssen.
- Definieren Sie Last-, Befestigungs- und Wiederholungsmontageanforderungen, bevor Sie ein schwaches Werkzeugmaterial wählen.
- Geben Sie an, ob das Eloxieren kosmetisch oder schützend ist, und definieren Sie akzeptable Abweichungen, wenn das Aussehen wichtig ist.
- Fordern Sie eine Freigabe für einen Wechsel der Produktform oder des Lieferanten; akzeptieren Sie “Aluminium-Werkzeugplatte” nicht als vollständige Ersatzbeschreibung.
MIC-6 und 6061 können beide nützliche CNC-Plattenwerkstoffe sein, doch sie lösen unterschiedliche Probleme. Wählen Sie die Platte anhand der funktionalen Aufgabe des Teils, des Umfangs und der Symmetrie der Bearbeitung und der bei der Prüfung erforderlichen Nachweise. So bleiben “eben genug” und “stark genug” an dieselbe kontrollierte Designentscheidung gebunden.