
Passivierung und Elektropolieren sind nicht zwei Grade derselben Edelstahl-Oberflächenbehandlung. Die Passivierung ist in erster Linie ein chemischer Reinigungs- und Konditionierungsschritt, der freie Eisenverunreinigungen entfernen und das passive Verhalten der Legierung unterstützen soll. Beim Elektropolieren wird eine kontrollierte mikroskopische Schicht von der Oberfläche abgetragen, wodurch Spitzen geglättet und die Topografie sowie die Sauberkeit verändert werden. Die richtige Wahl beginnt damit, ein Kontaminationsproblem von einem Rauheits-, Reinigungs- oder Erscheinungsproblem zu trennen.
Zuerst die Edelstahloberfläche diagnostizieren
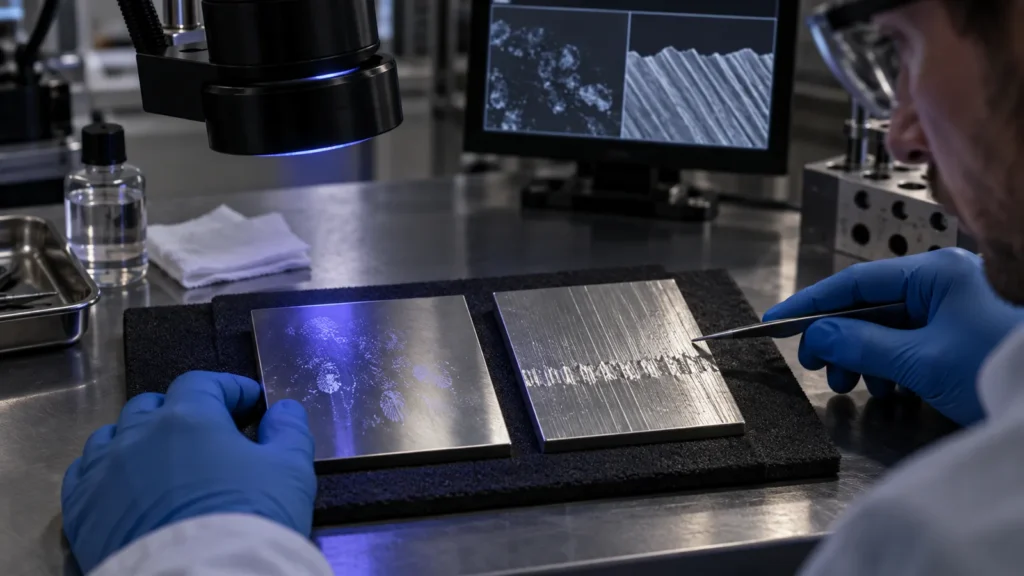
Kontaminationsproblem
Bearbeitung, Handhabung oder Werkzeuge können freies Eisen oder Rückstände hinterlassen. Die Oberflächengeometrie ist bereits akzeptabel. Beginnen Sie mit der Überprüfung von Reinigung und Passivierung.
Topografieproblem
Mikroskopische Spitzen, Gratreste, gerichtete Textur oder Reinigungsfähigkeit sind Teil der Anforderung. Bewerten Sie das Elektropolieren und seine materialabtragende Wirkung.
Manche Teile benötigen beide Ergebnisse, aber die Reihenfolge und die Abnahmekriterien müssen dennoch definiert werden. Ein Teil sollte nicht allein deshalb elektropoliert werden, weil “mehr Behandlung” sicherer klingt, und von der Passivierung sollte nicht erwartet werden, dass sie Bearbeitungsspuren beseitigt oder eine glänzende kosmetische Oberfläche erzeugt.
Für den übergeordneten Entscheidungsrahmen über Beschichtungen, mechanische Oberflächenbehandlungen und chemische Behandlungen verwenden Sie die Leitfaden zu CNC-Bearbeitungsoberflächen.
Zwei Verfahren, zwei unterschiedliche Aufgaben
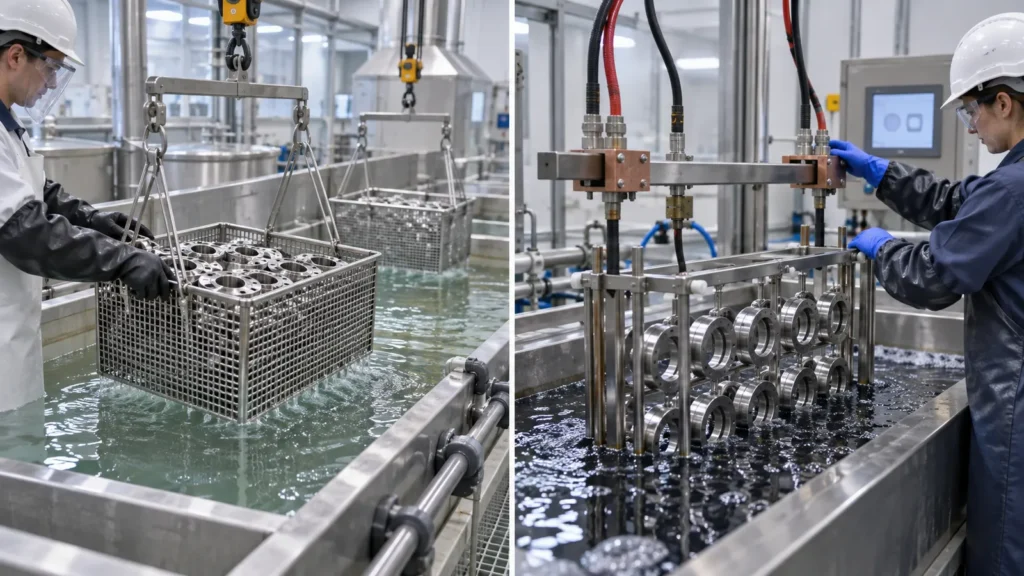
| Frage | Passivierung | Elektropolieren |
|---|---|---|
| Primäre Wirkung | Reinigt und behandelt die Edelstahloberfläche chemisch | Entfernt Oberflächenmaterial elektrochemisch |
| Topografie | Glättet die Bearbeitungstextur nicht absichtlich | Reduziert bevorzugt mikroskopische Hochpunkte |
| Erscheinungsbild | Lässt die vorherige Oberfläche meist optisch dominant | Kann eine hellere, glatter wirkende Oberfläche erzeugen |
| Maßliche Bedenken | Begrenzt im Vergleich zu einem Abtragsprozess, aber Reinigung und Abnahme sind weiterhin wichtig | Materialabtrag, Kantenveränderung, kleine Merkmale und Stromverteilung müssen geprüft werden |
| Beste Ausgangsfrage | Ist die Oberflächengeometrie akzeptabel, aber Kontaminationskontrolle erforderlich? | Muss die Oberfläche glatter, leichter zu reinigen oder optisch heller werden? |
Das Bauteil vor der Auswahl des Bades erfassen
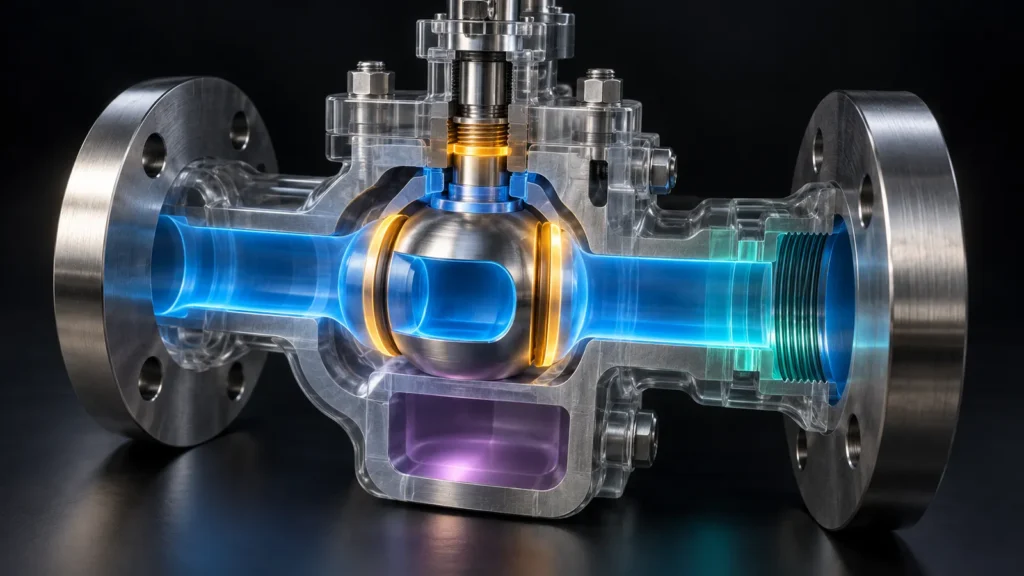
Ein Edelstahlbauteil ist selten eine einheitliche Oberfläche. Kennzeichnen Sie die Zeichnung nach Funktion, bevor Sie die Behandlung wählen:
- Produktkontaktflächen: Sauberkeit, Rückstände, Rauheit, Grübchen und Prüfzugang können dominieren.
- Dichtflächen: Ebenheit, Struktur, Welligkeit und Kantenzustand können wichtiger sein als Glanz.
- Gewinde und Passungen: prüfen, ob Materialabtrag oder Kantenverrundung das Montageverhalten verändern könnten.
- Schweiß- oder wärmebeeinflusste Bereiche: Verfärbung, Zunder und Reinigungsweg erfordern eine gesonderte Betrachtung.
- Sichtflächen: visuelle Abnahmekriterien festlegen, statt anzunehmen, dass ein chemischer Prozess eine Spiegelfinish garantiert.
- Sacklöcher und innere Kanäle: Lösungszugang, Drainage, Spülung und Inspektion können den Weg einschränken.
Diese Zuordnung verwandelt eine vage Anfrage in einen Prozessplan. Sie verhindert auch eine Überbearbeitung verborgener Bereiche, während die tatsächlich kritische Kontaktfläche unterdefiniert bleibt.
Bei Baugruppen ist die Zuordnung über Bauteilgrenzen hinweg zu erweitern. Ein poliertes Rohr, das an einen bearbeiteten Flansch geschweißt ist, kann beispielsweise unterschiedliche Ausgangsstrukturen, Wärmeverläufe und Drainagewege aufweisen. Wenn die Zeichnung die Baugruppe als eine einheitliche Oberfläche behandelt, kann lokale Variation als Finishfehler erscheinen, selbst wenn jeder Bereich auf seine eigene Vorgeschichte normal reagiert.
Ebenso sind Flächen zu kennzeichnen, die später geklebt, lasermarkiert, geschmiert oder in elektrischen Kontakt gebracht werden. Eine sauberere oder glattere Oberfläche ist nicht automatisch für jeden nachfolgenden Arbeitsgang besser; die endgültige Montagereihenfolge kann geschützte Zonen oder einen zweiten Vorbereitungsschritt erfordern.
Legierung und Ausgangszustand setzen die Obergrenze
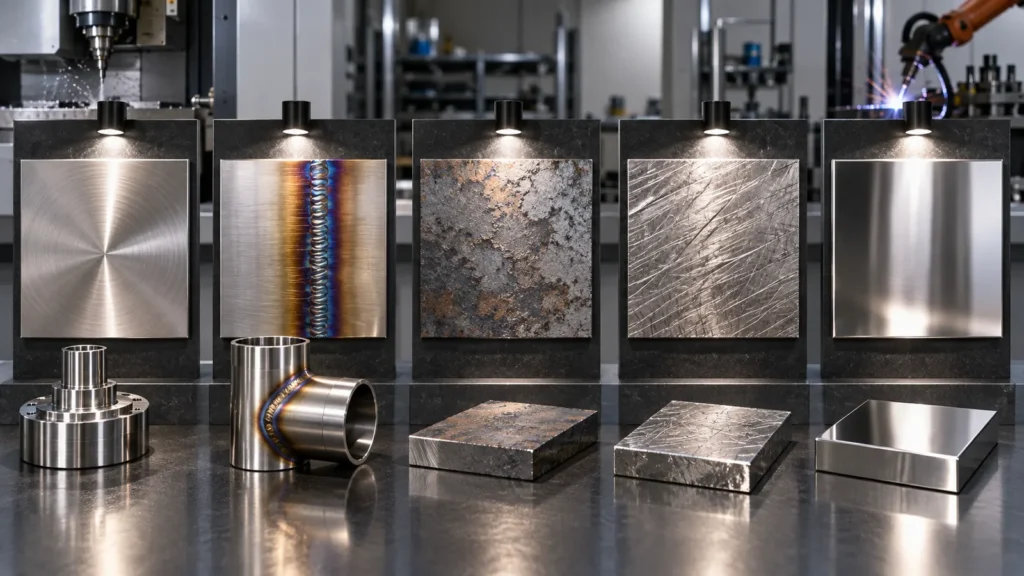
Der Begriff “Edelstahl” umfasst Legierungen mit unterschiedlichem Korrosionsverhalten, unterschiedlicher Zerspanbarkeit, Wärmebehandlung, Einschlüssen und Reaktion auf chemische Prozesse. Auch der Zerspanungsweg ist von Bedeutung. Eingebettetes Eisen von gemeinsam genutzten Werkzeugen, Anlauffarben, starke Grate, tiefe Kratzer, Zunder, Öl, Polierpaste oder beschädigte Oberflächen können nicht alle durch ein einziges abschließendes Bad korrigiert werden.
Was die Passivierung nicht beheben kann
- Tiefe Bearbeitungsrillen, Dellen oder geometrische Defekte
- Ungeeignete Legierungsauswahl für die Einsatzumgebung
- Starke Oxidzunderschichten oder Schweißfehler ohne geeignete Vorbereitung
- Schlechter Abfluss oder eingeschlossene Rückstände in unzugänglicher Geometrie
Was das Elektropolieren nicht garantieren kann
- Gleichmäßiger Abtrag an jeder Kante, Vertiefung, Bohrung und abgeschirmten Fläche
- Beseitigung tiefer Defekte ohne Änderung der Abmessungen
- Eine kosmetische Übereinstimmung über gemischte Legierungen oder ungleiche Ausgangsoberflächen hinweg
- Korrektes Korrosionsverhalten, wenn die zugrunde liegende Legierung ungeeignet ist
Die Bearbeitungsstrategie kann den Ausgangszustand vor beiden Behandlungen verbessern. Dedizierte saubere Werkzeuge, kontrolliertes Kühlmittel, vollständiges Entgraten und die Vermeidung von Kontamination durch Kohlenstoffstahl reduzieren die Belastung der Endreinigung. Stabile Schlichtdurchgänge reduzieren zudem tiefe Richtungsmarkierungen, denen das Elektropolieren sonst mit mehr Materialabtrag nachjagen müsste.
Wenn Korrosion sicherheits- oder validierungsrelevant ist, verwenden Sie Prüfkörper oder repräsentative Merkmale, die demselben Material-, Bearbeitungs-, Reinigungs- und Veredelungsweg folgen. Die Prüfung einer nicht zusammenhängenden flachen Probe deckt möglicherweise nicht die Auswirkungen von Sacklöchern, Schweißverfärbungen, Spalten oder lokaler Rauheit am Serienteil auf.
Elektropolieren schafft ein Materialabtragsbudget
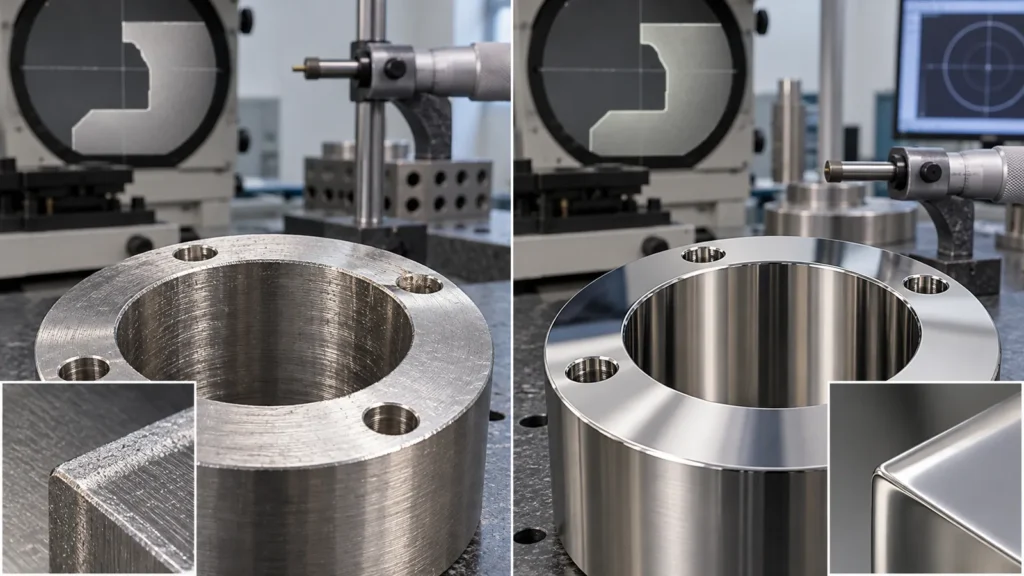
Da das Elektropolieren Metall abträgt, müssen die Zeichnung und der Prozessplan Merkmale identifizieren, die sich nicht frei verändern dürfen. Scharfe Kanten können sich abrunden, sehr kleine Details können an Kontur verlieren, und exponierte Spitzen können anders abgetragen werden als abgeschirmte Vertiefungen. Das Ergebnis hängt von Legierung, Ausgangsoberfläche, Stromverteilung, Vorrichtung, Chemie, Zeit und Geometrie ab.
| Merkmal | Vor dem Elektropolieren prüfen | Mögliche Kontrolle |
|---|---|---|
| Präzisionsbohrung | Enddurchmesser, Zugänglichkeit und Gleichmäßigkeit | Aufmaß-, Maskierungs- oder Nachbearbeitungsstrategie |
| Gewinde | Passung, Gewindespitzenzustand und eingeschlossene Chemie | Maskieren, mit Gewindelehrdorn prüfen und Reinigung definieren |
| Dünne Kante | Kantenverrundung und lokaler Materialabtrag | Geometrie schützen oder Kantenanforderung überarbeiten |
| Sichtpanel | Ausgangstextur, Gestellposition und visuelle Gleichmäßigkeit | Freigegebenes Muster und kontrollierte Vorbereitung |
Die dedizierte Elektropolieren-Dienstleistungen Seite ist eine nützliche Prozessreferenz, aber die Projektzeichnung muss festlegen, welche Maße und Oberflächen die Abnahme bestimmen.
Überprüfen Sie das Ergebnis, das Sie tatsächlich gekauft haben
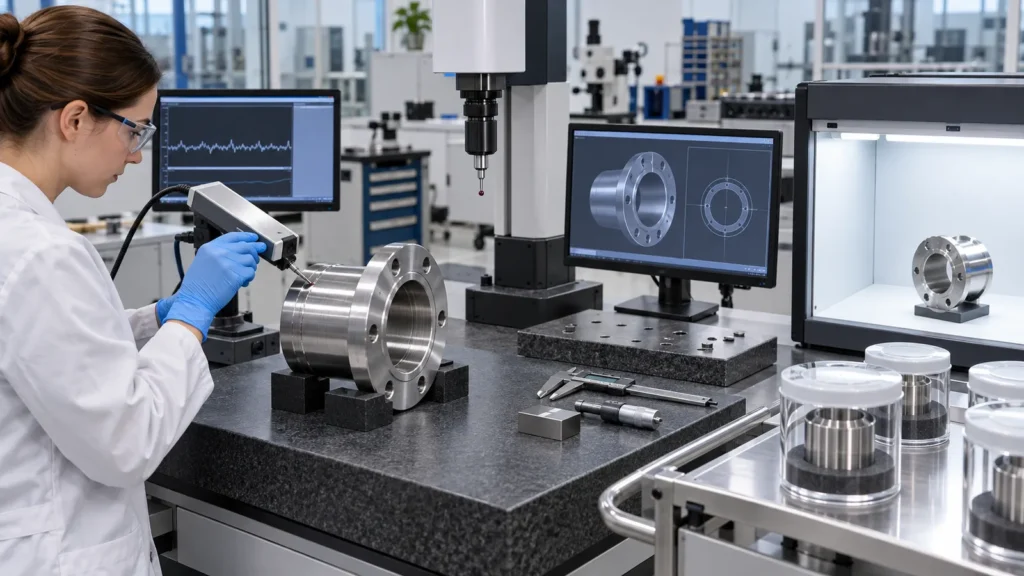
Ein Behandlungsname ist kein Prüfplan. Richten Sie die Verifizierung am Zweck aus:
- Zur Kontaminationskontrolle: definieren Sie Reinigung, Handhabung, Prozessspezifikation und alle erforderlichen Oberflächentests oder Dokumentationen.
- Zur Korrosionsleistung: identifizieren Sie die Umgebung, die Legierung, den Veredelungsweg, die relevante Prüfmethode, den Probenzustand und die Abnahmekriterien.
- Zur Rauheit: geben Sie Parameter, Grenzwert, Messzone, Richtung, Grenzwellenlänge (Cutoff) und an, ob die Messung vor oder nach der Behandlung erfolgt.
- Zum Erscheinungsbild: verwenden Sie freigegebene Muster, Sichtzonen, Beleuchtung, Betrachtungsabstand und Fehlergrenzen.
- Zu den Abmessungen: kennzeichnen Sie Merkmale, die nach dem vollständigen Veredelungsweg gemessen werden.
- Zur Sauberkeit: definieren Sie Spülen, Trocknen, Verpacken und geschützte Handhabung als Teil der Anforderung.
Wenn Aufzeichnungen erforderlich sind, nehmen Sie diese in die Anfrage (RFQ) auf, anstatt sie nach der Bearbeitung hinzuzufügen. JUCHENGs Qualitätskontrollseite beschreibt, wie Prüfplanung und Dokumentation mit der Lieferung von Bearbeitungsteilen zusammenhängen.
Die Stichprobenprüfung verdient dieselbe Klarheit. Eine Sichtprüfung jedes Teils kann mit periodischer Rauheitsmessung, dimensionaler Erstmusterprüfung und chargenbasierten Prozessaufzeichnungen einhergehen. Legen Sie fest, was pro Teil, pro Charge und nur bei der Validierung geprüft wird. Andernfalls können zwei Lieferanten dieselbe Behandlungsanweisung mit sehr unterschiedlichem Umfang an Nachweisen erfüllen.
Ein fünfstufiger Auswahlpfad
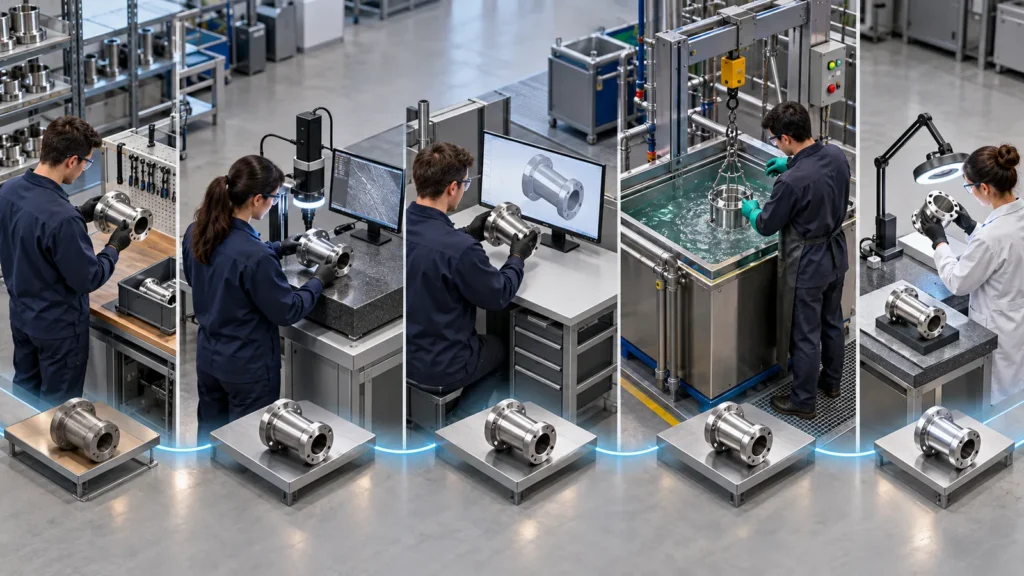
- Benennen Sie das Problem: Eisenverunreinigung, Korrosionsrisiko, Rauheit, Reinigungsfähigkeit, Aussehen oder mehrere davon zusammen.
- Bestätigen Sie die Legierung und die Ausgangsoberfläche: einschließlich Wärmebehandlung, Schweißnähte, vorheriges Polieren, Zunder und kritische Defekte.
- Kartieren Sie die kritische Geometrie: Kontaktflächen, Gewinde, Passungen, Kanten, innere Kanäle und kosmetische Bereiche.
- Wählen Sie den minimal wirksamen Weg: Passivierung zum Reinigen und zur Unterstützung der passiven Oberfläche; Elektropolieren, wenn zusätzlich kontrollierte Glättung und Materialabtrag erforderlich sind.
- Definieren Sie die Abnahme: Kriterien für Maßhaltigkeit, Rauheit, Aussehen, Sauberkeit, Korrosion und Dokumentation.
Wenn die Passivierung zur Funktion passt, siehe die Übersicht der Passivierungsmöglichkeiten und senden Sie die zutreffende Spezifikation mit der RFQ. Wenn Elektropolieren erforderlich ist, fügen Sie einen Materialabtrags- und Messplan für kritische Merkmale bei.
Häufige Missverständnisse
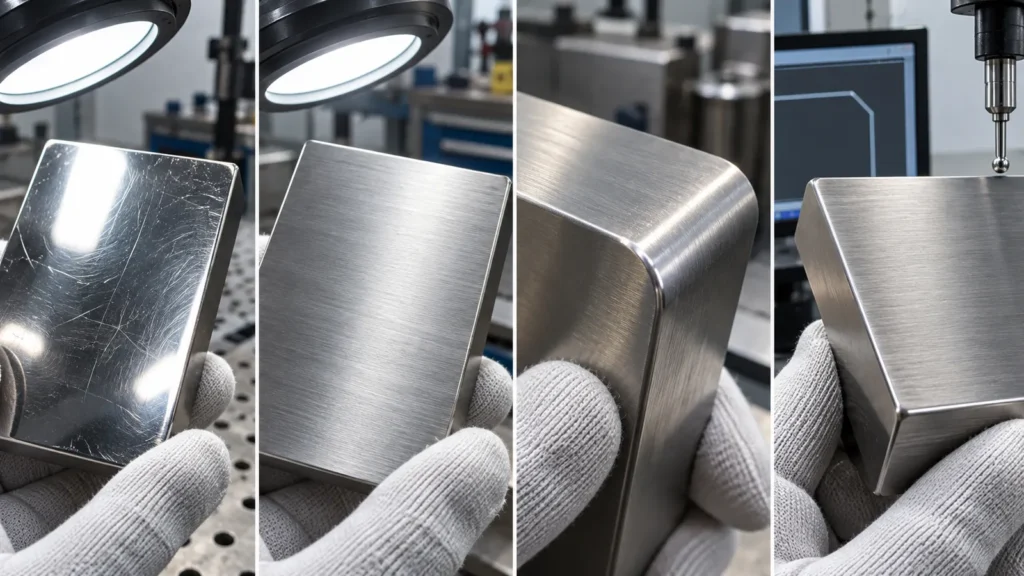
Ist Elektropolieren einfach eine stärkere Passivierung?
Nein. Elektropolieren ist ein Materialabtragsprozess, der die Oberflächentopografie verändert. Passivierung ist eine chemische Behandlung, die auf die Reinigung und Unterstützung des passiven Zustands von Edelstahl ausgerichtet ist. Sie können korrosionsbezogene Ziele teilen, doch ihre dimensionalen und visuellen Auswirkungen unterscheiden sich.
Macht Passivierung ein Edelstahlteil glänzend?
Es ist kein Polierprozess. Die durch Bearbeitung, Strahlen, Bürsten oder Polieren erzeugte Ausgangstextur bleibt normalerweise visuell dominierend. Wenn Helligkeit oder Glättung erforderlich ist, geben Sie dieses Ergebnis separat an.
Kann Elektropolieren alle Grate entfernen?
Es kann mikroskopische Erhebungen reduzieren und sehr kleine Gratreste abrunden, sollte jedoch nicht das kontrollierte Entgraten signifikanter Kanten ersetzen. Große Grate, unzugängliche Merkmale und dimensionelle Kanten erfordern einen speziellen Plan.
Verwenden alle Edelstahlsorten dieselbe Passivierungsroute?
Nein. Legierungsfamilie, Wärmebehandlung, Oberflächenzustand, Kontamination, Spezifikation und Einsatzumgebung beeinflussen die Prozessauswahl. Geben Sie das genaue Material und die geforderte Norm an, statt nur “Edelstahl” zu schreiben.”