La pasivación y el electropulido no son dos grados del mismo acabado de acero inoxidable. La pasivación es principalmente un paso de limpieza y acondicionamiento químico destinado a eliminar la contaminación por hierro libre y favorecer el comportamiento pasivo de la aleación. El electropulido elimina una capa microscópica controlada de la superficie, alisando los picos y modificando la topografía, además de la limpieza. Elegir correctamente comienza por separar un problema de contaminación de un problema de rugosidad, capacidad de limpieza o apariencia.
Primero diagnostique la superficie de acero inoxidable
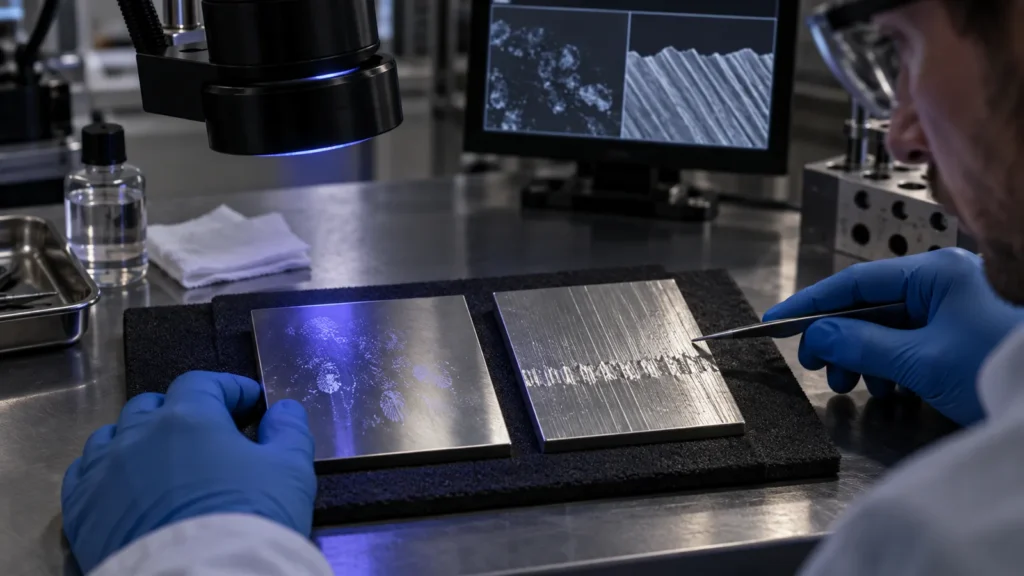
Problema de contaminación
El mecanizado, la manipulación o el utillaje pueden dejar hierro libre o residuos. La geometría de la superficie ya es aceptable. Comience revisando la limpieza y la pasivación.
Problema de topografía
Los picos microscópicos, los restos de rebabas, la textura direccional o la capacidad de limpieza forman parte del requisito. Evalúe el electropulido y su efecto de eliminación de material.
Algunas piezas necesitan ambos resultados, pero la secuencia y los criterios de aceptación aún deben definirse. Una pieza no debe electropulirse simplemente porque “más tratamiento” suena más seguro, y no debe esperarse que la pasivación borre las marcas de mecanizado o cree una superficie cosmética brillante.
Para el marco de decisión principal entre recubrimientos, acabados mecánicos y tratamientos químicos, utilice el Guía de acabados superficiales de mecanizado CNC.
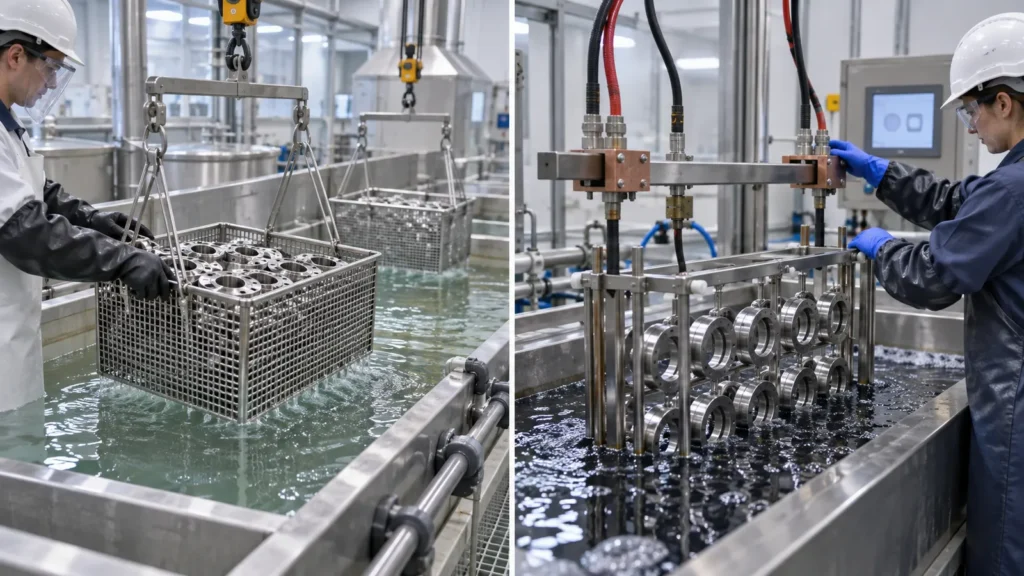
Dos procesos, dos trabajos diferentes
| Pregunta |
Pasivación |
Electropulido |
| Acción principal |
Limpia y trata químicamente la superficie de acero inoxidable |
Elimina material de la superficie electroquímicamente |
| Topografía |
No alisa intencionalmente la textura del mecanizado |
Reduce preferentemente los puntos altos microscópicos |
| Apariencia |
Por lo general, deja el acabado previo visualmente dominante |
Puede crear una superficie más brillante y de aspecto más liso |
| Consideración dimensional |
Limitada en comparación con un proceso de eliminación, pero la limpieza y la aceptación siguen siendo importantes |
La eliminación de material, el cambio de bordes, las características pequeñas y la distribución de corriente requieren revisión |
| Mejor pregunta inicial |
¿La geometría de la superficie es aceptable pero se necesita control de contaminación? |
¿Debe la superficie volverse más lisa, más fácil de limpiar o visualmente más brillante? |
Mapee la pieza antes de seleccionar el baño
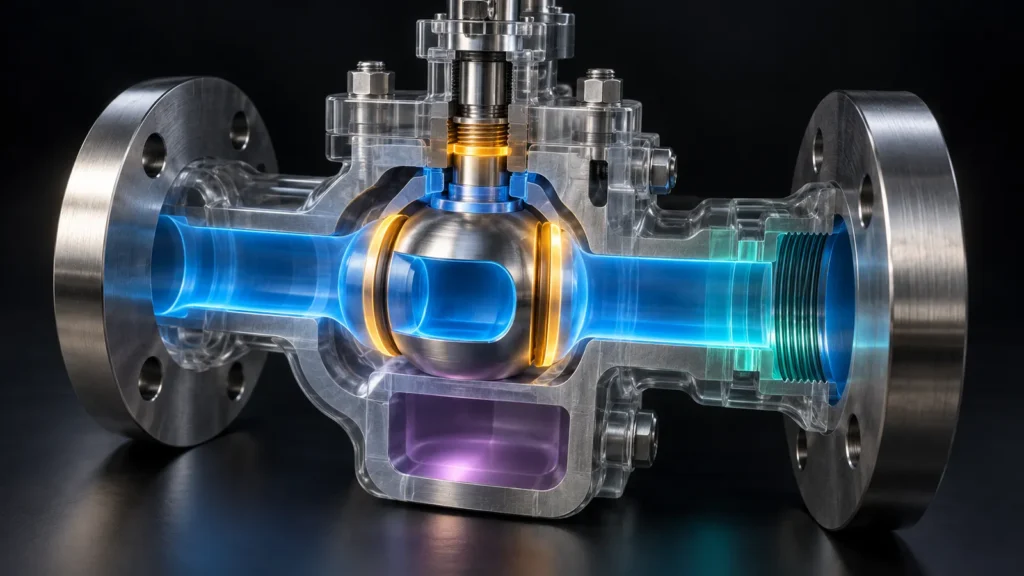
Un componente de acero inoxidable rara vez es una superficie uniforme. Marque el plano por función antes de elegir el tratamiento:
- Superficies en contacto con el producto: la limpieza, los residuos, la rugosidad, las picaduras y el acceso para inspección pueden ser determinantes.
- Asientos de sellado: la planitud, la textura, la ondulación y el estado de los bordes pueden importar más que el brillo.
- Roscas y ajustes: verificar si la eliminación de material o el redondeo de bordes podría alterar el comportamiento del ensamblaje.
- Zonas soldadas o afectadas por el calor: la decoloración, la cascarilla y la ruta de limpieza requieren consideración por separado.
- Caras cosméticas: definir la aceptación visual en lugar de asumir que un proceso químico garantiza un acabado espejo.
- Agujeros ciegos y pasajes internos: el acceso de la solución, el drenaje, el enjuague y la inspección pueden limitar la ruta.
Este mapa convierte una solicitud vaga en un plan de proceso. También evita el procesamiento excesivo de regiones ocultas mientras deja subdefinida la superficie de contacto verdaderamente crítica.
Para los ensamblajes, extender el mapa a través de los límites de los componentes. Un tubo pulido soldado a una brida mecanizada, por ejemplo, puede tener diferentes texturas iniciales, historiales térmicos y trayectorias de drenaje. Si el plano trata el ensamblaje como una superficie uniforme, la variación local puede aparecer como un defecto de acabado incluso cuando cada región responde normalmente a su propio historial.
También marcar las superficies que posteriormente se van a unir, marcar con láser, lubricar o poner en contacto eléctrico. Una superficie más limpia o más lisa no es automáticamente mejor para toda operación posterior; la secuencia final de ensamblaje puede requerir zonas protegidas o un segundo paso de preparación.
La aleación y la condición inicial marcan el límite
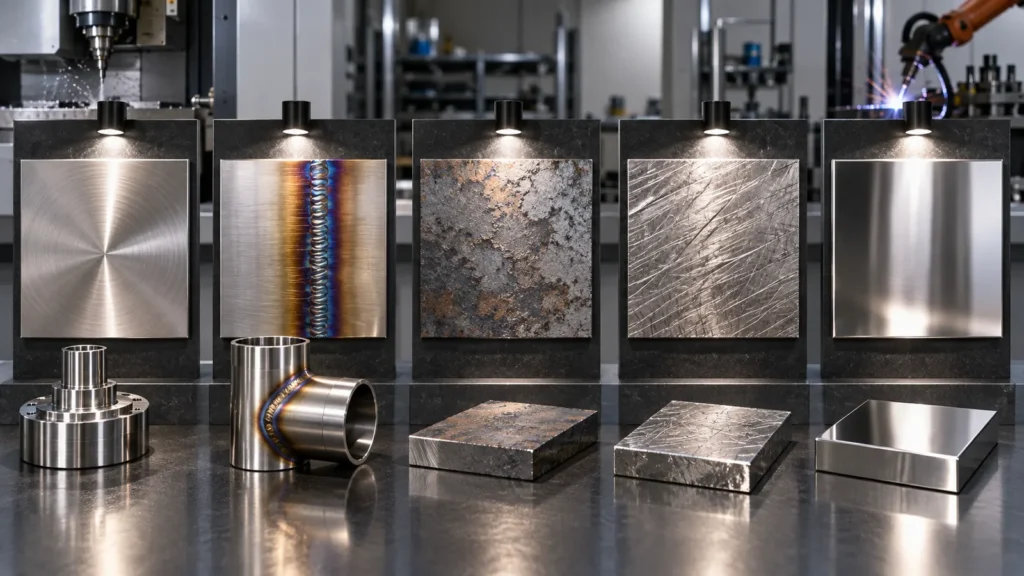
Las palabras “acero inoxidable” abarcan aleaciones con diferente comportamiento frente a la corrosión, maquinabilidad, tratamiento térmico, inclusiones y respuesta al procesamiento químico. La ruta de mecanizado también importa. El hierro incrustado procedente de herramientas compartidas, la coloración por calor, las rebabas gruesas, los arañazos profundos, la cascarilla, el aceite, el compuesto de pulido o las superficies dañadas no pueden corregirse todos con un único baño final.
Lo que la pasivación no corregirá
- Ranuras de mecanizado profundas, abolladuras o defectos geométricos
- Selección inadecuada de la aleación para el entorno de servicio
- Cascamilla de óxido gruesa o defectos de soldadura sin una preparación adecuada
- Drenaje deficiente o residuos atrapados en geometrías inaccesibles
Lo que el electropulido no garantizará
- Eliminación uniforme en cada borde, receso, taladro y zona protegida
- Eliminación de defectos profundos sin cambiar las dimensiones
- Una coincidencia estética entre aleaciones mixtas o acabados iniciales distintos
- Un rendimiento correcto frente a la corrosión cuando la aleación subyacente no es adecuada
La estrategia de mecanizado puede mejorar la condición inicial antes de cualquiera de los dos tratamientos. El uso de herramientas limpias dedicadas, refrigerante controlado, desbarbado completo y la evitación de la contaminación con acero al carbono reducen la carga sobre la limpieza final. Las pasadas de acabado estables también reducen las marcas direccionales profundas que, de otro modo, el electropulido tendría que perseguir con una mayor eliminación de material.
Cuando la corrosión es crítica para la seguridad o la validación, utilice cupones o características representativas que sigan la misma ruta de material, mecanizado, limpieza y acabado. Probar una muestra plana no relacionada puede no exponer los efectos de agujeros ciegos, decoloración por soldadura, grietas o rugosidad local en la pieza de producción.
El electropulido añade un presupuesto de eliminación de material
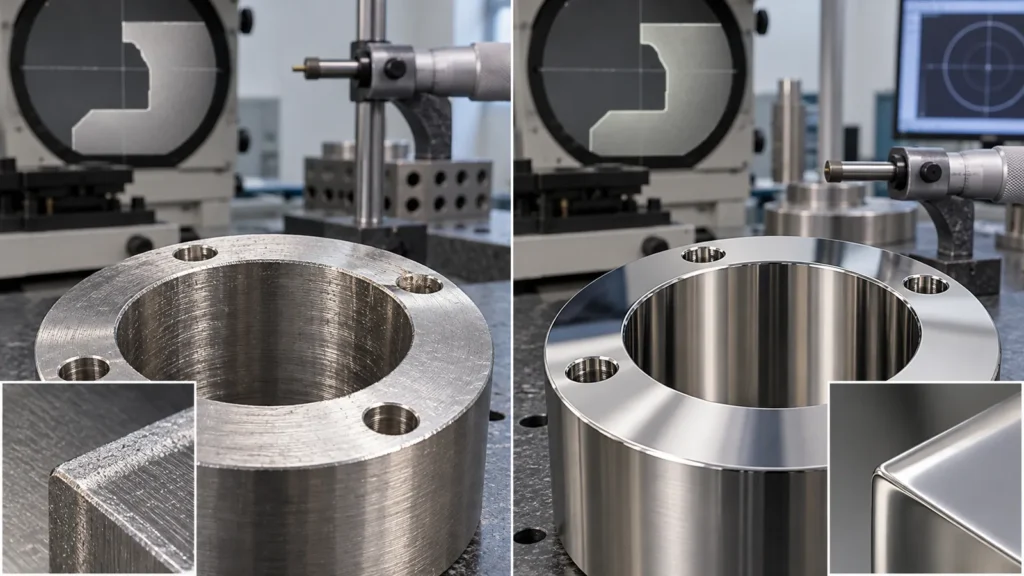
Debido a que el electropulido elimina metal, el plano y el plan de proceso deben identificar las características que no pueden moverse libremente. Los bordes afilados pueden suavizarse, los detalles muy pequeños pueden perder definición y los picos expuestos pueden eliminarse de forma diferente a los recesos protegidos. El resultado depende de la aleación, el acabado inicial, la distribución de corriente, el montaje, la química, el tiempo y la geometría.
| Característica |
Revisar antes del electropulido |
Control posible |
| Barreno de precisión |
Diámetro final, accesibilidad y uniformidad |
Tolerancia, enmascaramiento o estrategia de acabado posterior |
| Rosca |
Ajuste, condición de la cresta y química atrapada |
Enmascarar, verificar con calibrador de acoplamiento y definir la limpieza |
| Borde delgado |
Redondeo de bordes y eliminación local |
Proteger la geometría o revisar el requisito de borde |
| Panel cosmético |
Textura inicial, ubicación en el bastidor y uniformidad visual |
Muestra aprobada y preparación controlada |
La página dedicada de servicios de electropulido es una referencia útil del proceso, pero el plano del proyecto debe definir qué dimensiones y superficies controlan la aceptación.
Verifique el resultado que realmente compró
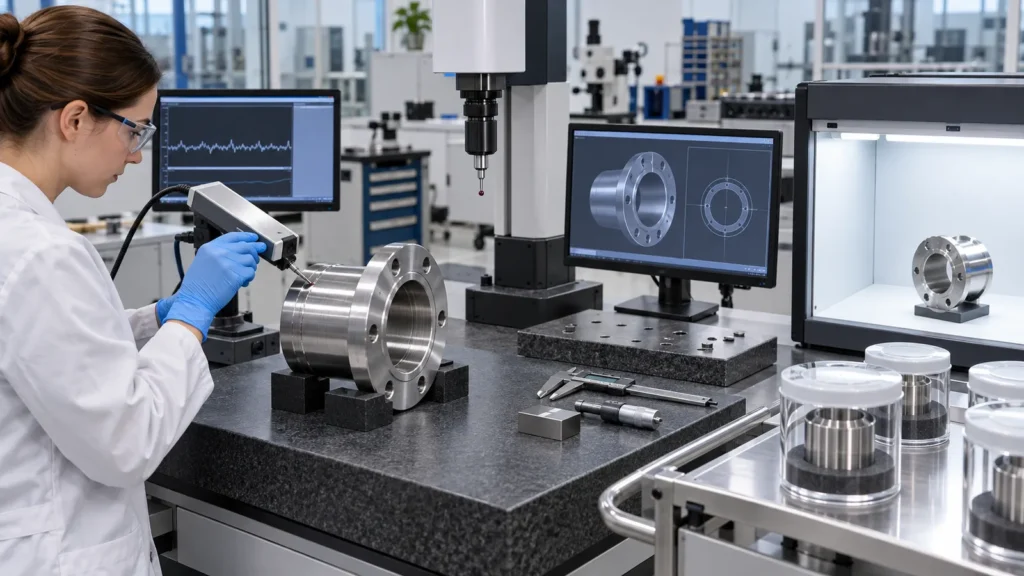
El nombre de un tratamiento no es un plan de inspección. Adapte la verificación al propósito:
- Para el control de la contaminación: defina la limpieza, la manipulación, la especificación del proceso y cualquier prueba de superficie o documentación requerida.
- Para el rendimiento frente a la corrosión: identifique el entorno, la aleación, la ruta de acabado, el método de ensayo pertinente, la condición de la muestra y la aceptación.
- Para la rugosidad: indique el parámetro, el límite, la zona de medición, la dirección, el cutoff y si la medición se realiza antes o después del tratamiento.
- Para la apariencia: utilice muestras aprobadas, zonas visuales, iluminación, distancia de observación y límites de defectos.
- Para las dimensiones: marcar las características medidas después de la ruta de acabado completa.
- Para la limpieza: definir el enjuague, el secado, el embalaje y la manipulación protegida como parte del requisito.
Cuando se requieran registros, inclúyalos en la RFQ en lugar de añadirlos después del procesamiento. La página de control de calidad de JUCHENG describe cómo la planificación de la inspección y la documentación se conectan con la entrega de piezas mecanizadas.
El muestreo merece la misma claridad. Una verificación visual de cada pieza puede coexistir con la medición periódica de rugosidad, la verificación dimensional de la primera pieza y los registros de proceso por lote. Indique qué se verifica por pieza, por lote y solo en la validación. De lo contrario, dos proveedores pueden cumplir la misma nota de tratamiento con niveles de evidencia muy diferentes.
Una ruta de selección de cinco pasos
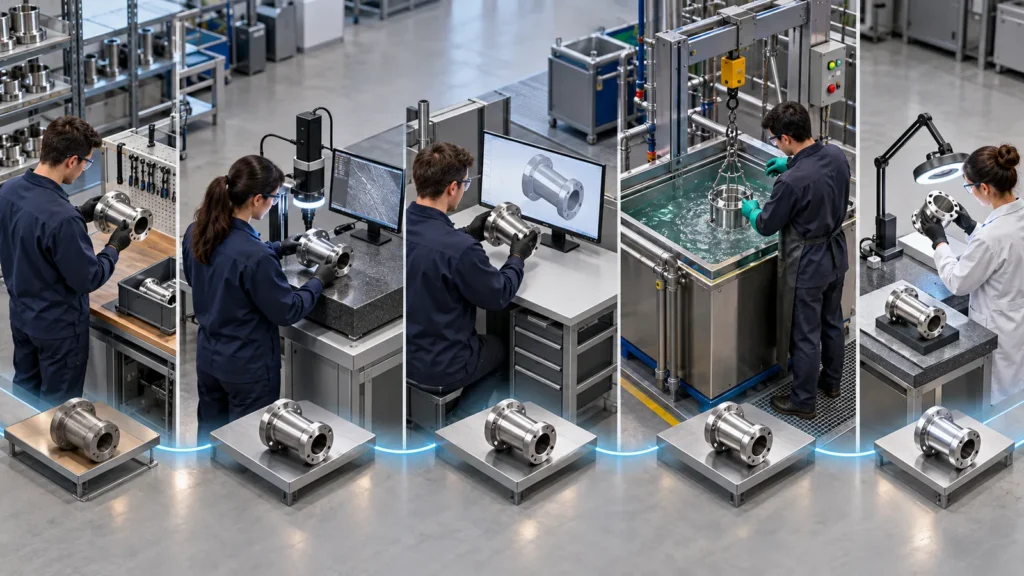
Nombre el problema: contaminación por hierro libre, riesgo de corrosión, rugosidad, capacidad de limpieza, apariencia o varios a la vez.
Confirme la aleación y la superficie inicial: incluya el tratamiento térmico, las soldaduras, el pulido previo, la cascarilla y los defectos críticos.
Mapee la geometría crítica: superficies de contacto, roscas, ajustes, bordes, pasajes internos y zonas cosméticas.
Elija la ruta efectiva mínima: pasivación para limpieza y soporte de superficie pasiva; electropulido cuando también se requiere suavizado controlado y eliminación de material.
Definir la aceptación: criterios dimensionales, de rugosidad, visuales, de limpieza, de corrosión y de documentación.
Si la pasivación coincide con la función, consulte la descripción general de la capacidad de pasivación y envíe la especificación aplicable junto con la solicitud de cotización. Si se requiere electropulido, incluya un plan de eliminación de material y medición para las características críticas.
Malentendidos comunes
¿El electropulido es simplemente una pasivación más fuerte?
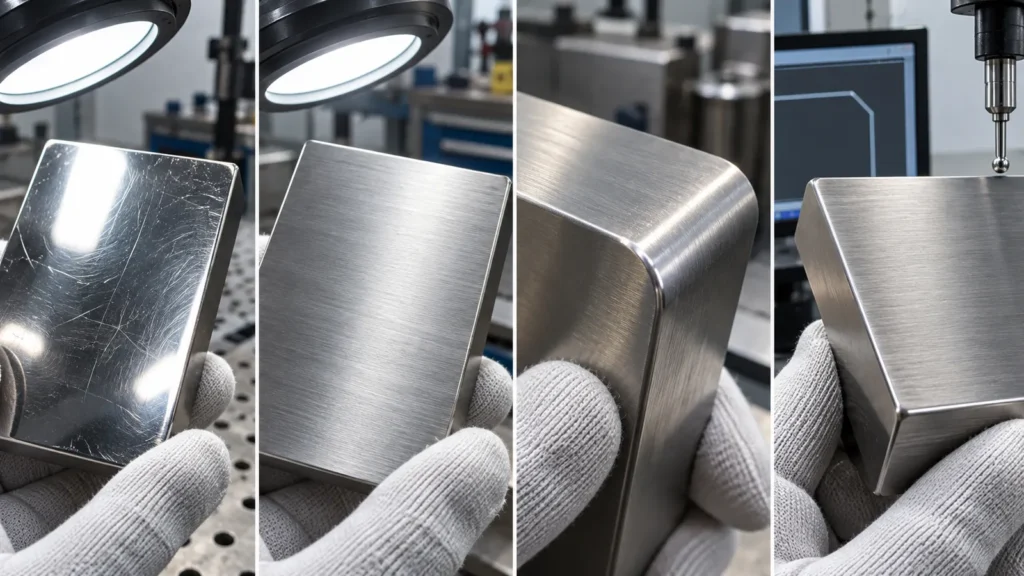
No. El electropulido es un proceso de eliminación de material que modifica la topografía de la superficie. La pasivación es un tratamiento químico centrado en la limpieza y el soporte de la condición pasiva del acero inoxidable. Pueden compartir objetivos relacionados con la corrosión, pero sus efectos dimensionales y visuales difieren.
¿La pasivación hará que una pieza de acero inoxidable quede brillante?
No es un proceso de pulido. La textura inicial mecanizada, granallada, cepillada o pulida normalmente sigue siendo visualmente dominante. Si se requiere brillo o suavizado, especifique ese resultado por separado.
¿El electropulido puede eliminar todas las rebabas?
Puede reducir los puntos altos microscópicos y suavizar restos de rebabas muy pequeñas, pero no debe sustituir el desbarbado controlado de bordes significativos. Las rebabas grandes, las características inaccesibles y los bordes dimensionales necesitan un plan dedicado.
¿Todos los grados de acero inoxidable utilizan la misma ruta de pasivación?
No. La familia de aleación, el tratamiento térmico, la condición de la superficie, la contaminación, la especificación y el entorno de servicio influyen en la selección del proceso. Indique el material exacto y la norma requerida en lugar de escribir solo “acero inoxidable”.”
