不動態化と電解研磨は、同じステンレス鋼仕上げの2つのグレードではありません。. 不動態化は主に化学的な洗浄およびコンディショニング工程であり、遊離鉄汚染を除去し、合金の不動態挙動を支えることを目的としています。電解研磨は表面から制御された微視的層を除去し、清浄度だけでなく、ピークを平滑化し、表面形状を変化させます。正しく選択することは、汚染問題と、粗さ、洗浄性、または外観の問題を切り分けることから始まります。.
まずステンレス表面を診断する
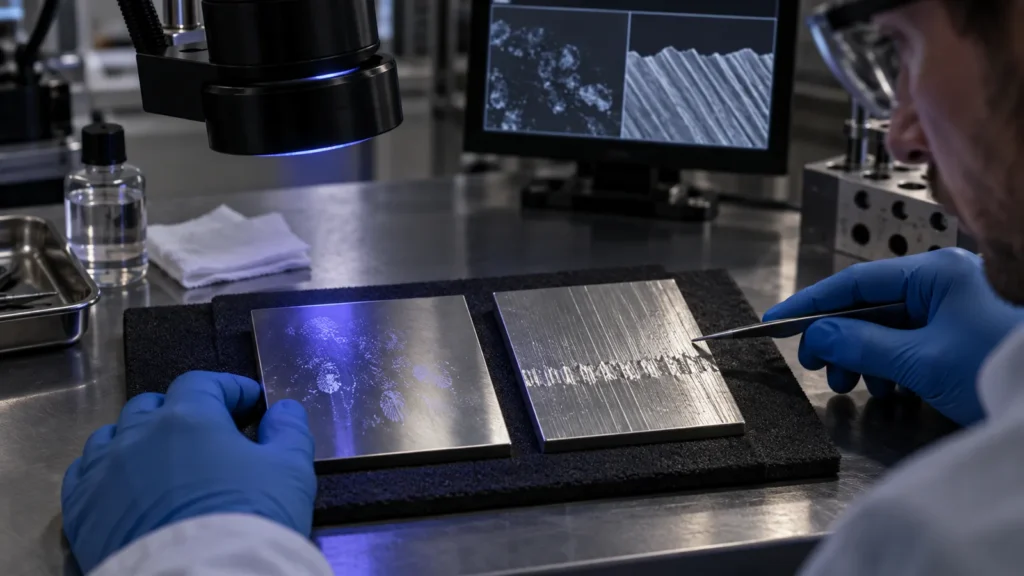
汚染問題
機械加工、取り扱い、または工具によって遊離鉄や残留物が残ることがあります。表面形状はすでに許容範囲です。まず洗浄と不動態化を見直してください。.
表面形状問題
微視的なピーク、バリの残存、方向性のあるテクスチャ、または洗浄性が要件の一部です。電解研磨とその材料除去効果を評価してください。.
一部の部品は両方の結果を必要としますが、順序と合格基準は依然として定義する必要があります。「より多くの処理」が安全に聞こえるという理由だけで部品を電解研磨すべきではなく、不動態化が機械加工痕を消したり、光沢のある外観表面を作り出したりすることを期待すべきではありません。.
コーティング、機械的仕上げ、化学的処理にわたる親決定フレームワークについては、次を使用してください。 CNC加工表面仕上げガイド.
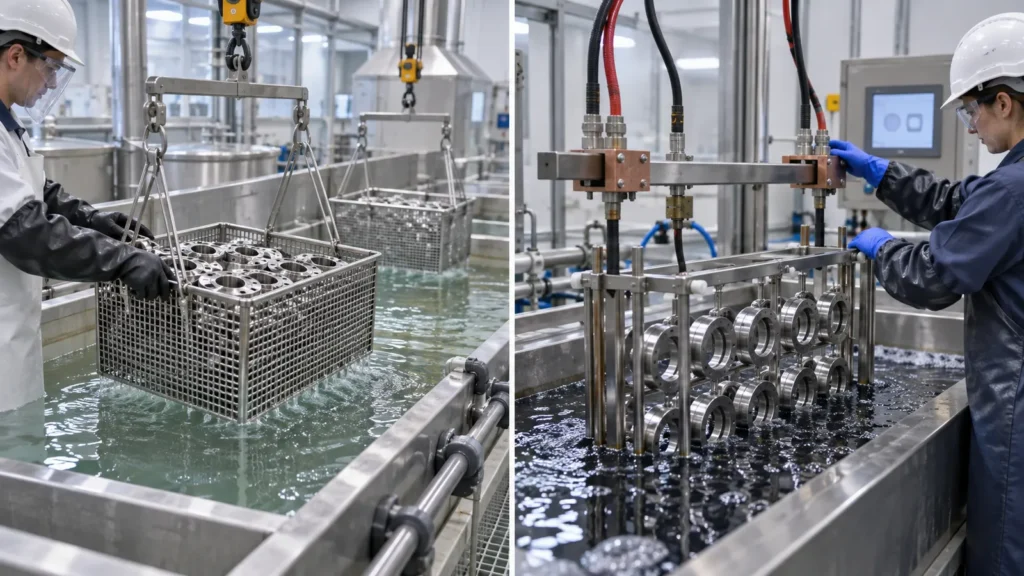
2つのプロセス、2つの異なる役割
| 質問 |
不動態化 |
電解研磨 |
| 主な作用 |
ステンレス表面を洗浄し化学的に処理します |
電気化学的に表面材料を除去します |
| 表面形状 |
加工テクスチャを意図的に平滑化しません |
微視的な高点を優先的に減少させます |
| 外観 |
通常、以前の仕上げが視覚的に支配的なまま残ります |
より明るく、滑らかに見える表面を作り出すことができます |
| 寸法上の懸念 |
除去プロセスと比較して限定的ですが、洗浄と受入基準は依然として重要です |
材料除去、エッジの変化、小さな特徴部、および電流分布の検討が必要です |
| 最適な最初の質問 |
表面形状は許容範囲だが、汚染管理が必要ですか? |
表面をより滑らかに、洗浄しやすく、または視覚的により明るくする必要がありますか? |
浴を選択する前に部品を把握する
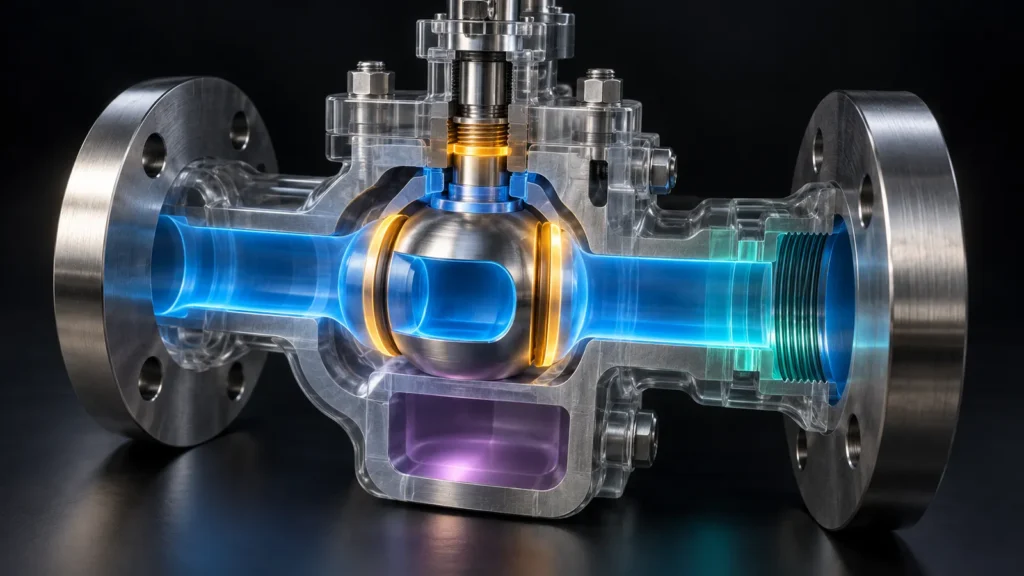
ステンレス部品が均一な一つの表面であることはほとんどありません。処理を選ぶ前に、図面を機能別にマーキングしてください:
- 製品接触面: 清浄度、残留物、粗さ、ピット、検査アクセスが支配的になる場合があります。.
- シール座: 平坦度、表面の方向性、うねり、エッジ状態は、光沢よりも重要になる場合があります。.
- ねじ部と嵌合部: 除去やエッジの丸めが組立挙動を変える可能性があるか確認してください。.
- 溶接部または熱影響部: 変色、スケール、洗浄経路は別途検討する必要があります。.
- 外観面: 化学処理が鏡面仕上げを保証すると仮定せず、目視許容基準を定義してください。.
- 止まり穴と内部通路: 液の到達性、排水、リンス、検査が経路を制限する場合があります。.
このマップは曖昧な要求をプロセス計画に変えます。また、隠れた領域の過剰処理を防ぎつつ、真に重要な接触面が不十分に定義されたままになるのを防ぎます。.
組立品の場合は、このマップをコンポーネントの境界を越えて拡張してください。例えば、機械加工フランジに溶接された研磨チューブは、初期の表面性状、熱履歴、排水経路が異なる場合があります。図面が組立品を均一な一つの表面として扱うと、各領域がそれぞれの履歴に対して正常に応答していても、局所的な変動が仕上げ欠陥として現れることがあります。.
後で接着、レーザーマーキング、潤滑、または電気的接触が行われる表面にもマークを付けてください。より清浄または平滑な表面が、すべての下流工程で自動的に優れているわけではありません。最終組立手順では、保護領域や第二の前処理ステップが必要になる場合があります。.
合金と初期状態が上限を決める
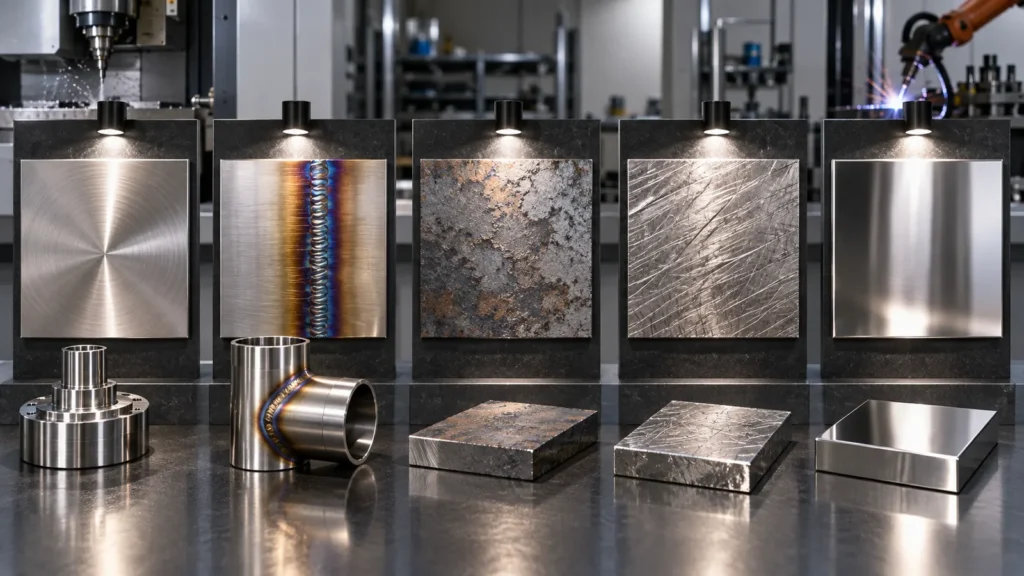
「ステンレス鋼」という言葉は、腐食挙動、被削性、熱処理、介在物、化学処理への応答が異なる合金を包含します。加工経路も重要です。共用工具からの埋め込まれた鉄、熱変色、大きなバリ、深い傷、スケール、油、研磨剤、または損傷した表面は、一度の最終浴ですべてを修正することはできません。.
不動態化では解決できないもの
- 深い機械加工溝、へこみ、または幾何学的欠陥
- 使用環境に対する不適切な合金選定
- 適切な前処理なしの厚い酸化スケールまたは溶接欠陥
- アクセスできない形状における排水不良または残留物の滞留
電解研磨が保証しないもの
- すべてのエッジ、凹部、ボア、遮蔽領域における均一な除去
- 寸法を変えずに深い欠陥を除去すること
- 異なる合金や異なる初期仕上げ間での外観の一致
- 下地合金が不適切な場合の正しい耐食性能
加工戦略は、どちらの処理の前でも初期状態を改善できます。専用の清浄な工具、管理されたクーラント、完全なバリ取り、炭素鋼汚染の回避により、最終洗浄の負担が軽減されます。安定した仕上げパスは、電解研磨がより多くの材料除去で追いかけなければならない深い方向性マークも低減します。.
腐食が安全または検証上重要である場合、同じ材料、加工、洗浄、仕上げ経路に従う試験片または代表的な形状を使用してください。無関係な平板サンプルの試験では、製品部品の止まり穴、溶接変色、隙間、または局所的な粗さの影響が明らかにならない場合があります。.
電解研磨は材料除去の許容範囲を追加する
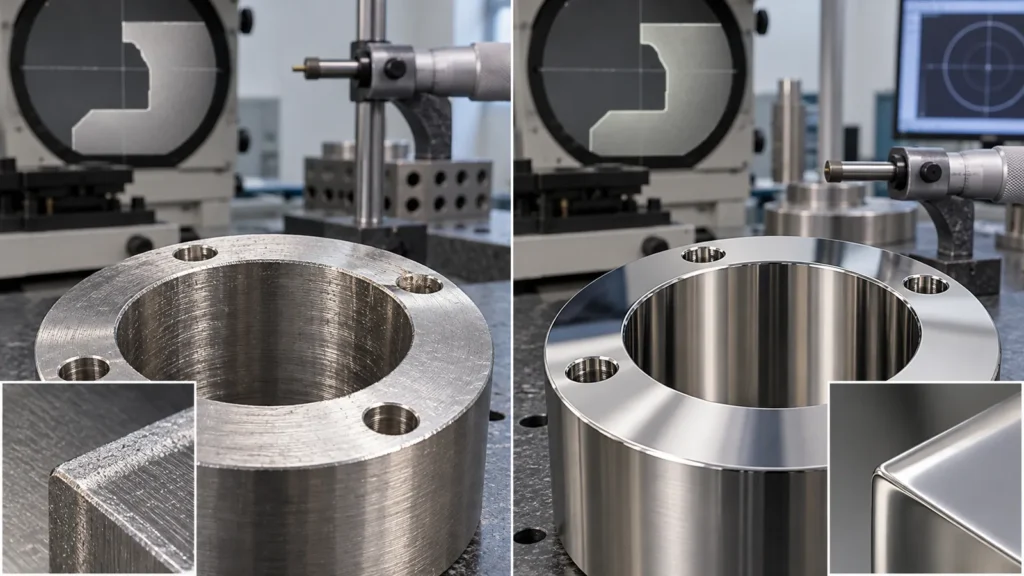
電解研磨は金属を除去するため、図面と工程計画では自由に動かせない特徴を特定する必要があります。鋭いエッジは鈍り、非常に小さなディテールは輪郭を失い、露出した山は遮蔽された凹部とは異なる除去挙動を示すことがあります。結果は合金、初期仕上げ、電流分布、治具、薬液、時間、形状によって決まります。.
| 特徴 |
電解研磨前の確認事項 |
考えられる管理方法 |
| 精密ボア |
最終径、アクセス性、均一性 |
余肉、マスキング、または後仕上げ戦略 |
| ねじ |
嵌合、山の状態、薬液の残留 |
マスキング、嵌合ゲージでの検証、洗浄方法の定義 |
| 薄いエッジ |
エッジの丸みと局所的な除去 |
形状を保護するか、エッジ要件を改訂する |
| 化粧パネル |
初期テクスチャ、ラック位置、および外観の均一性 |
承認済みサンプルと管理された前処理 |
専用の 電解研磨サービス ページは有用なプロセス参考資料ですが、どの寸法と表面が合否を管理するかはプロジェクト図面で定義する必要があります。.
実際に購入した結果を検証する
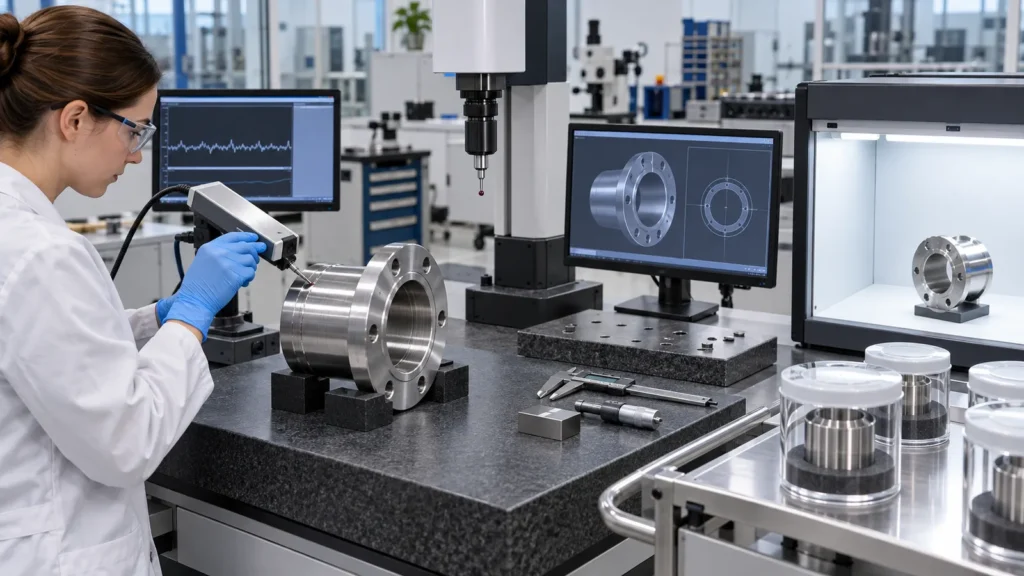
処理名は検査計画ではありません。検証は目的に合わせてください:
- 汚染管理の場合: 洗浄、取り扱い、プロセス仕様、および必要な表面試験または文書を定義します。.
- 腐食性能の場合: 環境、合金、仕上げ経路、関連する試験方法、サンプル状態、および合否基準を特定します。.
- 粗さの場合: パラメータ、限界値、測定領域、方向、カットオフ、および測定が処理の前か後かを明記します。.
- 外観の場合: 承認済みサンプル、外観ゾーン、照明、観察距離、および欠陥限界を使用します。.
- 寸法について: 測定された特徴部は、完全な仕上げ工程後にマークしてください。.
- 清浄度について: すすぎ、乾燥、梱包、および保護された取り扱いを要件の一部として定義してください。.
記録が必要な場合は、加工後に追加するのではなく、RFQに含めてください。JUCHENGの 品質管理ページ では、検査計画と文書化が機械加工部品の納品にどのように結びつくかを概説しています。.
サンプリングも同様に明確であるべきです。全数部品の目視検査は、定期的な粗さ測定、寸法の初品検証、およびロットベースの工程記録と併用される場合があります。部品ごと、バッチごと、および検証時のみに何を検査するかを明記してください。そうでなければ、2つのサプライヤーが同じ処理指示を、大きく異なる証拠レベルで満たす可能性があります。.
5ステップの選定パス
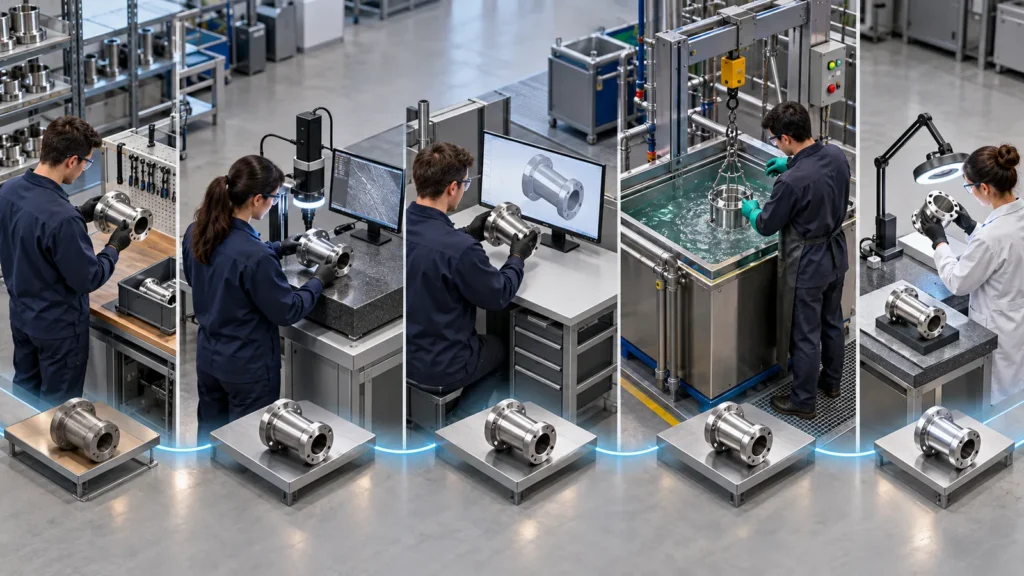
問題を特定する: 遊離鉄汚染、腐食リスク、粗さ、洗浄性、外観、またはそのうちの複数。.
合金と初期表面を確認する: 熱処理、溶接、事前研磨、スケール、および重大な欠陥を含めてください。.
重要な形状をマッピングする: 接触面、ねじ、嵌合部、エッジ、内部通路、および外観ゾーン。.
最小限の有効なルートを選択してください: 洗浄および不動態表面のサポートには不動態化処理;制御された平滑化と材料除去も必要な場合は電解研磨。.
合格基準を定義してください: 寸法、粗さ、外観、清浄度、耐食性、および文書化の基準。.
不動態化処理が機能に適合する場合は、 不動態化処理能力の概要 を参照し、該当する仕様書をRFQに添付して送付してください。電解研磨が必要な場合は、重要部位に対する材料除去および測定計画を含めてください。.
よくある誤解
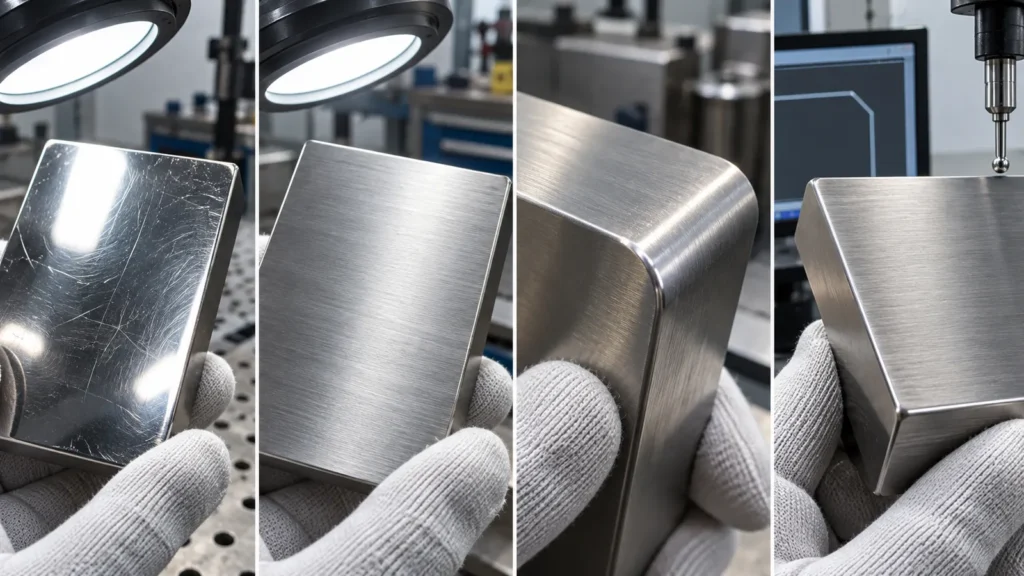
電解研磨は単に不動態化処理を強化したものですか?
いいえ。電解研磨は表面形状を変化させる材料除去プロセスです。不動態化処理は、洗浄とステンレス鋼の不動態状態の維持を目的とした化学処理です。腐食に関連する目的は共通する場合がありますが、寸法および外観への影響は異なります。.
不動態化処理を行うとステンレス部品は光沢が出ますか?
これは研磨プロセスではありません。切削、ブラスト、ヘアライン、または研磨による元の表面テクスチャは、通常、外観上支配的なままです。光沢や平滑化が必要な場合は、その結果を別途指定してください。.
電解研磨はすべてのバリを除去できますか?
微視的な高部を低減し、非常に小さなバリの残存部を滑らかにする可能性はありますが、重要なエッジに対する制御されたバリ取りの代替となるものではありません。大きなバリ、アクセス困難な部位、および寸法上のエッジには専用の計画が必要です。.
すべてのステンレス鋼種で同じ不動態化処理ルートを使用しますか?
いいえ。合金ファミリー、熱処理、表面状態、汚染、仕様、および使用環境がプロセス選定に影響します。「ステンレス」とだけ書くのではなく、正確な材料と要求される規格を明記してください。“
