Пассивация и электрохимическое полирование — это не две марки одной и той же отделки нержавеющей стали. Пассивация — это прежде всего этап химической очистки и кондиционирования, предназначенный для удаления загрязнения свободным железом и поддержки пассивного поведения сплава. Электрохимическое полирование удаляет контролируемый микроскопический слой с поверхности, сглаживая пики и изменяя топографию, а также чистоту. Правильный выбор начинается с разделения проблемы загрязнения и проблемы шероховатости, очищаемости или внешнего вида.
Сначала диагностируйте поверхность нержавеющей стали
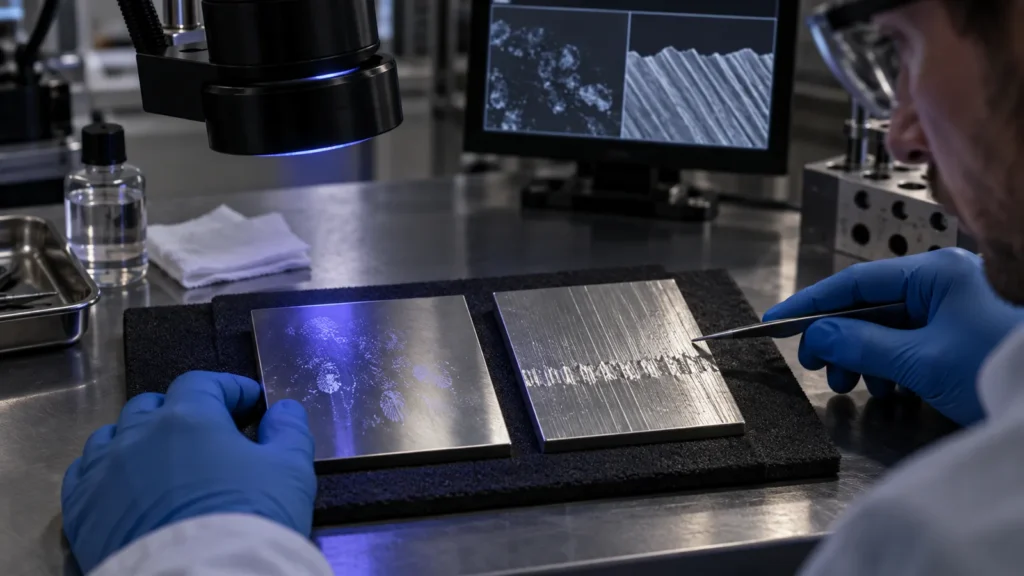
Проблема загрязнения
Механическая обработка, обращение или инструмент могут оставить свободное железо или остатки. Геометрия поверхности уже приемлема. Начните с проверки очистки и пассивации.
Проблема топографии
Микроскопические пики, остатки заусенцев, направленная текстура или очищаемость являются частью требования. Оцените электрохимическое полирование и его эффект удаления материала.
Некоторым деталям нужны оба результата, но последовательность и критерии приемки всё равно должны быть определены. Деталь не следует подвергать электрохимическому полированию просто потому, что “больше обработки” звучит безопаснее, и не следует ожидать, что пассивация сотрёт следы механической обработки или создаст блестящую декоративную поверхность.
Для общей структуры принятия решений по покрытиям, механическим отделкам и химическим обработкам используйте руководство по отделке поверхности при ЧПУ-обработке.
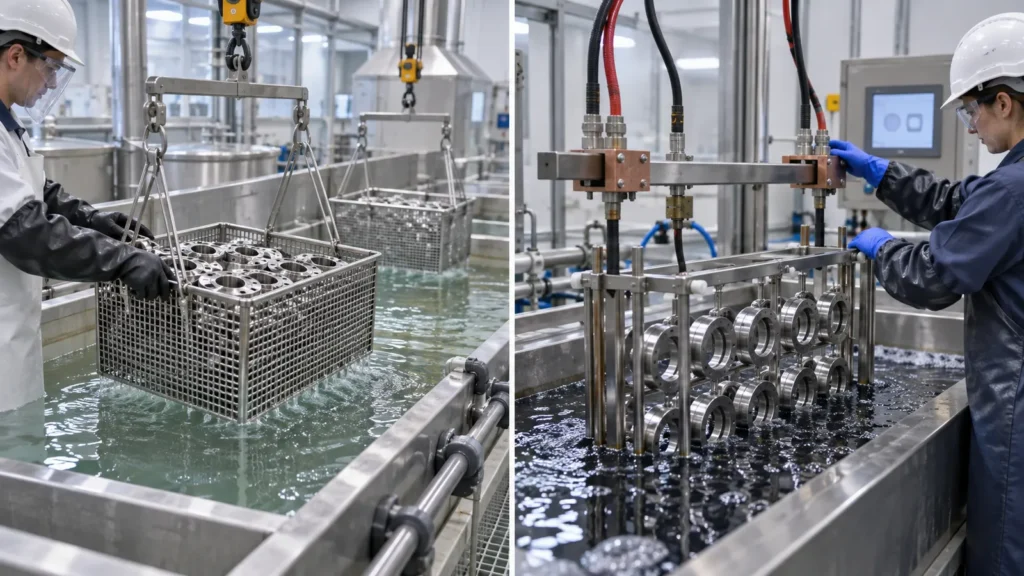
Два процесса, две разные задачи
| Вопрос |
Пассивация |
Электрохимическое полирование |
| Основное действие |
Очищает и химически обрабатывает поверхность нержавеющей стали |
Электрохимически удаляет поверхностный материал |
| Топография |
Намеренно не сглаживает текстуру механической обработки |
Преимущественно уменьшает микроскопические высокие точки |
| Внешний вид |
Обычно оставляет предыдущую отделку визуально доминирующей |
Может создать более яркую, более гладкую на вид поверхность |
| Размерная проблема |
Ограничено по сравнению с процессом удаления, но очистка и приёмка всё ещё важны |
Удаление материала, изменение кромок, мелкие элементы и распределение тока требуют анализа |
| Лучший начальный вопрос |
Геометрия поверхности приемлема, но требуется контроль загрязнений? |
Должна ли поверхность стать более гладкой, легче очищаемой или визуально более яркой? |
Составьте карту детали перед выбором ванны
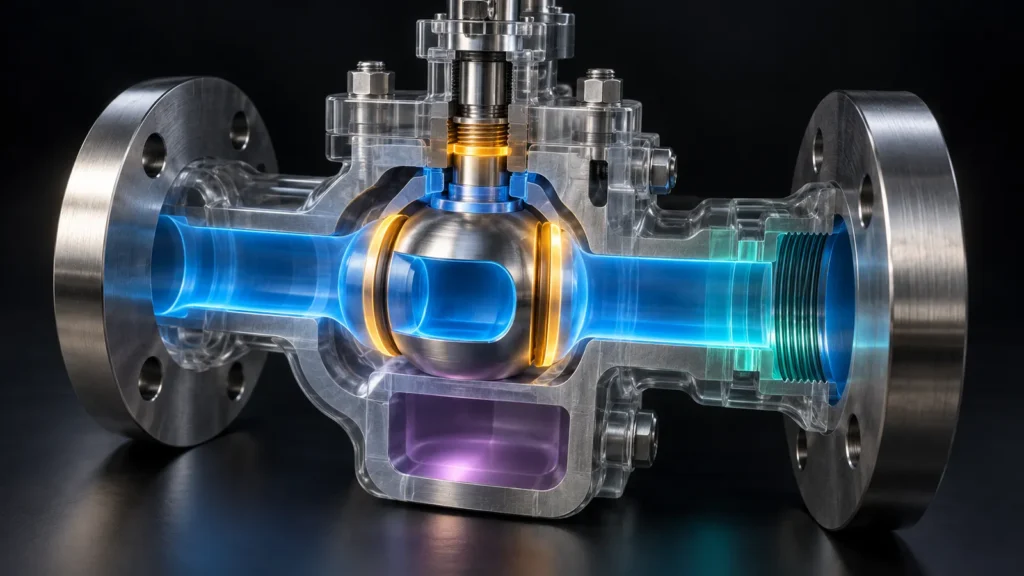
Компонент из нержавеющей стали редко имеет одну однородную поверхность. Отметьте на чертеже по функции перед выбором обработки:
- Поверхности, контактирующие с продуктом: чистота, остатки, шероховатость, раковины и доступ для контроля могут преобладать.
- Уплотнительные поверхности: плоскостность, направление следов обработки, волнистость и состояние кромок могут иметь большее значение, чем блеск.
- Резьбы и посадки: проверьте, может ли удаление материала или скругление кромок изменить поведение при сборке.
- Сварные или термически поражённые зоны: изменение цвета, окалина и маршрут очистки требуют отдельного рассмотрения.
- Лицевые (косметические) поверхности: определите критерии визуальной приёмки, а не полагайтесь на то, что химический процесс гарантирует зеркальную отделку.
- Глухие отверстия и внутренние каналы: доступ раствора, дренаж, промывка и контроль могут ограничить маршрут.
Эта карта превращает расплывчатый запрос в технологический план. Она также предотвращает избыточную обработку скрытых зон, оставляя при этом действительно критичную контактную поверхность недостаточно определённой.
Для сборок распространите карту за границы компонентов. Например, полированная труба, приваренная к обработанному фланцу, может иметь разные исходные текстуры, термические истории и пути дренажа. Если на чертеже сборка рассматривается как одна однородная поверхность, локальная неоднородность может проявиться как дефект отделки, даже когда каждая зона нормально реагирует на свою собственную историю.
Также отметьте поверхности, которые впоследствии будут склеиваться, лазерно маркироваться, смазываться или входить в электрический контакт. Более чистая или гладкая поверхность не всегда автоматически лучше для каждой последующей операции; окончательная последовательность сборки может потребовать защитных зон или второго этапа подготовки.
Сплав и исходное состояние задают верхний предел
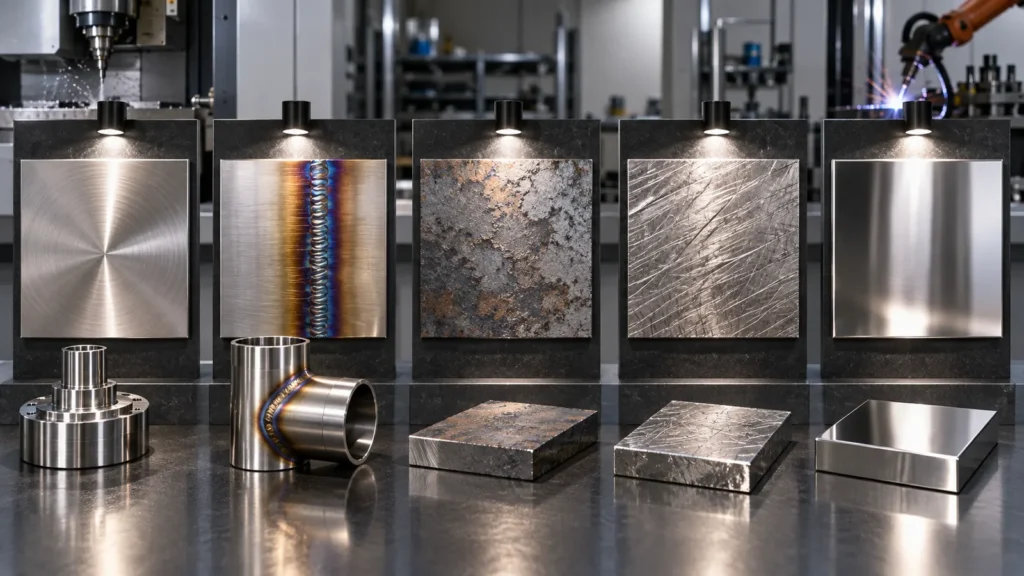
Слова “нержавеющая сталь” охватывают сплавы с различным коррозионным поведением, обрабатываемостью, термической обработкой, включениями и реакцией на химическую обработку. Маршрут механической обработки также имеет значение. Внедрённое железо от общего инструмента, цвета побежалости, крупные заусенцы, глубокие царапины, окалина, масло, полировальная паста или повреждённые поверхности — всё это нельзя исправить одной финишной ванной.
Что пассивация не исправит
- Глубокие следы механической обработки, вмятины или геометрические дефекты
- Неподходящий выбор сплава для условий эксплуатации
- Тяжёлая оксидная окалина или дефекты сварки без надлежащей подготовки
- Плохой дренаж или задержка остатков в труднодоступной геометрии
Что электрохимическое полирование не гарантирует
- Равномерное удаление на каждой кромке, углублении, отверстии и экранированной зоне
- Устранение глубоких дефектов без изменения размеров
- Косметическое соответствие для смешанных сплавов или неодинаковой исходной отделки
- Правильные коррозионные характеристики, когда основной сплав непригоден
Стратегия механической обработки может улучшить исходное состояние перед любой из обработок. Выделенный чистый инструмент, контролируемая СОЖ, полное удаление заусенцев и предотвращение загрязнения углеродистой сталью снижают нагрузку на финишную очистку. Стабильные финишные проходы также уменьшают глубокие направленные следы, за которыми электрохимическому полированию иначе пришлось бы гнаться с большим съёмом материала.
Там, где коррозия критична для безопасности или валидации, используйте образцы-свидетели или представительные элементы, проходящие тот же маршрут по материалу, механической обработке, очистке и отделке. Испытание не связанного с деталью плоского образца может не выявить влияние глухих отверстий, изменения цвета сварного шва, щелей или локальной шероховатости на производственной детали.
Электрохимическое полирование добавляет бюджет на съём материала
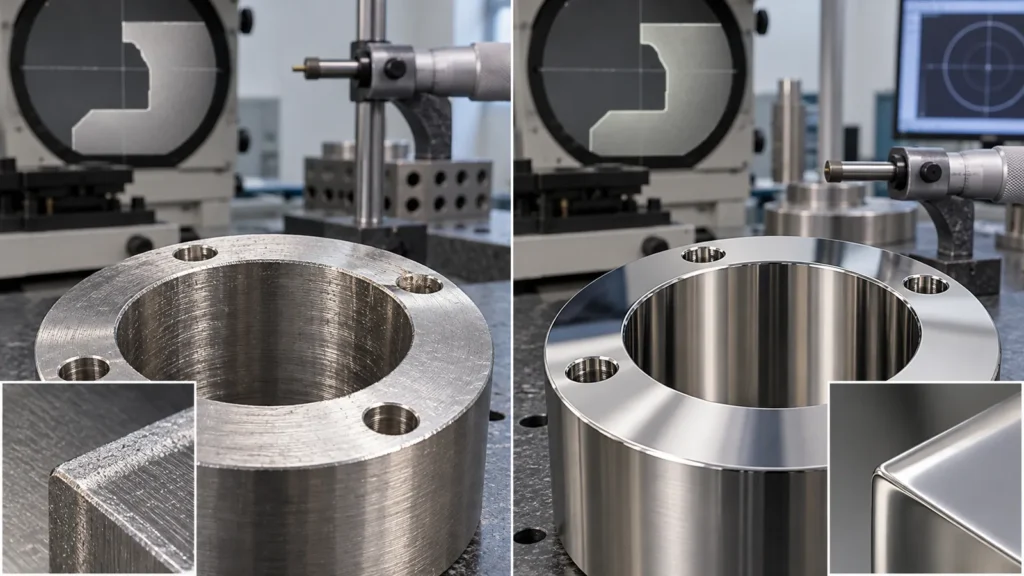
Поскольку электрохимическое полирование удаляет металл, на чертеже и в технологическом плане должны быть указаны элементы, которые не могут свободно изменяться. Острые кромки могут смягчаться, очень мелкие детали могут терять чёткость, а открытые выступы могут удаляться иначе, чем экранированные углубления. Результат зависит от сплава, исходной отделки, распределения тока, оснастки, химии, времени и геометрии.
| Элемент |
Проверка перед электрохимической полировкой |
Возможный контроль |
| Прецизионное отверстие |
Конечный диаметр, доступность и равномерность |
Припуск, маскирование или стратегия финишной обработки |
| Резьба |
Посадка, состояние вершин и задержанные химические вещества |
Маскировать, проверить калибром и определить очистку |
| Тонкая кромка |
Скругление кромки и локальное удаление |
Защитить геометрию или пересмотреть требование к кромке |
| Декоративная панель |
Исходная текстура, место на подвеске и визуальная равномерность |
Утверждённый образец и контролируемая подготовка |
Специализированная услуги электрохимической полировки страница является полезным справочником по процессу, но в чертеже проекта должны быть определены размеры и поверхности, контролирующие приёмку.
Проверьте результат, который вы фактически приобрели
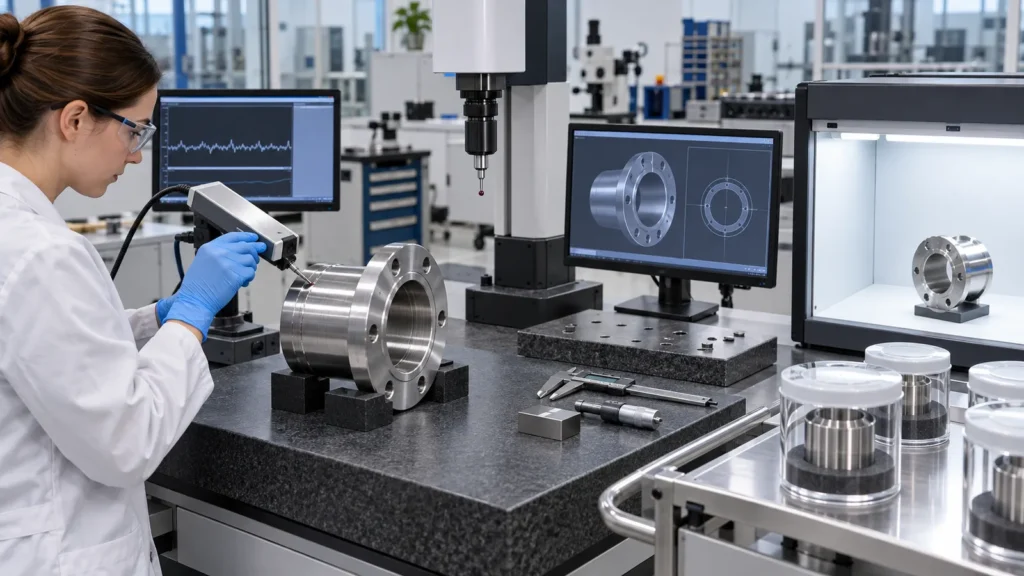
Название обработки — это не план контроля. Согласуйте проверку с целью:
- Для контроля загрязнений: определите очистку, обращение, спецификацию процесса и любые требуемые испытания поверхности или документацию.
- Для коррозионной стойкости: определите среду, сплав, маршрут отделки, соответствующий метод испытаний, состояние образца и критерии приёмки.
- Для шероховатости: укажите параметр, предел, зону измерения, направление, отсечку и то, выполняется ли измерение до или после обработки.
- Для внешнего вида: используйте утверждённые образцы, зоны визуального контроля, освещение, расстояние просмотра и пределы дефектов.
- Для размеров: отметьте элементы, измеряемые после полного маршрута отделки.
- For cleanliness: define rinse, drying, packaging, and protected handling as part of the requirement.
When records are required, include them in the RFQ rather than adding them after processing. JUCHENG’s quality control page outlines how inspection planning and documentation connect to machined-part delivery.
Sampling deserves the same clarity. A visual check of every part may coexist with periodic roughness measurement, dimensional first-article verification, and lot-based process records. State what is checked per part, per batch, and only at validation. Otherwise, two suppliers can meet the same treatment note with very different levels of evidence.
A Five-Step Selection Path
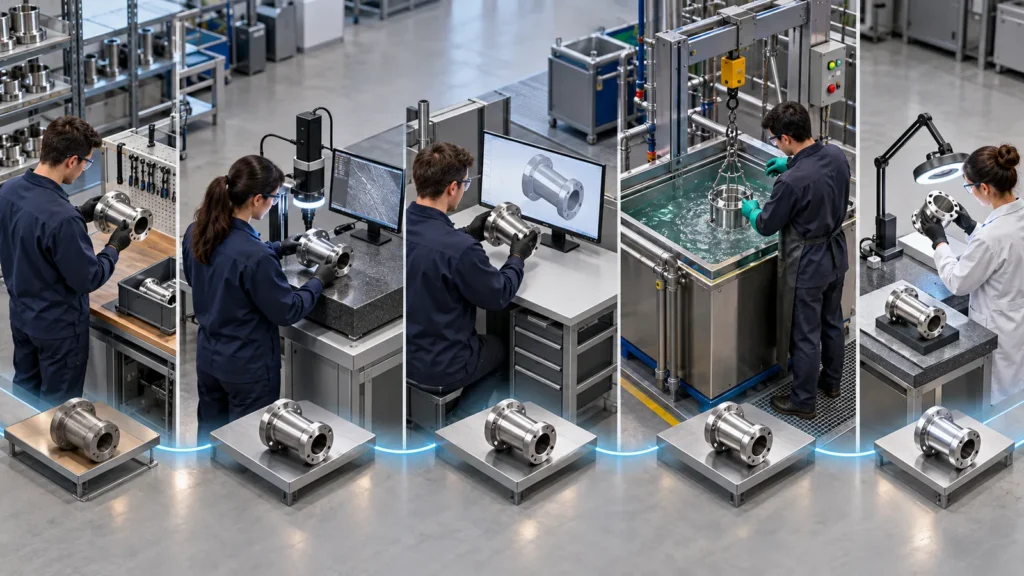
Name the problem: free-iron contamination, corrosion risk, roughness, cleanability, appearance, or several together.
Confirm the alloy and starting surface: include heat treatment, welds, prior polishing, scale, and critical defects.
Map critical geometry: contact surfaces, threads, fits, edges, internal passages, and cosmetic zones.
Choose the minimum effective route: passivation for cleaning and passive-surface support; electropolishing when controlled smoothing and material removal are also required.
Определите критерии приёмки: размерные, шероховатость, визуальные, чистота, коррозия и документация.
Если пассивация соответствует функции, см. обзор возможностей пассивации и отправьте применимую спецификацию вместе с запросом (RFQ). Если необходима электрохимическая полировка, включите план удаления материала и измерений для критических элементов.
Распространённые заблуждения
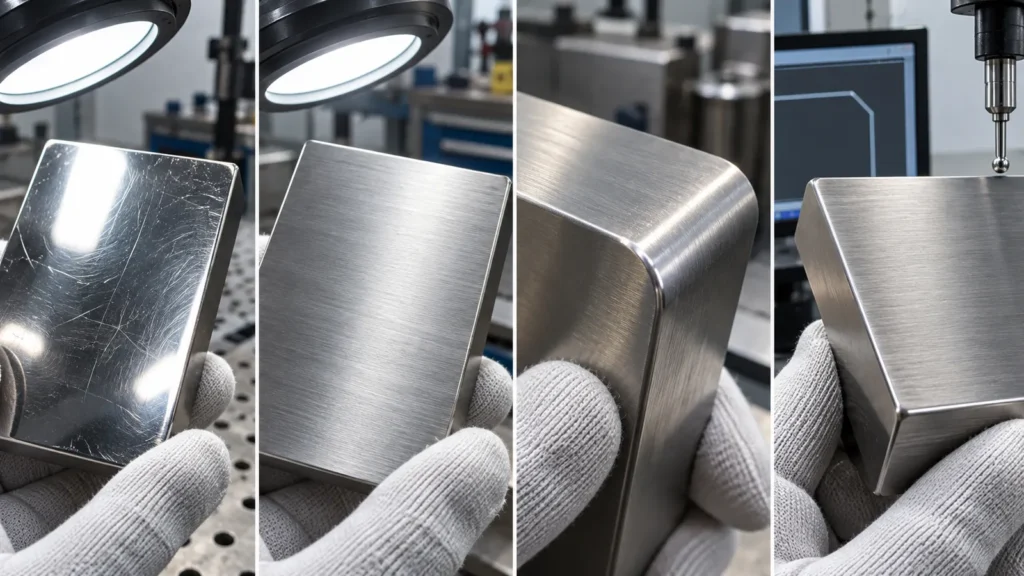
Является ли электрохимическая полировка просто более сильной пассивацией?
Нет. Электрохимическая полировка — это процесс удаления материала, изменяющий топографию поверхности. Пассивация — это химическая обработка, направленная на очистку и поддержание пассивного состояния нержавеющей стали. У них могут быть общие цели, связанные с коррозией, но их влияние на размеры и внешний вид различается.
Сделает ли пассивация нержавеющую деталь блестящей?
Это не процесс полировки. Исходная текстура после механической обработки, пескоструйной обработки, шлифования щёткой или полировки обычно остаётся визуально доминирующей. Если требуется блеск или сглаживание, укажите этот результат отдельно.
Может ли электрохимическая полировка удалить все заусенцы?
Она может уменьшить микроскопические выступы и смягчить очень мелкие остатки заусенцев, но не должна заменять контролируемое удаление заусенцев со значительных кромок. Крупные заусенцы, труднодоступные элементы и размерные кромки требуют отдельного плана.
Используют ли все марки нержавеющей стали один и тот же способ пассивации?
Нет. Семейство сплавов, термическая обработка, состояние поверхности, загрязнение, спецификация и условия эксплуатации влияют на выбор процесса. Указывайте точный материал и требуемый стандарт, а не пишите только “нержавеющая сталь”.”
