La passivation et l'électropolissage ne sont pas deux qualités d'une même finition en acier inoxydable. La passivation est avant tout une étape de nettoyage et de conditionnement chimique destinée à éliminer la contamination par le fer libre et à favoriser le comportement passif de l'alliage. L'électropolissage retire une couche microscopique contrôlée de la surface, lissant les pics et modifiant la topographie ainsi que la propreté. Bien choisir commence par distinguer un problème de contamination d'un problème de rugosité, de nettoyabilité ou d'aspect.
Diagnostiquer d'abord la surface inoxydable
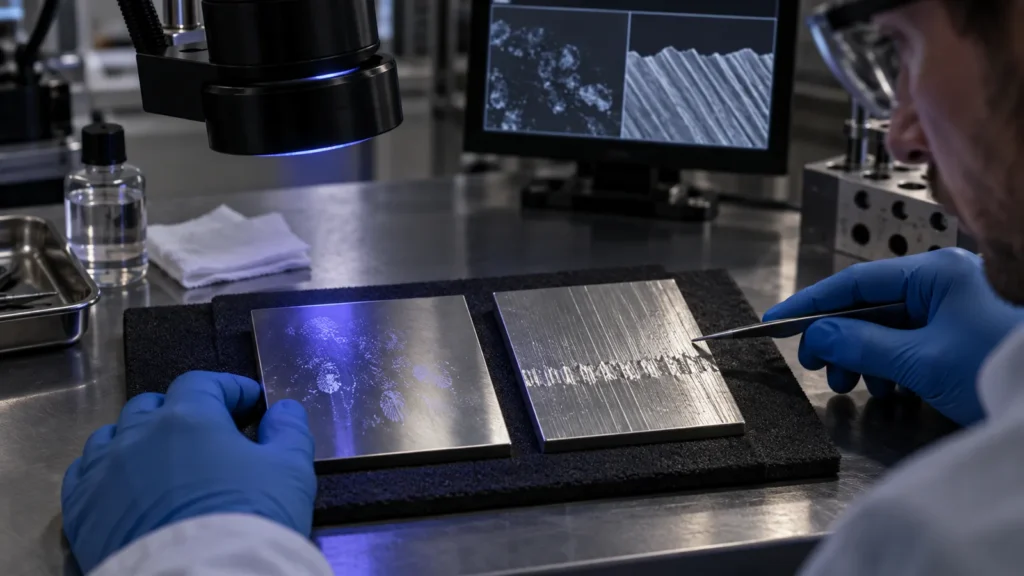
Problème de contamination
L'usinage, la manutention ou l'outillage peuvent laisser du fer libre ou des résidus. La géométrie de la surface est déjà acceptable. Commencez par examiner le nettoyage et la passivation.
Problème de topographie
Les pics microscopiques, les restes de bavures, la texture directionnelle ou la nettoyabilité font partie de l'exigence. Évaluez l'électropolissage et son effet d'enlèvement de matière.
Certaines pièces nécessitent les deux résultats, mais la séquence et les critères d'acceptation doivent tout de même être définis. Une pièce ne doit pas être électropolie simplement parce que “ plus de traitement ” semble plus sûr, et l'on ne doit pas s'attendre à ce que la passivation efface les marques d'usinage ou crée une surface cosmétique brillante.
Pour le cadre de décision global couvrant les revêtements, les finitions mécaniques et les traitements chimiques, utilisez le guide des finitions de surface en usinage CNC.
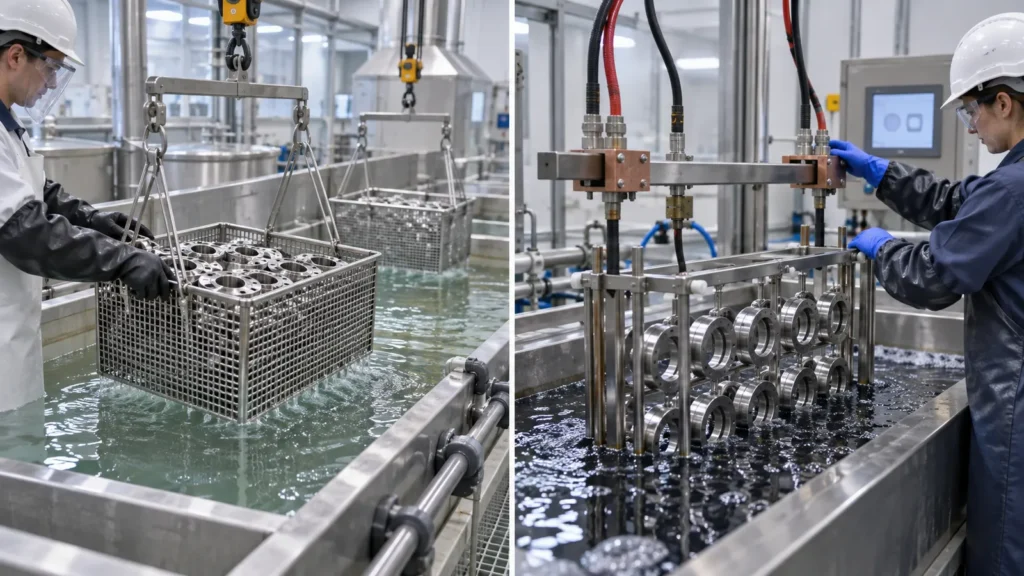
Deux procédés, deux fonctions différentes
| Question |
Passivation |
Électropolissage |
| Action principale |
Nettoie et traite chimiquement la surface en acier inoxydable |
Élimine électrochimiquement la matière de surface |
| Topographie |
Ne lisse pas intentionnellement la texture d'usinage |
Réduit préférentiellement les points hauts microscopiques |
| Apparence |
Laisse généralement l'état de surface antérieur visuellement dominant |
Peut créer une surface plus brillante et d'aspect plus lisse |
| Contrainte dimensionnelle |
Limitée par rapport à un procédé d'enlèvement, mais le nettoyage et l'acceptation restent importants |
L'enlèvement de matière, la modification des arêtes, les petites caractéristiques et la distribution du courant nécessitent un examen |
| Meilleure question de départ |
La géométrie de surface est-elle acceptable mais le contrôle de la contamination est-il nécessaire ? |
La surface doit-elle devenir plus lisse, plus facile à nettoyer ou visuellement plus brillante ? |
Cartographier la pièce avant de choisir le bain
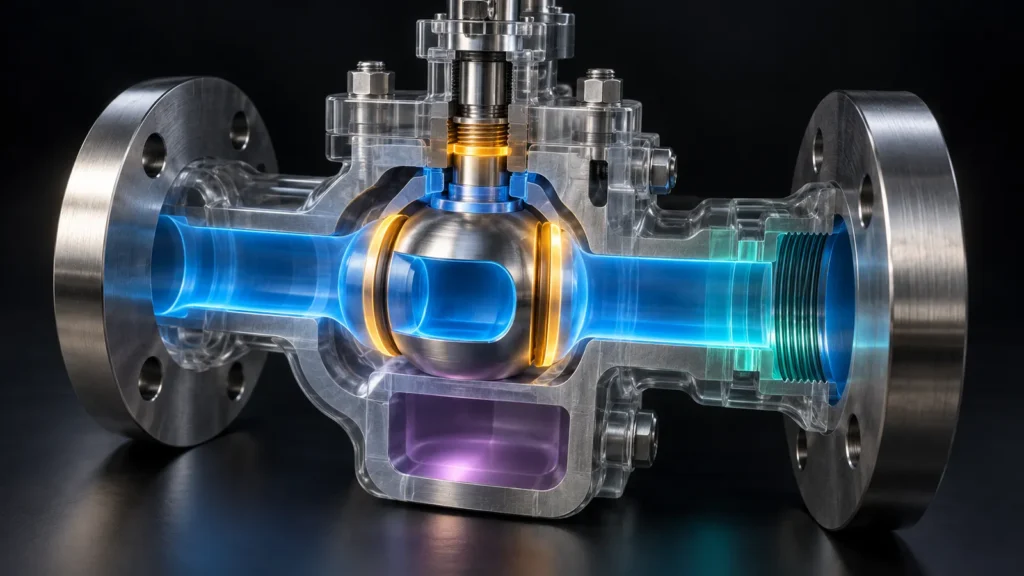
Un composant en acier inoxydable est rarement une surface uniforme. Identifiez le plan par fonction avant de choisir le traitement :
- Surfaces en contact avec le produit : la propreté, les résidus, la rugosité, les piqûres et l'accès pour l'inspection peuvent dominer.
- Portées d'étanchéité : la planéité, la texture, l'ondulation et l'état des bords peuvent compter davantage que la brillance.
- Filetages et ajustements : vérifiez si l'enlèvement de matière ou l'arrondi des bords pourrait modifier le comportement de l'assemblage.
- Zones soudées ou affectées thermiquement : la décoloration, le calaminage et la voie de nettoyage nécessitent un examen distinct.
- Faces cosmétiques : définissez l'acceptation visuelle au lieu de supposer qu'un procédé chimique garantit un fini miroir.
- Trous borgnes et passages internes : l'accès de la solution, le drainage, le rinçage et l'inspection peuvent limiter la voie.
Cette cartographie transforme une demande vague en un plan de procédé. Elle évite aussi de surtraiter des zones cachées tout en laissant la surface de contact réellement critique sous-définie.
Pour les assemblages, étendez la cartographie au-delà des frontières des composants. Un tube poli soudé à une bride usinée, par exemple, peut présenter des textures initiales, des historiques thermiques et des chemins de drainage différents. Si le plan traite l'assemblage comme une surface uniforme, une variation locale peut apparaître comme un défaut de finition même lorsque chaque zone réagit normalement à son propre historique.
Marquez également les surfaces qui seront ultérieurement collées, marquées au laser, lubrifiées ou mises en contact électrique. Une surface plus propre ou plus lisse n'est pas automatiquement meilleure pour chaque opération en aval ; la séquence d'assemblage final peut exiger des zones protégées ou une seconde étape de préparation.
Alliage et état initial : fixer le plafond
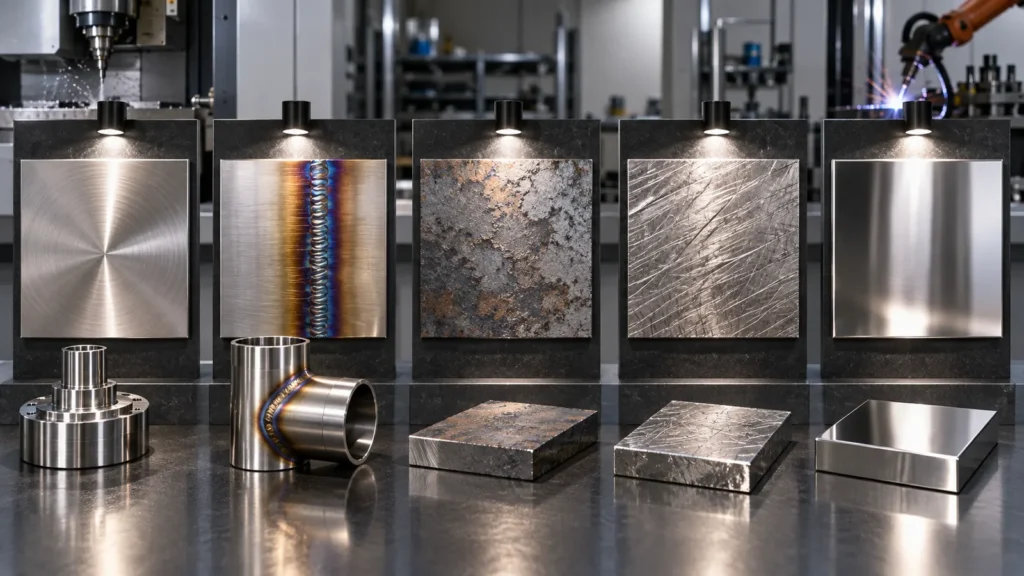
Les termes “ acier inoxydable ” englobent des alliages aux comportements différents en matière de corrosion, d'usinabilité, de traitement thermique, d'inclusions et de réaction aux procédés chimiques. Le mode d'usinage compte également. Le fer incrusté provenant d'outils partagés, les teintes de chauffe, les bavures importantes, les rayures profondes, le calamine, l'huile, le composé de polissage ou les surfaces endommagées ne peuvent pas tous être corrigés par un seul bain final.
Ce que la passivation ne corrigera pas
- Les rainures d'usinage profondes, les bosses ou les défauts géométriques
- Une sélection d'alliage inappropriée pour l'environnement de service
- Une calamine d'oxyde épaisse ou des défauts de soudure sans préparation adaptée
- Un mauvais drainage ou des résidus piégés dans une géométrie inaccessible
Ce que l'électropolissage ne garantira pas
- Une élimination uniforme sur chaque arête, renfoncement, alésage et zone masquée
- L'élimination des défauts profonds sans modifier les dimensions
- Une correspondance esthétique entre alliages mélangés ou finitions de départ dissemblables
- Des performances de corrosion correctes lorsque l'alliage sous-jacent est inadapté
La stratégie d'usinage peut améliorer l'état initial avant l'un ou l'autre traitement. Un outillage propre dédié, un liquide de refroidissement contrôlé, un ébavurage complet et l'évitement de la contamination par l'acier au carbone réduisent la charge sur le nettoyage final. Des passes de finition stables réduisent également les marques directionnelles profondes que l'électropolissage devrait sinon rattraper par un enlèvement de matière plus important.
Lorsque la corrosion est critique pour la sécurité ou la validation, utilisez des coupons ou des caractéristiques représentatives qui suivent le même itinéraire de matériau, d'usinage, de nettoyage et de finition. Tester un échantillon plat non représentatif peut ne pas révéler les effets des trous borgnes, de la décoloration de soudure, des crevasses ou de la rugosité locale sur la pièce de production.
L'électropolissage ajoute un budget d'enlèvement de matière
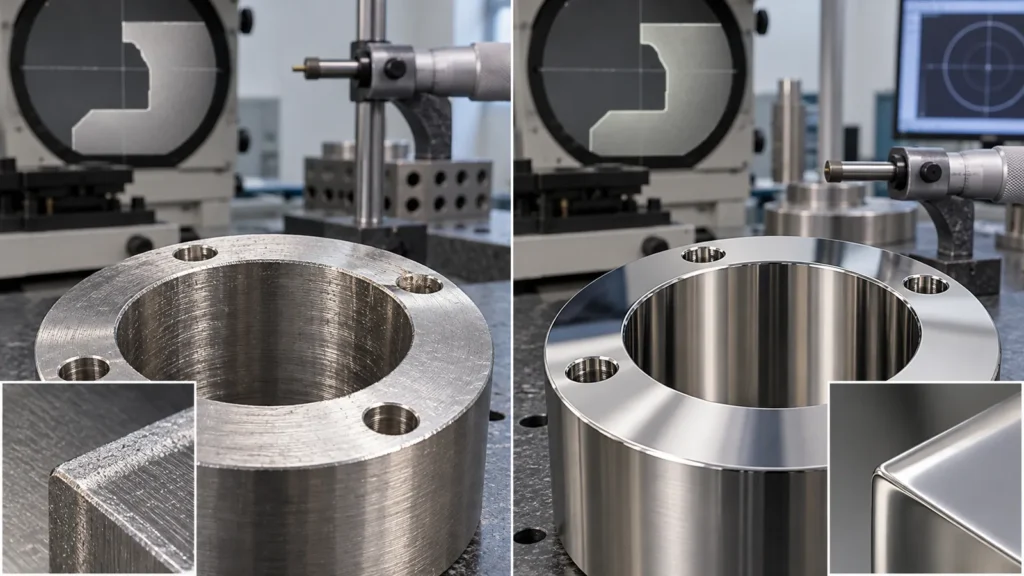
Comme l'électropolissage enlève du métal, le dessin et le plan de processus doivent identifier les caractéristiques qui ne peuvent pas se déplacer librement. Les arêtes vives peuvent s'adoucir, les très petits détails peuvent perdre leur définition, et les pics exposés peuvent s'enlever différemment des creux masqués. Le résultat dépend de l'alliage, de l'état de surface initial, de la distribution du courant, du montage, de la chimie, du temps et de la géométrie.
| Caractéristique |
À vérifier avant l'électropolissage |
Contrôle possible |
| Alésage de précision |
Diamètre final, accessibilité et uniformité |
Surépaisseur, masquage ou stratégie de finition après |
| Filetage |
Ajustement, état des crêtes et chimie piégée |
Masquer, vérifier avec une jauge de filetage et définir le nettoyage |
| Bord mince |
Arrondi des arêtes et enlèvement local |
Protéger la géométrie ou réviser l'exigence de bord |
| Panneau cosmétique |
Texture de départ, emplacement sur rack et uniformité visuelle |
Échantillon approuvé et préparation contrôlée |
La page dédiée aux services d'électropolissage constitue une référence de procédé utile, mais le plan du projet doit définir quelles dimensions et quelles surfaces régissent l'acceptation.
Vérifiez le résultat que vous avez réellement acheté
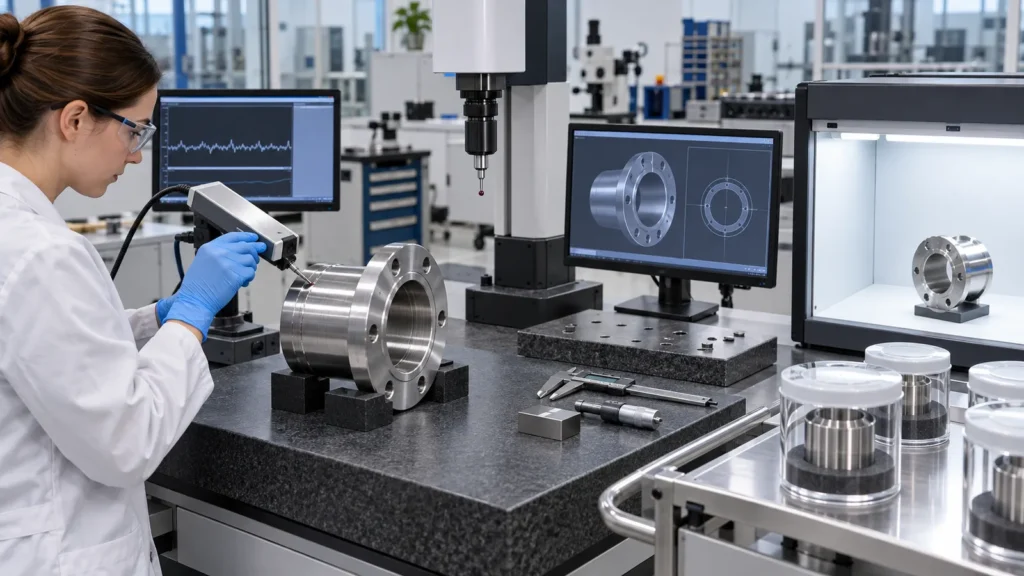
Un nom de traitement n'est pas un plan d'inspection. Faites correspondre la vérification à l'objectif :
- Pour le contrôle de la contamination : définir le nettoyage, la manutention, la spécification de procédé et tout essai de surface ou document requis.
- Pour la performance en corrosion : identifier l'environnement, l'alliage, la gamme de finition, la méthode d'essai pertinente, l'état de l'échantillon et l'acceptation.
- Pour la rugosité : préciser le paramètre, la limite, la zone de mesure, la direction, la longueur de coupure et si la mesure est effectuée avant ou après le traitement.
- Pour l'aspect : utiliser des échantillons approuvés, des zones visuelles, un éclairage, une distance d'observation et des limites de défauts.
- Pour les dimensions : marquez les caractéristiques mesurées après la gamme de finition complète.
- Pour la propreté : définissez le rinçage, le séchage, l'emballage et la manipulation protégée comme faisant partie de l'exigence.
Lorsque des enregistrements sont requis, incluez-les dans la demande de devis plutôt que de les ajouter après le traitement. La page de contrôle qualité de JUCHENG décrit comment la planification de l'inspection et la documentation se connectent à la livraison des pièces usinées.
L'échantillonnage mérite la même clarté. Un contrôle visuel de chaque pièce peut coexister avec une mesure périodique de la rugosité, une vérification dimensionnelle de la première pièce et des enregistrements de processus par lot. Précisez ce qui est contrôlé par pièce, par lot, et uniquement lors de la validation. Sinon, deux fournisseurs peuvent satisfaire la même note de traitement avec des niveaux de preuve très différents.
Un parcours de sélection en cinq étapes
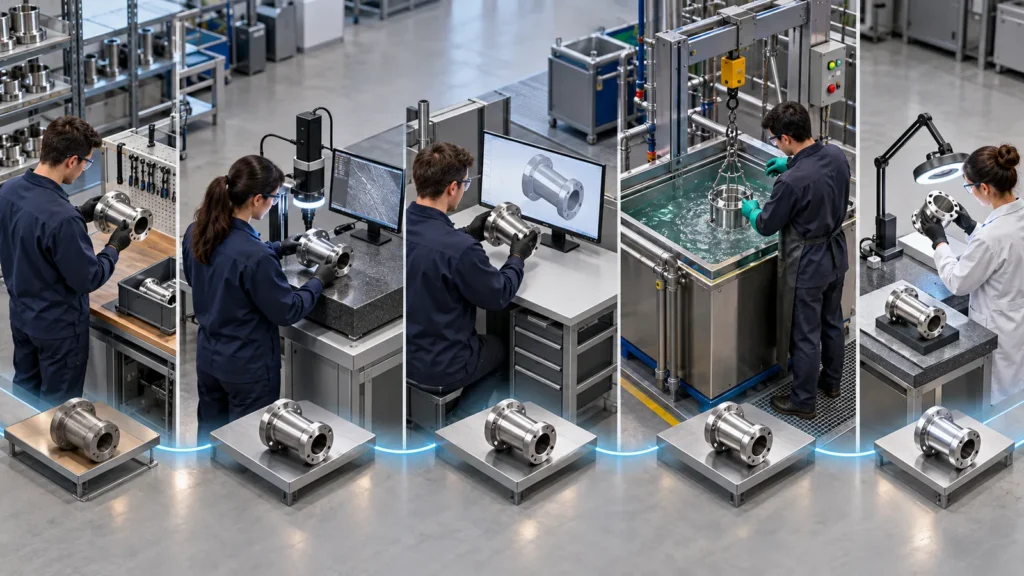
Nommez le problème : contamination par le fer libre, risque de corrosion, rugosité, nettoyabilité, aspect, ou plusieurs à la fois.
Confirmez l'alliage et la surface de départ : incluez le traitement thermique, les soudures, le polissage préalable, le calamine et les défauts critiques.
Cartographiez la géométrie critique : surfaces de contact, filetages, ajustements, arêtes, passages internes et zones esthétiques.
Choisissez la voie efficace minimale : passivation pour le nettoyage et le maintien de la surface passive ; électropolissage lorsqu'un lissage contrôlé et un enlèvement de matière sont également requis.
Définissez l'acceptation : critères dimensionnels, de rugosité, visuels, de propreté, de corrosion et documentaires.
Si la passivation correspond à la fonction, consultez l' aperçu des capacités de passivation et envoyez la spécification applicable avec la demande de devis. Si l'électropolissage est nécessaire, incluez un plan d'enlèvement de matière et de mesure pour les caractéristiques critiques.
Idées fausses courantes
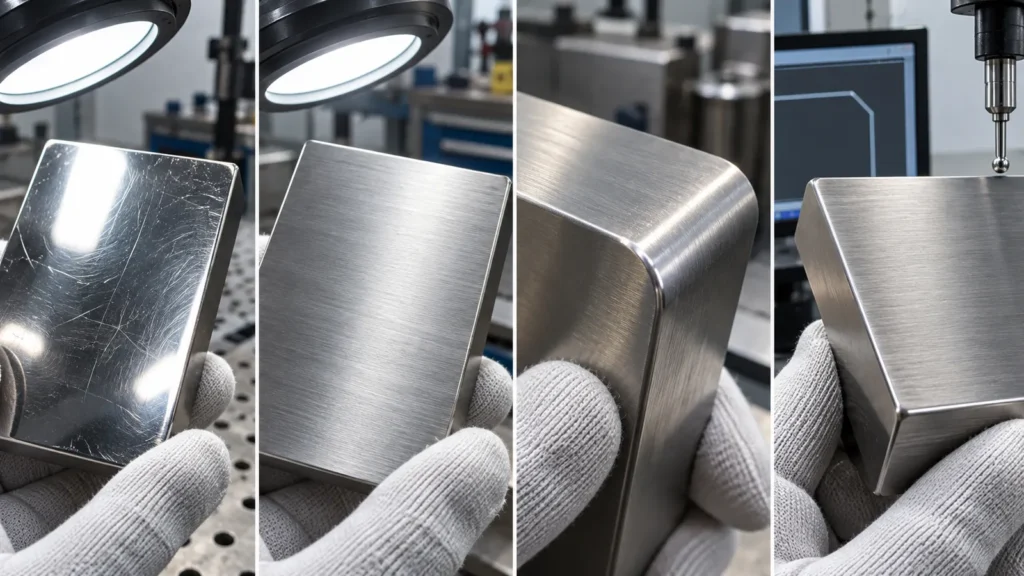
L'électropolissage est-il simplement une passivation plus forte ?
Non. L'électropolissage est un procédé d'enlèvement de matière qui modifie la topographie de surface. La passivation est un traitement chimique axé sur le nettoyage et le maintien de l'état passif de l'inox. Ils peuvent partager des objectifs liés à la corrosion, mais leurs effets dimensionnels et visuels diffèrent.
La passivation rend-elle une pièce en inox brillante ?
Ce n'est pas un procédé de polissage. La texture de départ usinée, sablée, brossée ou polie reste normalement visuellement dominante. Si une brillance ou un lissage est requis, spécifiez ce résultat séparément.
L'électropolissage peut-il éliminer toutes les bavures ?
Il peut réduire les points hauts microscopiques et adoucir de très petits résidus de bavures, mais il ne doit pas remplacer l'ébavurage contrôlé des arêtes significatives. Les grosses bavures, les caractéristiques inaccessibles et les arêtes dimensionnelles nécessitent un plan dédié.
Toutes les nuances d'inox utilisent-elles la même voie de passivation ?
No. Alloy family, heat treatment, surface condition, contamination, specification, and service environment influence process selection. State the exact material and required standard instead of writing only “stainless.”
