La passivazione e l'elettrolucidatura non sono due gradi della stessa finitura dell'acciaio inossidabile. La passivazione è principalmente una fase di pulizia e condizionamento chimico volta a rimuovere la contaminazione da ferro libero e a supportare il comportamento passivo della lega. L'elettrolucidatura rimuove uno strato microscopico controllato dalla superficie, levigando i picchi e modificando la topografia oltre alla pulizia. Scegliere correttamente inizia separando un problema di contaminazione da un problema di rugosità, pulibilità o aspetto.
Prima diagnosticare la superficie inossidabile
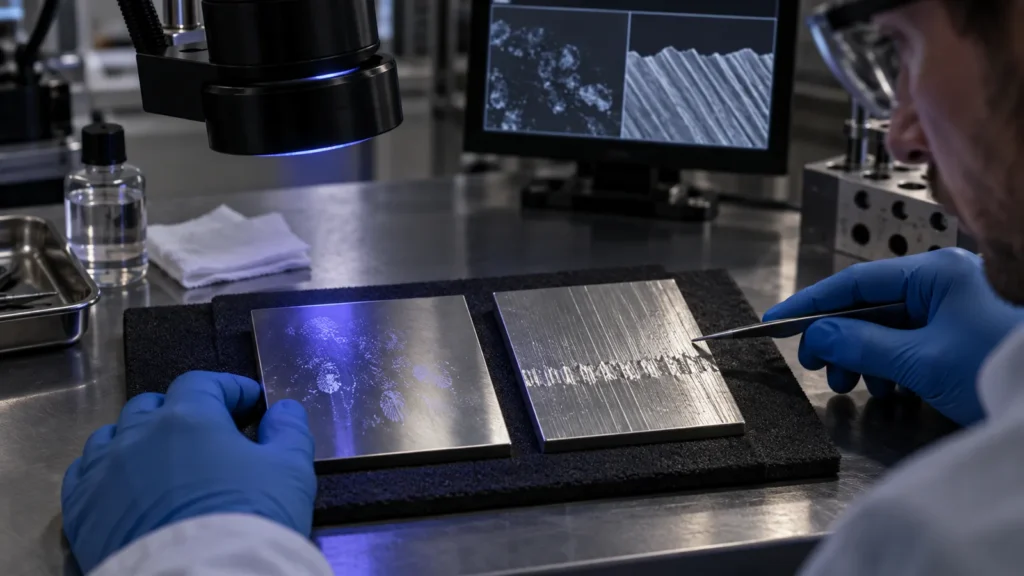
Problema di contaminazione
La lavorazione, la movimentazione o l'attrezzatura possono lasciare ferro libero o residui. La geometria della superficie è già accettabile. Iniziare rivedendo la pulizia e la passivazione.
Problema di topografia
I picchi microscopici, i residui di bava, la texture direzionale o la pulibilità fanno parte del requisito. Valutare l'elettrolucidatura e il suo effetto di rimozione del materiale.
Alcuni pezzi necessitano di entrambi i risultati, ma la sequenza e i criteri di accettazione devono comunque essere definiti. Un pezzo non dovrebbe essere elettrolucidato semplicemente perché “più trattamento” sembra più sicuro, e non ci si dovrebbe aspettare che la passivazione cancelli i segni di lavorazione o crei una superficie estetica brillante.
Per il quadro decisionale principale tra rivestimenti, finiture meccaniche e trattamenti chimici, utilizzare il guida alle finiture superficiali per lavorazioni CNC.
Due processi, due lavori diversi
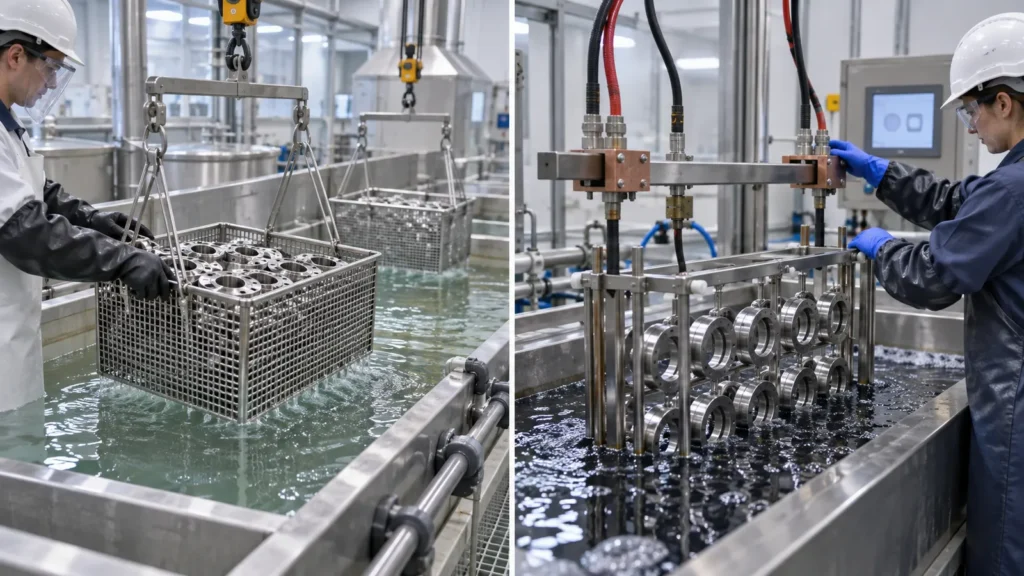
| Domanda |
Passivazione |
Elettrolucidatura |
| Azione principale |
Pulisce e tratta chimicamente la superficie inossidabile |
Rimuove elettrochimicamente il materiale superficiale |
| Topografia |
Non leviga intenzionalmente la texture di lavorazione |
Riduce preferenzialmente i picchi microscopici |
| Aspetto |
Di solito lascia la finitura precedente visivamente dominante |
Può creare una superficie più brillante e dall'aspetto più liscio |
| Considerazione dimensionale |
Limitata rispetto a un processo di rimozione, ma la pulizia e l'accettazione contano comunque |
Rimozione di materiale, modifica dei bordi, piccole caratteristiche e distribuzione della corrente richiedono una verifica |
| Domanda iniziale migliore |
La geometria della superficie è accettabile ma è necessario il controllo della contaminazione? |
La superficie deve diventare più liscia, più facile da pulire o visivamente più brillante? |
Mappare il componente prima di selezionare il bagno
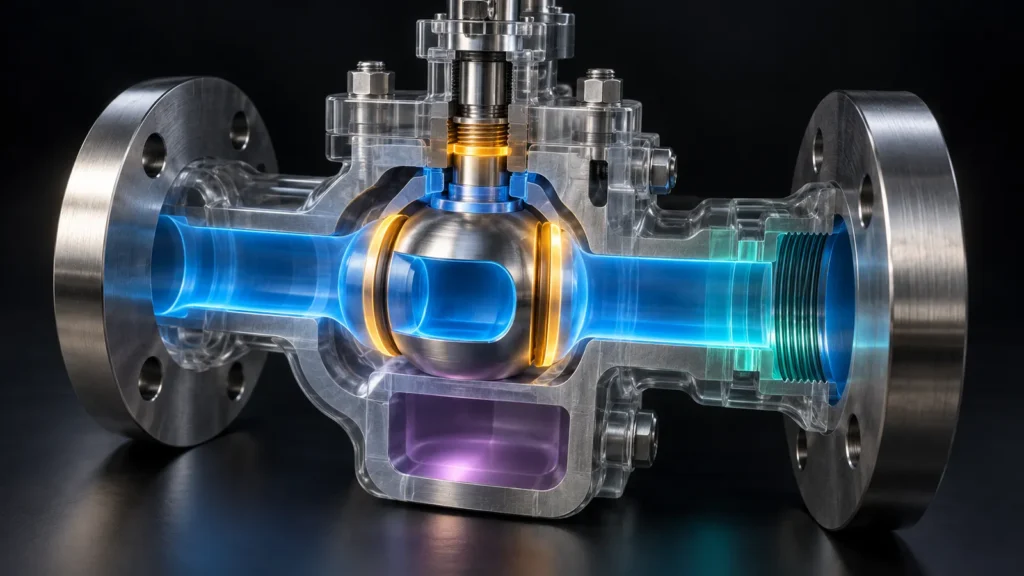
Un componente in acciaio inossidabile raramente presenta una superficie uniforme. Contrassegnare il disegno per funzione prima di scegliere il trattamento:
- Superfici a contatto con il prodotto: pulizia, residui, rugosità, vaiolature e accessibilità per l'ispezione possono essere predominanti.
- Sedi di tenuta: planarità, direzione di lavorazione, ondulazione e condizione dei bordi possono essere più importanti della brillantezza.
- Filettature e accoppiamenti: verificare se la rimozione o l'arrotondamento dei bordi potrebbe modificare il comportamento in assemblaggio.
- Zone saldate o termicamente alterate: scolorimento, scaglia e percorso di pulizia richiedono una considerazione separata.
- Superfici estetiche: definire l'accettazione visiva invece di presumere che un processo chimico garantisca una finitura a specchio.
- Fori ciechi e passaggi interni: l'accesso della soluzione, il drenaggio, il risciacquo e l'ispezione possono limitare il percorso.
Questa mappa trasforma una richiesta vaga in un piano di processo. Impedisce inoltre di sovralavorare le regioni nascoste lasciando al contempo sottodefinita la superficie di contatto veramente critica.
Per gli assemblaggi, estendere la mappa attraverso i confini dei componenti. Un tubo lucidato saldato a una flangia lavorata, ad esempio, può avere texture di partenza, storie termiche e percorsi di drenaggio diversi. Se il disegno tratta l'assemblaggio come un'unica superficie uniforme, la variazione locale può apparire come un difetto di finitura anche quando ciascuna regione risponde normalmente alla propria storia.
Contrassegnare inoltre le superfici che saranno successivamente incollate, marcate al laser, lubrificate o poste in contatto elettrico. Una superficie più pulita o più liscia non è automaticamente migliore per ogni operazione a valle; la sequenza di assemblaggio finale può richiedere zone protette o un secondo passo di preparazione.
La lega e la condizione iniziale determinano il limite massimo
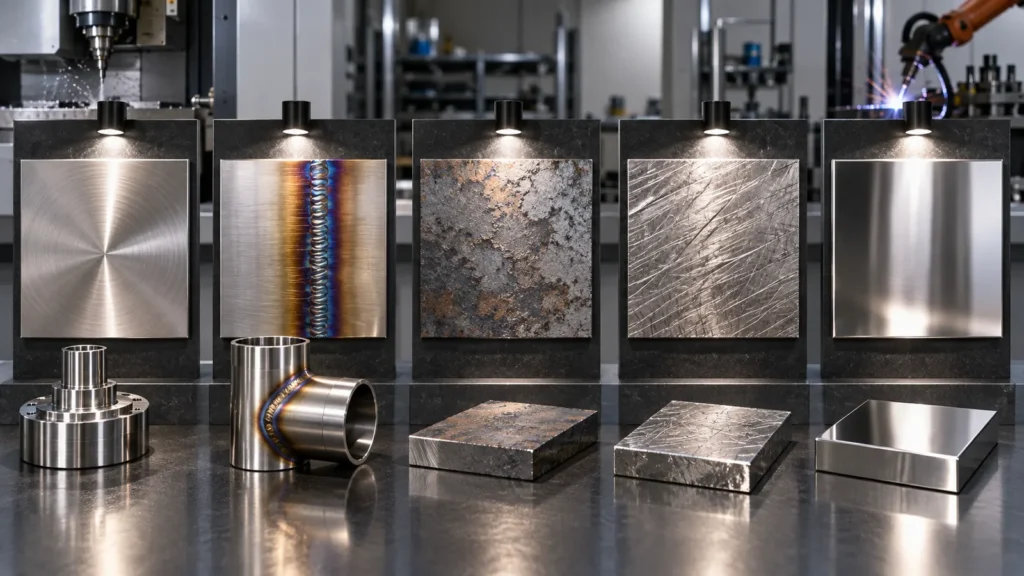
I termini “acciaio inossidabile” comprendono leghe con diverso comportamento alla corrosione, lavorabilità, trattamento termico, inclusioni e risposta ai processi chimici. Anche il percorso di lavorazione meccanica è importante. Il ferro inglobato dagli utensili condivisi, la colorazione da calore, le bave pesanti, i graffi profondi, la scaglia, l'olio, il composto lucidante o le superfici danneggiate non possono essere tutti corretti con un unico bagno finale.
Cosa non risolve la passivazione
- Solchi di lavorazione profondi, ammaccature o difetti geometrici
- Selezione inadeguata della lega per l'ambiente di servizio
- Scaglia di ossido pesante o difetti di saldatura senza una preparazione adeguata
- Drenaggio scarso o residui intrappolati in geometrie inaccessibili
Cosa non garantisce l'elettrolucidatura
- Rimozione uniforme su ogni bordo, incavo, foro e area schermata
- Eliminazione di difetti profondi senza modificare le dimensioni
- Una corrispondenza estetica tra leghe miste o finiture di partenza diverse
- Prestazioni corrette contro la corrosione quando la lega di base non è adatta
La strategia di lavorazione meccanica può migliorare la condizione iniziale prima di entrambi i trattamenti. Utensili dedicati e puliti, refrigerante controllato, sbavatura completa ed evitare la contaminazione da acciaio al carbonio riducono il carico sulla pulizia finale. Passate di finitura stabili riducono anche i segni direzionali profondi che l'elettrolucidatura dovrebbe altrimenti inseguire con una maggiore rimozione di materiale.
Dove la corrosione è critica per la sicurezza o la validazione, utilizzare provini o caratteristiche rappresentative che seguono lo stesso percorso di materiale, lavorazione meccanica, pulizia e finitura. Testare un campione piatto non correlato potrebbe non evidenziare gli effetti di fori ciechi, scolorimento da saldatura, fessure o rugosità locale sul pezzo di produzione.
L'elettrolucidatura aggiunge un budget di rimozione del materiale
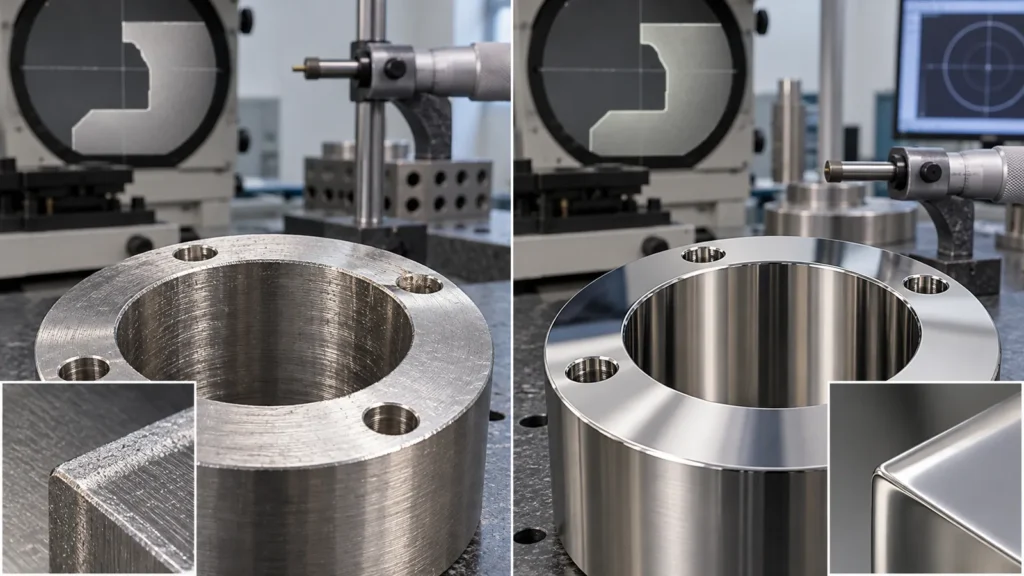
Poiché l'elettrolucidatura rimuove metallo, il disegno e il ciclo di lavorazione devono identificare le caratteristiche che non possono muoversi liberamente. Gli spigoli vivi possono ammorbidirsi, i dettagli molto piccoli possono perdere definizione e i picchi esposti possono rimuoversi diversamente dalle cavità schermate. Il risultato dipende dalla lega, dalla finitura di partenza, dalla distribuzione della corrente, dall'attrezzatura di fissaggio, dalla chimica, dal tempo e dalla geometria.
| Caratteristica |
Verifica prima dell'elettrolucidatura |
Possibile controllo |
| Foro di precisione |
Diametro finale, accessibilità e uniformità |
Sovrametallo, mascheratura o strategia di finitura successiva |
| Filettatura |
Accoppiamento, condizione della cresta e chimica intrappolata |
Mascheratura, verifica con calibro di accoppiamento e definizione della pulizia |
| Bordo sottile |
Arrotondamento del bordo e rimozione locale |
Proteggere la geometria o rivedere il requisito del bordo |
| Pannello estetico |
Texture di partenza, posizione sul supporto e uniformità visiva |
Campione approvato e preparazione controllata |
La pagina dedicata servizi di elettrolucidatura è un utile riferimento di processo, ma il disegno di progetto deve definire quali dimensioni e superfici controllano l'accettazione.
Verifica il risultato che hai effettivamente acquistato
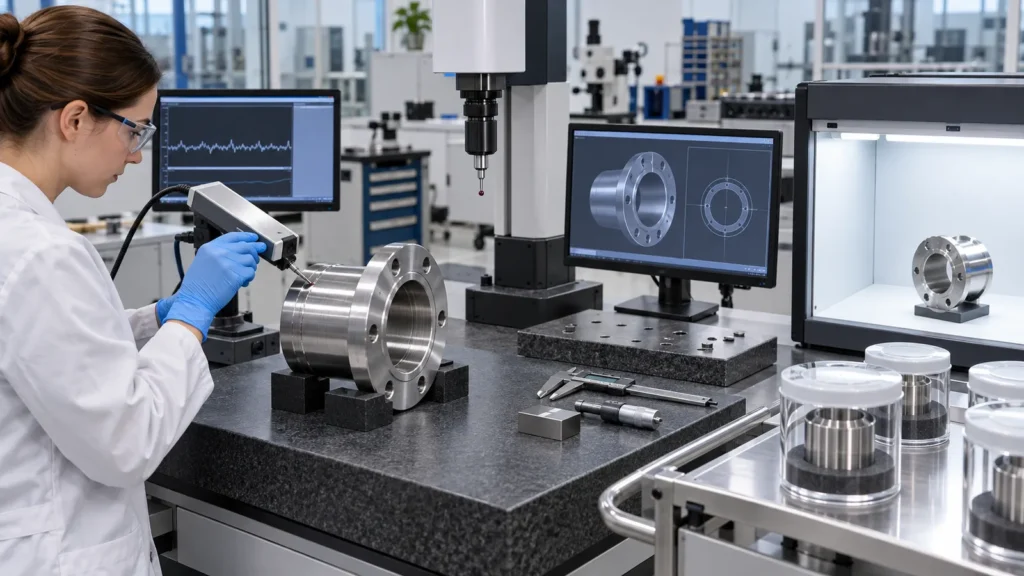
Il nome di un trattamento non è un piano di ispezione. Abbina la verifica allo scopo:
- Per il controllo della contaminazione: definisci la pulizia, la movimentazione, la specifica di processo e qualsiasi test superficiale o documentazione richiesta.
- Per le prestazioni anticorrosione: identifica l'ambiente, la lega, il ciclo di finitura, il metodo di prova pertinente, le condizioni del campione e l'accettazione.
- Per la rugosità: specifica il parametro, il limite, la zona di misurazione, la direzione, il cutoff e se la misurazione avviene prima o dopo il trattamento.
- Per l'aspetto: utilizza campioni approvati, zone visive, illuminazione, distanza di osservazione e limiti dei difetti.
- Per le dimensioni: contrassegna le caratteristiche misurate dopo il ciclo di finitura completo.
- Per la pulizia: definire risciacquo, asciugatura, imballaggio e movimentazione protetta come parte del requisito.
Quando sono richiesti registri, includerli nella RFQ anziché aggiungerli dopo la lavorazione. La pagina di controllo qualità di JUCHENG illustra come la pianificazione delle ispezioni e la documentazione si collegano alla consegna dei pezzi lavorati.
Il campionamento merita la stessa chiarezza. Un controllo visivo di ogni pezzo può coesistere con la misurazione periodica della rugosità, la verifica dimensionale del primo articolo e i registri di processo per lotto. Specificare cosa viene controllato per pezzo, per lotto e solo in fase di convalida. Altrimenti, due fornitori possono soddisfare la stessa nota di trattamento con livelli di evidenza molto diversi.
Un percorso di selezione in cinque passaggi
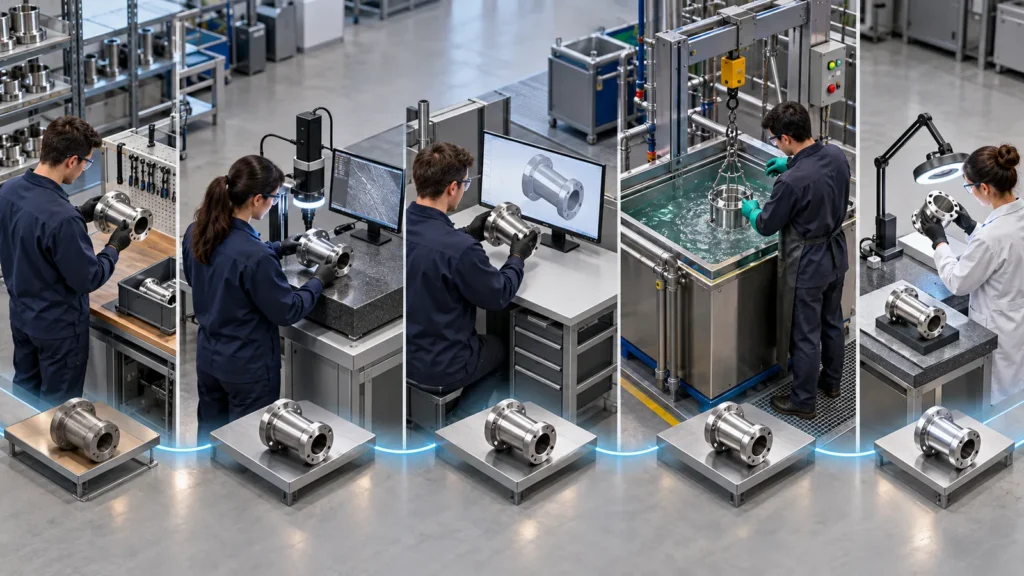
Individuare il problema: contaminazione da ferro libero, rischio di corrosione, rugosità, pulibilità, aspetto o più di uno insieme.
Confermare la lega e la superficie di partenza: includere trattamento termico, saldature, lucidatura precedente, scaglie e difetti critici.
Mappare la geometria critica: superfici di contatto, filettature, accoppiamenti, bordi, passaggi interni e zone estetiche.
Scegliere il percorso minimo efficace: passivazione per la pulizia e il supporto della superficie passiva; elettrolucidatura quando sono richiesti anche una levigatura controllata e un'asportazione di materiale.
Definire l'accettazione: criteri dimensionali, di rugosità, visivi, di pulizia, di corrosione e di documentazione.
Se la passivazione corrisponde alla funzione, vedere la panoramica delle capacità di passivazione e inviare la specifica applicabile con la RFQ. Se è necessaria l'elettrolucidatura, includere un piano di rimozione del materiale e di misurazione per le caratteristiche critiche.
Fraintendimenti comuni
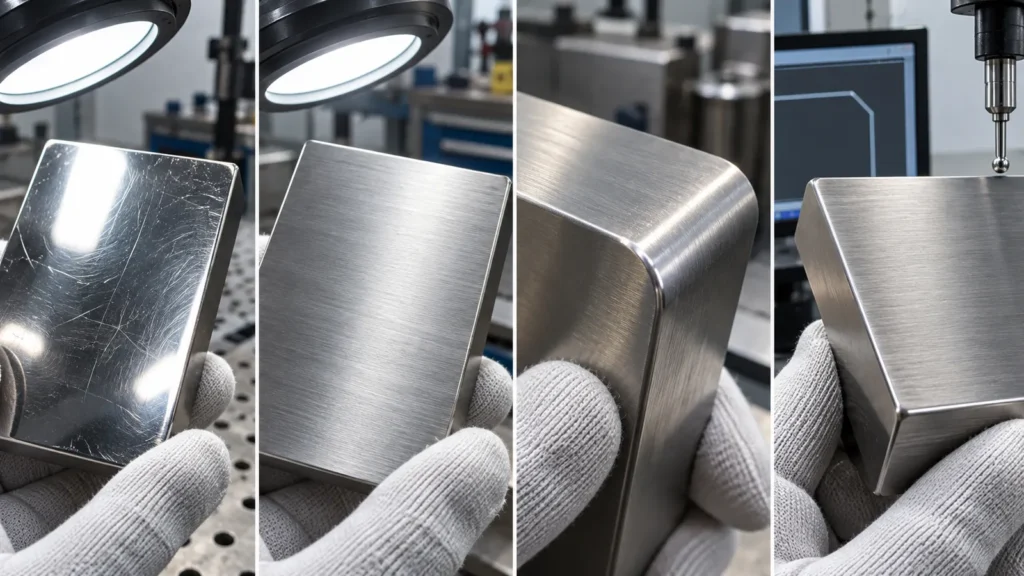
L'elettrolucidatura è semplicemente una passivazione più forte?
No. L'elettrolucidatura è un processo di rimozione del materiale che modifica la topografia superficiale. La passivazione è un trattamento chimico finalizzato alla pulizia e al sostegno della condizione passiva dell'acciaio inossidabile. Possono condividere obiettivi legati alla corrosione, ma i loro effetti dimensionali e visivi differiscono.
La passivazione renderà lucido un componente in acciaio inossidabile?
Non è un processo di lucidatura. La texture di partenza lavorata, sabbiatura, spazzolata o lucidata rimane normalmente visivamente dominante. Se sono richiesti brillantezza o levigatezza, specificare tale risultato separatamente.
L'elettrolucidatura può rimuovere tutte le bave?
Può ridurre i picchi microscopici e ammorbidire residui di bave molto piccole, ma non dovrebbe sostituire la sbavatura controllata dei bordi significativi. Bave grandi, caratteristiche inaccessibili e bordi dimensionali richiedono un piano dedicato.
Tutti i gradi di acciaio inossidabile utilizzano lo stesso percorso di passivazione?
No. La famiglia di leghe, il trattamento termico, la condizione superficiale, la contaminazione, la specifica e l'ambiente di servizio influenzano la selezione del processo. Indicare il materiale esatto e lo standard richiesto invece di scrivere solo “acciaio inossidabile”.”
