Passivação e eletropolimento não são dois graus do mesmo acabamento em aço inoxidável. A passivação é principalmente uma etapa de limpeza e condicionamento químico destinada a remover a contaminação por ferro livre e a favorecer o comportamento passivo da liga. O eletropolimento remove uma camada microscópica controlada da superfície, alisando picos e alterando a topografia, além da limpeza. Escolher corretamente começa por separar um problema de contaminação de um problema de rugosidade, capacidade de limpeza ou aparência.
Primeiro Diagnostique a Superfície Inoxidável
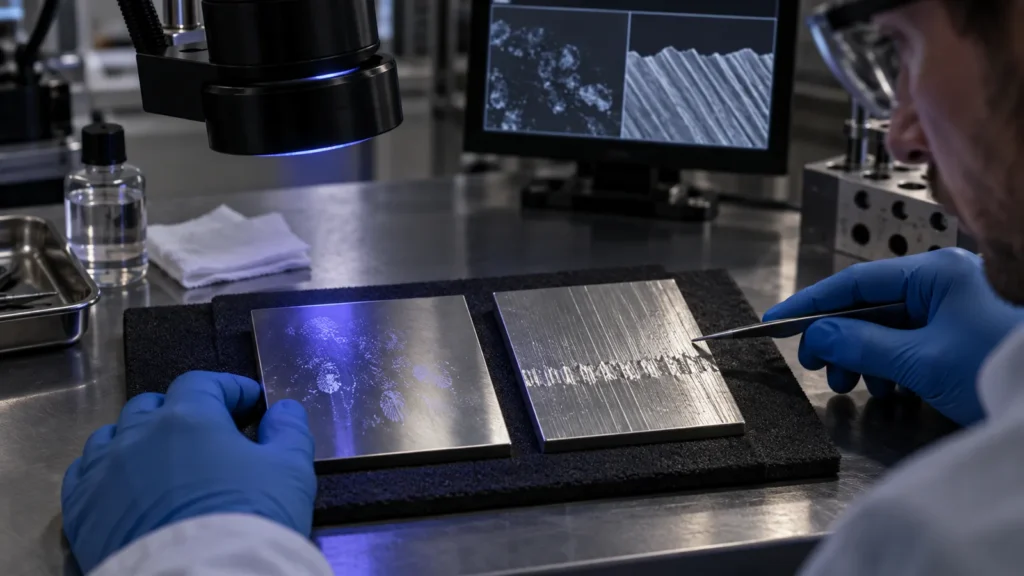
Problema de contaminação
A usinagem, o manuseio ou o ferramental podem deixar ferro livre ou resíduos. A geometria da superfície já é aceitável. Comece revisando a limpeza e a passivação.
Problema de topografia
Picos microscópicos, restos de rebarbas, textura direcional ou capacidade de limpeza fazem parte do requisito. Avalie o eletropolimento e seu efeito de remoção de material.
Algumas peças precisam de ambos os resultados, mas a sequência e os critérios de aceitação ainda precisam ser definidos. Uma peça não deve ser eletropolida simplesmente porque “mais tratamento” soa mais seguro, e não se deve esperar que a passivação apague marcas de usinagem ou crie uma superfície cosmética brilhante.
Para a estrutura de decisão principal entre revestimentos, acabamentos mecânicos e tratamentos químicos, use o guia de acabamentos superficiais de usinagem CNC.
Dois Processos, Duas Funções Diferentes
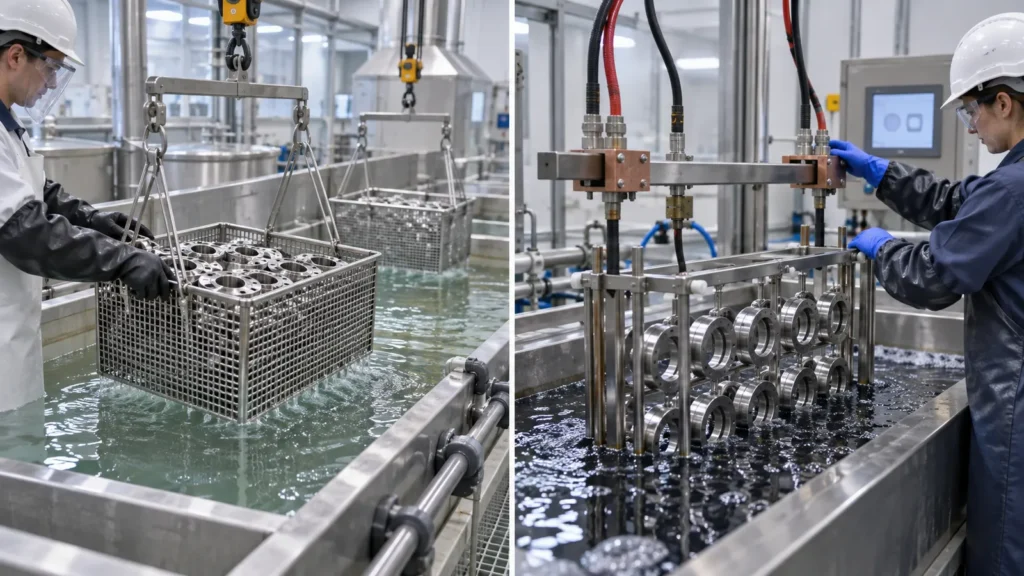
| Pergunta |
Passivação |
Eletropolimento |
| Ação principal |
Limpa e trata quimicamente a superfície inoxidável |
Remove material da superfície eletroquimicamente |
| Topografia |
Não suaviza intencionalmente a textura de usinagem |
Reduz preferencialmente os picos microscópicos altos |
| Aparência |
Geralmente deixa o acabamento anterior visualmente dominante |
Pode criar uma superfície mais brilhante e com aspecto mais suave |
| Preocupação dimensional |
Limitado em comparação com um processo de remoção, mas a limpeza e a aceitação ainda são importantes |
Remoção de material, alteração de arestas, pequenas características e distribuição de corrente requerem revisão |
| Melhor pergunta inicial |
A geometria da superfície é aceitável, mas o controle de contaminação é necessário? |
A superfície deve tornar-se mais lisa, mais fácil de limpar ou visualmente mais brilhante? |
Mapeie a Peça Antes de Selecionar o Banho
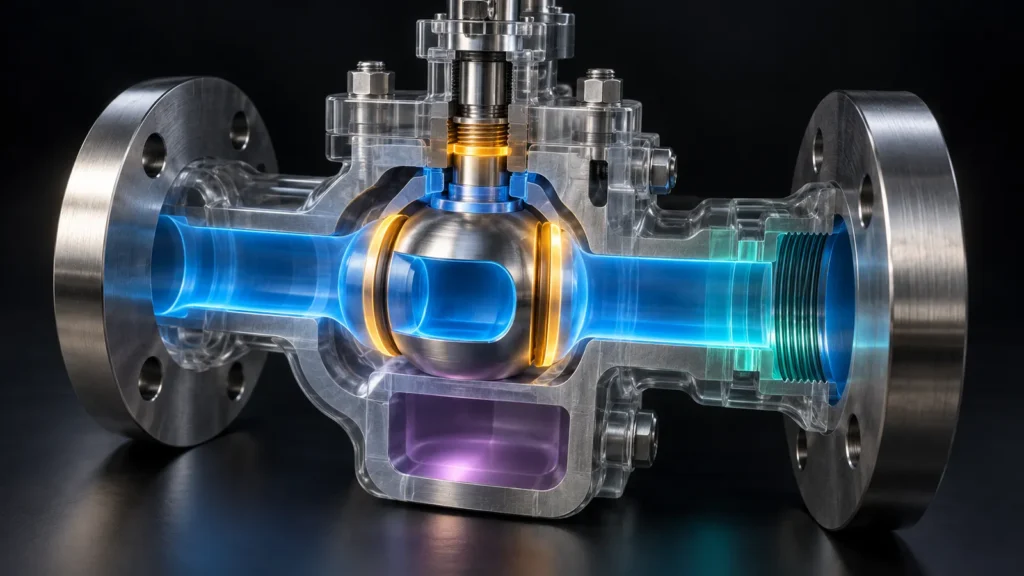
Um componente de aço inoxidável raramente é uma superfície uniforme. Marque o desenho por função antes de escolher o tratamento:
- Superfícies em contato com o produto: limpeza, resíduos, rugosidade, cavidades e acesso para inspeção podem dominar.
- Superfícies de vedação: planicidade, textura, ondulação e condição das bordas podem ser mais importantes que o brilho.
- Rosca e ajustes: verifique se a remoção ou o arredondamento das bordas pode alterar o comportamento da montagem.
- Áreas soldadas ou afetadas pelo calor: descoloração, carepa e rota de limpeza precisam de consideração separada.
- Superfícies cosméticas: defina a aceitação visual em vez de presumir que um processo químico garante um acabamento espelhado.
- Furos cegos e passagens internas: o acesso da solução, a drenagem, o enxágue e a inspeção podem limitar a rota.
Este mapa transforma um pedido vago em um plano de processo. Também evita o processamento excessivo de regiões ocultas enquanto deixa a superfície de contato verdadeiramente crítica subdefinida.
Para conjuntos, estenda o mapa além dos limites dos componentes. Um tubo polido soldado a um flange usinado, por exemplo, pode ter texturas iniciais, históricos térmicos e caminhos de drenagem diferentes. Se o desenho trata o conjunto como uma superfície uniforme, a variação local pode aparecer como um defeito de acabamento mesmo quando cada região responde normalmente ao seu próprio histórico.
Também marque as superfícies que serão posteriormente coladas, marcadas a laser, lubrificadas ou colocadas em contato elétrico. Uma superfície mais limpa ou mais lisa não é automaticamente melhor para toda operação subsequente; a sequência final de montagem pode exigir zonas protegidas ou uma segunda etapa de preparação.
Liga e Condição Inicial Definem o Teto
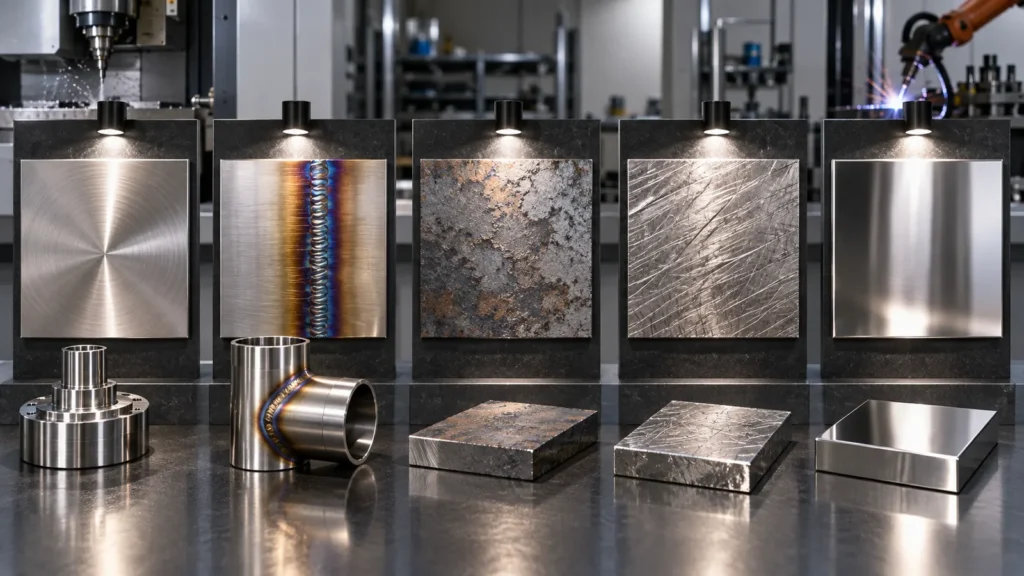
As palavras “aço inoxidável” abrangem ligas com diferentes comportamentos de corrosão, usinabilidade, tratamento térmico, inclusões e resposta ao processamento químico. A rota de usinagem também importa. Ferro incrustado de ferramentas compartilhadas, coloração térmica, rebarbas pesadas, riscos profundos, carepa, óleo, composto de polimento ou superfícies danificadas não podem ser todos corrigidos por um único banho final.
O que a passivação não corrige
- Sulcos de usinagem profundos, amassados ou defeitos geométricos
- Seleção inadequada da liga para o ambiente de serviço
- Carepa de óxido pesada ou defeitos de solda sem preparação adequada
- Drenagem deficiente ou resíduos retidos em geometria inacessível
O que o eletropolimento não garante
- Remoção uniforme em cada borda, reentrância, furo e área protegida
- Eliminação de defeitos profundos sem alterar as dimensões
- Uma correspondência cosmética entre ligas mistas ou acabamentos iniciais diferentes
- Desempenho correto de corrosão quando a liga subjacente é inadequada
A estratégia de usinagem pode melhorar a condição inicial antes de qualquer um dos tratamentos. Ferramentas limpas dedicadas, fluido de corte controlado, rebarbação completa e a prevenção de contaminação por aço-carbono reduzem a carga sobre a limpeza final. Passes de acabamento estáveis também reduzem marcas direcionais profundas que o eletropolimento, de outra forma, precisaria perseguir com maior remoção de material.
Quando a corrosão é crítica para segurança ou validação, use cupons ou recursos representativos que sigam a mesma rota de material, usinagem, limpeza e acabamento. Testar uma amostra plana não relacionada pode não expor os efeitos de furos cegos, descoloração de solda, frestas ou rugosidade local na peça de produção.
O eletropolimento adiciona um orçamento de remoção de material
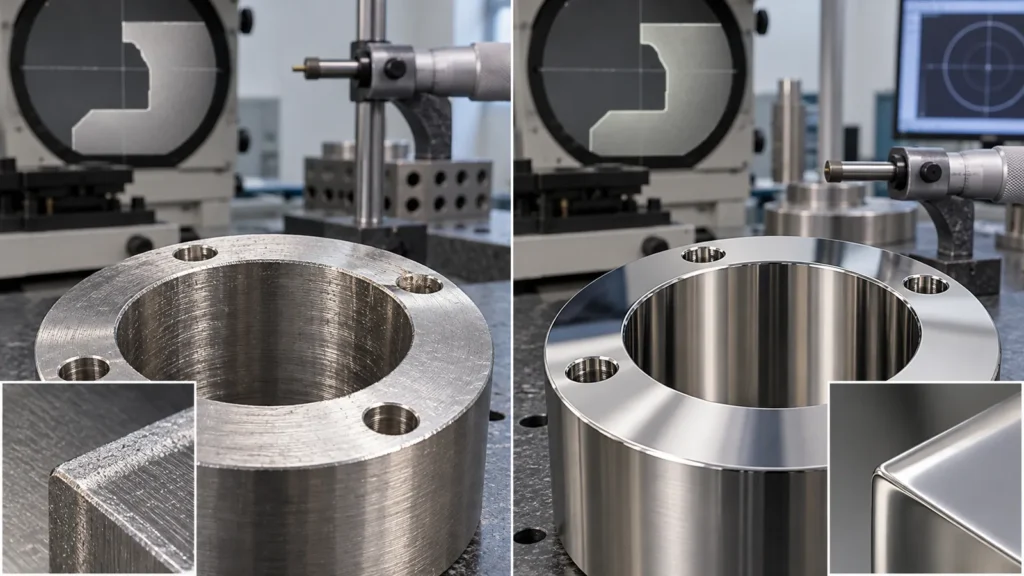
Como o eletropolimento remove metal, o desenho e o plano de processo devem identificar recursos que não podem se mover livremente. Bordas afiadas podem suavizar, detalhes muito pequenos podem perder definição e picos expostos podem ser removidos de forma diferente de reentrâncias protegidas. O resultado depende da liga, do acabamento inicial, da distribuição de corrente, do dispositivo de fixação, da química, do tempo e da geometria.
| Recurso |
Revisar antes da eletropolimento |
Possível controle |
| Furo de precisão |
Diâmetro final, acessibilidade e uniformidade |
Estratégia de sobremetal, mascaramento ou acabamento posterior |
| Rosca |
Ajuste, condição da crista e química retida |
Mascarar, verificar com calibrador de acoplamento e definir limpeza |
| Borda fina |
Arredondamento de borda e remoção local |
Proteger a geometria ou revisar o requisito de borda |
| Painel cosmético |
Textura inicial, localização no rack e uniformidade visual |
Amostra aprovada e preparação controlada |
O dedicado serviços de eletropolimento a página é uma referência útil de processo, mas o desenho do projeto deve definir quais dimensões e superfícies controlam a aceitação.
Verifique o Resultado que Você Realmente Comprou
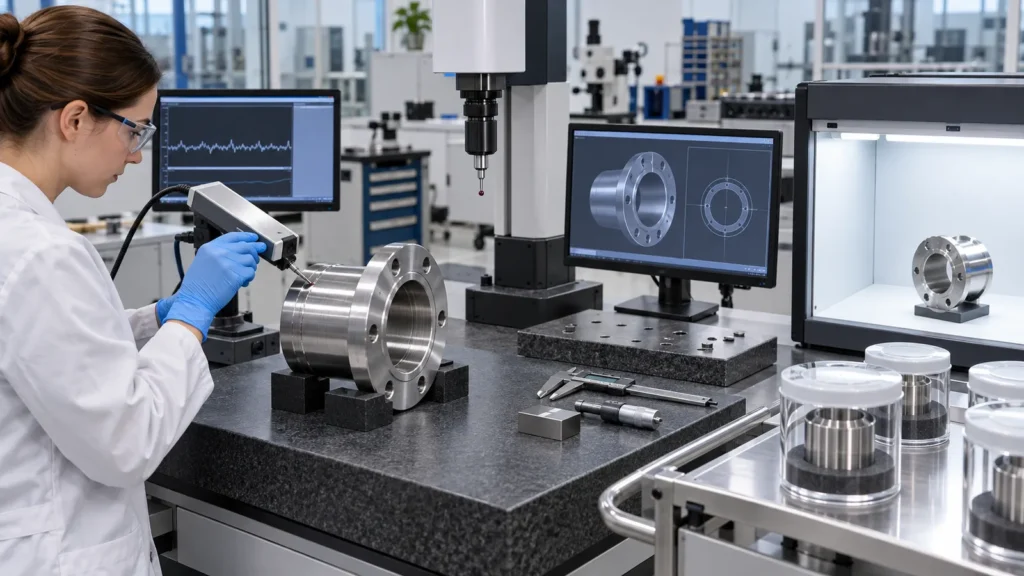
Um nome de tratamento não é um plano de inspeção. Combine a verificação com o propósito:
- Para controle de contaminação: defina limpeza, manuseio, especificação de processo e qualquer teste de superfície ou documentação exigida.
- Para desempenho de corrosão: identifique o ambiente, a liga, a rota de acabamento, o método de teste relevante, a condição da amostra e a aceitação.
- Para rugosidade: declare o parâmetro, o limite, a zona de medição, a direção, o cutoff e se a medição ocorre antes ou depois do tratamento.
- Para aparência: use amostras aprovadas, zonas visuais, iluminação, distância de visualização e limites de defeito.
- Para dimensões: marque as características medidas após a rota de acabamento completa.
- Para limpeza: defina enxágue, secagem, embalagem e manuseio protegido como parte do requisito.
Quando os registros forem necessários, inclua-os na RFQ em vez de adicioná-los após o processamento. A página de controle de qualidade da JUCHENG descreve como o planejamento de inspeção e a documentação se conectam à entrega de peças usinadas.
A amostragem merece a mesma clareza. Uma verificação visual de cada peça pode coexistir com medição periódica de rugosidade, verificação dimensional de primeira amostra e registros de processo por lote. Declare o que é verificado por peça, por lote e apenas na validação. Caso contrário, dois fornecedores podem atender à mesma nota de tratamento com níveis de evidência muito diferentes.
Um Caminho de Seleção em Cinco Etapas
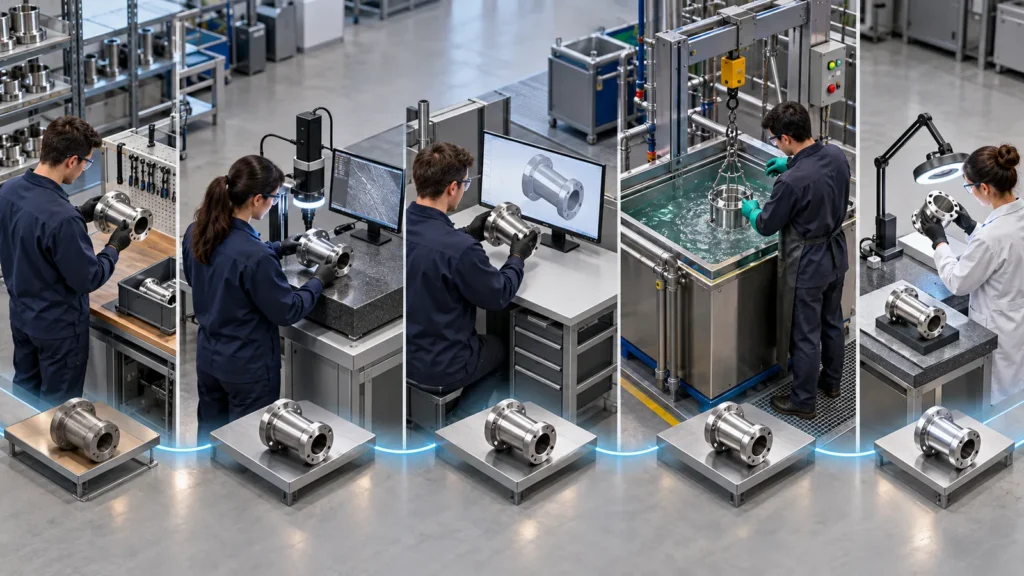
Nomeie o problema: contaminação por ferro livre, risco de corrosão, rugosidade, capacidade de limpeza, aparência ou vários ao mesmo tempo.
Confirme a liga e a superfície inicial: inclua tratamento térmico, soldas, polimento prévio, carepa e defeitos críticos.
Mapeie a geometria crítica: superfícies de contato, roscas, ajustes, bordas, passagens internas e zonas estéticas.
Escolha a rota mínima eficaz: passivação para limpeza e suporte à superfície passiva; eletropolimento quando também forem necessários alisamento controlado e remoção de material.
Defina a aceitação: critérios dimensionais, de rugosidade, visuais, de limpeza, de corrosão e de documentação.
Se a passivação corresponder à função, consulte a visão geral da capacidade de passivação e envie a especificação aplicável com o RFQ. Se a eletropolimento for necessária, inclua um plano de remoção de material e medição para características críticas.
Equívocos comuns
O eletropolimento é simplesmente uma passivação mais forte?
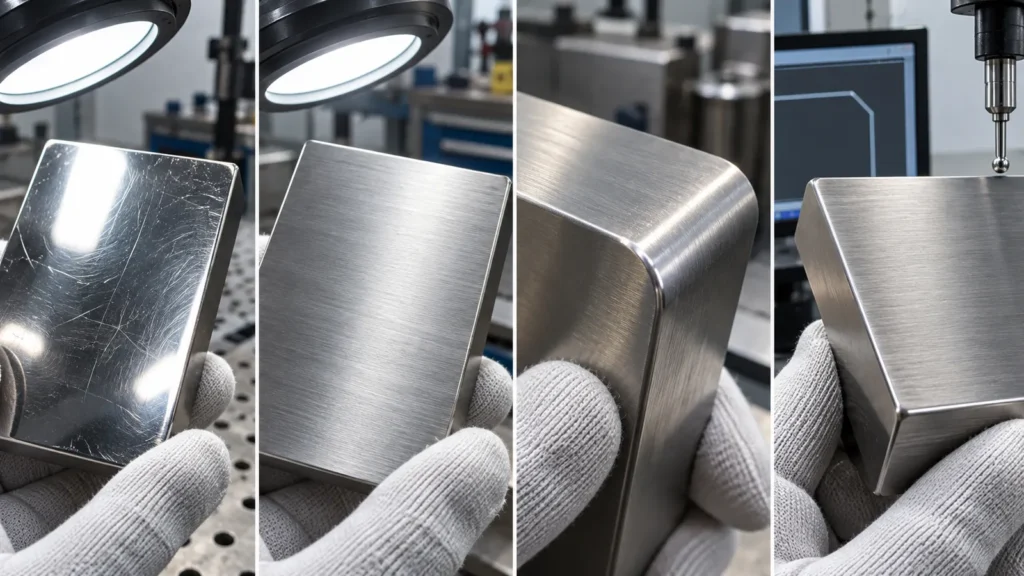
Não. O eletropolimento é um processo de remoção de material que altera a topografia da superfície. A passivação é um tratamento químico focado na limpeza e no suporte à condição passiva do aço inoxidável. Eles podem compartilhar objetivos relacionados à corrosão, mas seus efeitos dimensionais e visuais diferem.
A passivação deixará uma peça de aço inoxidável brilhante?
Não é um processo de polimento. A textura inicial usinada, jateada, escovada ou polida normalmente permanece visualmente dominante. Se brilho ou alisamento for necessário, especifique esse resultado separadamente.
O eletropolimento pode remover todas as rebarbas?
Pode reduzir pontos altos microscópicos e suavizar vestígios muito pequenos de rebarbas, mas não deve substituir o rebarbamento controlado de arestas significativas. Rebarbas grandes, características inacessíveis e arestas dimensionais precisam de um plano dedicado.
Todos os graus de aço inoxidável usam a mesma rota de passivação?
Não. A família de ligas, o tratamento térmico, a condição da superfície, a contaminação, a especificação e o ambiente de serviço influenciam a seleção do processo. Indique o material exato e a norma exigida em vez de escrever apenas “inoxidável”.”
