
Die Ausrichtung von Split-Block-Wellenleitern wird durch die gesamte Positionierungsschnittstelle bestimmt, nicht allein durch Passstifte. Die beiden Hälften müssen die bearbeiteten Wellenleiter-Merkmale zueinander ausrichten, während die Paarungsflächen unter dem spezifizierten Schraubenmuster gleichmäßig schließen. Stiftposition und -passung, Ebenheit und Sauberkeit der Flächen, Schraubendurchgang, Nut-zu-Bezug-Lage sowie Montagereihenfolge können alle zum endgültigen Versatz beitragen. Die richtige Zeichnungsstrategie besteht darin, festzulegen, welche Hälfte die Referenzgeometrie besitzt, wie die zweite Hälfte positioniert wird und welches montierte Merkmal oder HF-Ergebnis abgenommen wird. Stiftanzahl oder Nennstiftdurchmesser allein belegen keine Ausrichtung; diese Details müssen auf die Schnittstelle bezogen und im Montagezustand verifiziert werden.
Definieren Sie die Schnittstelle, bevor Sie Stifte wählen
Ein Split-Block-Design teilt einen Wellenleiterkanal zwischen zusammenpassenden Komponenten auf. Der montierte Kanal hängt von der Geometrie in jeder Hälfte und davon ab, wie die Hälften nach dem Trennen in dieselbe relative Position zurückkehren. Ausrichtstifte können die Wiederholbarkeit verbessern, wirken jedoch nur, wenn ihre Positionen und Passungen auf die Wellenleiter-Merkmale und die Paarungsflächen bezogen sind.
Beginnen Sie mit der funktionalen Schnittstelle des Teils: Wellenleiteranschluss, Flansch- oder Übergangsmerkmale, Kanalmittellinie, Dicht- oder Kontaktfläche und Befestigungspositionen. Legen Sie fest, ob der Kanal von einer Hälfte aus zentriert oder symmetrisch über die Fügestelle hinweg bemaßt wird. Vermeiden Sie es, jede Hälfte unabhängig von nicht zugehörigen Kanten zu bemaßen, da der resultierende Toleranzstapel den montierten Kanal verschieben kann, selbst wenn jede Komponente ihre eigenen lokalen Maße einhält.
Mechanische Ausrichtung und HF-Leistung sind miteinander verknüpft, aber nicht austauschbar. Frequenzbereich, Modus, Übergangsgeometrie und Prüfverfahren des Projekts bestimmen, welche Versätze oder Diskontinuitäten relevant sind. Diese Anforderungen gehören zum verantwortlichen HF-Design und Abnahmeprüfplan, nicht zu einer angenommenen universellen Bearbeitungstoleranz.
Steuern Sie die Bezugskette über beide Hälften hinweg
Wählen Sie ein primäres Bezugssystem an der Schnittstelle, das geprüft und reproduziert werden kann, häufig eine Paarungsfläche oder eine definierte Montageebene. Positionieren Sie die kritischen Kanalmerkmale und Stiftbohrungen von diesem Bezugssystem aus. Die gegenüberliegende Hälfte sollte ein koordiniertes Bezugsschema verwenden, damit Kanalmittellinien, Stufen und Anschlüsse bei der Montage zusammenpassen, nicht nur wenn jeder Block in seiner eigenen Aufspannung gemessen wird.
Der Bezugswechsel verdient besondere Aufmerksamkeit. Wenn eine Hälfte von einem Anschlussbezug und die andere von einer Außenwand aus bearbeitet wird, können ihre individuellen Koordinatensysteme voneinander abweichen. Eine gemeinsame Bezugsstrategie, ein abgestimmtes Bearbeitungsverfahren oder eine kontrollierte Montageprüfung können die Mehrdeutigkeit verringern. Die gewählte Methode hängt vom Design und vom verfügbaren Prüfzugang ab.
Berücksichtigen Sie den Toleranzstapel aus Stiftposition, Bohrungsposition, Passungsspiel, Flächenauflage und Befestigungsbewegung. Eine enge Stiftpassung kann die Positionierung verbessern, aber auch die Montage empfindlich gegenüber Graten, thermischen Änderungen oder kleinen Positionsfehlern machen. Mehr Stifte sind nicht automatisch besser, wenn das Muster die Schnittstelle überbestimmt.
Gestalten Sie Stifte, Bohrungen, Schrauben und Flächen als ein System
Ausrichtstifte stellen die Positionierung in der Ebene her; die Paarungsflächen stellen Auflage und Orientierung her; Schrauben liefern die Klemmkraft. Zeichnungen sollten diese Rollen eindeutig machen. Verwenden Sie kontrollierte Stift-Bohrungs-Beziehungen und geben Sie an, ob die Stifte in einem Block fixiert, entfernbar oder Teil eines separaten Montageelements sind. Befestigungsbohrungen sollten nicht versehentlich zu konkurrierenden Positionierungsmerkmalen werden, es sei denn, das Design nutzt sie absichtlich so.
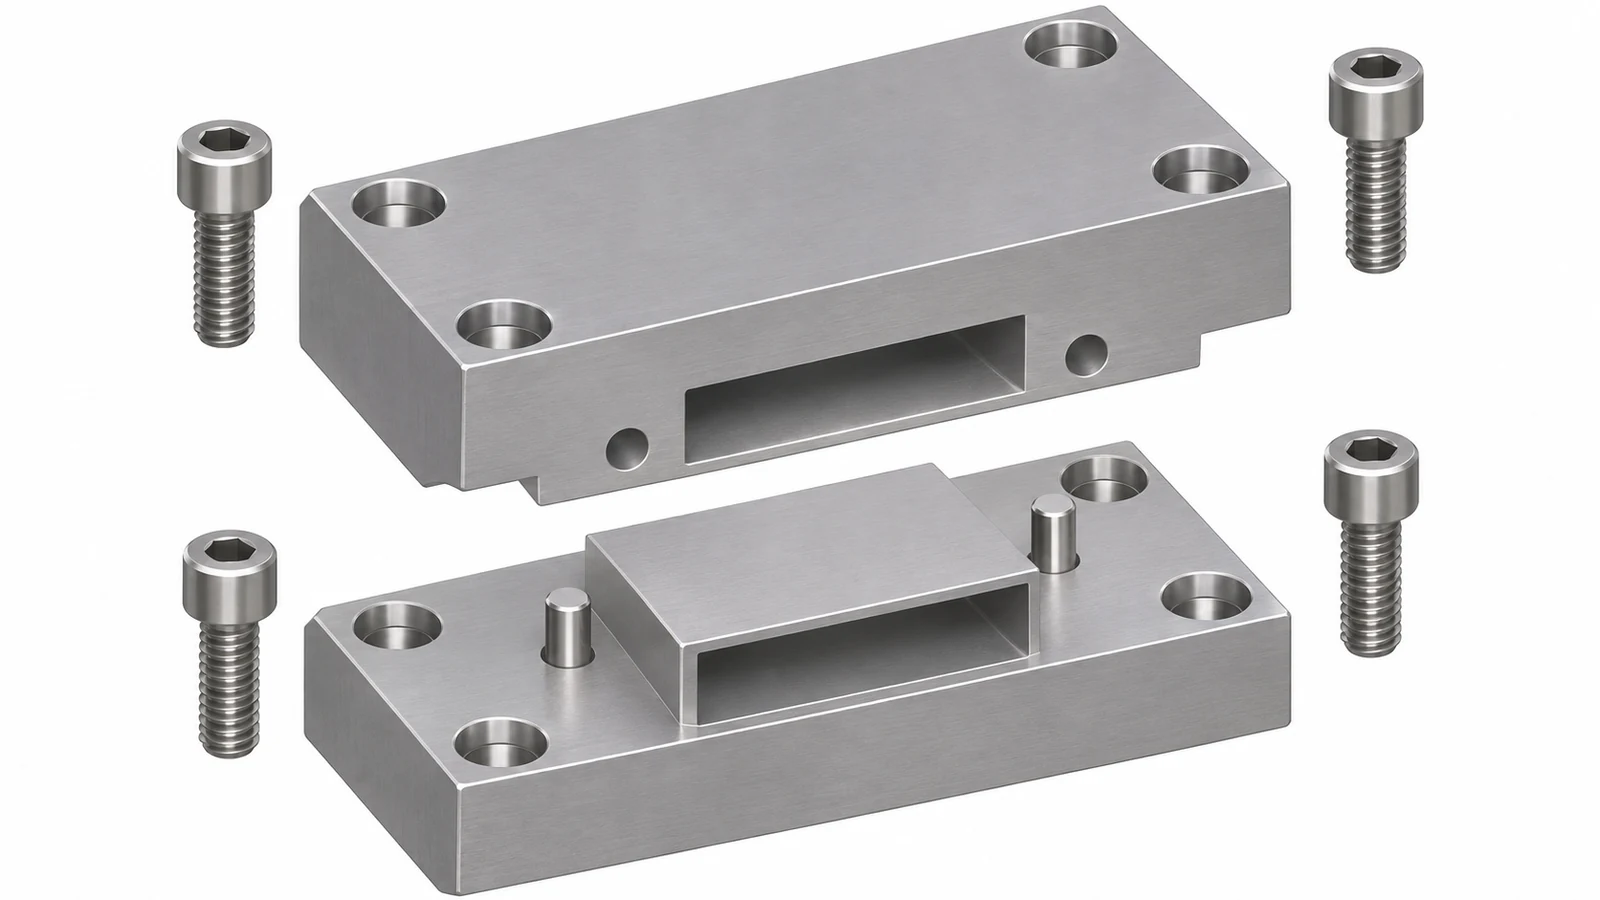
| Merkmal | Ausrichtungsrolle | Prüffrage |
|---|---|---|
| Dichtfläche | Zentriert die beiden Hälften und bestimmt die Schnittstellenebene | Sind Ebenheit, Oberflächenbeschaffenheit, Sauberkeit und Kontaktbereiche definiert? |
| Stift- und Lochbild | Stellt die relative Position in der Ebene wieder her | Sind Passungen, Bezugssysteme und Montagerichtung festgelegt? |
| Verbindungselemente | Klemmt die Verbindung | Können Spiel oder Anziehreihenfolge die Hälften verschieben? |
| Wellenleiterkanal | Definiert den funktionalen Durchgang | Sind beide Hälften von einem koordinierten Bezugssystem aus positioniert? |
Präzision CNC-Fräsen und mehrachsiger Zugang können für die Geometrie relevant sein, aber die tatsächliche Merkmalsstrategie hängt vom freigegebenen Design ab. Wenn mehrere Flächen oder Anschlüsse zueinander in Beziehung stehen müssen, prüfen Sie die Bezugsfolge und die Prüfmethode, bevor Sie die Trennfuge freigeben.
Prüfen Sie die montierte Geometrie, auf die es ankommt
Die Bauteilprüfung sollte die Dichtflächen, Stiftpositionen, Kanalmerkmale und Bezugsbeziehungen einzeln verifizieren. Die Montageprüfung prüft anschließend, ob sich die Hälften wie vorgesehen schließen und positionieren. Je nach Design kann dies eine Stufe oder einen Versatz über die Trennfuge, eine Anschlussregistrierung, ein Lehrenmerkmal, eine Koordinatenmessung oder eine andere im Abnahmeprüfplan vereinbarte Methode umfassen.
Messen Sie unter derselben Spannbedingung, die den Betrieb oder die Prüfung repräsentiert. Lose Teile, die durch Schwerkraft aufeinander liegen, geben möglicherweise nicht die Position nach dem Anziehen der Befestigungselemente wieder. Umgekehrt kann eine Prüfvorrichtung, die die Blöcke zwangsweise ausrichtet, eine Fehlpassung verdecken. Dokumentieren Sie die Vorrichtung, das Drehmoment oder die Anziehreihenfolge, wenn diese Bedingungen das Ergebnis beeinflussen.
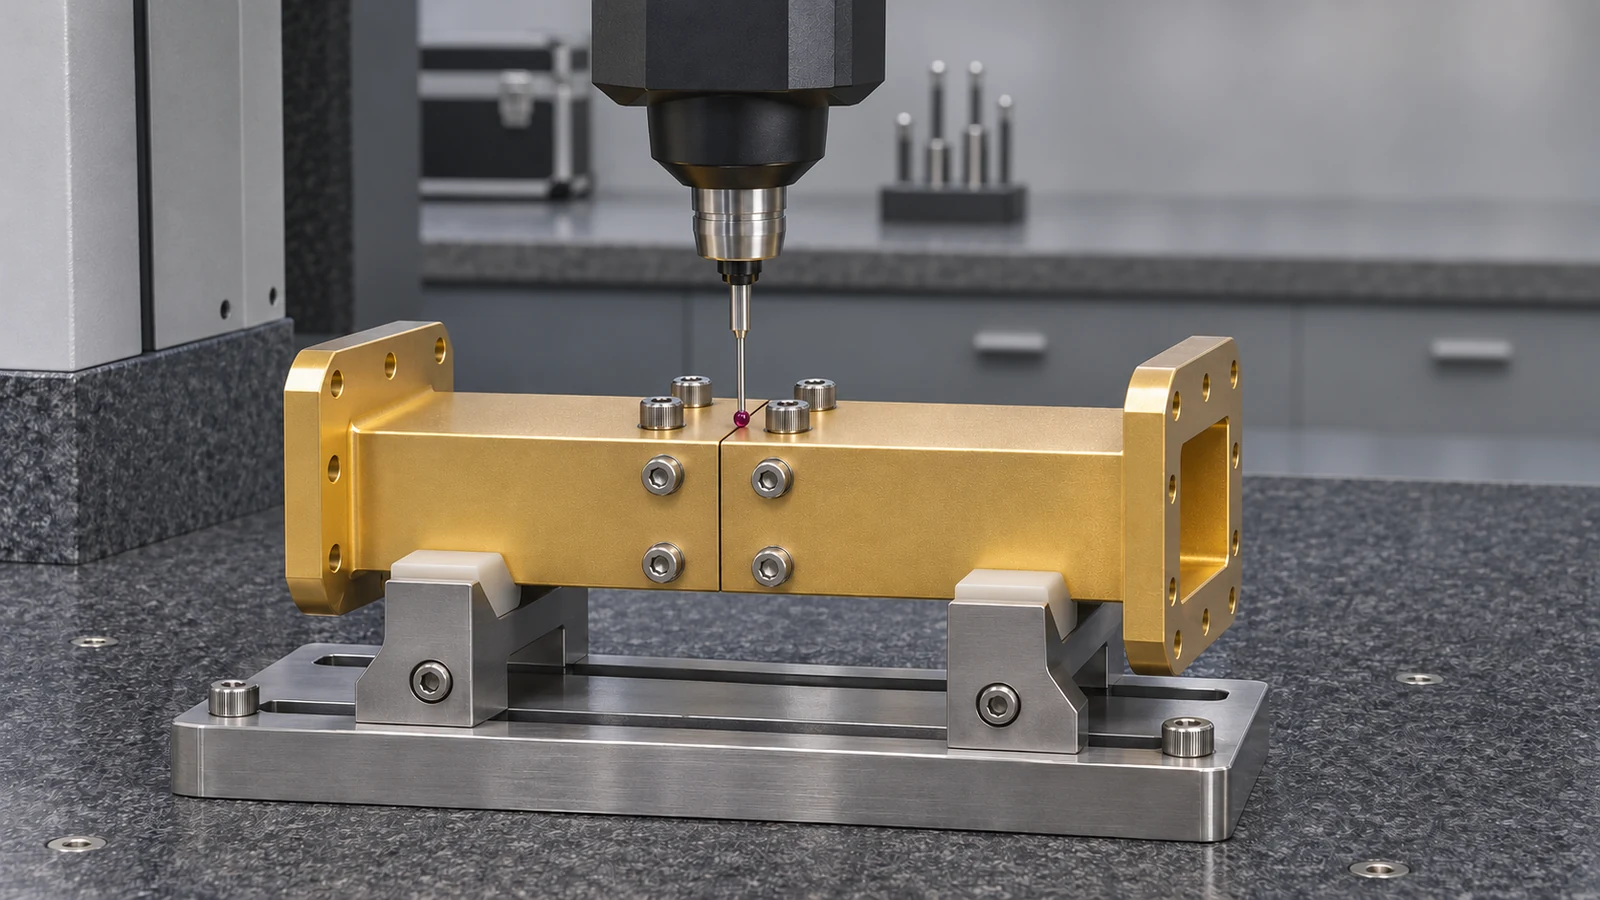
Halten Sie die mechanische Prüfung getrennt von der HF-Prüfung. Wenn die elektrische/HF-Leistung das endgültige Abnahmekriterium ist, definieren Sie den Prüfaufbau, die Kalibrierung und die Prüfgrenzen separat. Ein mechanisch akzeptables Ausrichtungsergebnis kann die HF-Bewertung unterstützen, begründet aber nicht allein die vollständige Geräteleistung.
Verknüpfen Sie die mechanische Ausrichtung mit der HF-Abnahme
Recherchieren Sie Beispiele für CNC-bearbeitete Wellenleiterbaugruppen, die Stifte oder Passstifte zur Ausrichtung geteilter Blöcke verwenden, aber ihre Geometrien, Frequenzen und Testbedingungen sind spezifisch für diese Designs. Die Lehre besteht darin, eine wiederholbare Montage zu kontrollieren und das funktionale Bauteil zu verifizieren, nicht eine Stiftgröße, -anzahl oder Lagetoleranz von einem anderen Wellenleiter zu kopieren.
Vor der Freigabe sollten sich die Verantwortlichen für Mechanik und HF auf die Schnittstellenbezugselemente, zulässige Kanaldiskontinuitäten, die Stiftstrategie, die Montagebedingung und die erforderlichen Nachweise einigen. Fügen Sie sowohl Bauteilmaße als auch etwaige Montageprüfungen in das Zeichnungspaket ein. Der resultierende Plan kann dann geprüft werden, ohne zu raten, ob die entscheidende Anforderung eine Stiftpassung, eine Kanalstufe, ein Anschlussversatz oder eine gemessene HF-Antwort ist.