
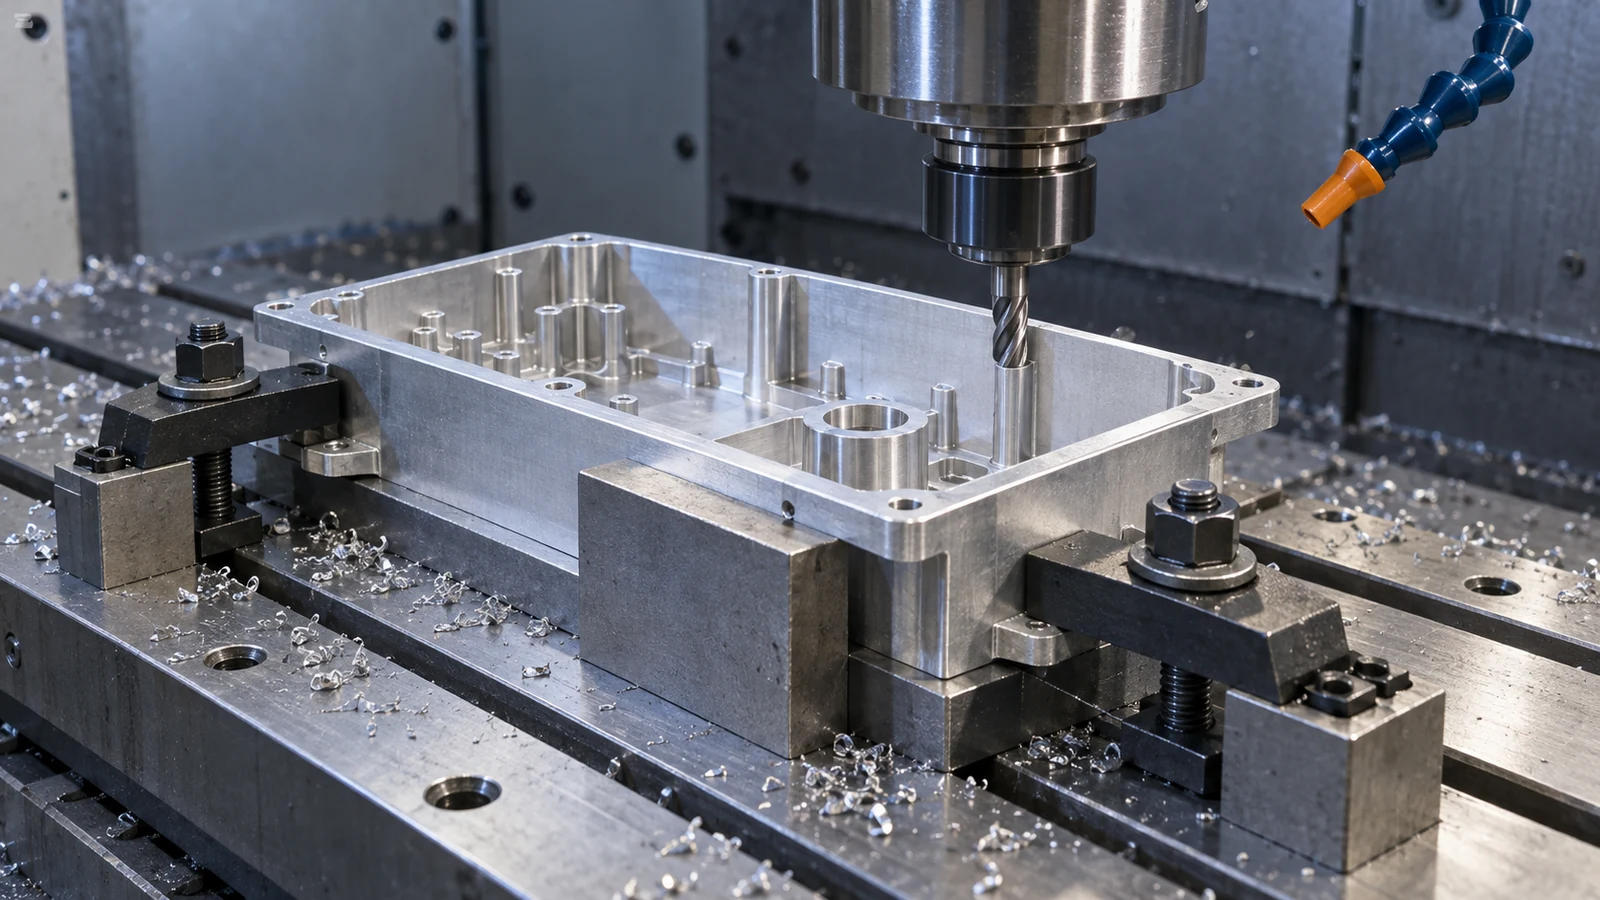
Eine dünne Wand kann korrekt messen, während sie gespannt ist, und das Teil verlässt die Maschine dennoch gebogen, verjüngt oder außer Position. Der Schnitt kann relativ zu einem verformten Werkstück maßhaltig sein. Bevor Sie einen Schlichtgang ändern, trennen Sie drei mögliche Ursachen: spannungsbedingte Biegung, Durchbiegung durch Schnittkräfte und Bewegung durch Eigenspannungen nach dem Materialabtrag. Jede erfordert eine andere Reaktion.
Dieser Leitfaden konzentriert sich auf die Spanntechnik beim Fräsen dünnwandiger Werkstücke: wo ein flexibles Merkmal positioniert und gestützt werden sollte, wie der Materialabtrag sequenziert wird, ohne den Zugang zu opfern, und wann das Teil im freien Zustand geprüft werden sollte. Es ist eine engere Entscheidung als die vollständige CNC-Fräsprozess, die den kompletten Weg von der Merkmalsplanung bis zur Prüfung abdeckt.
Das Ergebnis im freien Zustand ist das echte Ergebnis
Stellen Sie sich ein Aluminiumgehäuse vor, das gegen eine massive Vorrichtungsfläche gehalten wird. Die Oberkante wird auf das Zeichnungsmaß gefräst. Eine maschineninterne Sonde oder ein Messschieber zeigt ein akzeptables Ergebnis, aber das Gehäuse federt vom Anschlag weg, wenn die Spanner geöffnet werden. Die Abweichung beweist nicht, dass sich das Schneidwerkzeug auf die falsche Koordinate bewegt hat. Sie kann zeigen, dass die Vorrichtung die Form verändert hat, die geschnitten wurde.
Die erste Frage lautet daher nicht “Wie fest sollten wir spannen?”, sondern “Welche Geometrie verlangt die Zeichnung zu kontrollieren, und in welchem Zustand wird der Kunde sie montieren oder prüfen?” Manche Teile sind in einer Baugruppe funktional fixiert; andere müssen frei abgestützt Maße einhalten. Diese Unterscheidung gehört in die Zeichnung und die Prüfvereinbarung. Eine Vorrichtung sollte das Teil vorhersehbar positionieren und nicht stillschweigend die Abnahmebedingung des Teils neu definieren.
Die Wandhöhe allein reicht nicht aus, um das Risiko vorherzusagen. Dicke, ungestützte Spannweite, Materialzustand, Taschentopologie, Rohteilzustand und die Richtung des Schlichtschnitts verändern alle die Steifigkeit. Eine einzige universelle Wanddickenregel würde diese Variablen verschleiern. Die nützliche Spannvorrichtungsentscheidung beginnt mit dem tatsächlichen Merkmal und der Richtung, in der es sich bewegen kann.
Zeichnen Sie den Kraftfluss, bevor Sie Spanner wählen
Skizzieren Sie den Eingriff des Fräsers, die Richtung der Schnittkraft, die wahrscheinliche Biegerichtung und die Flächen, die dieser widerstehen. Eine Klemme an einer empfindlichen Lippe kann das Rohteil sicher halten, aber das fertige Merkmal vorverformen. Ein Anschlag auf einer unbearbeiteten Gussfläche kann dazu führen, dass sich das gesamte Teil verschiebt. Ein großes Auflagepolster kann die Last verteilen, aber es kann auch Späne einfangen oder eine Fläche überbrücken, die nicht wirklich eben ist.
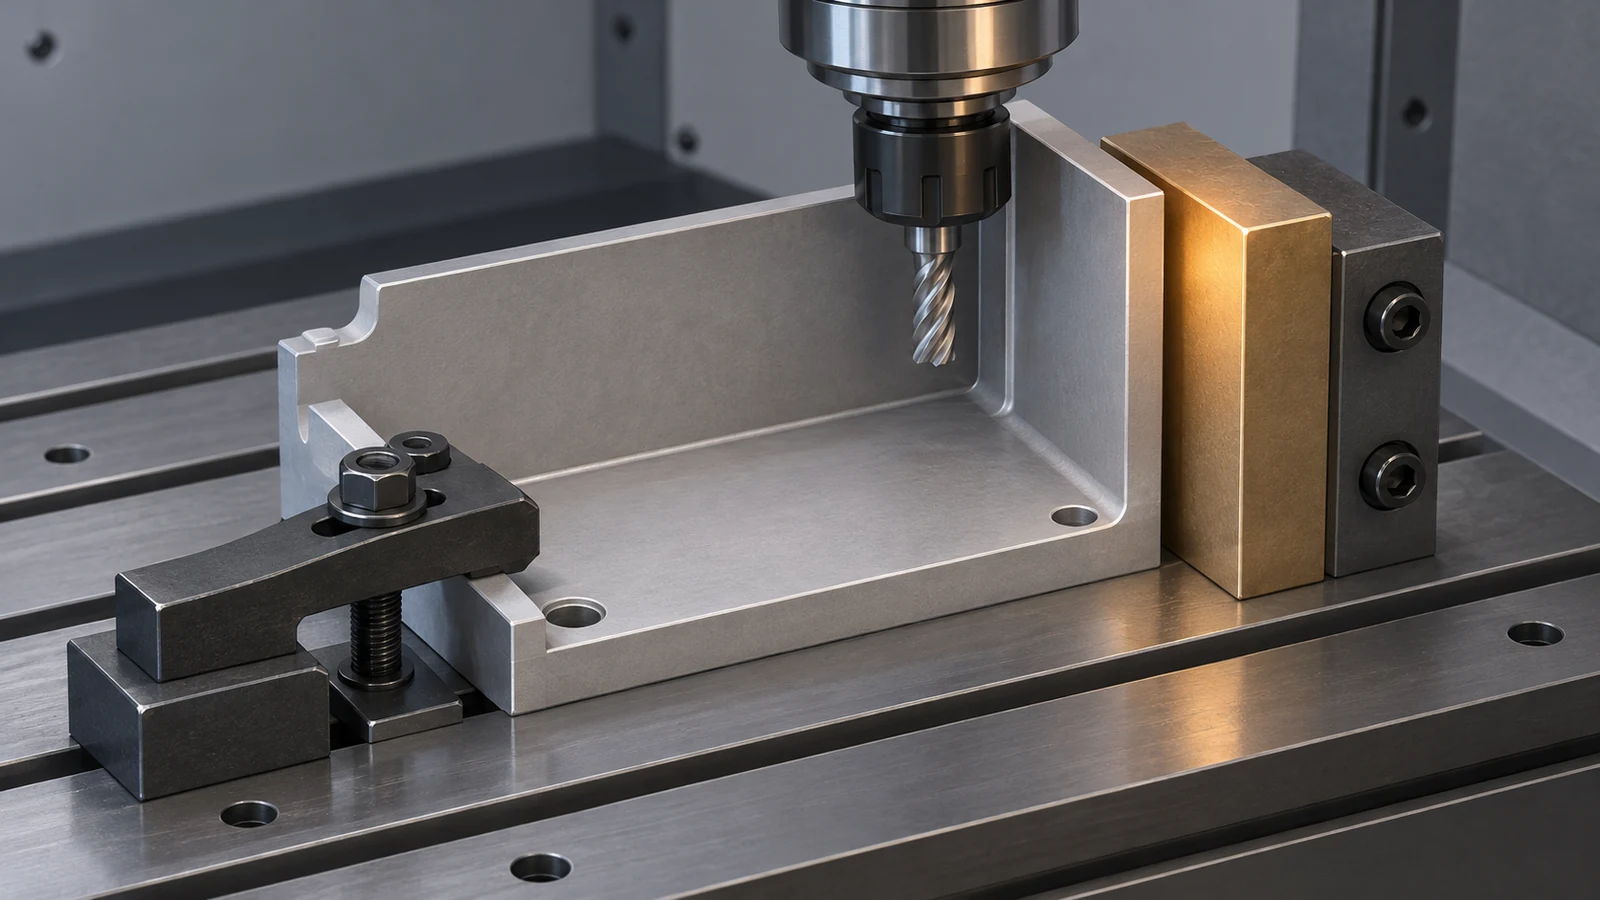
Positionieren Sie nach Möglichkeit von stabilen, funktional bedeutsamen Flächen aus. Stützen Sie direkt hinter dem zu bearbeitenden Bereich, wenn es die Geometrie erlaubt; andernfalls verkürzen Sie die ungestützte Spannweite. Bringen Sie die Klemmkraft in einen starren Bereich des Rohteils oder eine temporäre Rohteil-Lasche ein, nicht in die dünne Wand selbst. Stützen und Klemmen sind verwandt, aber nicht identisch: Stützen widersteht der Schnittverlagerung, während Klemmen die Position beibehält. Eine Erhöhung der Klemmkraft ist kein Ersatz für eine fehlende Reaktionsfläche.
Bei einem Gehäuse mit mehreren flexiblen Wänden benötigt die Vorrichtung möglicherweise unterschiedliche Kontaktstrategien, während Material verschwindet. Eine Stütze, die beim Schruppen funktioniert, könnte einen finalen Werkzeugweg behindern oder die Wand während der Messung fälschlich festhalten. Planen Sie ihre Entfernung oder Versetzung als Teil des Ablaufs und dokumentieren Sie, welche Operation welche Stütze verwendet.
Stützen Sie die Wand, ohne den Werkzeugweg zu verbergen
Weiche Backen können den Kontakt über ein kundenspezifisches Profil verteilen; lokale Polster können eine Rippe stützen; ein Opferrahmen kann eine offene Tasche steif halten; und eine temporäre Lasche kann der Vorrichtung eine Angriffsfläche bieten. Nichts davon ist von Natur aus am besten. Die Wahl hängt davon ab, ob die Stütze wiederholbar gemacht, sauber gehalten, ohne Beschädigung entfernt und vom Fräser und Halter freigefahren werden kann.
| Beobachtetes Risiko | Mögliche Spannvorrichtungsreaktion | Vor der Festlegung prüfen |
|---|---|---|
| Wand wölbt sich unter Klemmkraft | Verlegen Sie die Klemme auf starres Rohteil; verwenden Sie einen breiteren, angepassten Kontakt | Kehrt die Wand nach dem Lösen zurück? |
| Wand schwingt während eines Schlichtdurchgangs | Verkürzen Sie die ungestützte Spannweite oder fügen Sie eine lokale Hinterstützung hinzu | Blockiert die Stütze den Werkzeugweg oder hinterlässt sie Spuren? |
| Teil verschiebt sich zwischen Aufspannungen | Position und Fixierung der Bezugsflächen überprüfen, nicht nur die Spannkraft | Sind die Auflageflächen stabil und spänefrei? |
| Teil verändert seine Form erst nach dem Grobzerspanen | Rohteilbilanz, Zwischenfreigabe und Schlichtaufmaß prüfen | Ist Eigenspannung wahrscheinlicher als die Ursache als die Spannung? |
Eine Vakuumplatte kann für eine breite, gut zugängliche Fläche geeignet sein, bietet aber keine allgemeingültige Lösung für ein kleines Gehäuse mit Schnittkräften an den Seitenwänden. Füllkörper und temporäre Stützen erfordern einen dokumentierten Plan für Entfernung und Sauberkeit. Dies sind Prozessoptionen, keine Zusagen über die für jeden Auftrag verfügbaren Ausrüstungen oder Materialien. Bei dünnwandigen Merkmalen sollte das Zerspanungsteam erklären, wie die Abstützung und die abschließende Freizustandsprüfung zusammenhängen.
Erhalten Sie die Steifigkeit, bis sie ihre Aufgabe erfüllt hat
Die Werkstückspannung kann keine Abfolge retten, die alle nutzbaren Stützen zu früh entfernt. Schruppen Sie die weniger kritischen Bereiche, solange der Rohling noch steif ist, lassen Sie ein geplantes Schlichtaufmaß stehen und vermeiden Sie es, die dünnste Wand zu erzeugen, bevor die Schnitte mit der höchsten Kraft abgeschlossen sind. Wo praktikabel, wechseln Sie den Materialabtrag um ein symmetrisches Teil herum ab, anstatt eine Seite stark beansprucht zu lassen, während die andere fertigbearbeitet wird.
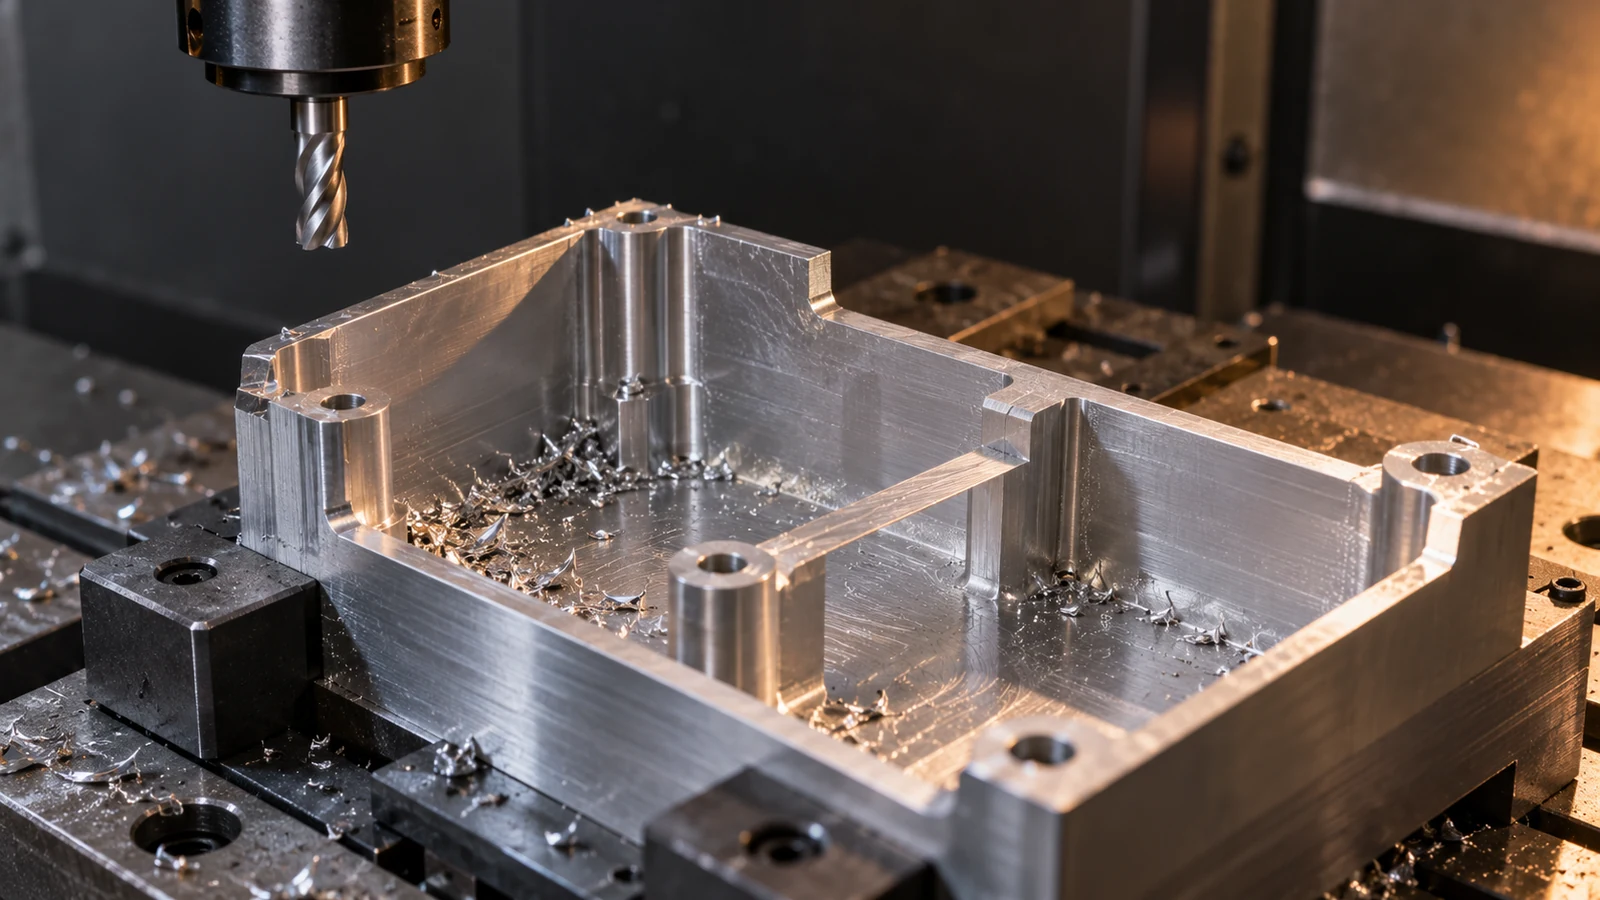
Eine durchdachte Route kann eine erste Aufspannung zum Erzeugen zuverlässiger Bezugsflächen, Schruppen bei intaktem temporärem Aufmaß, eine Zwischenfreigabe oder ein Umspannen zur Sichtbarmachung von Bewegungen und eine kraftarme Schlichtbearbeitung nach Stabilisierung des Teils umfassen. Dies ist kein allgemeingültiges Vier-Schritt-Rezept: Die korrekte Abfolge hängt von Material, Teileform, Toleranzen, Zugänglichkeit und Produktionsmenge ab. Entscheidend ist, zu begründen, warum jede Aufspannung die Abstützung erhält oder entfernt.
Dünne Wände machen auch den Werkzeugeingriff wichtig. Ein leichter Schlichtdurchgang kann die Wand dennoch auslenken, wenn der Fräser sie von einer Stütze wegzieht. Längere Werkzeuge und aggressiver Eckenkontakt können Vibrationen verstärken. Eine Prozessprüfung sollte Fräserrichtung, Restaufmaß, Späneabfuhr und die zu prüfende Oberfläche berücksichtigen – nicht nur nominellen Vorschub und Drehzahl. Eine allgemeine Erörterung von CNC-Zerspanungsprozessplanung liefert den breiteren Kontext; hier liegt die Priorität darin, einen aussagekräftigen Kraftfluss aufrechtzuerhalten, bis die endgültige Form hergestellt ist.
Eine Diagnosekarte für drei verschiedene Fehlerarten
Wenn das Teil erst nach dem Entspannen falsch ist, ist eine aufgezwungene Form durch die Vorrichtung oder eine durch die Zerspanung freigesetzte Bewegung zu vermuten. Wenn die Wand während der noch eingespannten Phase Rattern oder Maßabweichungen zeigt, untersuchen Sie dynamische Steifigkeit, Stützenplatzierung, Werkzeugzustand und Eingriff. Wenn sich mehrere Bereiche nach starkem Materialabtrag allmählich bewegen – selbst bei sanftem Spannen –, untersuchen Sie Rohteilzustand und Eigenspannung. Eine Änderung einer Variablen sollte eine vorhersehbare Wirkung haben; andernfalls ist es Versuch und Irrtum, getarnt als Prozesskontrolle.
- Ergebnis im gespannten Zustand aufzeichnen. Messen Sie dasselbe Merkmal, während es fixiert ist, und dokumentieren Sie das Positionierschema.
- Lösen und erneut messen. Eine vereinbarte Auflagebedingung im spannungsfreien Zustand verwenden. Richtung und Betrag der Bewegung angeben, statt nur “verzogen” zu schreiben.”
- Ohne Zerspanung neu aufsetzen. Kehrt das Teil zum früheren Messwert zurück, erzwingt die Vorrichtung wahrscheinlich eine Form. Ist dies nicht der Fall, Materialabtrag und Datumübertragung prüfen.
- Jeweils nur eine Ursache ändern. Spannposition, Auflageposition oder Reihenfolge in einem kontrollierten Versuch vergleichen; nicht alle gleichzeitig ändern und dann behaupten, welche das Problem behoben hat.
Dies ist ein Fehlerbehebungsrahmen, kein Ersatz für einen validierten Messplan. Ein dünnes Merkmal, das sich bei Handdruck oder Temperatur bewegt, erfordert eine Prüfmethode und eine Unsicherheit, die diesem Verhalten angemessen sind.
Prüfen Sie das Teil in dem Zustand, der zählt
Eine gespannte Messung ist für die Prozessüberwachung nützlich, repräsentiert aber möglicherweise nicht das gelieferte Teil. Definieren, ob die Anforderung im spannungsfreien Zustand, unter einer festgelegten Zwangslage oder nach der Montage gilt. Festlegen, wo das Teil abgestützt ist, wie es ausgerichtet ist und ob Entgraten, Oberflächenbehandlung und Abkühlung vor der Endprüfung abgeschlossen sind. Diese Bedingungen können entscheiden, ob zwei kompetente Prüfer dasselbe Ergebnis erhalten.
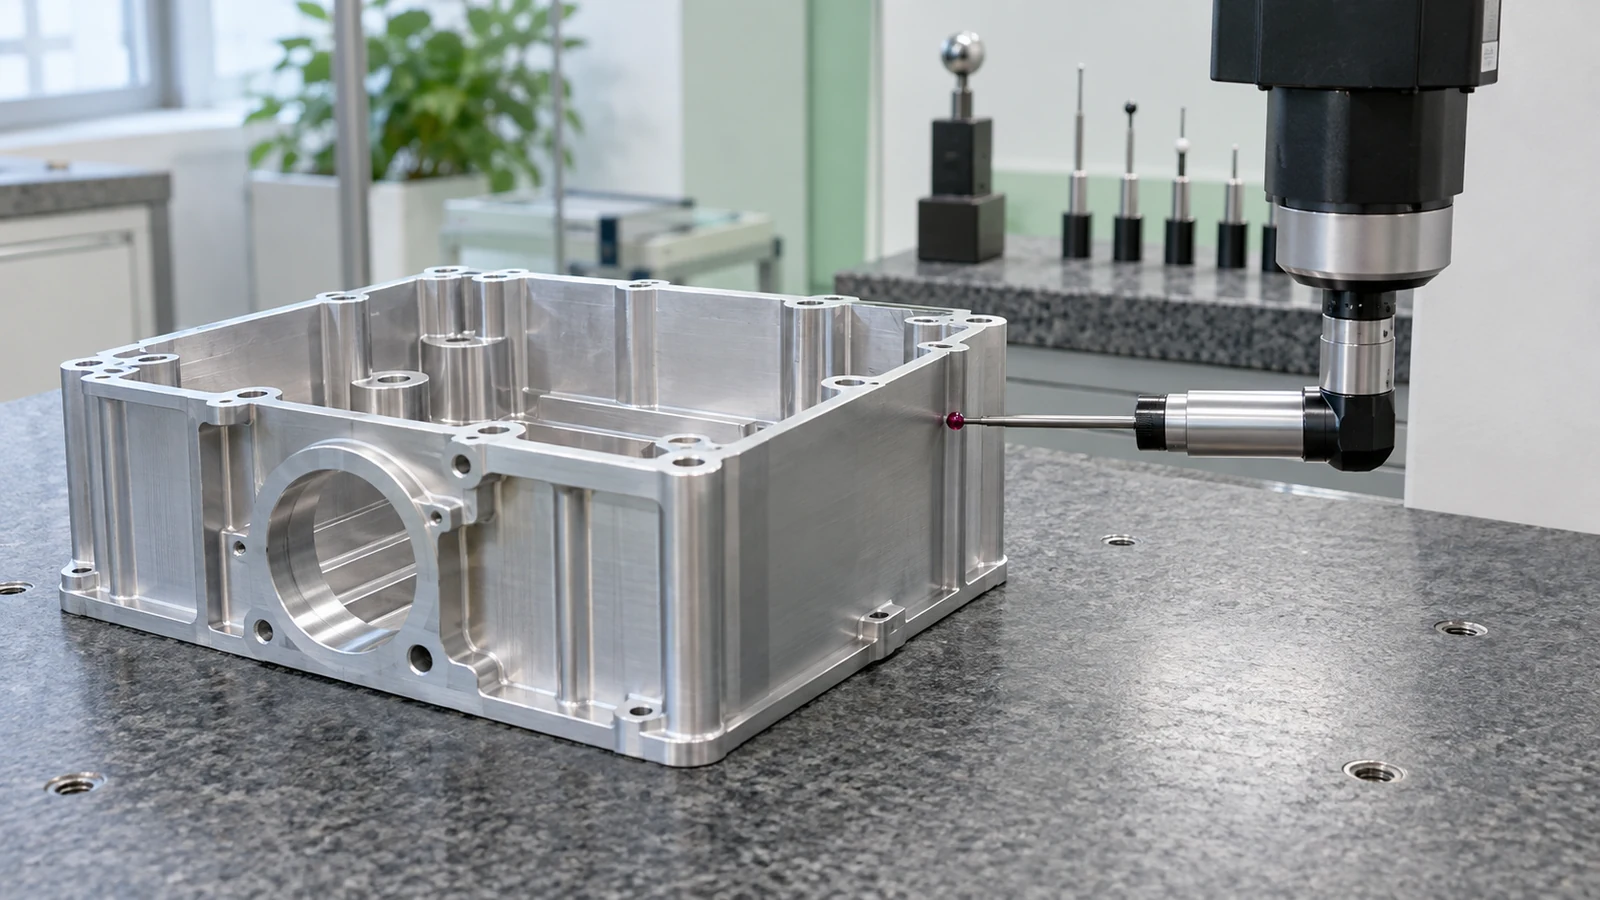
Prüfpunkte wählen, die die wahrscheinliche Verformungsart aufzeigen: entlang einer Wand statt nur an deren Mitte, über eine Dichtfläche statt nur an einer Ecke oder zwischen datumbezogenen Merkmalen nach dem Lösen der Vorrichtung. Der breitere Qualitätsansatz ist relevant, wenn dokumentierte Prüfung erörtert wird, aber ein einzelner Bericht, eine Maschine oder eine Toleranz müssen für den konkreten Auftrag dennoch vereinbart werden.
Wenn das Teil die Anforderung nicht erfüllt, sowohl die gespannten als auch die spannungsfreien Beobachtungen berichten. Diese gepaarte Evidenz ist umsetzbarer als ein Foto einer verworfenen Kante oder eine einzelne Zahl außerhalb der Toleranz.
Was Sie mit einer Anfrage für dünnwandige Teile senden sollten
Modell und kontrollierte Zeichnung gemeinsam senden. Die Funktionsflächen, Montagedatums, kritischen Wände, Sichtflächen und alle Flächen, die für temporäre Werkstückaufnahmen verwendet werden könnten, kennzeichnen. Werkstoffsorte und Halbzeugzustand angeben, falls festgelegt, die Zielstückzahl, Nachbearbeitungen und welche Maße im spannungsfreien Zustand bewertet werden. Wenn ein Montagerahmen oder ein Gegenstück das Bauteil im Einsatz zwängt, diese Schnittstelle und ihre Lastrichtung angeben.
Den Lieferanten bitten, Merkmale zu kennzeichnen, die Opfermaterial, ein alternatives Datum oder eine dokumentierte Prüfzwangslage erfordern. Die Zeichnung nicht in eine Vorrichtungsvorschrift verwandeln, es sei denn, eine bestimmte Methode ist funktional erforderlich. Die bessere Anfrage ist ein prüfbarer Prozessvorschlag, der an das tatsächliche Ausfallrisiko des Teils gebunden ist.
FAQs zur Spanntechnik für dünnwandige Werkstücke
Verhindert eine leichtere Spannung immer Verzug?
Nein. Zu wenig Haltekraft kann dazu führen, dass sich das Teil während der Bearbeitung verschiebt. Ziel ist eine ausreichende Haltekraft mit Kontakt und Auflage, die dort platziert sind, wo das Teil Last aufnehmen kann, ohne verbogen zu werden.
Kann der Lieferant die Wandstärke prüfen, während das Teil in der Vorrichtung bleibt?
Ja, für eine In-Prozess-Prüfung. Ob dieser Messwert die Konformität belegt, hängt vom geforderten Prüfzustand der Zeichnung ab. Eine Anforderung im spannungsfreien Zustand erfordert eine geeignete Messung am freigegebenen Teil.
Sind Vibrationen immer ein Vorrichtungsproblem?
Nein. Werkzeugauskragung, Schneidzustand, Eingriff, Restmaterial und Maschinendynamik können beteiligt sein. Eine Vorrichtung kann dazu beitragen, indem sie eine lange ungestützte Spannweite hinterlässt, aber das Symptom sollte diagnostiziert und nicht einer einzigen Ursache zugeordnet werden.
Sollten Dünnwandabmessungen enger toleriert werden, um die Montage zu gewährleisten?
Nur wenn eine engere Toleranz die relevante Funktion steuert und eine geeignete Prüfbedingung definiert ist. Andernfalls kann dies die Nacharbeit erhöhen, ohne die tatsächliche Schnittstelle oder Verformungsart zu adressieren.