
Der stärkste Übergangsplan beginnt vor der Werkzeugherstellung. Er legt fest, welche Merkmale ins Werkzeug gehören, welche weiterhin eine Nachbearbeitung oder Beschläge erfordern und welche Anforderungen des spanend gefertigten Prototyps für die umgeformte Serienfertigung neu formuliert werden müssen. Dieser Artikel verwendet ein Rahmenwerk zum Einfrieren und Übertragen, um zu verhindern, dass ein Design mit Werkzeugen versehen wird, das sich noch wie ein Rohteil verhält.
Der Stanzkandidaten-Test
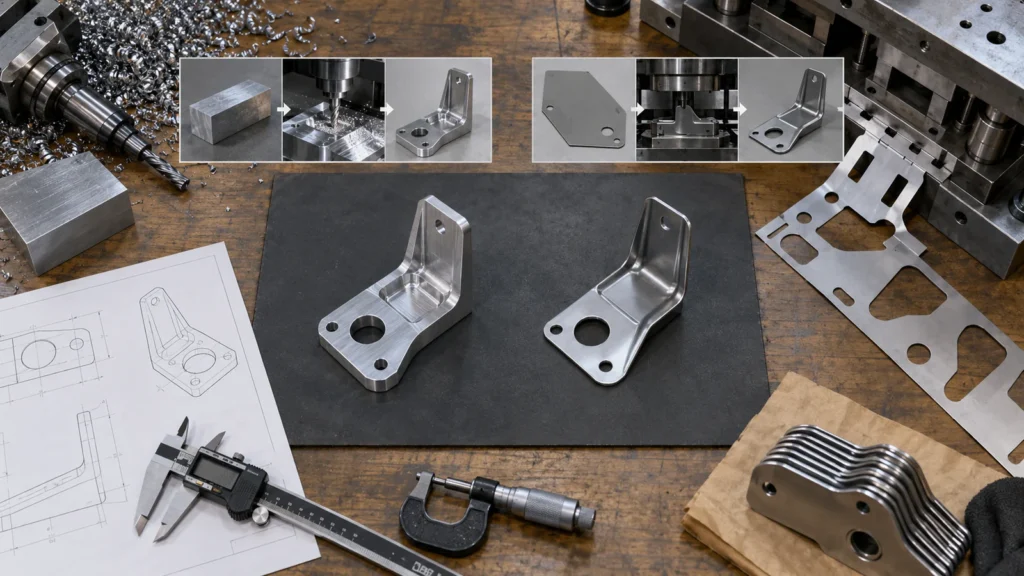
Beginnen Sie mit der endgültigen Form, nicht mit der Jahresmenge. Behält das Teil eine grundlegende Blechdicke bei? Kann seine Geometrie aus einer oder mehreren Umformrichtungen erreicht werden? Können Biegungen, Flansche, Rippen, Prägungen, Löcher und gezogene Bereiche die erforderliche Steifigkeit und Schnittstellen erzeugen? Sind schwere lokale Buckel, tiefe dreidimensionale Taschen, Präzisionsbohrungen oder erhebliche Dickenänderungen unverzichtbar?
Wenn das Design von Vollmaterialvolumen, isolierten dicken Merkmalen, komplexen Innenflächen oder Präzisionsbeziehungen an vielen Flächen abhängt, kann CNC-Bearbeitung natürlicher bleiben. Wenn eine gefräste Platte oder ein Halter hauptsächlich Material abträgt, um ein dünnes Profil zu erzeugen, und einige Biegungen Steifigkeit liefern könnten, kann die Architektur ein starker Stanzkandidat sein.
Das Materialverhalten ist wichtig. Umformbarkeit, Zustand, Dickentoleranz, Walzrichtung, Kantenzustand und Beschichtung beeinflussen die Machbarkeit. Eine für die Bearbeitung gewählte Standardgüte ist möglicherweise nicht die beste Coil- oder Blechgüte zum Ziehen und Umformen.
Die richtigen Dinge vor dem Werkzeug einfrieren
Die Werkzeugfreigabe erfordert mehr als ein eingefrorenes Außenprofil. Fixieren Sie Paarungsschnittstellen, Positionierungsstrategie, Material und Dicke, funktionale Biegungen, kritische Lochbeziehungen, Sichtflächen, Gratrichtung, Beschichtung und Montageverfahren. Entscheiden Sie, welche Maße der normalen Prozessstreuung folgen können und welche Werkzeugabstimmung oder Nachbearbeitung benötigen.
Fixieren Sie außerdem die kommerziellen Annahmen, die das Werkzeug prägen: erwartete Volumina, Freigaberate, Werkzeugstandzeit, Wartungsverantwortung, Pressen- und Vorschubstrategie, Prüfintervalle, Ersatzwerkzeuge und Bedingungen für technische Änderungen. Ein Folgeverbundwerkzeug für die kontinuierliche Produktion stellt eine andere Verpflichtung dar als einfache Stanz- und Nachformwerkzeuge.
Änderungen sind nach der Freigabe nicht unmöglich, aber ihre Kosten und ihr Zeitpunkt hängen davon ab, wo die Geometrie im Werkzeug liegt. Behandeln Sie ungeklärte Schnittstellen als Risikopunkte, statt anzunehmen, dass jede Änderung ein geringfügiger Einsatzwechsel ist.
Vollständige Prozessketten vergleichen
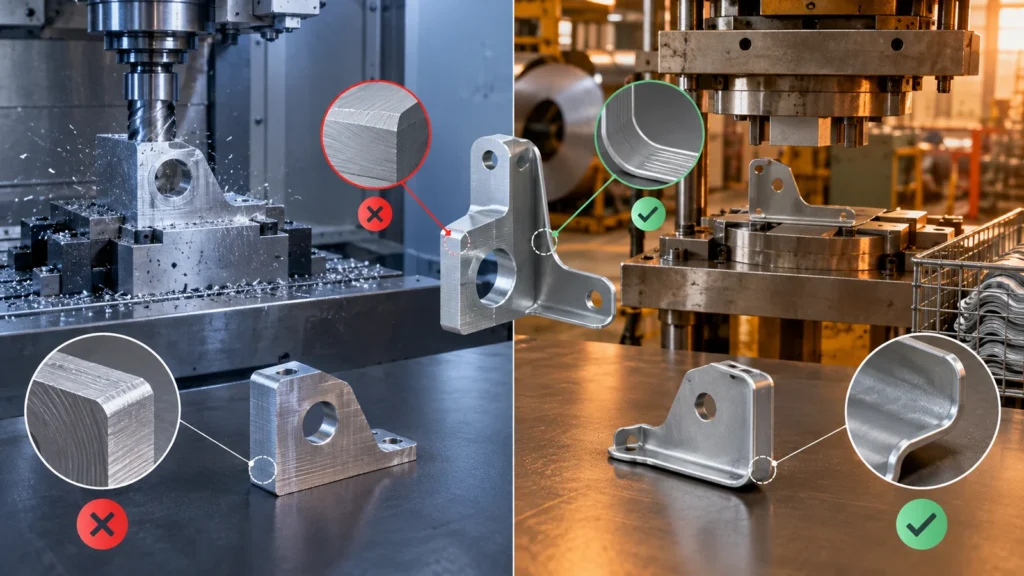
| Phase | CNC-Route | Stanzroute |
|---|---|---|
| Vorbereitung | CAM, Rohmaterial, Rüsten, Werkstückaufnahme | Werkzeugkonstruktion, Bau, Erprobung, Presseneinrichtung |
| Primärformgebung | Schneiden, Bohren, Fräsen, Drehen | Stanzen, Lochen, Biegen, Tiefziehen, Prägen |
| Sekundäre Bearbeitung | Entgraten, Oberflächenbehandlung, Prüfen | Entgraten, Waschen, Beschläge, Schweißen, Bearbeitung, Oberflächenbehandlung |
| Änderungsreaktion | Auswirkungen auf Programm, Vorrichtung oder Rohmaterial | Werkzeugüberarbeitung, neue Stationen oder Ersatzwerkzeug |
| Wiederholungswirtschaftlichkeit | Maschinenzeit pro Teil wiederholt sich | Werkzeugaufwand verteilt sich über stabile Produktion |
Ein gestanztes Teil kann dennoch Gewindeschneiden, Reiben, Schweißen, das Einsetzen von Beschlägen, Waschen, Galvanisieren, Wärmebehandlung oder Sortieren erfordern. Ein spanend bearbeitetes Teil kann mehrere Aufspannungen und umfangreiche Materialabtragung benötigen. Vergleichen Sie abgenommene, verpackte Teile auf demselben Qualitätsniveau statt Preise für den Primärzyklus.
Die Toleranz ändert sich, wenn Metall zurückfedert
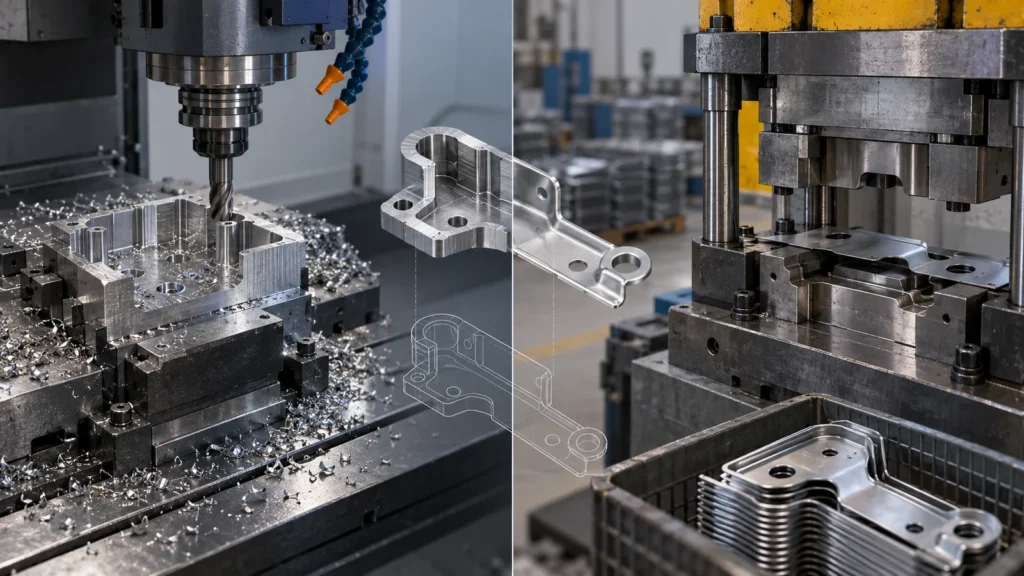
Umgeformtes Blech reagiert nach dem Öffnen des Werkzeugs mit elastischer Rückfederung. Die Rückfederung variiert mit Material, Zustand, Dicke, Biegegeometrie, Walzrichtung, Schmierung und Werkzeugzustand. Tiefziehen bringt Risiken durch Materialfluss, Wanddickenabnahme, Faltenbildung und Reißen mit sich. Das Werkzeug kann Bereiche absichtlich überformen oder prägen, um den Endzustand zu erreichen.
Übertragen Sie keine Bearbeitungszeichnung unverändert. Bemaßen Sie funktionale Merkmale von aussagekräftigen Bezügen aus und unterscheiden Sie Abwicklungs-, Zwischen- und Endzustand. Vermeiden Sie lange Toleranzketten über Biegungen hinweg. Bestimmen Sie Gratrichtung, Kantenqualität und ob Löcher vor oder nach dem Umformen gestanzt werden.
Kritische Löcher oder Kontaktflächen können eine Nachbearbeitung erfordern, aber diese Entscheidung braucht Positionierungsmerkmale und einen stabilen Spannplan. Die Prinzipien in CNC-Toleranzkontrolle gelten dann für die ausgewählten End-Schnittstellen statt für das gesamte Stanzteil.
Werkzeugwirtschaftlichkeit ohne Zaubermengen
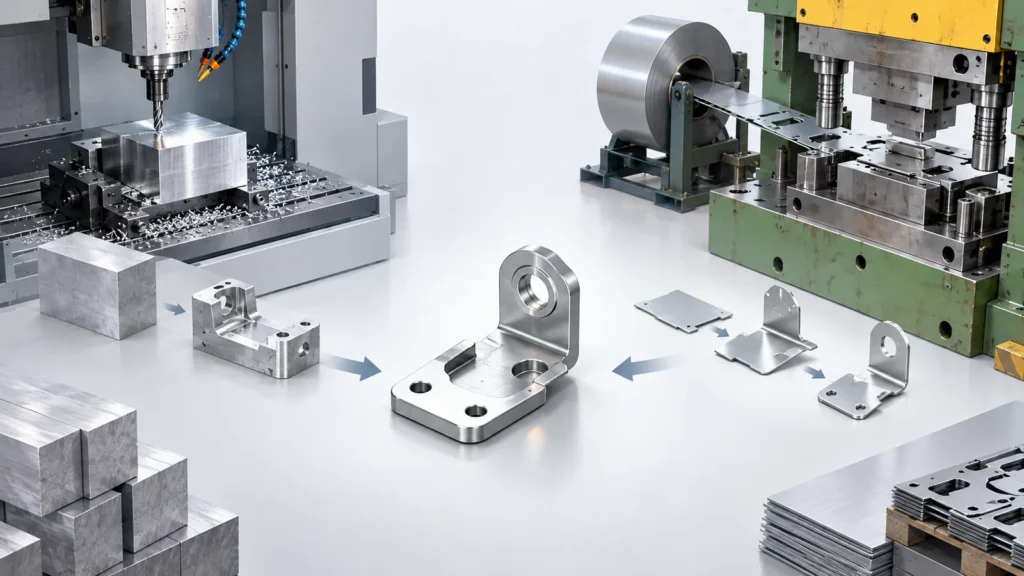
Werkzeuge werden attraktiv, wenn die wiederkehrenden Einsparungen die Werkzeugkonstruktion, den Bau, die Erprobung, Wartung, Stillstandzeiten, Lagerhaltung und Änderungsrisiken übersteigen. Der Übergangspunkt hängt von Teilegröße, Anzahl der Stationen, Pressenhubzahl, Materialausnutzung, Nachbearbeitung, Qualitätsanforderungen und Prognosesicherheit ab. Ein einfacher Zuschnitt ist nicht mit einem tiefgezogenen Teil mit mehreren Umformstufen vergleichbar.
Die Materialausnutzung muss anhand des Streifenlayouts bewertet werden, nicht allein anhand der Masse des Fertigteils. Trägerstege, Teilung, Verschachtelung, Walzrichtung und Coilbreite beeinflussen den Verschnitt. Ein leichteres Stanzteil kann Material immer noch ineffizient nutzen, wenn das Layout schlecht ist, während eine Neugestaltung von Laschen oder Ausrichtung sowohl die Vorschubstabilität als auch die Ausbeute verbessern kann.
Pressenverfügbarkeit und Werkzeugwechselverhalten beeinflussen die Lieferung. Eine hohe Hubzahl hilft nicht, wenn die Produktion auf eine gemeinsam genutzte Presse, Coil, ein Wartungsfenster oder einen Nachbearbeitungsschritt wartet. Fragen Sie nach realistischer Loskadenz und Notfallplänen, statt die Jahreskapazität aus Nennzyklen hochzurechnen.
Modellieren Sie mehrere Nachfrageszenarien: fest zugesagte Aufträge, konservative Lebenszeitnachfrage und optimistische Prognose. Berücksichtigen Sie Annahmen zu Werkzeugreparatur und -ersatz. Wenn sich das Design ändern kann, bevor der konservative Fall das Werkzeug amortisiert, können CNC oder flexible Fertigung Cashflow und Terminplan schützen.
Auch der Lagerbestand ist wichtig. Ein schneller Stanzprozess kann Teile schneller erzeugen, als das Unternehmen sie verbraucht. Große wirtschaftliche Lose können die Stückkosten senken, aber gebundenes Kapital, Lagerfläche, Veraltung durch Revisionen und Anforderungen an den Oberflächenschutz erhöhen.
Was ein spanend bearbeiteter Prototyp nicht beweisen kann
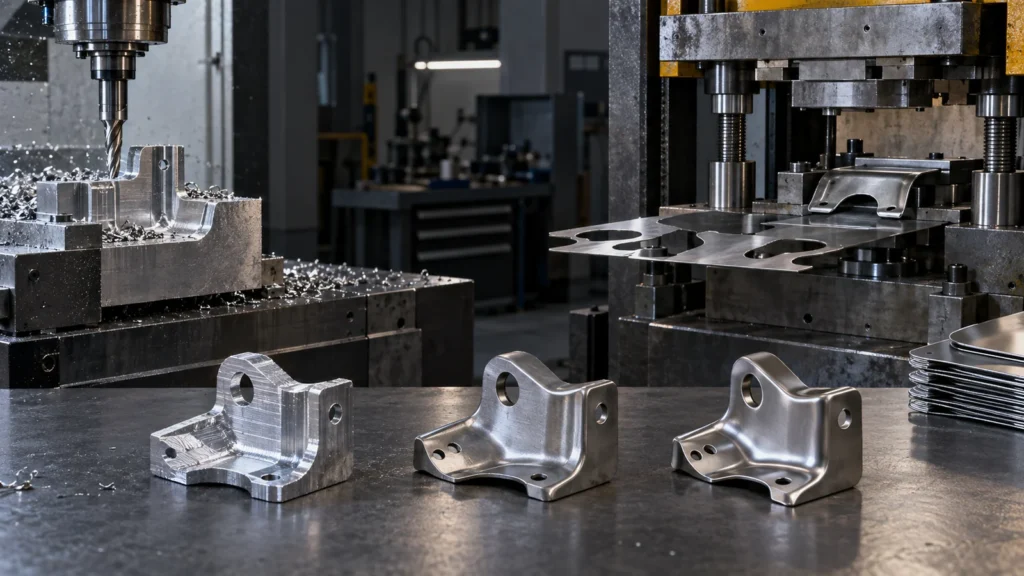
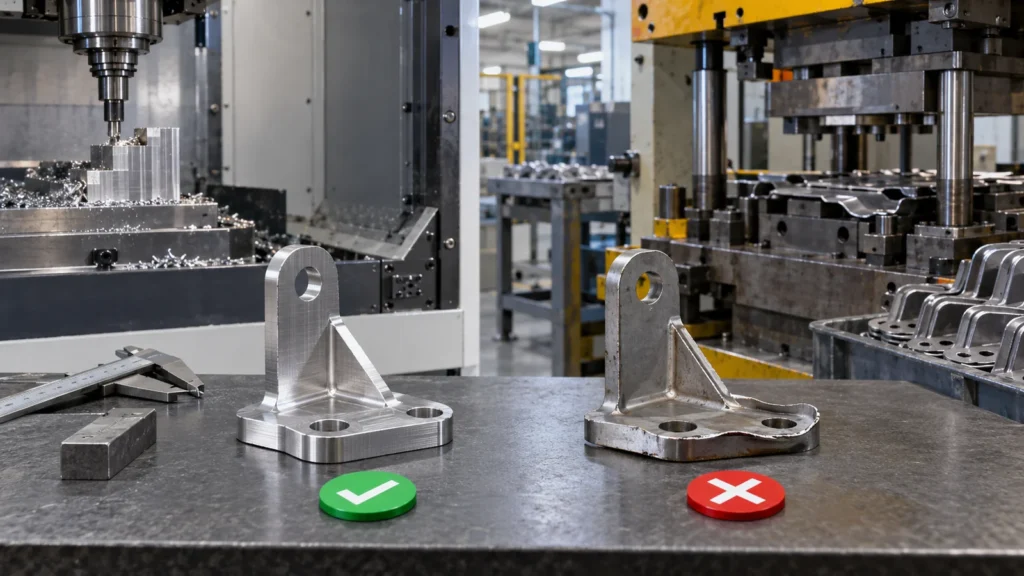
Ein gefrästes Prototypenteil kann Hüllmaße, Montage, Lochpositionen, grundlegende Steifigkeit und viele Schnittstellen validieren. Es reproduziert jedoch nicht Kaltverfestigung, Rückfederung, Wanddickenabnahme, Ziehspuren, Werkzeugradien, Gratrichtung, Eigenspannungen oder Streuungen aus Coil und Werkzeugverschleiß. Wenn diese Variablen Ermüdung, Passung, Optik oder nachgelagertes Schweißen beeinflussen, sind gestanzte Muster erforderlich.
Umgekehrt können frühe Soft-Tool- oder lasergeschnittene und gebogene Muster einen ausgereiften Folgeverbundwerkzeug-Prozess möglicherweise nicht reproduzieren. Zeichnen Sie den Weg für jedes Muster auf und geben Sie an, was es beweisen soll. Kombinieren Sie Ergebnisse aus ungleichen Musterbedingungen nicht ohne Einschränkung.
Der Übergang sollte innerhalb der CNC-Prototyping und -Produktion Plan gesteuert werden, damit Revisionen, Prüfnachweise und temporäre Lieferung nachvollziehbar bleiben.
Hybride und gestufte Routen
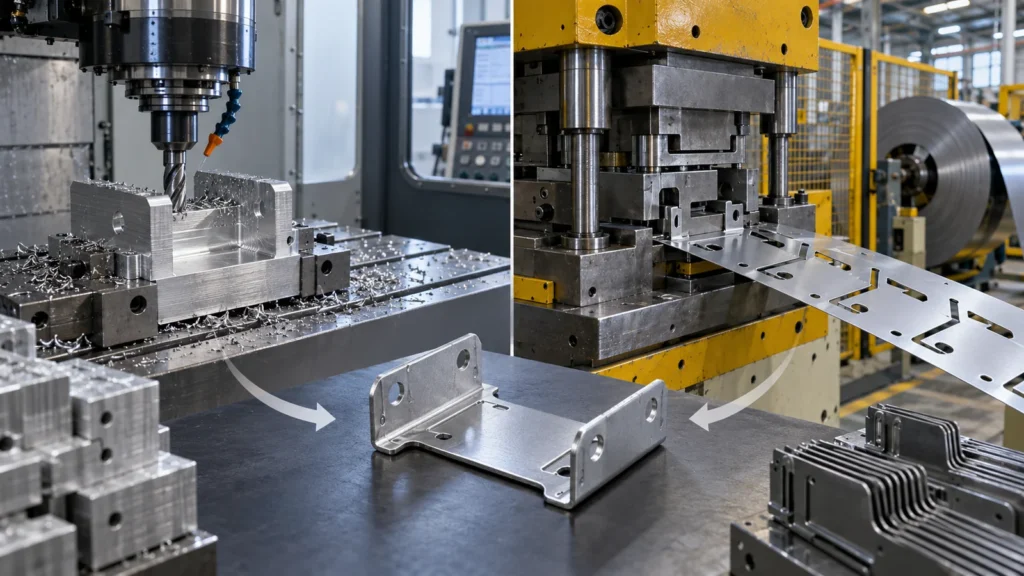
Kleinserienteile können als CNC-gefräste Rohteile, lasergeschnittene Teile oder bremsgeformte Komponenten beginnen. Zwischenwerkzeuge können ausgewählte Umformoperationen vor einem Produktionswerkzeug nachweisen. Im Maßstab kann das Stanzen die primäre Geometrie erzeugen, während CNC Bohrungen, Bezugsmaße oder Oberflächen steuert, die das Werkzeug nicht wirtschaftlich halten kann.
Hybrides Design kann auch die Baugruppe aufteilen. Eine gestanzte Schale kann Abdeckungen und Abschirmungen tragen, während bearbeitete Einsätze Lager, Sensoren oder Steckverbinder positionieren. Die Fügemethode – Befestigungselemente, Clinch-Hardware, Schweißen, Klebstoff oder Staken – wird Teil der Toleranz- und Service-Strategie.
Sekundärbearbeitung erfordert eine bewusste Positionierung. Ein dünnes Umformteil kann sich unter Spannmitteln verziehen, und ein durchgestanztes Loch bietet nach mehreren Biegungen möglicherweise kein stabiles Bezugsmaß. Fügen Sie Positionierungsmerkmale hinzu, stützen Sie das Blech nahe den Schneidkräften und geben Sie an, ob die Bearbeitung vor oder nach Beschichtung und Montage erfolgt.
Werkzeugverschleiß sollte im Kontrollplan sichtbar sein. Gratthöhe, Lochgröße, Kantenwulst, Biegezustand und Umformgeometrie können allmählich driften, statt plötzlich zu versagen. Stichprobenhäufigkeit und Wartungsauslöser sollten die Merkmale widerspiegeln, die die nachgelagerte Montage beeinflussen.
Die Stufung ist nur nützlich, wenn die Produktionsabsicht sichtbar bleibt. Ein Prototyp, der ausschließlich auf einfache Bearbeitung optimiert ist, kann Umformprobleme verbergen; ein gestanztes Redesign, das nur auf Werkzeuggeschwindigkeit optimiert ist, kann die Montage oder Wartbarkeit beeinträchtigen. Führen Sie eine Merkmalsübergangstabelle vom Prototyp bis zur Endproduktion.
Produktionsfreigabe-Scorecard
- Die Teilearchitektur ist mit der Blechumformung und dem Werkzeugzugang kompatibel.
- Werkstoffgüte, Zustand, Dicke, Beschichtung und Walzrichtung sind bestätigt.
- Kritische Bezüge, Biegungen, Bohrungen, Gratrichtung und Sichtbereiche sind definiert.
- Sekundäre Bearbeitung, Beschläge, Schweißen, Reinigung und Oberflächenbehandlung sind enthalten.
- Der Bedarf rechtfertigt Werkzeuge unter einem konservativen Szenario.
- Werkzeugeigentum, Wartung, Standzeit, Ersatzteile und technische Änderungen sind vertraglich geregelt.
- Erprobungsmuster und Fähigkeitsnachweise haben Freigabekriterien.
- Überbrückungsversorgung und Revisionsentflechtung sind geplant.
Bis diese Bedingungen glaubwürdig sind, kann die Zerspanung trotz höherem Stückpreis die risikoärmere Route bleiben. Dies ist eine projektspezifische Anwendung der Vor- und Nachteile der CNC-Bearbeitung.
FAQ zum Übergang auf Stanzen
Kann ein Stanzteil einen dicken bearbeiteten Halter ersetzen?
Manchmal, wenn Sicken, Rippen, Prägungen oder eine Baugruppe die erforderliche Steifigkeit und den Lastpfad bereitstellen können. Es handelt sich meist um eine Neukonstruktion, nicht um einen direkten Austausch, und sie sollte unter tatsächlichen Lasten verifiziert werden.
Sind Stanzbohrungen genau genug zum Positionieren?
Sie können je nach Größe, Werkstoff, Werkzeugstrategie und Toleranz geeignet sein. Präzises Positionieren kann Nachschleifen, Reiben, sekundäre Bearbeitung oder einen separaten gehärteten Einsatz erfordern. Definieren Sie die Funktion, bevor Sie die Operation wählen.
Was ist der größte versteckte Stanzkostenfaktor?
Sekundäroperationen und technische Änderungen werden häufig unterschätzt. Beschläge, Waschen, Entgraten, Schweißen, Oberflächenbehandlung, Prüfung, Werkzeugwartung und veralteter Lagerbestand können eine günstige Presszyklus-Kalkulation überwiegen.
Kann CNC die Produktion überbrücken, während ein Stanzwerkzeug gebaut wird?
Ja, wenn temporär bearbeitete Teile die Funktion erfüllen und klar nach Revision und Prozess getrennt sind. Die Zeichnung oder der Abweichungsdatensatz sollte die Unterschiede zur endgültigen gestanzten Produktion angeben.