
Наиболее надёжный план перехода начинается до изготовления оснастки. Он определяет, какие элементы должны быть в штампе, какие всё ещё требуют вторичной механообработки или крепежа, и какие требования к механически обработанному прототипу следует переписать для формообразованного производства. В этой статье используется подход «заморозить и передать», чтобы не изготавливать оснастку для конструкции, которая всё ещё ведёт себя как деталь из заготовки.
Тест на пригодность к штамповке
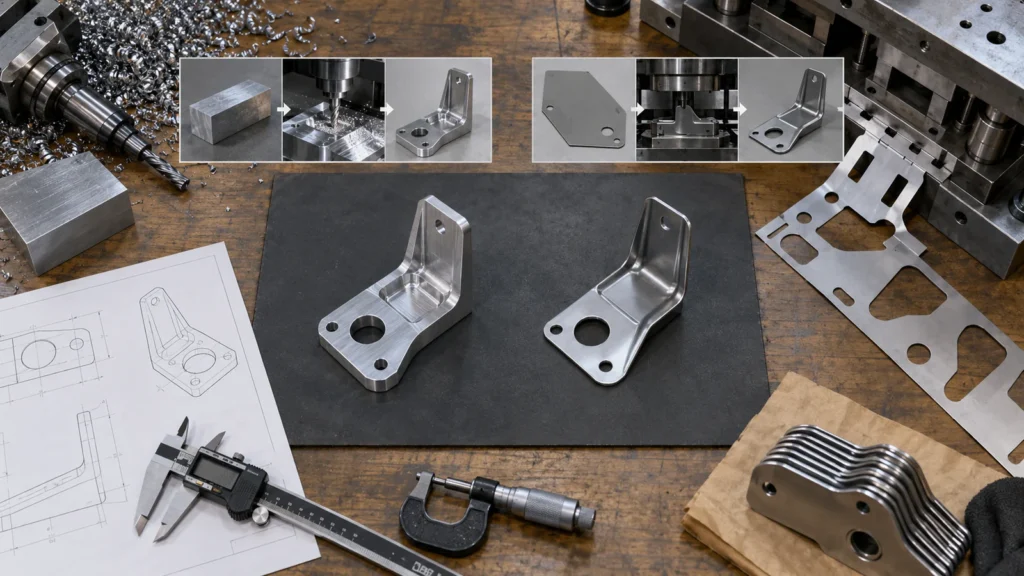
Начинайте с конечной формы, а не с годового объёма. Сохраняет ли деталь одну базовую толщину листа? Можно ли достичь её геометрии из одного или нескольких направлений формообразования? Могут ли гибы, отбортовки, рёбра жёсткости, выдавки, отверстия и вытянутые зоны создать необходимую жёсткость и интерфейсы? Являются ли массивные локальные бобышки, глубокие трёхмерные карманы, точные отверстия или существенные изменения толщины принципиально необходимыми?
Если конструкция зависит от сплошного объёма, изолированных толстых элементов, сложных внутренних поверхностей или точных взаимосвязей на многих гранях, механическая обработка на ЧПУ может оставаться более естественной. Если обработанная плита или кронштейн в основном удаляют материал для создания тонкого профиля, а несколько гибов могли бы обеспечить жёсткость, архитектура может быть сильным кандидатом на штамповку.
Поведение материала имеет значение. Формуемость, состояние (нагартовка), допуск по толщине, направление прокатки, состояние кромок и покрытие — всё это влияет на осуществимость. Марка из складского сортамента, выбранная для механообработки, может не быть лучшей маркой рулона или листа для вытяжки и формовки.
Заморозьте нужное до изготовления штампа
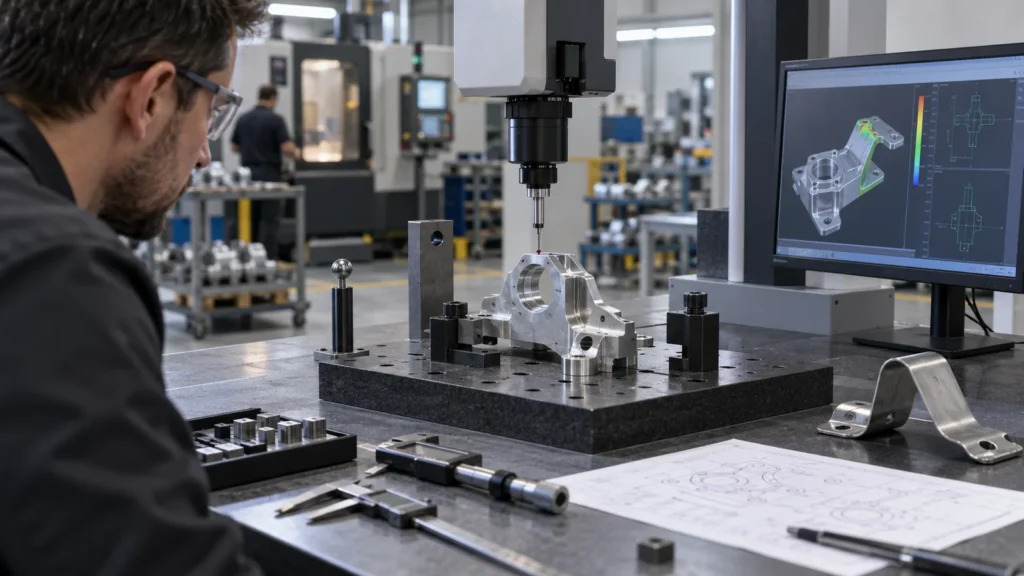
Запуск оснастки требует большего, чем зафиксированный внешний контур. Зафиксируйте сопрягаемые интерфейсы, стратегию базирования, материал и толщину, функциональные гибы, критические взаимосвязи отверстий, лицевые поверхности, направление заусенцев, покрытие и метод сборки. Определите, какие размеры могут следовать нормальному технологическому разбросу, а какие требуют подгонки штампа или вторичных операций.
Также зафиксируйте коммерческие допущения, которые формируют штамп: ожидаемые объёмы, темп выпуска, стойкость оснастки, ответственность за обслуживание, стратегию пресса и подачи, периодичность контроля, резервную оснастку и условия инженерных изменений. Прогрессивный штамп для непрерывного производства представляет собой иные обязательства, чем простые инструменты для вырубки и вторичной формовки.
Изменения после запуска не невозможны, но их стоимость и сроки зависят от того, где геометрия расположена в оснастке. Рассматривайте нерешённые интерфейсы как риск-факторы, а не предполагайте, что любая модификация — это незначительная замена вставки.
Сравнение полных технологических цепочек
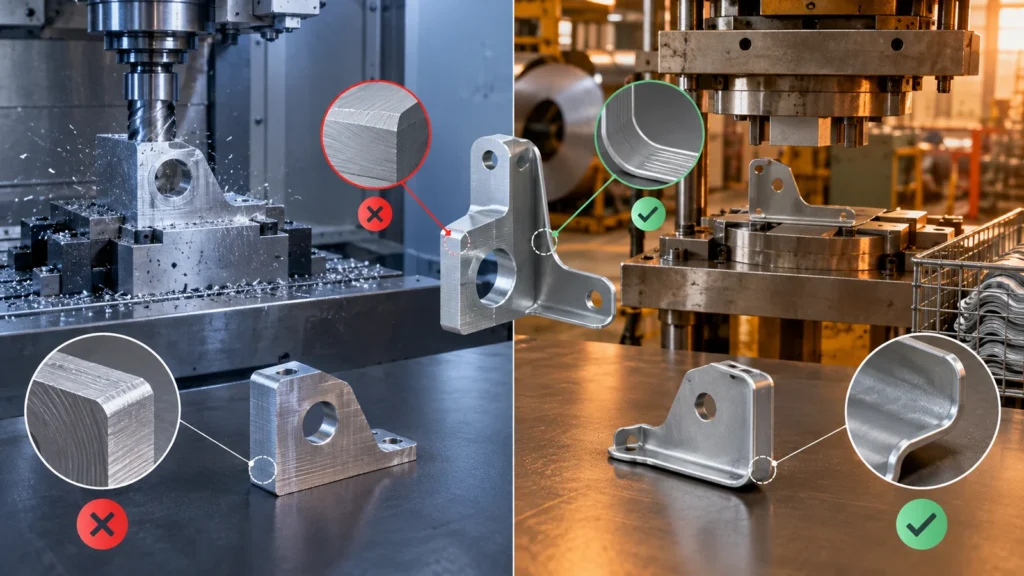
| Этап | Маршрут ЧПУ | Маршрут штамповки |
|---|---|---|
| Подготовка | CAM, заготовка, наладка, закрепление | Проектирование штампа, изготовление, отладка, наладка пресса |
| Первичное формообразование | Резка, сверление, фрезерование, точение | Вырубка, пробивка, гибка, вытяжка, чеканка |
| Вторичные работы | Зачистка заусенцев, отделка, контроль | Зачистка заусенцев, промывка, метизы, сварка, мехобработка, отделка |
| Реакция на изменения | Влияние на программу, оснастку или заготовку | Переделка инструмента, новые позиции или замена штампа |
| Экономика повторяемости | Повторяемость машинного времени на деталь | Затраты на оснастку распределяются на стабильное производство |
Штампованная деталь может всё ещё требовать нарезания резьбы, развёртывания, сварки, установки фурнитуры, промывки, нанесения покрытия, термообработки или сортировки. Механически обработанная деталь может требовать нескольких установов и значительного съёма материала. Сравнивайте принятые, упакованные детали одного уровня качества, а не цены на основной цикл.
Допуск меняется при упругом возврате металла
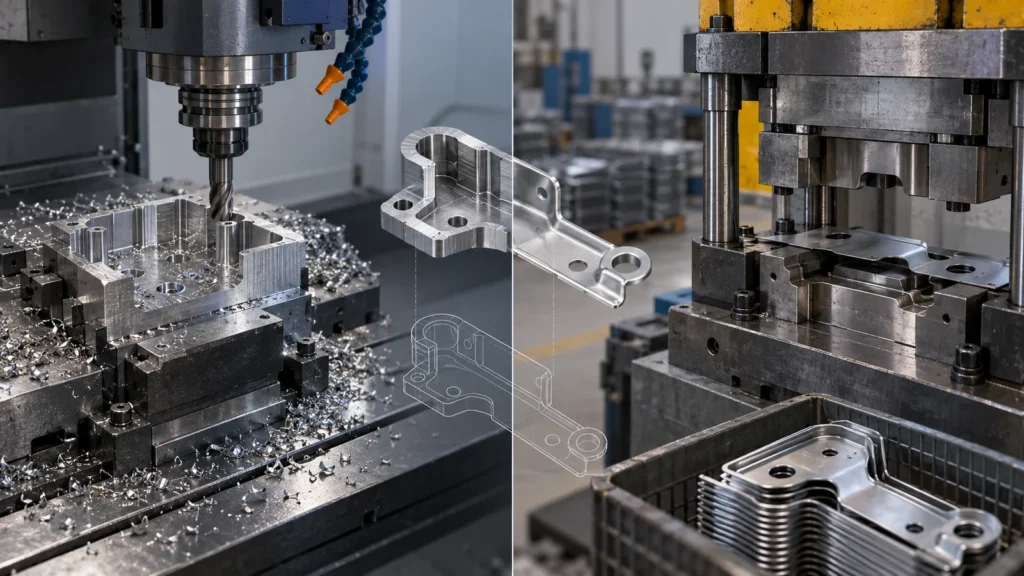
Формованный лист реагирует упругим восстановлением после раскрытия штампа. Пружинение зависит от материала, состояния, толщины, геометрии гиба, направления прокатки, смазки и состояния инструмента. Глубокая вытяжка добавляет риски течения материала, утонения, гофрообразования и разрыва. Инструмент может намеренно переформовывать или чеканить зоны для достижения конечного состояния.
Не переносите чертёж для механообработки без изменений. Проставляйте размеры функциональных элементов от значимых баз и различайте состояния плоской развёртки, в процессе обработки и конечное. Избегайте длинных размерных цепей через гибы. Определите направление заусенцев, качество кромок и то, пробиваются ли отверстия до или после формовки.
Критические отверстия или контактные поверхности могут требовать вторичной механообработки, но это решение требует базирующих элементов и стабильного плана закрепления. Принципы в Контроль допусков при ЧПУ затем применяются к выбранным конечным интерфейсам, а не ко всей штамповке.
Экономика оснастки без магических объёмов
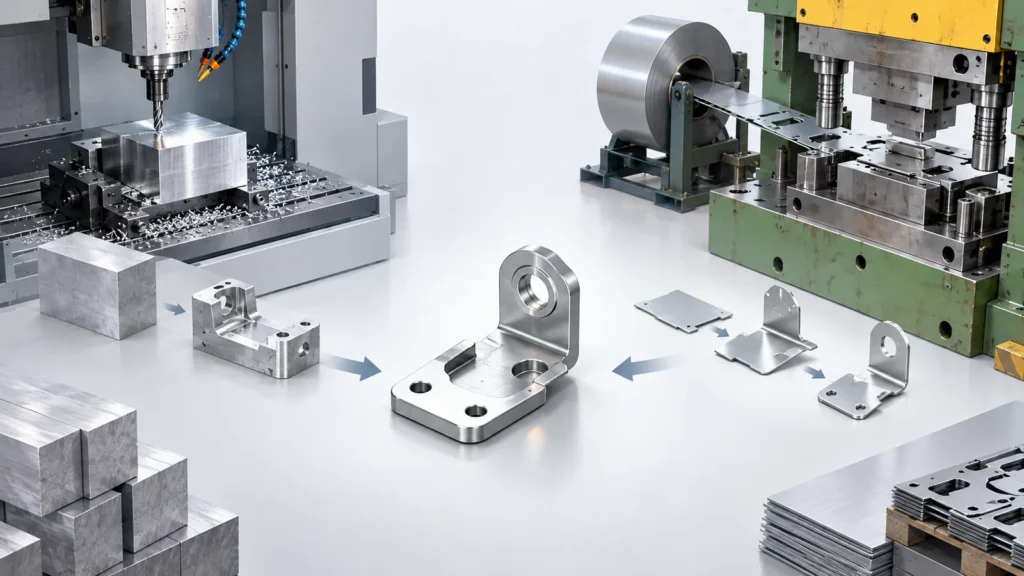
Оснастка становится привлекательной, когда повторяющаяся экономия превышает затраты на проектирование штампа, изготовление, отладку, обслуживание, простои, запасы и подверженность изменениям. Точка перехода зависит от размера детали, числа позиций, темпа пресса, использования материала, вторичных операций, требований к качеству и уверенности в прогнозе. Простая вырубка несопоставима с вытянутой деталью с несколькими стадиями формовки.
Использование материала необходимо оценивать через раскладку полосы, а не только по массе готовой детали. Перемычки-носители, шаг, вложение, направление прокатки и ширина рулона влияют на отходы. Более лёгкая штампованная деталь всё равно может использовать материал неэффективно при плохой раскладке, тогда как перепроектирование перемычек или ориентации может улучшить как стабильность подачи, так и выход годного.
Доступность прессов и поведение при смене штампов влияют на поставку. Высокая частота ходов не помогает, если производство ждёт общего пресса, рулона, окна обслуживания или вторичной операции. Запрашивайте реалистичную периодичность партий и планы на случай непредвиденных обстоятельств вместо экстраполяции годовой мощности из номинальных циклов.
Смоделируйте несколько сценариев спроса: подтверждённые заказы, консервативный спрос за срок службы и оптимистичный прогноз. Включите допущения по ремонту и замене оснастки. Если конструкция может измениться до того, как консервативный сценарий окупит оснастку, ЧПУ или гибкое производство могут защитить денежный поток и график.
Запасы также имеют значение. Быстрый процесс штамповки может создавать детали быстрее, чем бизнес их потребляет. Крупные экономичные партии могут снизить удельную стоимость переработки, но увеличить связанные денежные средства, хранение, устаревание из-за ревизий и потребности в защите поверхности.
Что не может доказать механически обработанный прототип
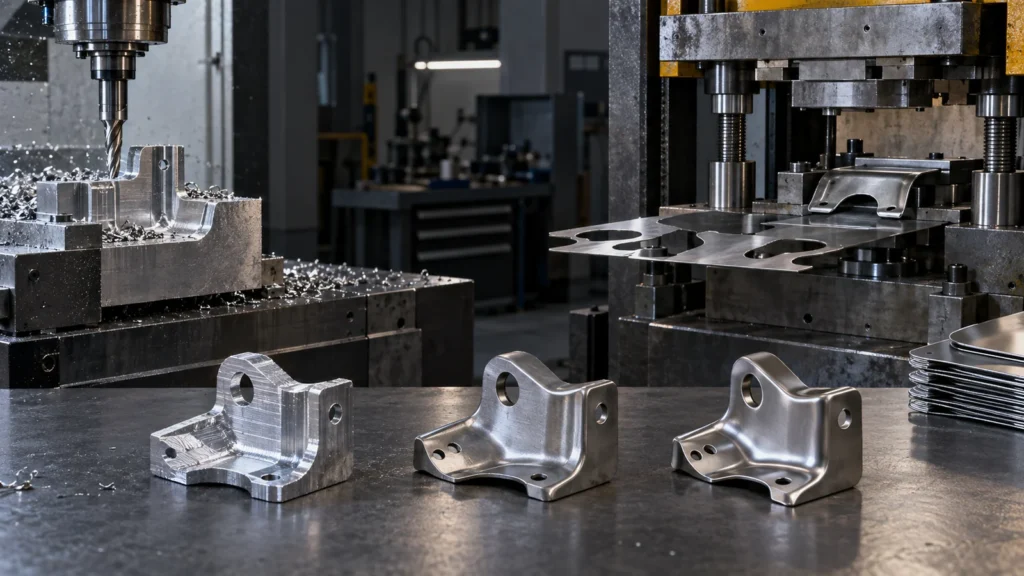
Обработанный прототип может проверить габариты, сборку, расположение отверстий, базовую жёсткость и многие интерфейсы. Он не воспроизводит наклёп, пружинение, утонение, следы вытяжки, радиусы штампов, направление заусенцев, остаточные напряжения или разброс от рулона и износа инструмента. Если эти переменные влияют на усталость, посадку, внешний вид или последующую сварку, требуются штампованные образцы.
И наоборот, ранние образцы, изготовленные на мягкой оснастке или лазерной резкой с гибкой, могут не воспроизводить зрелый процесс последовательного штампа. Фиксируйте маршрут для каждого образца и указывайте, что именно он должен доказать. Не объединяйте результаты, полученные в несопоставимых условиях образцов, без соответствующих оговорок.
Переход должен управляться в рамках Прототипирование и производство на ЧПУ плана, чтобы ревизии, доказательства испытаний и временные поставки оставались прослеживаемыми.
Гибридные и поэтапные маршруты
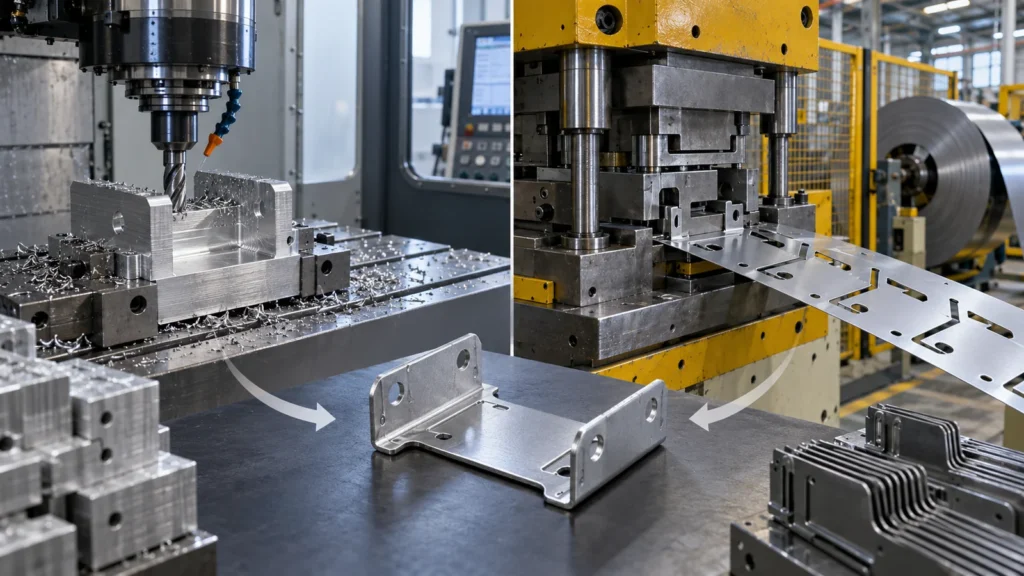
Мелкосерийные детали могут начинаться как заготовки, обработанные на ЧПУ, детали лазерной резки или компоненты, сформированные гибкой. Промежуточная оснастка позволяет отработать отдельные операции формообразования до изготовления производственного штампа. В серийном производстве штамповка может создавать основную геометрию, тогда как ЧПУ обеспечивает обработку отверстий, баз или поверхностей, которые штамп не может выдержать экономически.
Гибридная конструкция также может разделять сборку. Штампованная оболочка может нести крышки и экранирование, а обработанные вставки — служить для定位 подшипников, датчиков или разъёмов. Метод соединения — крепёж, клинч-элементы, сварка, клей или расклёпка — становится частью стратегии обеспечения допусков и обслуживания.
Вторичная механообработка требует продуманного базирования. Тонкая формованная деталь может деформироваться под зажимами, а пробитое отверстие может не обеспечивать стабильную базу после нескольких гибов. Добавляйте базирующие элементы, поддерживайте лист вблизи зон резания и указывайте, выполняется ли механообработка до или после нанесения покрытия и сборки.
Износ инструмента должен быть отражён в плане контроля. Высота заусенцев, размер отверстий, скругление кромок, состояние гибов и формованная геометрия могут изменяться постепенно, а не отказывать внезапно. Частота отбора проб и критерии технического обслуживания должны отражать признаки, влияющие на последующую сборку.
Поэтапность полезна только в том случае, если производственное назначение остаётся видимым. Прототип, оптимизированный исключительно для удобства механообработки, может скрывать проблемы формообразования; штампованная переработка, оптимизированная только для скорости штампа, может ослабить сборку или ремонтопригодность. Ведите таблицу перехода признаков от прототипа до финального производства.
Оценочная карта готовности к серийному производству
- Архитектура детали совместима с листовой формовкой и доступом к штампу.
- Марка материала, состояние, толщина, покрытие и направление волокна подтверждены.
- Критические базы, гибы, отверстия, направление заусенцев и декоративные зоны определены.
- Вторичная механообработка, крепёж, сварка, очистка и отделка учтены.
- Спрос обеспечивает оснастку при консервативном сценарии.
- Право собственности на оснастку, обслуживание, ресурс, запасные части и инженерные изменения закреплены договором.
- Образцы пробной штамповки и подтверждение технологических возможностей имеют критерии приёмки.
- Промежуточные поставки и разделение ревизий спланированы.
Пока эти условия не станут убедительными, механообработка может оставаться менее рискованным путём, даже если цена за штуку выше. Это применение для конкретного проекта из раздела преимущества и недостатки обработки на станках с ЧПУ.
Часто задаваемые вопросы о переходе на штамповку
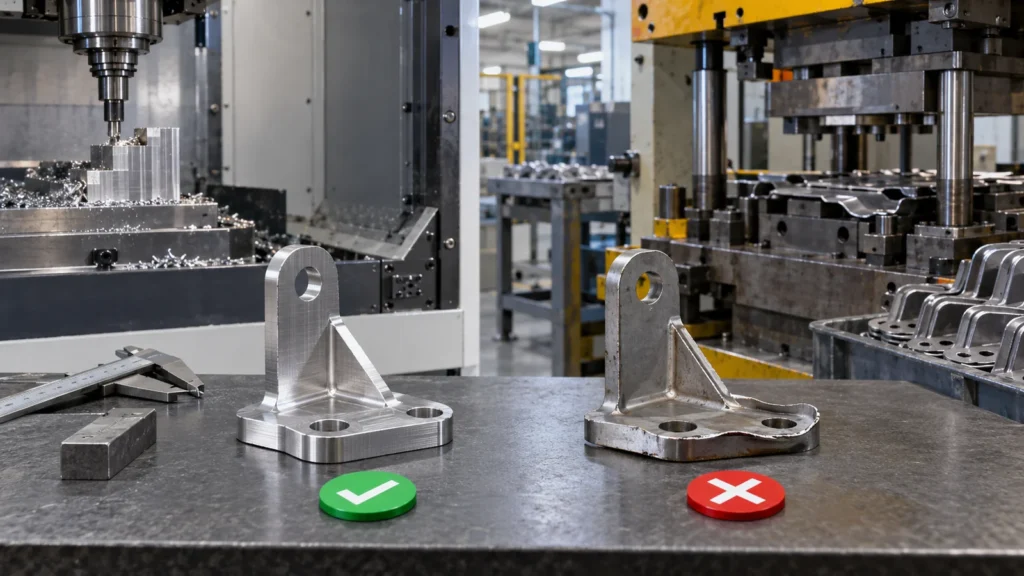
Может ли штампованная деталь заменить толстый механически обработанный кронштейн?
Иногда, если складки, рёбра, выштамповки или сборка могут обеспечить требуемую жёсткость и путь передачи нагрузки. Обычно это перепроектирование, а не прямая замена, и его следует проверять при реальных нагрузках.
Достаточно ли точны штампованные отверстия для базирования?
Они могут подойти в зависимости от размера, материала, стратегии штампа и допуска. Для точного базирования может потребоваться зачистка, развёртывание, вторичная механообработка или отдельная закалённая вставка. Сначала определите функцию, прежде чем выбирать операцию.
Какова самая большая скрытая статья затрат при штамповке?
Вторичные операции и инженерные изменения обычно недооценивают. Крепёж, промывка, удаление заусенцев, сварка, отделка, контроль, обслуживание оснастки и устаревшие запасы могут перевесить благоприятную оценку цикла пресса.
Может ли ЧПУ-обработка обеспечить производство, пока изготавливается штамп?
Да, если временные механически обработанные детали соответствуют функциональным требованиям и чётко разделены по ревизии и процессу. В чертеже или записи об отклонении должны быть указаны отличия от финального штампованного производства.