
O plano de transição mais sólido começa antes do ferramental. Ele identifica quais recursos pertencem ao molde, quais ainda precisam de usinagem secundária ou ferragens, e quais requisitos do protótipo usinado devem ser reescritos para a produção conformada. Este artigo usa uma estrutura de congelamento e transferência para evitar ferramentalizar um projeto que ainda se comporta como uma peça de bloco.
O Teste de Candidato à Estampagem
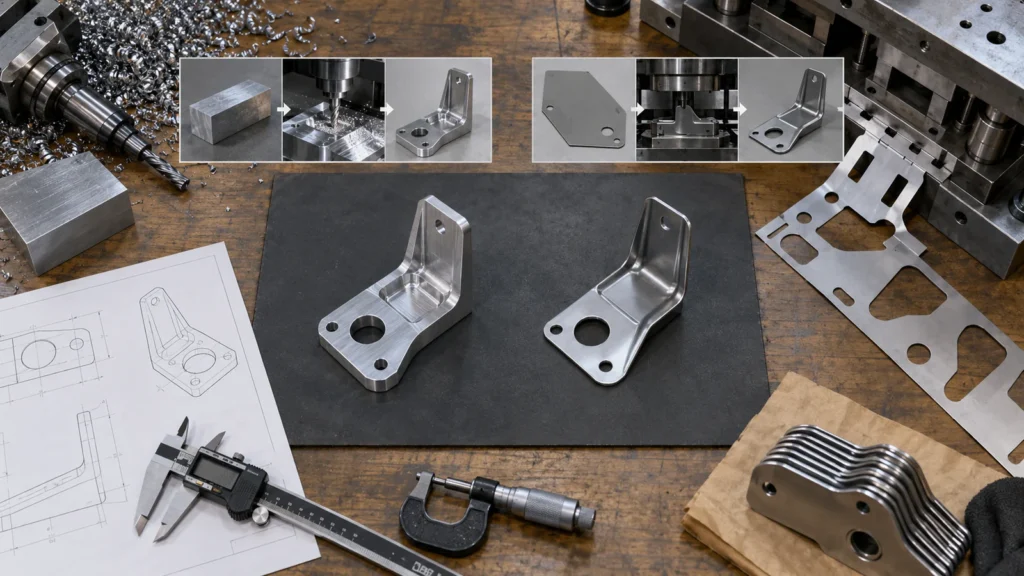
Comece pela forma final, não pela quantidade anual. A peça mantém uma espessura básica de chapa? A sua geometria pode ser alcançada a partir de uma ou mais direções de conformação? Dobras, flanges, nervuras, relevos, furos e regiões estampadas podem criar a rigidez e as interfaces necessárias? Bossas locais pesadas, bolsões tridimensionais profundos, furos de precisão ou variações substanciais de espessura são essenciais?
Se o projeto depende de volume sólido, características espessas isoladas, superfícies internas complexas ou relações de precisão em muitas faces, a usinagem CNC pode continuar mais natural. Se uma placa ou suporte usinado remove principalmente material para criar um perfil fino e algumas dobras poderiam fornecer rigidez, a arquitetura pode ser uma forte candidata a estampagem.
O comportamento do material importa. Conformabilidade, têmpera, tolerância de espessura, direção do grão, condição da borda e revestimento influenciam a viabilidade. Um grau de estoque selecionado para usinagem pode não ser o melhor grau de bobina ou chapa para estampagem e conformação.
Congele as Coisas Certas Antes do Molde
A liberação do ferramental exige mais do que um perfil externo congelado. Congele interfaces de acoplamento, estratégia de localização, material e espessura, dobras funcionais, relações críticas de furos, faces cosméticas, direção de rebarba, revestimento e método de montagem. Decida quais dimensões podem seguir a variação normal do processo e quais precisam de ajuste de matriz ou operações secundárias.
Congele também as premissas comerciais que moldam a matriz: volumes esperados, taxa de liberação, vida útil do ferramental, responsabilidade de manutenção, estratégia de prensa e alimentação, cadência de inspeção, ferramental sobressalente e termos de alteração de engenharia. Uma matriz progressiva para produção contínua representa um compromisso diferente de ferramentas simples de corte e conformação secundária.
Mudanças não são impossíveis após a liberação, mas seu custo e prazo dependem de onde a geometria reside no ferramental. Trate interfaces não resolvidas como itens de risco em vez de assumir que toda modificação é uma pequena troca de inserto.
Comparar Cadeias de Processo Completas
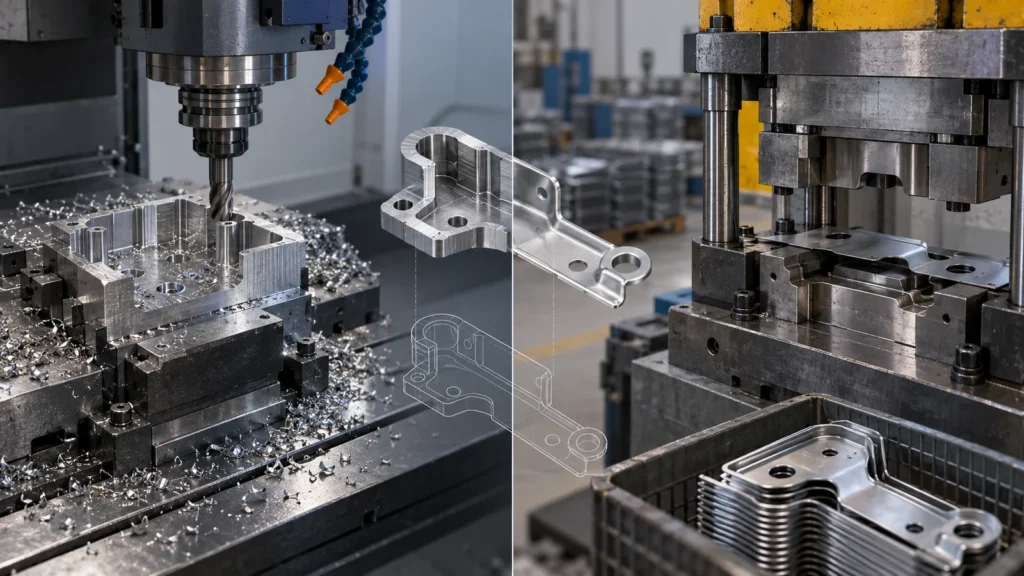
| Etapa | Rota CNC | Rota de estampagem |
|---|---|---|
| Preparação | CAM, estoque, setup, fixação da peça | Engenharia de matriz, construção, tryout, setup de prensa |
| Conformação primária | Corte, furação, fresamento, torneamento | Corte em branco, puncionamento, dobra, estampagem profunda, cunhagem |
| Trabalho secundário | Rebarbação, acabamento, inspeção | Rebarbação, lavagem, ferragens, soldagem, usinagem, acabamento |
| Resposta a mudanças | Impacto em programa, dispositivo ou estoque | Retrabalho de ferramenta, novas estações ou substituição de matriz |
| Economia de repetição | Tempo de máquina repetido por peça | O esforço da matriz se distribui por uma produção estável |
Uma peça estampada ainda pode precisar de roscamento, alargamento, soldagem, inserção de ferragens, lavagem, galvanoplastia, tratamento térmico ou triagem. Uma peça usinada pode exigir múltiplas fixações e remoção extensa de material. Compare peças aprovadas e embaladas no mesmo nível de qualidade, em vez de preços de ciclo primário.
A tolerância muda quando o metal retorna elasticamente
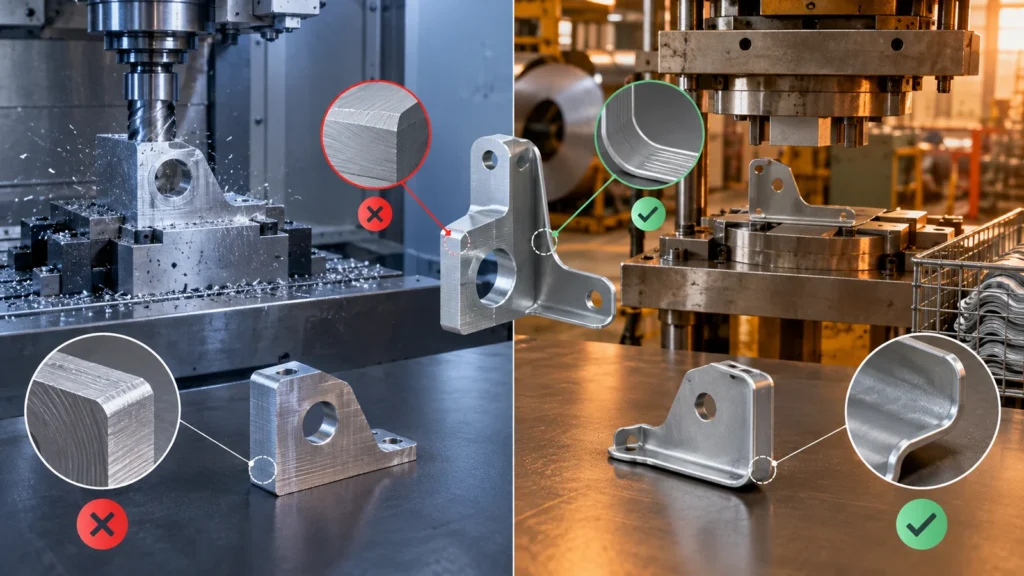
A chapa conformada responde à recuperação elástica após a abertura da matriz. O retorno elástico varia com material, têmpera, espessura, geometria da dobra, direção de laminação, lubrificação e condição do ferramental. A estampagem profunda acrescenta riscos de fluxo de material, afinamento, enrugamento e rasgamento. O ferramental pode intencionalmente sobreconformar ou cunhar regiões para atingir a condição final.
Não transfira um desenho de usinagem sem alterações. Dimensione características funcionais a partir de datums significativos e distinga condições de padrão plano, em processo e final. Evite longas cadeias de tolerância através de dobras. Identifique a direção de rebarba, a qualidade da borda e se os furos são puncionados antes ou depois da conformação.
Furos críticos ou faces de contato podem exigir usinagem secundária, mas essa decisão precisa de características de localização e um plano de fixação estável. Os princípios em Controle de tolerância em CNC aplicam-se então às interfaces finais selecionadas, e não a todo o estampado.
Economia de ferramental sem quantidades mágicas
O ferramental torna-se atrativo quando a economia de repetição excede o projeto da matriz, construção, tryout, manutenção, tempo de parada, inventário e exposição a mudanças. O ponto de cruzamento depende do tamanho da peça, número de estações, taxa da prensa, utilização de material, operações secundárias, requisitos de qualidade e confiança na previsão. Um blank simples não é comparável a uma peça estampada profundamente com múltiplos estágios de conformação.
A utilização de material deve ser avaliada através do layout da tira, não apenas pela massa da peça acabada. Teias transportadoras, passo, aninhamento, direção do grão e largura da bobina influenciam o desperdício. Uma peça estampada mais leve ainda pode usar material de forma ineficiente se o layout for ruim, enquanto redesenhar abas ou orientação pode melhorar tanto a estabilidade de alimentação quanto o rendimento.
A disponibilidade de prensa e o comportamento de troca de matriz influenciam a entrega. Uma alta taxa de golpes não ajuda se a produção espera por uma prensa compartilhada, bobina, janela de manutenção ou operação secundária. Peça cadência de lote realista e planos de contingência em vez de extrapolar a capacidade anual a partir de ciclos nominais.
Modele vários cenários de demanda: pedidos confirmados, demanda conservadora ao longo da vida e previsão otimista. Inclua premissas de reparo e substituição de ferramental. Se o projeto pode mudar antes que o caso conservador amortize o ferramental, CNC ou fabricação flexível podem proteger o caixa e o cronograma.
O inventário também importa. Um processo de estampagem rápido pode criar peças mais rapidamente do que o negócio as consome. Lotes econômicos grandes podem reduzir o custo de conversão unitário enquanto aumentam o caixa imobilizado, armazenamento, obsolescência por revisão e necessidades de proteção de superfície.
O que um protótipo usinado não pode provar
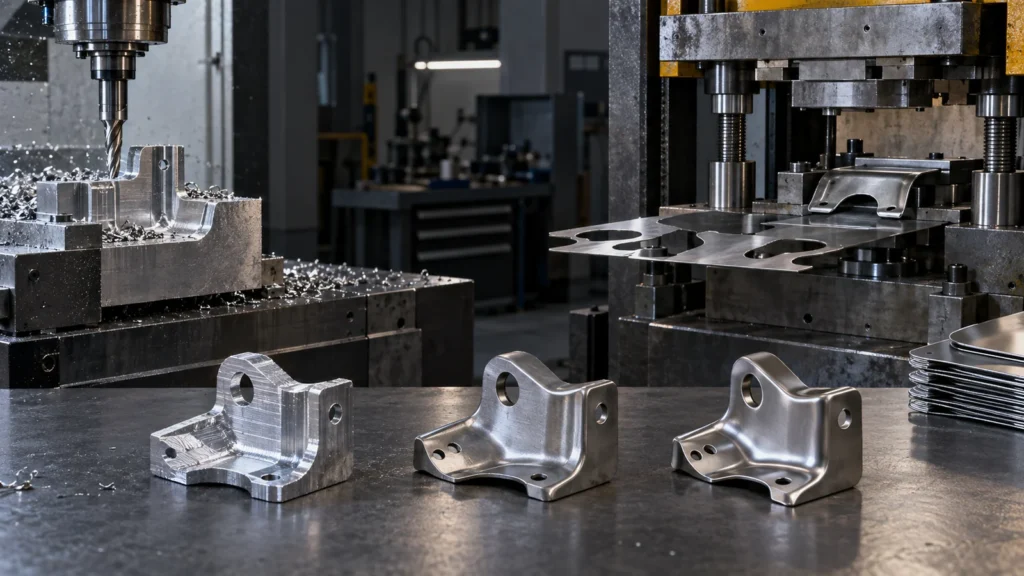
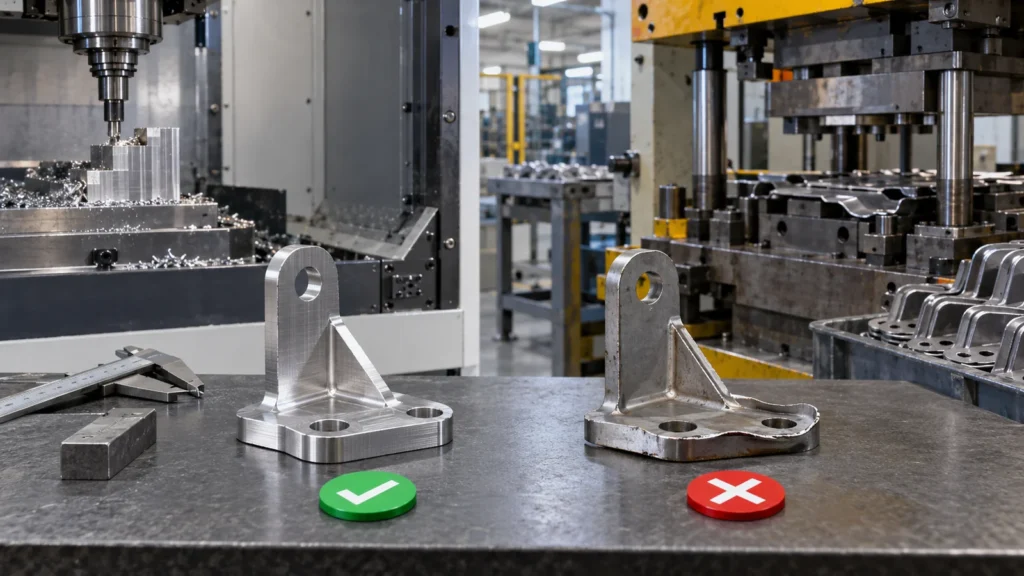
Um protótipo usinado pode validar envelope, montagem, localizações de furos, rigidez básica e muitas interfaces. Ele não reproduz endurecimento por deformação, retorno elástico, afinamento, marcas de estampagem, raios de matriz, direção de rebarba, tensão residual ou variação de bobina e desgaste do ferramental. Se essas variáveis afetam fadiga, ajuste, cosmética ou soldagem a jusante, amostras estampadas são necessárias.
Por outro lado, amostras iniciais de ferramenta mole ou cortadas a laser e dobradas podem não reproduzir um processo maduro de estampagem progressiva. Registre a rota de cada amostra e declare o que ela se destina a comprovar. Não combine resultados de condições de amostra diferentes sem qualificação.
A transição deve ser gerenciada dentro do de prototipagem e produção CNC plano, para que revisões, evidências de teste e fornecimento temporário permaneçam rastreáveis.
Rotas híbridas e escalonadas
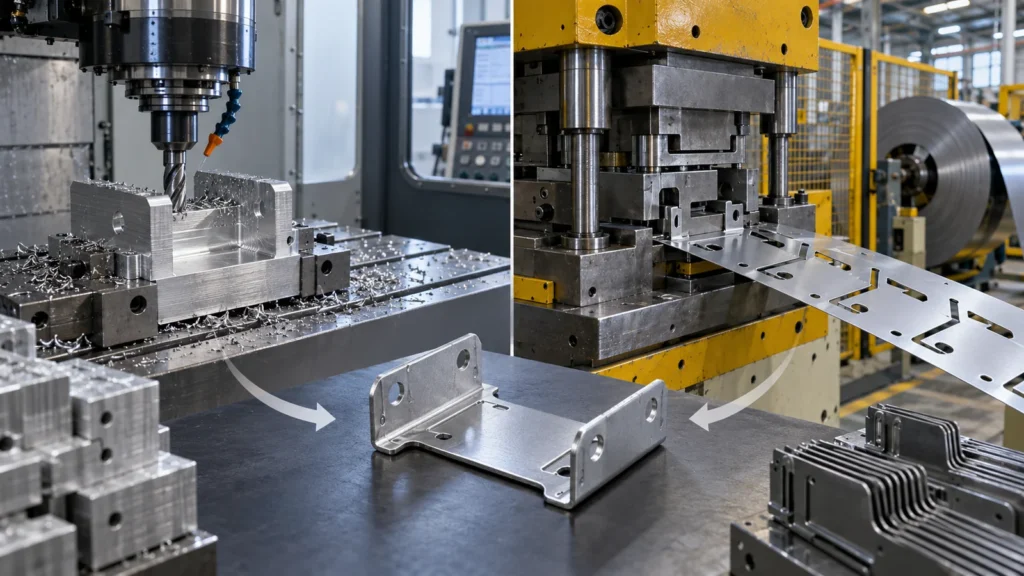
Peças de baixo volume podem começar como blanks usinados em CNC, peças cortadas a laser ou componentes conformados em dobradeira. Ferramental intermediário pode comprovar operações de conformação selecionadas antes de uma matriz de produção. Em escala, a estampagem pode criar a geometria primária enquanto o CNC controla furos, datums ou superfícies que a matriz não consegue manter economicamente.
O design híbrido também pode dividir a montagem. Uma carcaça estampada pode suportar tampas e blindagem, enquanto insertos usinados posicionam rolamentos, sensores ou conectores. O método de união — fixadores, hardware de clinch, soldagem, adesivo ou cravação — torna-se parte da estratégia de tolerância e manutenção.
A usinagem secundária exige localização deliberada. Uma peça conformada fina pode distorcer sob os grampos, e um furo puncionado pode não fornecer um datum estável após várias dobras. Adicione recursos de localização, apoie a chapa perto das cargas de corte e especifique se a usinagem ocorre antes ou depois do revestimento e da montagem.
O desgaste da ferramenta deve ser visível no plano de controle. Altura de rebarba, tamanho do furo, rollover de borda, condição de dobra e geometria conformada podem derivar gradualmente em vez de falhar subitamente. A frequência de amostragem e os gatilhos de manutenção devem refletir os recursos que afetam a montagem a jusante.
O escalonamento só é útil se a intenção de produção permanecer visível. Um protótipo otimizado exclusivamente para usinagem fácil pode ocultar problemas de conformação; um redesenho estampado otimizado apenas para a velocidade da matriz pode enfraquecer a montagem ou a manutenibilidade. Mantenha uma tabela de transição de recursos do protótipo até a produção final.
Scorecard de Liberação para Produção
- A arquitetura da peça é compatível com conformação de chapa e acesso da matriz.
- Grau do material, têmpera, espessura, revestimento e considerações de grão estão confirmados.
- Datums críticos, dobras, furos, direção de rebarba e zonas cosméticas estão definidos.
- Usinagem secundária, ferragens, soldagem, limpeza e acabamento estão incluídos.
- A demanda sustenta o ferramental em um cenário conservador.
- Propriedade do ferramental, manutenção, vida útil, peças de reposição e alterações de engenharia estão contratadas.
- Amostras de tryout e evidências de capabilidade possuem critérios de aprovação.
- Fornecimento de ponte e segregação de revisões estão planejados.
Até que essas condições sejam críveis, a usinagem pode permanecer a rota de menor risco, mesmo que seu preço por peça seja maior. Esta é uma aplicação específica do projeto de vantagens e desvantagens da usinagem CNC.
Perguntas Frequentes sobre Transição para Estampagem
Uma peça estampada pode substituir um suporte usinado espesso?
Às vezes, se dobras, nervuras, beads ou uma montagem puderem fornecer a rigidez e o caminho de carga necessários. Normalmente é um redesenho, não uma substituição direta, e deve ser verificado sob cargas reais.
Os furos estampados são precisos o suficiente para localização?
Eles podem ser adequados dependendo do tamanho, material, estratégia de matriz e tolerância. A localização de precisão pode exigir shaving, alargamento, usinagem secundária ou uma inserto endurecido separado. Defina a função antes de escolher a operação.
Qual é o maior custo oculto da estampagem?
Operações secundárias e alterações de engenharia são comumente subestimadas. Ferragens, lavagem, rebarbação, soldagem, acabamento, inspeção, manutenção de ferramental e estoque obsoleto podem superar uma estimativa favorável de ciclo de prensa.
O CNC pode suprir a produção enquanto um molde é construído?
Sim, quando peças usinadas temporárias atendem à função e são claramente segregadas por revisão e processo. O desenho ou registro de desvio deve indicar as diferenças em relação à produção estampada final.