
План выборки AQL для деталей, обработанных на станках с ЧПУ, — это правило приёмки партии, а не гарантия того, что в поставке нет дефектов. Он определяет, как отбирается выборка, как классифицируются дефекты и сколько несоответствий приводят к приёмке или отклонению в соответствии с согласованным стандартом или процедурой заказчика. План может сократить излишний контроль, но только когда партия однородна, а критические риски рассматриваются отдельно.
Неправильный исходный вопрос — “Какой AQL вы используете?”. Полезная последовательность такова: что может отказать, насколько серьёзна последствие, как была произведена партия, какие характеристики требуют 100% контроля и какие доказательства нужны для выпуска остального? Ответы определяют, подходит ли выборка по AQL вообще.
Используйте этот путь принятия решения перед тем, как открыть таблицу выборки
- Определите партию. Детали должны иметь одинаковую релевантную ревизию чертежа, историю материала и процесса, а также достаточно согласованный производственный маршрут.
- Классифицируйте возможные дефекты. Разделите критические, значительные и незначительные последствия, используя определения, одобренные заказчиком.
- Исключите неподходящие характеристики. Проверки, критичные для безопасности, нормативные, разрушающие испытания или предусмотренные договором, могут требовать другого правила.
- Выберите управляющую схему. Укажите стандарт, ревизию, уровень контроля, размер партии, AQL и метод одно-/двух-/многократной выборки, где применимо.
- Рандомизируйте выборку. Отбирайте единицы по всей партии, а не берите самые удобные детали с верха одной коробки.
- Применяйте критерии приемки и отклонения точно. Не пересматривайте результат после его получения.
- Определите ответные действия. Отклонение может повлечь за собой изоляцию, 100%-скрининг, корректирующие действия, переделку или решение заказчика.
Если какой-либо этап отсутствует, один лишь объем выборки не образует обоснованного плана.
Определение партии — это место, где многие планы незаметно рушатся
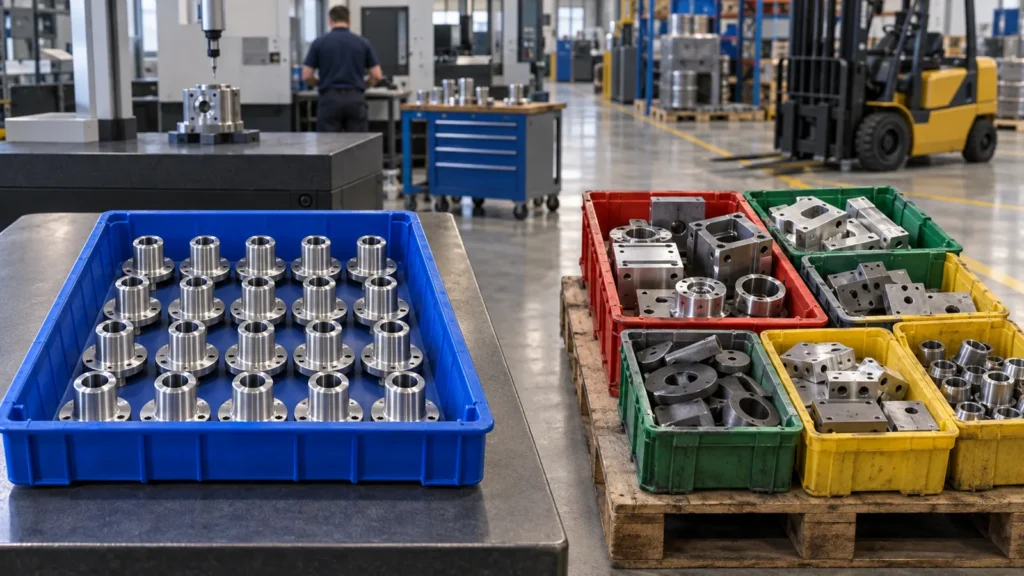
Выборочный контроль предполагает, что выбранные единицы представляют партию. Это допущение ослабевает, когда “партия” объединяет несколько плавок материала, станков, приспособлений, операторов, окон стойкости инструмента или партий внешних процессов. Выборка из пяти изделий не может представлять все потоки, если все пять случайно происходят с одного станка.
Перед контролем решите, следует ли разделить поставку на значимые подпартии. Поломка инструмента, изменение смещения, событие переделки или вторая партия материала могут создать границу. Компромисс практичен: меньшие партии могут улучшить локализацию, но могут потребовать большего общего объема выборки. Правильная граница следует тому, как вариация и дефекты могут попасть в продукт.
Для повторяющегося производства согласованная идентичность партии также поддерживает анализ трендов. История приемки становится полезной, только если одна партия означает примерно одно и то же от заказа к заказу. Эта идентичность должна соответствовать более широкому контролю качества при ЧПУ-обработке плану и фактическому маршруту, использованному для прецизионная токарная обработка на станках с ЧПУ для серийного производства.
Критические, значительные и незначительные не могут быть общими ярлыками
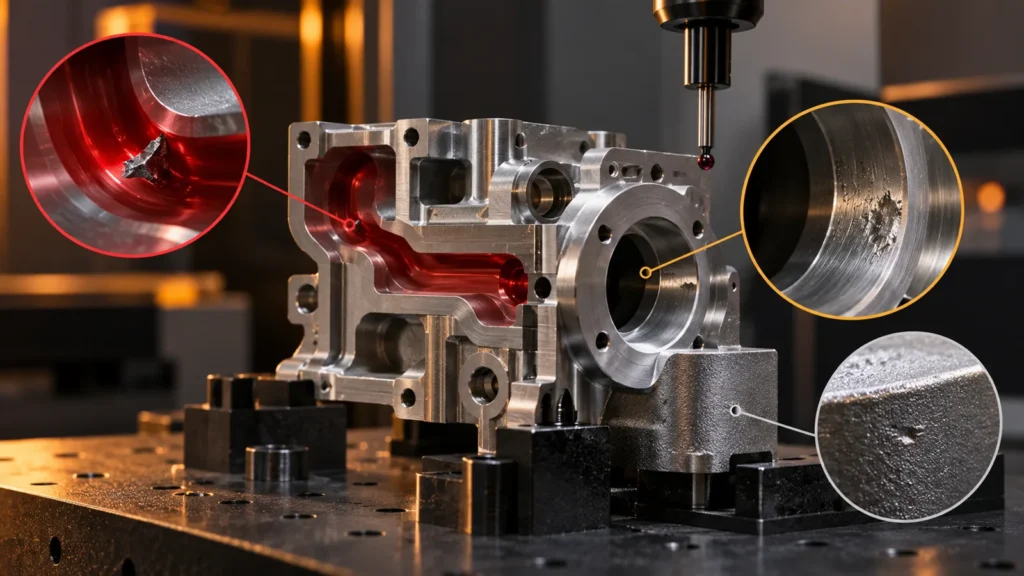
Классы дефектов должны описывать последствия для конкретной детали. Заусенец внутри герметичного жидкостного канала может быть критическим, тогда как сопоставимый заусенец на нефункциональной внешней кромке может быть значительным или незначительным. Косметический след, скрытый после сборки, отличается от царапины на уплотнительной поверхности. Покупатель должен предоставить определения или утвердить предложение поставщика до контроля.
| Иллюстративный класс | Возможный пример для ЧПУ | Типичная реакция при планировании |
|---|---|---|
| Критический | Условие, которое может создать угрозу безопасности, нарушение нормативных требований или запрещённый функциональный риск | Часто нулевое приемлемое количество, предупреждающие меры контроля или 100% проверка, как требуется по договору |
| Значительный | Неправильная посадка, несоответствие ключевого размера, отсутствие резьбы, риск утечки или серьёзное нарушение сборки | Определённый AQL или усиленный контроль на основе делового и функционального риска |
| Незначительный | Ограниченный дефект внешнего вида или качества изготовления, который существенно не влияет на предполагаемую функцию | Может быть согласован другой AQL, при необходимости с визуальными граничными образцами |
Это примеры планирования, а не универсальные классификации. Окончательные определения определяются чертежом, спецификацией, заказом на покупку, отраслевыми правилами и конечным применением заказчика. Один дефект также может нарушать несколько требований; его не следует понижать в категории только потому, что его легко исправить.
Таблица даёт пример, а не стратегию контроля
Распространённые системы выборочного контроля по качественному признаку используют объём партии и уровень контроля для выбора кодовой буквы, затем используют кодовую букву и AQL для определения объёма выборки и приёмочных/браковочных чисел. Правила переключения между нормальным, усиленным и ослабленным контролем могут учитывать исторические показатели. Точные числа должны браться из согласованного действующего стандарта или таблицы заказчика, а не по памяти.
Уровень контроля изменяет различающую способность и стоимость. Специальный уровень может использоваться для дорогостоящих или разрушающих проверок, где необходимы малые выборки, тогда как общий уровень обычен для ручного приёмки. Выбор более низкого уровня просто потому, что контроль неудобен, изменяет защиту плана.
AQL также часто ошибочно понимают как “допустимый процент бракованных деталей в этой поставке”. Это не прямое разрешение на такой уровень дефектности, и пройденная выборка не устанавливает, что каждая неизмеренная единица соответствует требованиям. Это статистическая процедура приёмки с рисками производителя и потребителя. Покупатели должны решить, подходит ли этот компромисс для данной характеристики.
Не путайте подсчёт дефектов с измеренной вариацией
Записи выборочного контроля по атрибутивным признакам фиксируют, соответствует ли каждая проверенная единица или характеристика установленным требованиям. Это эффективно для решений, таких как наличие или отсутствие резьбы, приемлемость или неприемлемость отделки, и нахождение размера в пределах допуска или за его пределами. Обычно при этом отбрасывается расстояние от предельного значения: диаметр, находящийся на один микрон внутри допуска, и другой на номинальном значении оба считаются соответствующими.
Данные по количественным признакам сохраняют фактическое измерение. Эта информация может выявить центрирование, разброс, износ инструмента и дрейф до того, как детали выйдут за предельное значение спецификации. Для жесткого производственного диаметра упорядоченный во времени ряд измерений может лучше поддерживать управление процессом, чем итоговый подсчет годных/негодных единиц. Выборочный контроль по атрибутивным признакам все еще может принимать решение об отгрузке, но он не должен заменять полезную информацию о процессе.
| Подход к данным | Пример результата | Лучшее применение |
|---|---|---|
| Атрибутивный | Соответствует / не соответствует; количество дефектов | Приемка партии и критерии визуального контроля или наличия |
| Количественный | Фактическое значение диаметра, положения, шероховатости или плоскостности | Тренд, центрирование, возможности и корректировка процесса |
| Функциональный | Проходной/непроходной или результат сборки | Прямая защита согласованной посадки или функции |
План контроля может объединять все три подхода. Ключевым является указание того, какие доказательства управляют производством и какое правило выпускает партию, чтобы таблицу AQL не просили решить проблему мониторинга процесса, для которой она не была разработана.
Некоторые характеристики ЧПУ должны обходить выборочный контроль по AQL
Выборочная таблица не должна отменять требование о 100% проверке или предотвращении процесса. Индивидуальная верификация может быть уместна, когда единичный отказ имеет неприемлемые последствия, когда каждая деталь должна быть сериализована с её результатом или когда этого явно требует контракт с заказчиком.
Другие характеристики лучше контролировать через процесс. Проверка «годен/не годен» каждой резьбы, автоматическое зондирование критического отверстия, мониторинг ресурса инструмента, защищённый от ошибок выбор программы или обратная связь в процессе могут предотвращать утечки дефектов эффективнее, чем финальная выборка. Разрушающий контроль создаёт другой случай: образец разрушает единицу и часто относится к отдельной партии и методу испытаний.
| Характеристика или риск | Возможный контроль | Почему только AQL может быть недостаточно |
|---|---|---|
| Критичный для безопасности признак | Предотвращение плюс 100% подтверждённый результат там, где требуется | Единичная утечка дефекта может быть неприемлема. |
| Наличие резьбы или базовое зацепление | Функциональный калибр в процессе или на финальном этапе | Быстрые индивидуальные проверки могут быть практичными. |
| Диаметр, чувствительный к износу инструмента | Проверки в хронологическом порядке и пределы возможностей/контроля | Случайная финальная выборка может пропустить тренд. |
| Идентификация материала | Прослеживаемость и связь с сертификатом | Визуальная или размерная выборка не может подтвердить класс. |
| Разрушающий тест свойств | Образец или проба, определённые спецификацией | Метод формирования партии и подготовка образцов являются специализированными. |
Цель — не максимальный объём контроля. Достаточно доказательств, размещённых на правильном этапе, чтобы контролировать последствия отказа.
Случайная выборка должна выдерживать реальные условия упаковки
“Мы проверили десять штук” ничего не говорит о репрезентативности. Если все десять взяты из финального лотка после того, как оператор исправил смещение, выборка может обойти более рискованную раннюю продукцию. Выборка должна охватывать разные контейнеры, слои, временные позиции, позиции оснастки или серийные диапазоны, в зависимости от ситуации.
Партия должна оставаться под контролем, пока решение не принято. Принятые и непроверенные детали не должны смешиваться с новой партией. Отклонённые единицы должны быть идентифицированы, а записи о сортировке должны показывать проверенное количество, обнаруженный дефект, количество после доработки и результат повторной проверки. Отклонение по AQL — это повод для действий, а не доказательство того, что каждая деталь дефектна.
Для зарубежных поставок определите, проводится ли контроль до финишной обработки поверхности, после обработки, перед упаковкой или на нескольких этапах. Размер может пройти проверку до анодирования и измениться после него; декоративная поверхность может быть повреждена при упаковке. Точка отбора проб должна соответствовать характеристике, по которой принимается решение.
Составьте план так, чтобы два инспектора пришли к одному решению
Примечание в заказе на закупку, такое как “AQL 1.0”, неполно. Воспроизводимый план должен определять:
- действующий стандарт и его редакцию;
- определение партии и размер партии;
- уровень контроля и статус нормальный/усиленный/ослабленный;
- метод одно-, двух- или многоступенчатого отбора проб;
- AQL для каждого утверждённого класса дефектов;
- метод отбора выборки и этап инспекции;
- приёмочные и браковочные числа;
- характеристики, исключённые из выборочного контроля;
- правила реагирования, локализации и повторной подачи.
Фотографии, стандарты качества изготовления или граничные образцы могут помочь согласовать визуальные решения. Для размерных проверок следует контролировать ревизию чертежа, метод измерения и правило отчётности. Страница Jucheng возможности в области качества даёт общий контекст инспекции, но план выборочного контроля должен быть согласован для конкретного заказа.
Часто задаваемые вопросы о планах выборочного контроля
Означает ли AQL 1.0, что допустим один процент дефектов?
Нет. AQL — это параметр в статистической схеме приёмки партии, а не прямое утверждение о том, что может быть отгружено ровно один процент несоответствующих единиц.
Может ли партия быть принята, даже если выборка содержит дефект?
Возможно, в зависимости от определённого класса дефекта, объёма выборки и приёмочного числа. Для критических дефектов может действовать правило нулевой приёмки. Решение определяется согласованной таблицей.
Что происходит после отклонения проконтролированной партии?
Реакция должна быть предопределена. Типичные действия включают задержку партии, расследование причины, 100%-й контроль, переделку или замену затронутых деталей, предоставление доказательств и применение установленного правила повторного отбора выборки или одобрения заказчиком.
Может ли подтверждённая способность процесса заменить окончательный выборочный контроль?
Доказательства способности процесса могут обосновать иную стратегию контроля, когда процесс стабилен и заказчик согласен, но они не заменяют автоматически договорную приёмочную инспекцию.
Продуманный план AQL — это система принятия решений. Определите однородную партию, классифицируйте последствия, защитите критические характеристики, рандомизируйте выборку, последовательно применяйте таблицу и укажите, что означает отклонение. Такая дисциплина делает выборочный контроль экономичным, не создавая иллюзии, будто малая выборка может гарантировать каждую деталь после ЧПУ-обработки.