
Gussbezugspunkte für die Bearbeitung sind am nützlichsten, wenn Gießerei, CNC-Werkstatt und Prüfer alle dieselben physischen Referenzen auf dem gelieferten Rohteil identifizieren können. Ein Bezugsplan sollte die funktionale Geometrie des Gussteils mit den später bearbeiteten Merkmalen verbinden, ohne davon auszugehen, dass jede unbearbeitete Oberfläche stabil, zugänglich oder maßlich gleichmäßig ist. Die Übergabe muss zeigen, was in jeder Phase kontrolliert wird und welche Partei für welche Anforderung verantwortlich ist.
Dies ist ein Leitfaden zur Zeichnungskoordination, keine Methode zur Auswahl von Gießereiformwerkzeugen oder zur Festlegung universeller Gusszugaben. Legierung, Verfahren, Teilegröße, Entformungsschräge, Aufmaß und Bearbeitungsreihenfolge beeinflussen alle, welche Referenzen praktikabel sind.
Die Gussreferenz vom Fertigteil-Bezug trennen
Ein fertiges Bauteil kann sich an bearbeiteten Bohrungen, Auflageflächen oder Montageflächen ausrichten, die auf dem Rohguss noch nicht existieren. Das Rohteil benötigt dennoch eine wiederholbare Möglichkeit, für die ersten Bearbeitungsvorgänge ausgerichtet und abgestützt zu werden. Geben Sie an, ob diese erste Aufspannung auf Gussauflageflächen, temporäre Bezugspunkte, ein Vorrichtungsprofil oder ein anderes vereinbartes Merkmal verweist.
Lassen Sie nicht zu, dass eine temporäre Grobreferenz stillschweigend zum Fertigteil-Bezugsschema wird. Die Zeichnung sollte Aufspannreferenzen, die zur Herstellung der ersten Schnitte dienen, von den Bezugsmerkmalen unterscheiden, die die Endmontage und Prüfung steuern. Dies verhindert, dass eine praktische Gussfläche unbeabsichtigt die Lage einer funktionalen Bohrung oder Schnittstelle bestimmt.
Bezugspunkte physisch und prüfbar gestalten
Gussbezugspunkte für die Bearbeitung sollten dort liegen, wo das Rohteil ausreichend Material bietet und die Vorrichtung sie ohne Wackeln oder übermäßige Spannkraft erreichen kann. Bezugspunkte können diskrete Kontaktflächen anstelle einer gesamten rauen Fläche verwenden, aber ihre Größe, Position und Verwendung müssen für die Personen, die die Vorrichtung bauen und das Rohteil prüfen, klar sein.
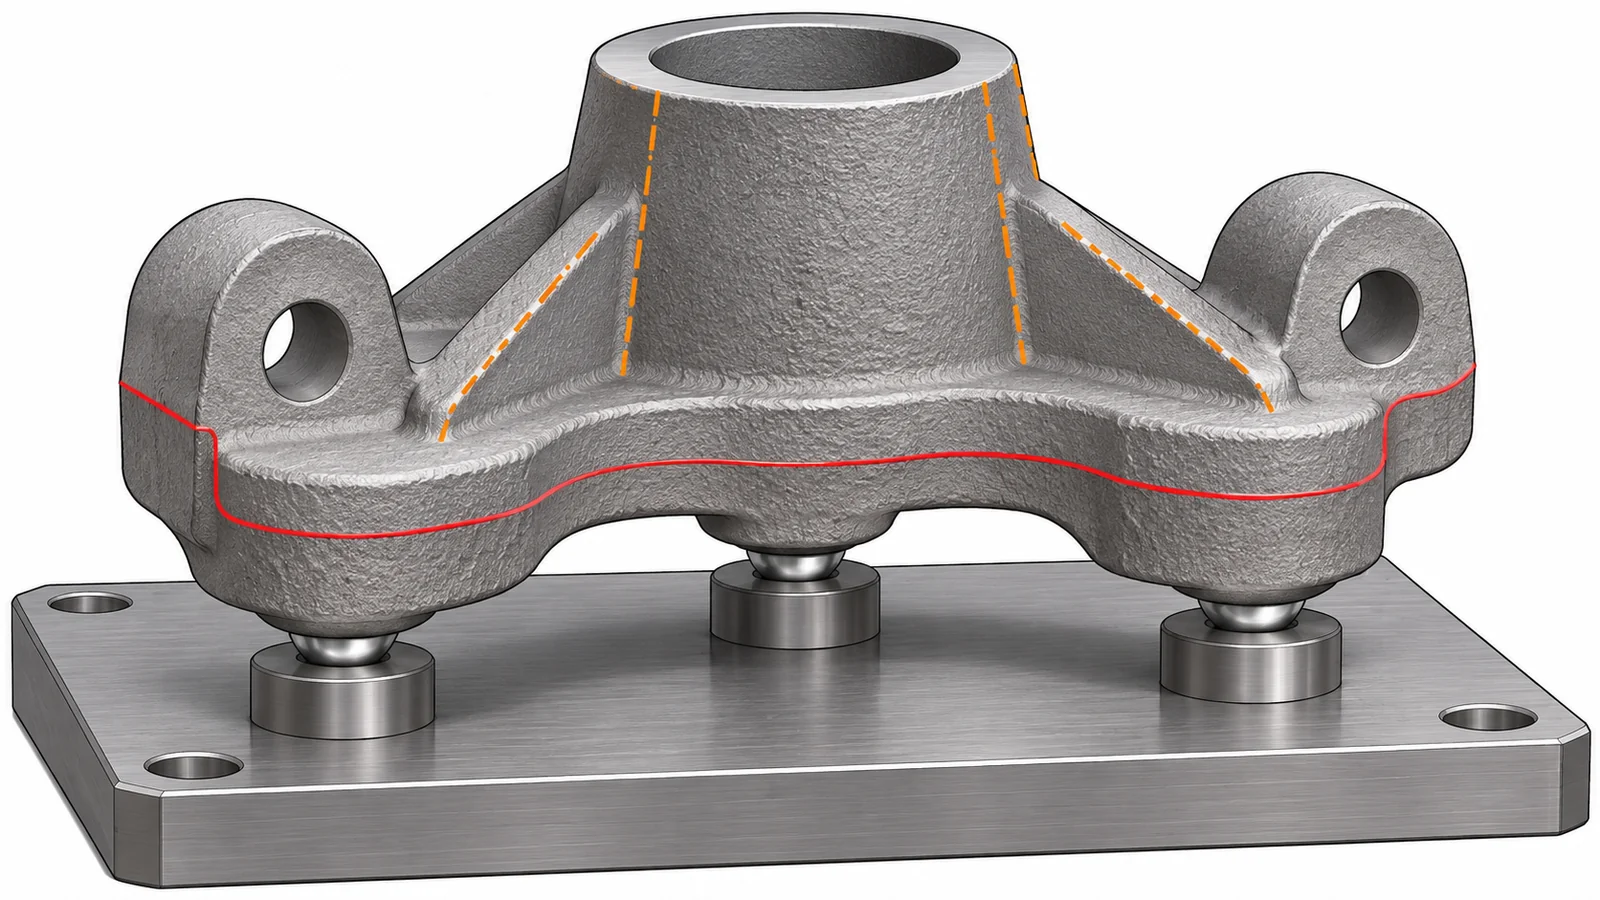
Berücksichtigen Sie Entformungsschräge, Trennebenen, Angüsse, Speiser, Grate und lokale Oberflächenabweichungen. Ein Bezugspunkt, der auf einem geschrägten oder unterbrochenen Bereich platziert wird, kann nicht gleichmäßig aufliegen. Wenn die Gussfläche ungeeignet ist, können die Zeichnung und der Prozessplan Opferauflageflächen oder eine kontrollierte Vorrichtungsschnittstelle identifizieren, sofern Konstruktion und Gießerei das Merkmal und dessen Entfernung oder Beibehaltung vereinbaren.
Aufmaß und Schnitte der ersten Operation koordinieren
Vergleichen Sie vor der Freigabe das Gussmodell und das Bearbeitungsmodell an jeder Oberfläche, die geschnitten wird. Die Aufmaßhülle muss genügend Material für die Bereinigung lassen, während Wandstärke und endgültige Merkmalsposition erhalten bleiben. Die Zugabe ist prozess- und geometrieabhängig; ein einzelner pauschaler Wert deckt möglicherweise nicht Entformungsschräge, Verzug oder lokale Verschiebungen über ein großes oder asymmetrisches Gussteil ab.
Markieren Sie kritische Bearbeitungsbereiche und geben Sie an, welche rauen Oberflächen unbearbeitet bleiben können. Schnitte der ersten Operation sollten stabile, nutzbare Referenzen für spätere Aufspannungen schaffen. Wenn ein Merkmal sich wahrscheinlich bewegt, während Material abgetragen wird, sequenzieren Sie Schruppen und Schlichten so, dass das Teil sich entspannen oder vor der Festlegung der Endmaße neu abgestützt werden kann.
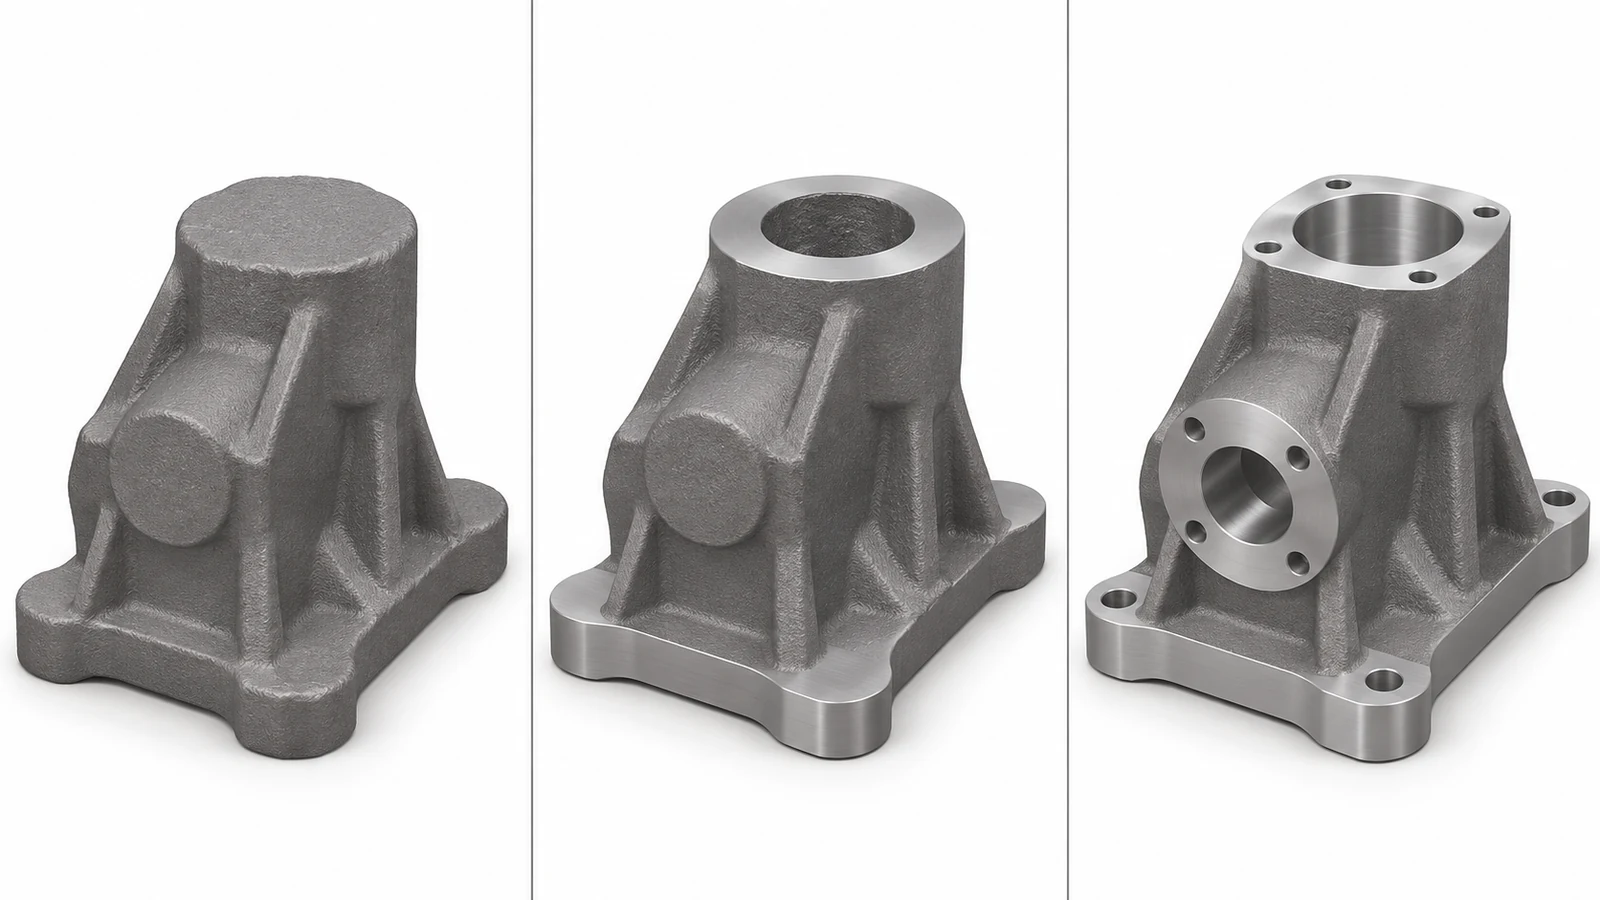
Für die Bearbeitungsphase den Übergang zum tatsächlichen Umfang von CNC-Bearbeitung versus Feinguss. in Beziehung setzen. Der Gussprozess erzeugt das endkonturnahe Rohteil; der CNC-Plan steuert die spezifizierten fertigen Schnittstellen und ersetzt nicht die Abnahmeanforderungen der Gießerei.
Verantwortlichkeit für die Prüfung eindeutig festlegen
Prüfunterlagen sollten angeben, ob eine Anforderung für den Rohguss, nach der ersten Bearbeitung oder am Fertigteil gilt. Das sind unterschiedliche Zustände. Eine Prüfung der Gusshüllkontur kann sich auf Zielpunkte stützen, die in späteren Arbeitsgängen verschwinden, während die Endprüfung das freigegebene Bezugssystem und die angegebenen Zeichnungsanforderungen verwenden sollte.
Bei großen, flexiblen oder asymmetrischen Teilen sind Auflage- und Spannbedingungen für die Messung festzulegen. Zielpunkte oder Bezugssimulatoren sind zu dokumentieren, und es ist anzugeben, wie nicht bearbeitete Oberflächen bewertet werden. Wenn Gießerei und Bearbeitungslieferant jeweils einen Teil des Prozesses prüfen, sollten die Beschaffungsunterlagen die Übergabeprotokolle und den Weg für Nichtkonformitäten benennen.
Übergabe-Checkliste für einen Gussrohling
- Rohe Einrichtungsbezüge getrennt von Fertigteil-Bezügen identifizieren.
- Zielpunkte angeben, die zugänglich und stabil sind und nicht durch Entformungsschrägen oder Trennfugen unterbrochen werden.
- Das Rohteil-Aufmaß und die Freistellungserwartungen an kritischen Wandstärken und Schnittstellen abstimmen.
- Angeben, welche Anforderungen für den Rohzustand, den halbfertigen und den fertigen Zustand gelten.
- Vereinbaren, wer den Gusszustand, das Bearbeitungsaufmaß, die Bezugsübertragung und die Endmaße prüft.
Klare Guss-Bezugszielpunkte für die Bearbeitung verwandeln eine vage Anweisung “aus dem Guss bearbeiten” in eine wiederholbare Lieferantenübergabe. Zeichnung, Vorrichtungsplan und Prüfprotokoll sollten dieselben Bezüge und dieselbe Stufe der Fertigungsroute des Teils beschreiben.