
Kurze Antwort: Die geringe Wärmeausdehnung von Invar 36 ist nur dann wertvoll, wenn das Teil unter Berücksichtigung seiner Temperatur- und Spannungsgeschichte bearbeitet, gehandhabt und gemessen wird. Während Invar 36 bearbeiten, kann ein warmes Teil ein anderes Maß zeigen als dasselbe Teil, nachdem es in die Prüfumgebung zurückgekehrt ist; die Bearbeitung führt zudem lokale Kaltverfestigung und Eigenspannung ein. Der Fertigungsweg sollte daher den Werkstoffzustand, die Schnittwärme, erforderlichenfalls Zwischenspannungsarmglühen und die Temperatur, bei der die Endmaße akzeptiert werden, kontrollieren.
Dies ist kein Versprechen, dass eine bestimmte Legierung oder ein bestimmtes Verfahren eine Toleranz in Messgerätequalität einhalten wird. Die Zeichnung, das Materialzeugnis, die Einsatztemperatur und die Messmethode bestimmen, was zugesichert werden kann.
Temperatur ist Teil der Messung
Invar 36 ist eine Nickel-Eisen-Legierung, die wegen ihres niedrigen Wärmeausdehnungskoeffizienten über einen definierten Temperaturbereich gewählt wird. “Geringe Ausdehnung” bedeutet nicht “keine Bewegung”. Die Maße eines Teils hängen weiterhin von der Temperatur ab, und sein Verhalten hängt vom genauen Legierungszustand und Temperaturintervall ab. Wenn die funktionale Messung bei einer anderen Temperatur als der Konstruktionsreferenz erfolgt, sollte der Prüfplan angeben, wie das Teil stabilisiert wird und wie das Ergebnis interpretiert wird.
Während Invar 36 bearbeiten, kann die Schnittzone deutlich wärmer werden als der Raum oder der spätere Prüfzustand des Teils. Vermeiden Sie den Vergleich eines warmen Merkmals nach dem Schnitt mit einer kalten Referenzmessung. Lassen Sie Bauteil und Messmittel unter einer dokumentierten Bedingung ins Gleichgewicht kommen, bevor Sie ein enges Maß beurteilen.
Vom Halbzeug und der Einsatztemperaturanforderung ausgehen
Vor der Programmierung sind die Werkstoffbezeichnung, die Produktform, der gelieferte Zustand, das Zeugnis und jede vom Kunden geforderte Stabilisierungs- oder Spannungsarmglühbehandlung zu verifizieren. Invar-36-Halbzeug ist nicht mit jeder niedrig ausdehnenden Nickel-Eisen-Legierung austauschbar. Wenn das Teil über einen Einsatztemperaturbereich funktionieren muss, definieren Sie diesen Bereich und die Referenztemperatur auf der Zeichnung, damit Lieferant und Prüfer dieselbe Grundlage verwenden.
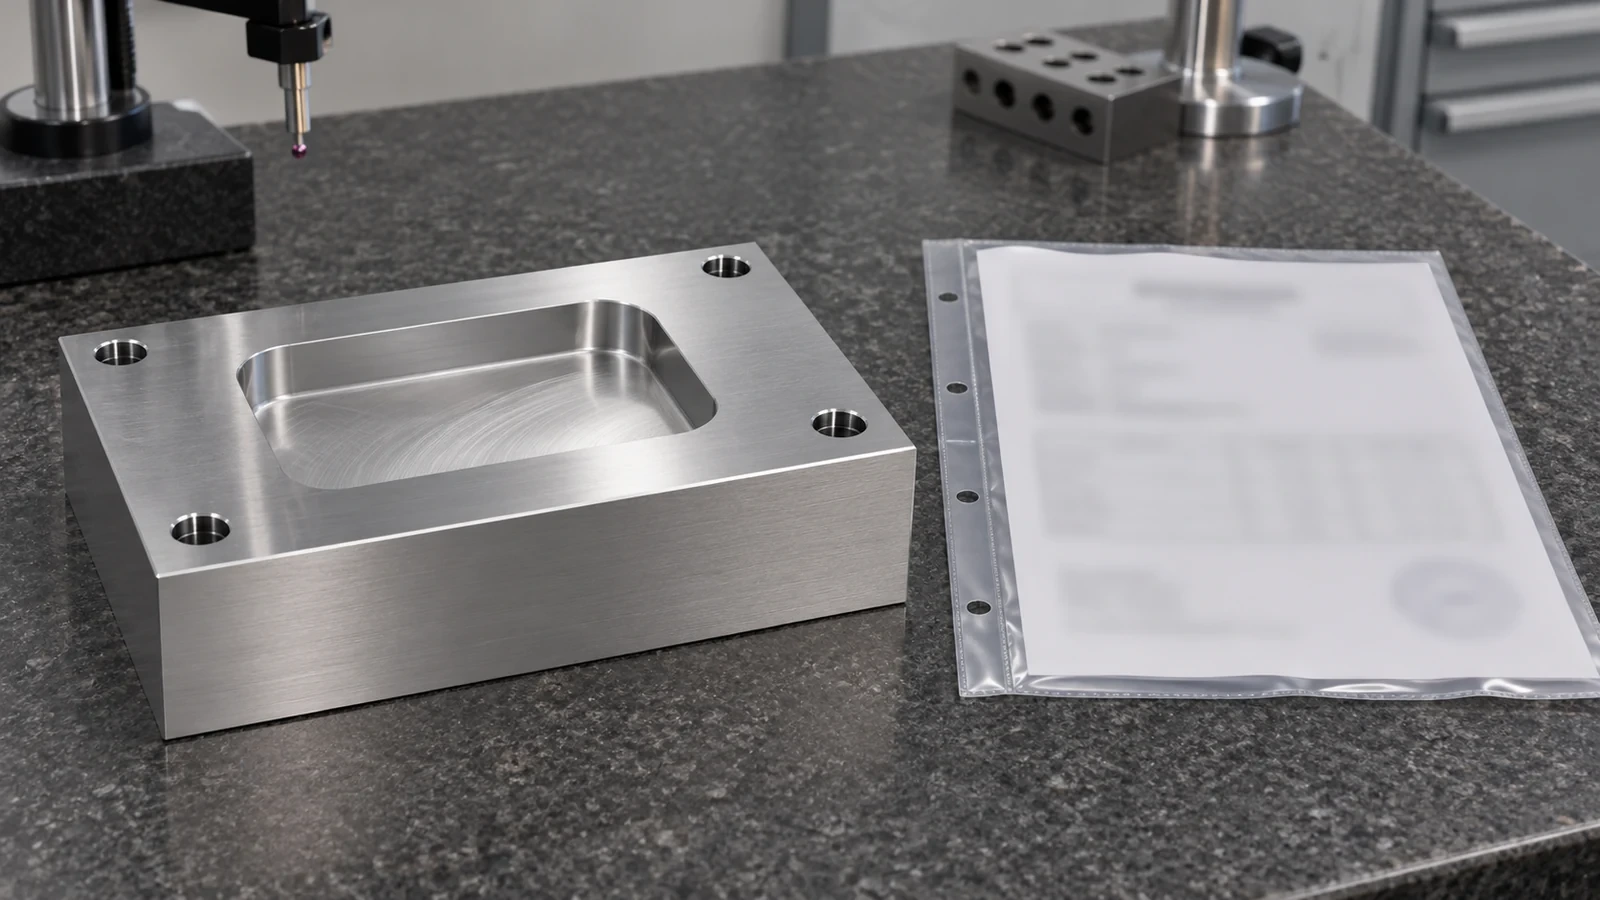
Als Hintergrund bietet die Übersicht über Metallwerkstoffe die übergeordnete Kategorie. Sie legt keine bestimmte Invar-36-Güte oder Maßgarantie fest; das tun die Beschaffungsunterlagen und die Zeichnung.
Stufenweise Abtragung nutzen, wenn die Geometrie es rechtfertigt
Large pockets, thin webs, offset bores, and long mounting rails can release material unevenly. A staged route can rough the major features, allow the part to stabilize or receive an approved intermediate treatment, then finish the dimensions that control assembly. The treatment must follow the drawing or customer-approved specification; do not substitute a generic stress-relief cycle based on the alloy name.
Keep the cutting edge engaged cleanly and manage chip recutting and heat at the operation level. The exact speeds, feeds, coolant, and tool geometry depend on the supplied condition, tool maker guidance, machine rigidity, and actual part geometry. A published parameter table should not be copied blindly to a different blank or setup. If a feature is especially sensitive, leave a deliberate finish allowance and record when it is removed relative to any treatment or temperature stabilization.
For mounting plates or sensor supports, establish the locating face and hole pattern before adding nonfunctional relief. This prevents a low-expansion alloy choice from distracting from a basic datum-transfer problem.
Prüfbedingungen reproduzierbar machen
Record the measurement temperature, stabilization time or condition, instrument, datum setup, and whether the part is free or clamped. Use the same reference surfaces for intermediate and final checks. A fixture that forces a plate flat can conceal bow; a clamp that warms the part can create a transient reading. Measure after release and at the specified reference condition whenever free-state geometry controls performance.
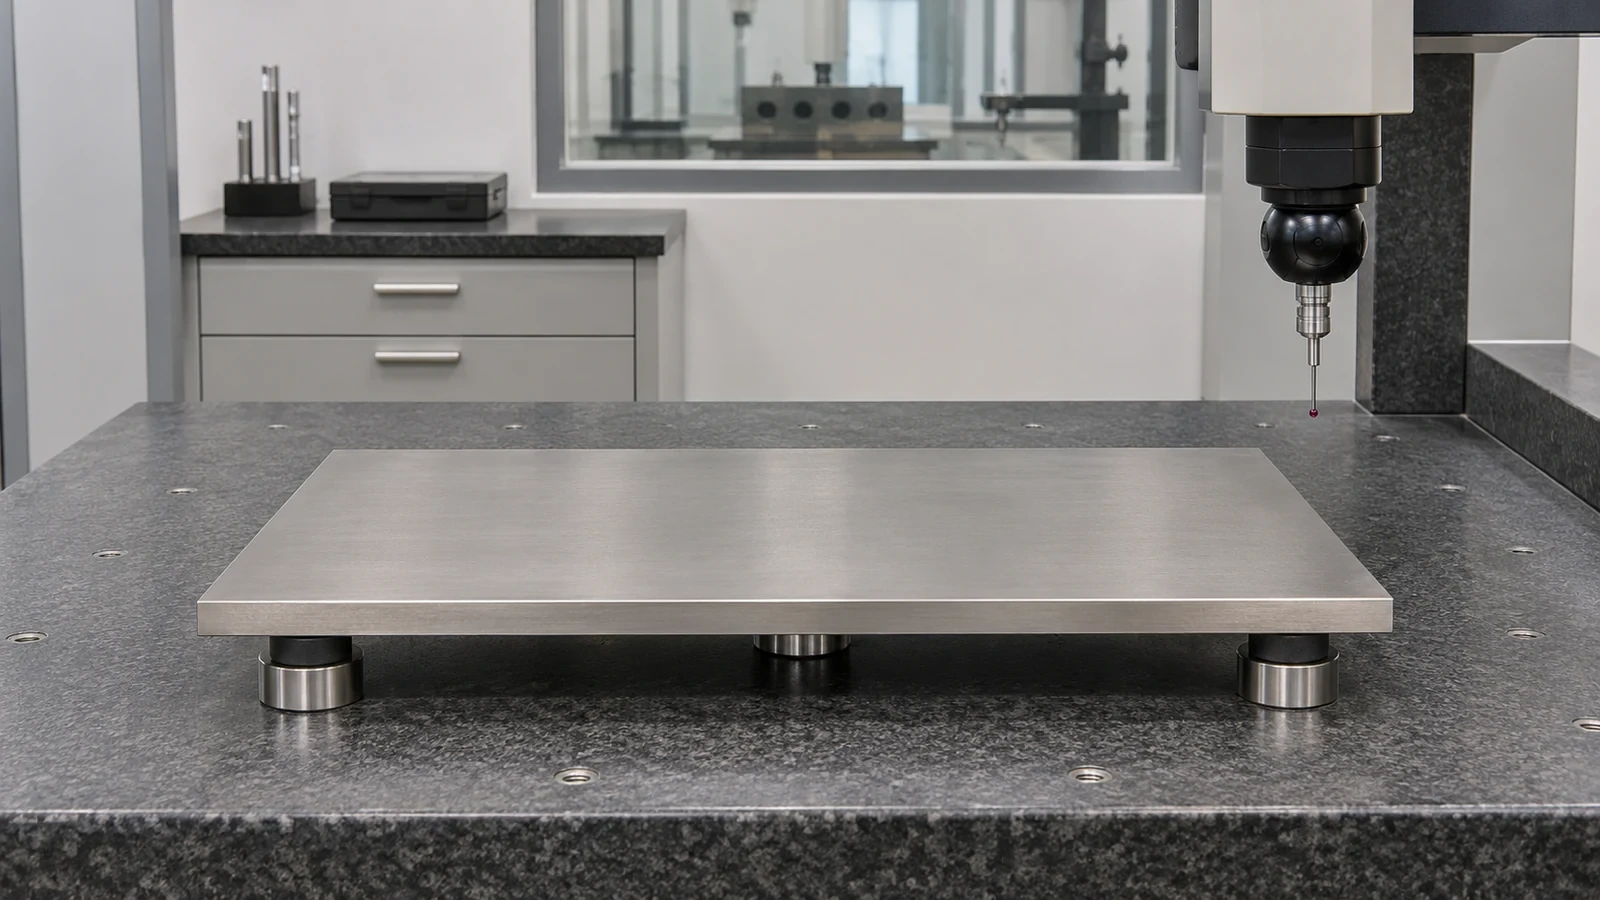
A useful acceptance plan separates three questions: Did machining produce the required geometry? Is the part at the specified inspection temperature? Does the measurement uncertainty support the stated tolerance? If any answer is unknown, a more precise tool reading alone does not resolve the uncertainty.
Die thermische und dimensionale Grenze festlegen
On the RFQ or drawing, identify the exact Invar 36 product condition, service and inspection temperatures, critical datums, free-state requirements, and any approved intermediate treatment. Define the measurement method for flatness, parallelism, or bore location and state whether the value is referenced to room temperature or another condition. If the component mates to glass, ceramic, or another metal, describe the interface requirements without assuming the CNC supplier qualifies the full assembly.
That information lets the supplier plan Invar 36 bearbeiten around both the cut and the measurement. The material’s low expansion is one input to dimensional stability; process sequence, support, thermal equilibrium, and acceptance conditions remain part of the engineering decision.