
+86-188-7042-1176
project@jcproto.com
月〜金:午前8時〜午後6時(GMT+8)
EN
ISO 9001:2015 認証取得
研磨
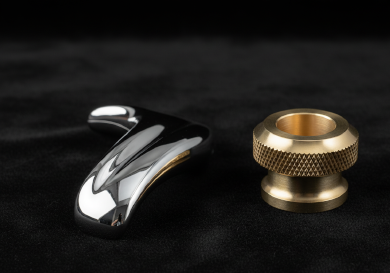
研磨は、部品の表面を平滑化し、工具痕を除去し、その美観や機能性能(摩擦の低減やシール性の向上など)を高めるために用いられる除去仕上げプロセスです。Jucheng Precisionでは、基本的なヘアライン加工からRa 0.05µmの鏡面研磨まで対応しています。.
複雑な形状には熟練した手作業による職人技を、大量受注には自動振動仕上げを組み合わせています。当社の対応力は金属にとどまりません。光学用プラスチック(PC/アクリル)のベーパーポリッシュや、超クリーンな表面が求められる医療・半導体部品向けの電解研磨も専門としています。.
主な仕様
| 仕様 | 技術範囲 | 備考 |
|---|---|---|
| 表面粗さ(Ra) | 0.05 µm(2マイクロインチ)まで | 鏡面仕上げレベル |
| 最大部品サイズ | 1000 mm x 600 mm x 500 mm | 手作業バフ研磨の対応能力 |
| 寸法変化 | -0.005mm~-0.05mm | 初期粗さに依存 |
| 材料 | ステンレス、Al、真鍮、Ti、プラスチック | 硬質金属はより時間を要する |
| 光沢レベル | サテンから鏡面(No. 8仕上げ) | カスタマイズ可能 |
| 標準リードタイム | 2~5日 | 手間のかかる工程 |
研磨方法
| 方法 | 説明 | 主な利点と用途 |
|---|---|---|
| 機械バフ研磨 | 研磨剤(ロウ)を付けた研磨ホイールを使用して、金属表面を段階的に物理的に平滑化します。. | 利点: 真の鏡面反射(No. 8仕上げ)を実現します。. 用途: 装飾用トリム、高級品、金型キャビティ。. |
| 電解研磨 | 表面イオンを除去する電気化学的プロセス。「逆めっき」。突起を優先的に攻撃して表面を平滑化する。. | 利点: マイクロスムーズ表面、エッジのバリ取り、耐食性の向上。. 用途: 医療器具、食品加工、真空チャンバー。. |
| ベーパーポリッシュ | プラスチック(PC、Ultem、アクリル)を化学蒸気に曝して表面層を溶かし透明化する。. | 利点: 手作業では到達できない内部チャネルを透明化する。. 用途: 光学レンズ、流体マニホールド、医療用リザーバー。. |
| ブラッシング/サテン | 研磨ベルト(スコッチブライト)を使用して方向性のあるヘアライン模様(ヘアライン仕上げなど)を作る。. | 利点: 指紋や傷を目立たなくする。. 用途: 家電パネル、建築金物。. |
研磨の設計ガイドライン
エッジの丸み:
強力なバフ研磨は、鋭いエッジや角を自然に丸める。. ヒント: シャープなエッジ(例:シール面)が必要な場合は、「研磨時にマスキング」を指定するか、小さな半径を許容すること。.
材料除去:
深いCNC工具痕を除去するには、最も深い傷の底まで材料を削り取る必要があります。これは寸法公差に0.01~0.03mmの影響を与える可能性があります。. ヒント: この影響を考慮し、重要な機能部はわずかに大きめに加工してください。.
アクセス制約:
機械式ホイールは鋭い内角や深く狭いスロットに到達できません。これらの領域は「加工されたまま」の状態となるか、高コストな手作業による仕上げが必要になります。. ヒント: 大きな内側半径で設計してください。.
表面の均一性:
大きな平坦面は、波打ちや「オレンジピール」なしに完全に研磨することが最も困難です。“ ヒント: 大きな平坦領域には、鏡面仕上げよりもヘアライン仕上げやマット仕上げの方が適しています。.
業界別用途
金型製作
プラスチック射出成形金型では、プラスチック部品が容易に離型し光沢仕上げとなるよう、SPI A-1ダイヤモンド研磨が必要です。.
医療(ISO 13485)
外科用インプラントや器具は、細菌が潜む可能性のある微細な隙間を除去するために電解研磨され、滅菌が容易になります。.
自動車
エキゾーストチップ、リムディテール、インテリアアルミトリムは、ショールームでの魅力のために高光沢にバフ研磨されます。.
半導体
真空チャンバーとガスラインは電解研磨され、表面積とアウトガスを最小限に抑え、超高真空環境を確保します。.