
カッターは中心が合っているように見えても、材料を不均一に除去することがあります。原因は刃先の振れである可能性がありますが、目に見える仕上げ不良は、損傷した刃溝、不均一な素材、工具のたわみ、またはワーク保持に起因することもあります。有用な問いは、工具が真っ直ぐに回転するかどうかだけでなく、誤差が工具-ホルダー-スピンドルの組立体のどこで生じ、その誤差が負荷の下でどのように変化するかです。.
刃先における振れとは何か
振れとは、回転する工具または基準面が意図した軸からどれだけずれるかを表します。ラジアル振れは回転に伴って工具を横方向に動かします。アキシャル振れは軸方向の変動を表し、エンドミルの刃間での不均等な食い込みとして気付かれることがよくあります。スピンドルノーズのみの測定では全体像は分かりません。各インターフェースと工具自体が誤差を加える可能性があるからです。.
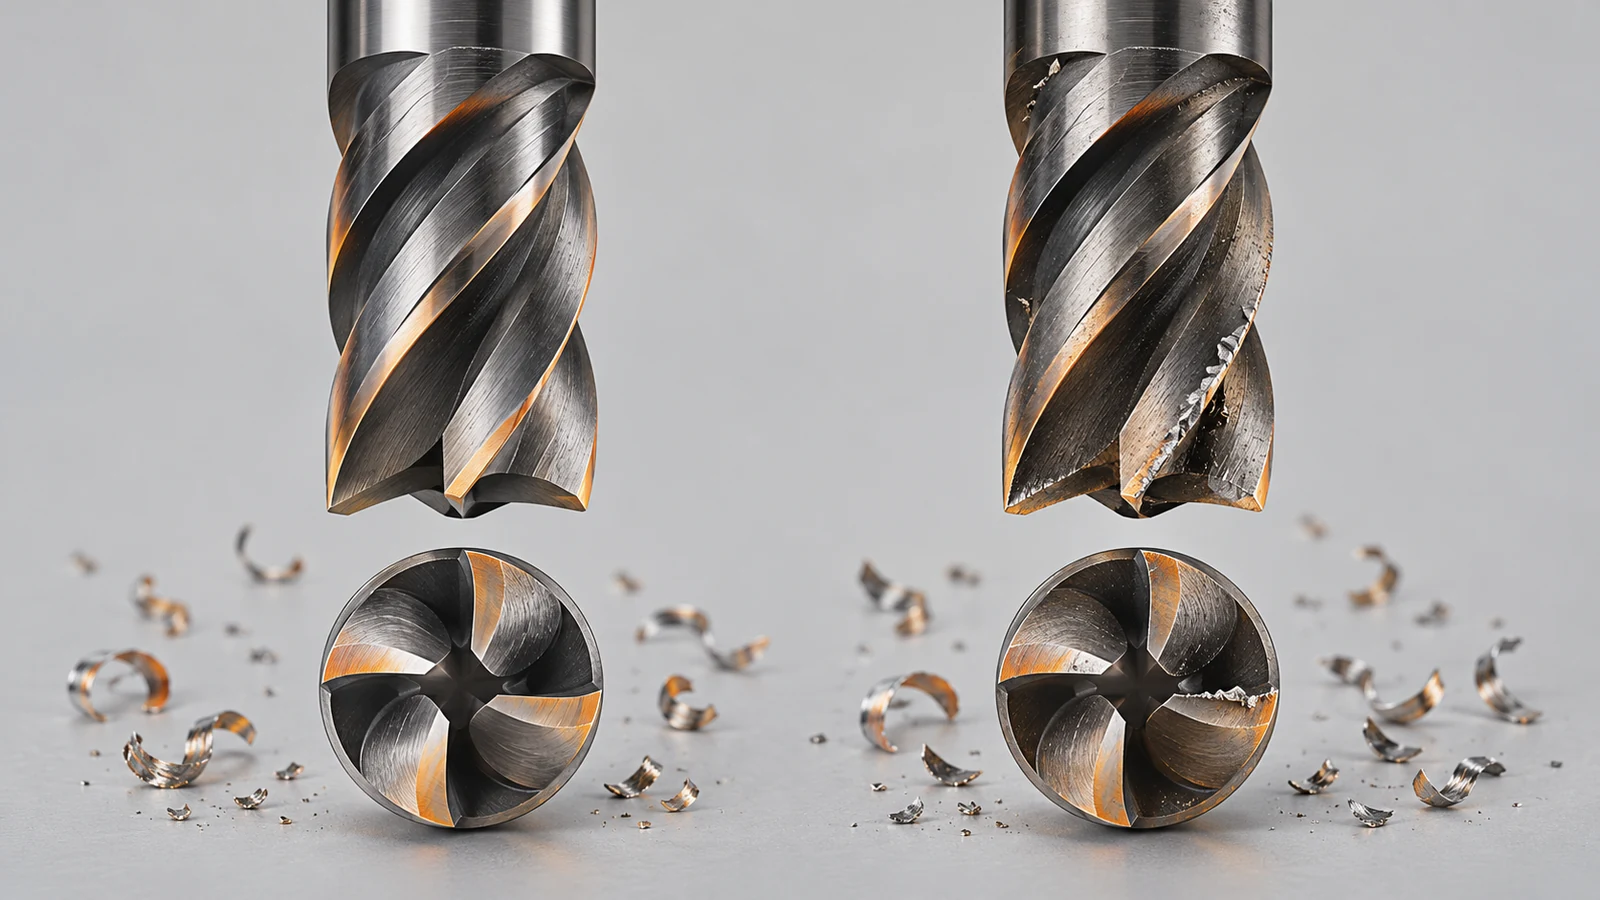
フライス加工では、ラジアル振れによって1つの刃が隣の刃よりも多くの切りくず負荷を担うことがあります。その刃はより早く摩耗し、異なる表面痕を残し、または工具の状態に応じて変化する寸法を生み出す可能性があります。アキシャル変動は、1つの底刃が別の刃より深く切削する原因となり得ます。どちらの症状も振れに固有のものではないため、見た目だけに基づく診断ではなく、検証可能な原因として扱うべきです。.
誤差はセットアップのどこで生じ得るか
回転組立体は、スピンドル、テーパーまたはインターフェース、ツールホルダー、コレットまたは保持システム、そしてカッターという連鎖として考えてください。汚れ、バリ、摩耗、不適切な着座、不適切なホルダー、または損傷した工具は、さまざまな箇所で位置合わせを乱す可能性があります。長い工具の突き出しと切削力はたわみを加えます。これは静的振れとは異なりますが、工具が切削している状態では似て見えることがあります。.
オフセットの変更や機械部品の交換を行う前に、セットアップを切り分けてください。承認された現場の方法で合わせ面を清掃し、カッターとホルダーを検査し、工具を再装着し、複数の位置で測定値を比較してください。作業のより広い概要については、サイトの CNCフライス加工能力 および親ガイドを参照してください。 CNC機械加工プロセス.
症状と想定される原因を照合する
| 観察された症状 | 振れに関連する可能性のあるメカニズム | 除外すべきその他の原因 |
|---|---|---|
| 1つの刃だけが明らかに摩耗している | 不均等な半径方向の切りくず負荷 | 不均一な刃先形状、材料の断続、切りくず詰まり |
| ボアやポケット周辺で仕上げ面が変化する | 回転に伴って工具中心が移動する | たわみ、素材のばらつき、びびり、噛み込み量の変化 |
| エンドミル加工した底面に段差や不均一な痕跡がある | 軸方向の刃高差 | 工具長設定、機械のトラム、補間またはセットアップの誤差 |
| 工具交換後に測定値が変化する | 着座、コレット、またはホルダインターフェースのばらつき | 異なる刃物形状または測定セットアップ |
これは故障切り分けの補助であり、一対一の診断チャートではありません。比較が意味を持つように、工具、ホルダ、測定位置、および切削条件を記録してください。.
作用端の近くで測定する
清潔で適切なインジケータと再現性のあるセットアップを使用してください。切削端に近い、まっすぐでアクセス可能なシャンクまたはゲージ面で測定し、その後、機械の安全手順に適した方法でアセンブリを手で回転させます。切削工具から離れた位置での測定では、距離とともに増大する角度誤差を見逃す可能性があります。小さな工具がたわむほど強くインジケータを押し付けないでください。.
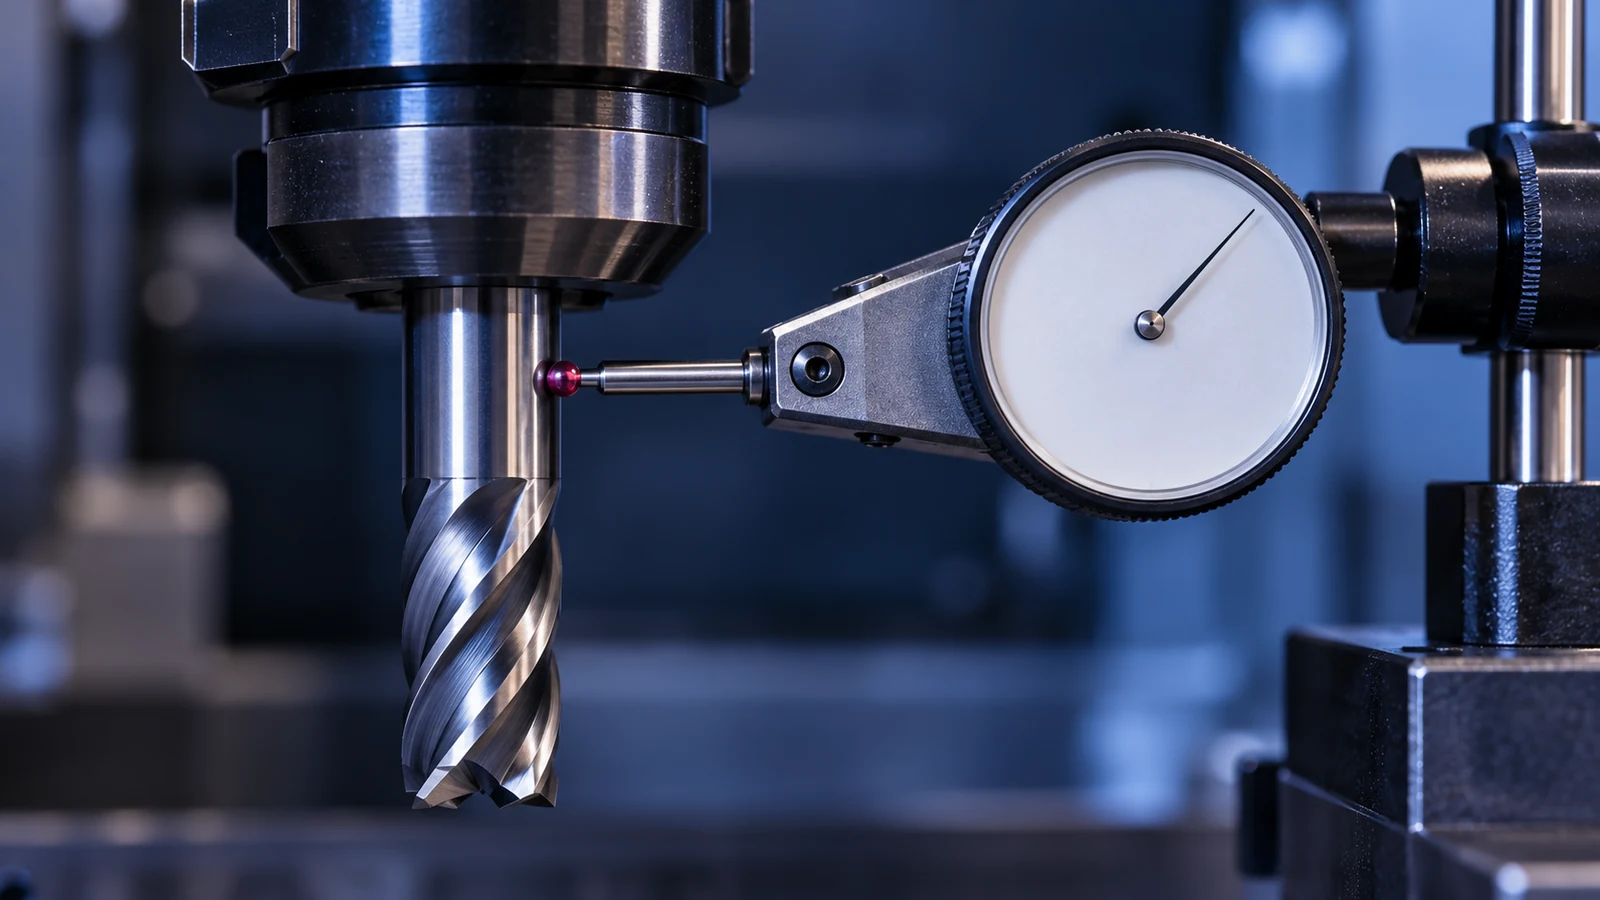
工具を再装着した後、同じ位置で結果を確認してください。切削工具を別のホルダに移したときに読み取り値が切削工具に追随する場合は、切削工具を検査または交換してください。ホルダに追随する場合は、コレットとインターフェースを調べてください。アセンブリを変えても持続する場合は、スピンドル検査の責任者を関与させてください。許容限界は、機械、ホルダ、工具、プロセス、図面の要件から導き出すべきであり、用途から切り離された一般的な数値ではありません。.
逃げに関連するばらつきが部品に到達する前に低減する
- ホルダのテーパ、コレット、切削工具のシャンクを清潔に保ち、保護してください。.
- 切削工具の直径、突き出し量、加工内容に適したホルダと工具の組み合わせを使用してください。.
- 損傷または摩耗した消耗品は、オフセットで盲目的に補正するのではなく交換してください。.
- 仕上げ、サイズ、工具寿命のパターンが予期せず変化した場合は、工具の状態を確認してください。.
- 重要な特徴については、測定方法と合否基準を工程計画で定義してください。.
部品の合否が寸法の証拠に依存する場合、工具チェックを孤立した保守作業として扱うのではなく、検査計画に結び付けてください。サイトの 品質概要 は品質の文脈を説明していますが、実際の検査要件は部品と図面ごとに合意する必要があります。.
機械工や購入者が尋ねる質問
低い逃げの読み取り値は良好な仕上げを保証できますか?
いいえ。不均一な切削の可能性のある原因の一つを取り除くだけであり、工具の形状、剛性、速度と送り、材料の挙動、クーラント、ワーク保持も結果に影響します。.
逃げはスピンドルで測定すべきですか、それとも切削工具で測定すべきですか?
どちらの位置も原因の特定に役立ちます。部品加工への影響については、スピンドルの基準のみに頼るよりも、作用端付近での再現性のある測定の方が情報量が多くなります。.
工具のたわみは逃げと同じですか?
いいえ。振れは回転中の幾何学的変動であり、たわみは力による変位です。切削では両方が組み合わさる可能性があるため、静的測定と実際の動作時の挙動を比較してください。.