
Uma fresa pode parecer centrada e ainda assim remover material de forma irregular. A causa pode ser excentricidade (runout) na aresta de corte, mas um problema visível de acabamento também pode vir de uma aresta danificada, material inconsistente, deflexão da ferramenta ou fixação da peça. A pergunta útil não é apenas se a ferramenta gira alinhada; é onde o erro entra no conjunto ferramenta–porta-ferramenta–fuso e como esse erro muda sob carga.
O que significa excentricidade na aresta de corte
A excentricidade descreve o quanto uma ferramenta em rotação ou uma superfície de referência se desvia do eixo pretendido. A excentricidade radial desloca a ferramenta lateralmente enquanto ela gira; a excentricidade axial descreve a variação ao longo do eixo, frequentemente percebida como engajamento desigual entre os dentes da fresa de topo. Uma medição apenas no nariz do fuso não conta a história completa, porque cada interface e a própria ferramenta podem adicionar erro.
No fresamento, a excentricidade radial pode fazer com que um dente suporte mais carga de cavaco do que os vizinhos. Esse dente pode se desgastar mais rápido, deixar um traço superficial diferente ou produzir uma medida que muda com a condição da ferramenta. A variação axial pode fazer com que uma aresta de corte frontal corte mais fundo do que outra. Nenhum dos sintomas é exclusivo da excentricidade, então trate-a como uma causa testável, e não como um diagnóstico baseado apenas na aparência.
Onde o erro pode entrar na montagem
Pense no conjunto rotativo como uma corrente: fuso, cone ou interface, porta-ferramenta, pinça ou sistema de retenção e fresa. Sujeira, rebarbas, desgaste, assentamento inadequado, um porta-ferramenta impróprio ou uma ferramenta danificada podem perturbar o alinhamento em diferentes pontos. Grande balanço da ferramenta e força de corte adicionam deflexão, que não é o mesmo que excentricidade estática, mas pode parecer semelhante quando a ferramenta está cortando.
Antes de alterar compensações ou substituir um componente da máquina, isole a montagem. Limpe as superfícies de contato usando o método aprovado pela oficina, inspecione a fresa e o porta-ferramenta, reassente a ferramenta e compare leituras em mais de uma posição. Para uma visão mais ampla da operação, consulte o capacidade de fresamento CNC e o guia principal sobre o processo de usinagem CNC.
Relacione o sintoma à provável causa
| Sintoma observado | Possível mecanismo relacionado à excentricidade | Outras causas a descartar |
|---|---|---|
| Uma aresta de corte apresenta visivelmente mais desgaste | Carga radial de cavaco desigual | Geometria de aresta irregular, interrupção de material, empacotamento de cavaco |
| Acabamento muda ao redor de um furo ou cavidade | O centro da ferramenta se desloca durante a rotação | Deflexão, variação do material, chatter, engajamento variável |
| O fundo fresado tem um degrau ou marca irregular | Diferença de altura axial das arestas | Ajuste do comprimento da ferramenta, alinhamento da máquina, interpolação ou erro de setup |
| A leitura muda após a troca de ferramenta | Variação de assentamento, pinça ou interface do suporte | Geometria de corte ou configuração de medição diferente |
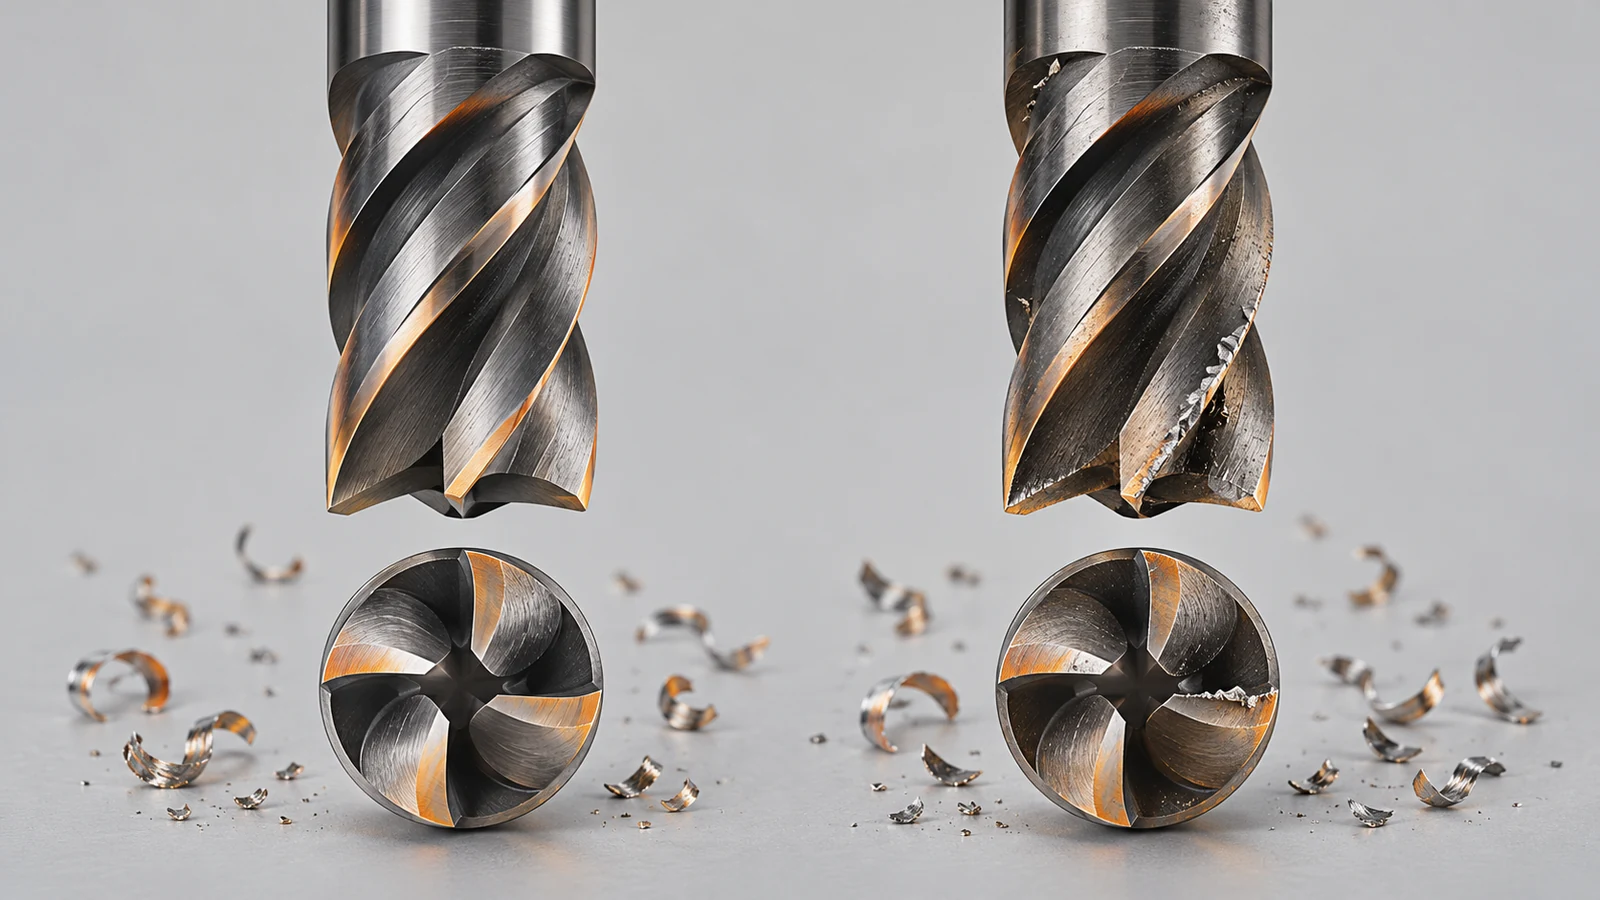
Este é um auxílio para isolar falhas, não um gráfico de diagnóstico direto. Registre a ferramenta, o suporte, o local de medição e a condição de corte para que as comparações permaneçam significativas.
Meça próximo à extremidade de trabalho
Use um indicador limpo e adequado e uma configuração repetível. Meça em uma superfície de haste ou calibração reta e acessível, próxima à extremidade de corte, e então gire o conjunto manualmente conforme o procedimento de segurança da máquina. Uma medição mais distante do cortador pode não detectar erro angular que cresce com a distância. Evite pressionar o indicador com força suficiente para defletir uma ferramenta pequena.
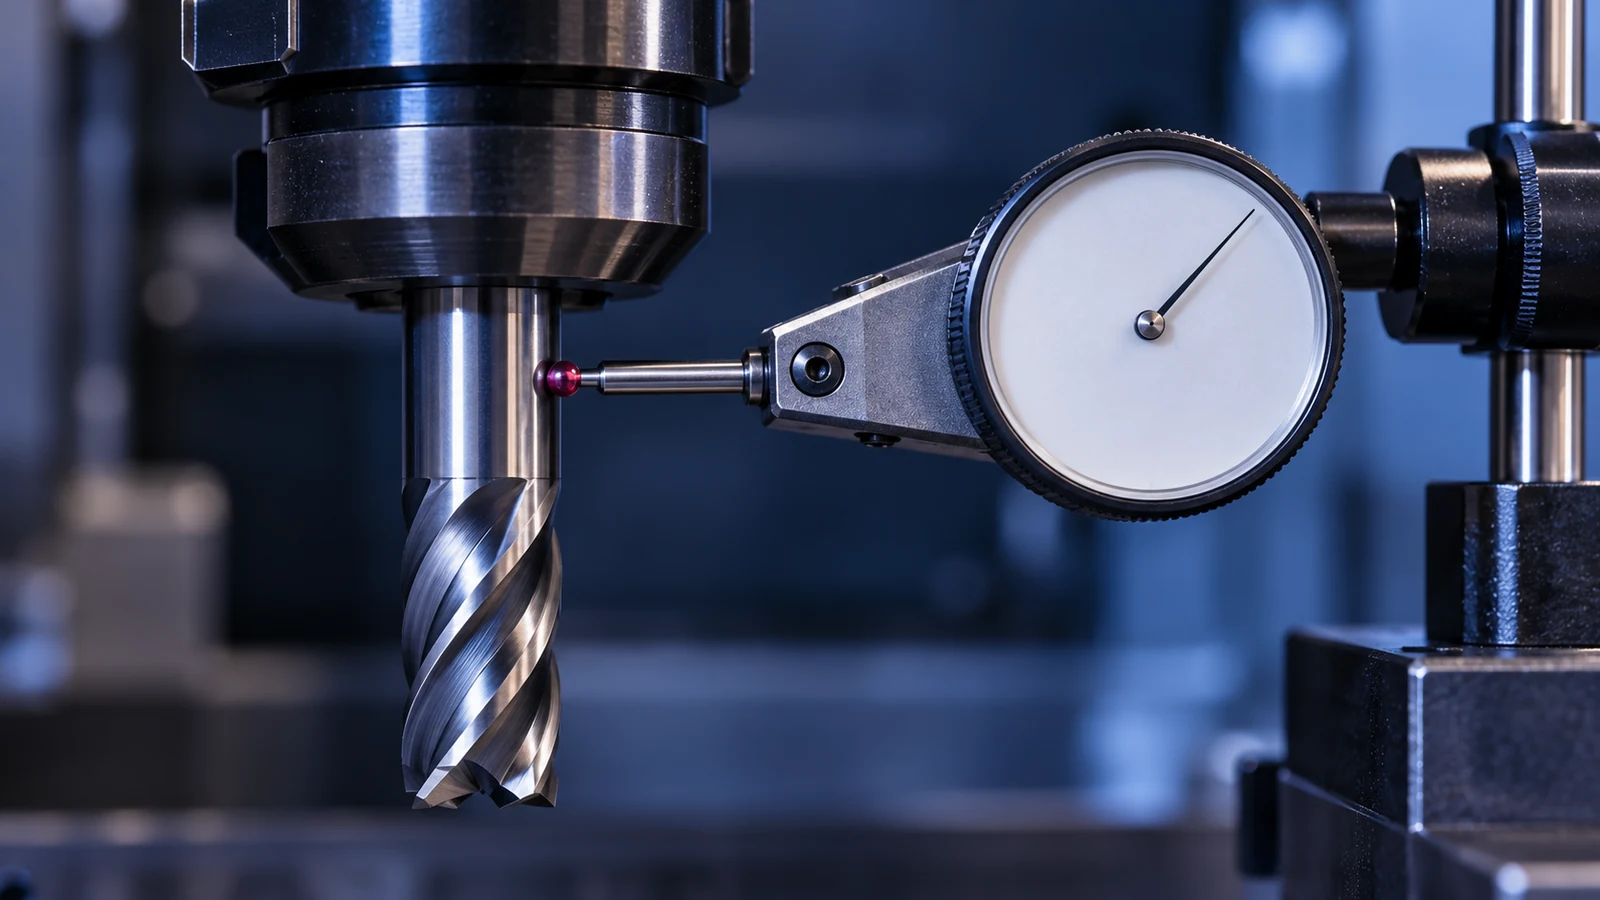
Verifique o resultado no mesmo local após reencaixar a ferramenta. Se a leitura acompanhar o cortador quando ele é movido para outro suporte, inspecione ou substitua o cortador. Se acompanhar o suporte, examine a pinça e a interface. Se persistir entre montagens, envolva o responsável pela inspeção do fuso. Os limites de aceitação devem vir dos requisitos da máquina, do suporte, da ferramenta, do processo e do desenho — não de um número genérico desvinculado da aplicação.
Reduza a variação relacionada à excentricidade antes que ela chegue à peça
- Mantenha os cones dos suportes, as pinças e as hastes dos cortadores limpos e protegidos.
- Use uma combinação de suporte e ferramenta adequada ao diâmetro do cortador, à saliência e à operação.
- Substitua consumíveis danificados ou desgastados em vez de compensar cegamente com offsets.
- Verifique a condição da ferramenta quando um padrão de acabamento, tamanho ou vida útil da ferramenta mudar inesperadamente.
- Para características críticas, defina o método de medição e os critérios de aceitação no plano de processo.
Quando a aceitação de uma peça depende de evidências dimensionais, conecte as verificações da ferramenta ao plano de inspeção em vez de tratá-las como uma tarefa de manutenção isolada. O site visão geral de qualidade descreve o contexto de qualidade; os requisitos reais de inspeção ainda precisam ser acordados para a peça e o desenho.
Perguntas feitas por operadores e compradores
Uma leitura baixa de excentricidade pode garantir um bom acabamento?
Não. Ela elimina uma possível fonte de corte irregular, mas a geometria da ferramenta, a rigidez, a velocidade e o avanço, o comportamento do material, o refrigerante e a fixação da peça também afetam o resultado.
A excentricidade deve ser medida no fuso ou no cortador?
Ambos os locais podem ajudar a isolar uma fonte. Para o efeito na fabricação da peça, uma medição repetível próxima à extremidade de trabalho é mais informativa do que confiar apenas em uma referência do fuso.
A deflexão da ferramenta é o mesmo que excentricidade?
Não. A excentricidade é uma variação geométrica durante a rotação; a deflexão é o deslocamento sob força. O corte pode combinar ambas, então compare uma medição estática com o comportamento na operação real.