
Uma bucha-guia Swiss apoia o barramento próximo à zona de corte, mas seu ajuste de funcionamento deve corresponder ao diâmetro real do barramento, à variação do material, ao tipo de bucha e à configuração da máquina. Folga efetiva insuficiente pode causar arraste, calor ou problemas de avanço; folga de apoio excessiva pode permitir que o material esbelto se mova sob as forças de corte e contribuir para variação de dimensão, circularidade ou acabamento. Não existe um único valor de folga que se aplique a todas as combinações de barramento e bucha.
Separe o ajuste da bucha da qualidade do barramento. Um barramento pode atender à sua tolerância de diâmetro e ainda assim estar empenado, ovalizado, inconsistente ao longo do comprimento ou inadequado para a bucha selecionada. Por outro lado, um barramento íntegro pode se comportar mal se a bucha estiver desgastada, desalinhada ou ajustada para uma condição de material diferente. Diagnostique o par como um sistema.
Entenda o que a bucha está controlando
Em um torno Swiss com bucha-guia, o barramento passa por um apoio próximo à ferramenta. O arranjo reduz o comprimento sem apoio no corte, o que é valioso para recursos longos e esbeltos. A bucha não garante de forma independente a retidão ou a dimensão: o apoio depende da condição do barramento, da geometria da bucha, da lubrificação, do alinhamento e da distância entre o apoio e a aresta de corte.
A folga é a diferença entre o tamanho externo real do barramento e o furo efetivo da bucha. A condição relevante não é apenas o tamanho nominal do barramento no certificado. Meça o material representativo ao longo do comprimento e ao redor da circunferência, e considere como a faixa de tolerância especificada interage com a bucha selecionada. Condição superficial, rebarbas, revestimentos, expansão do material e contaminação podem afetar o ajuste prático.
O recente guia de barramento para usinagem Swiss aborda retidão, circularidade e consistência do material recebido. Este artigo restringe a questão à relação de funcionamento entre esse material e a bucha-guia depois que a especificação do material é conhecida.
Leia o sintoma em relação ao barramento e à bucha
| Sintoma observado | Verificações no lado do barramento | Verificações na bucha/configuração |
|---|---|---|
| O avanço apresenta resistência ou surgem marcas na barra | Medir pontos altos, ovalização, danos na superfície, rebarbas, revestimento ou carepa | Confirmar o tamanho/tipo do furo, alinhamento, lubrificação, limpeza e desgaste |
| O elemento longo varia em tamanho ou circularidade | Verificar a variação do diâmetro, empenamento, retilineidade e lote da barra | Verificar a condição do apoio, desgaste da bucha, posição da ferramenta e comprimento sem apoio |
| O acabamento muda em diferentes pontos ao longo de uma mesma barra | Comparar o diâmetro do material e a superfície nas posições afetadas | Inspecionar se a relação de apoio muda durante o ciclo de avanço |
| O problema aparece após uma mudança de material ou de fornecedor | Comparar a classe real, o têmpera, a tolerância, a superfície e o escopo do certificado | Reconfirmar que a configuração é compatível com a nova condição do material |
| As peças apresentam deriva após uma manutenção da ferramenta ou da bucha | Guardar uma amostra do lote estável anterior | Verificar a remontagem, o alinhamento, a condição do furo e as configurações documentadas |
Essas verificações ajudam a isolar a causa, mas não estabelecem um limite de aceitação. Se a peça estiver fora da tolerância, verifique primeiro o método de medição e o datum. Excentricidade, condição da pinça, desgaste da ferramenta, sequência de corte e comportamento térmico podem criar sintomas semelhantes e não devem ser atribuídos à bucha sem evidências.
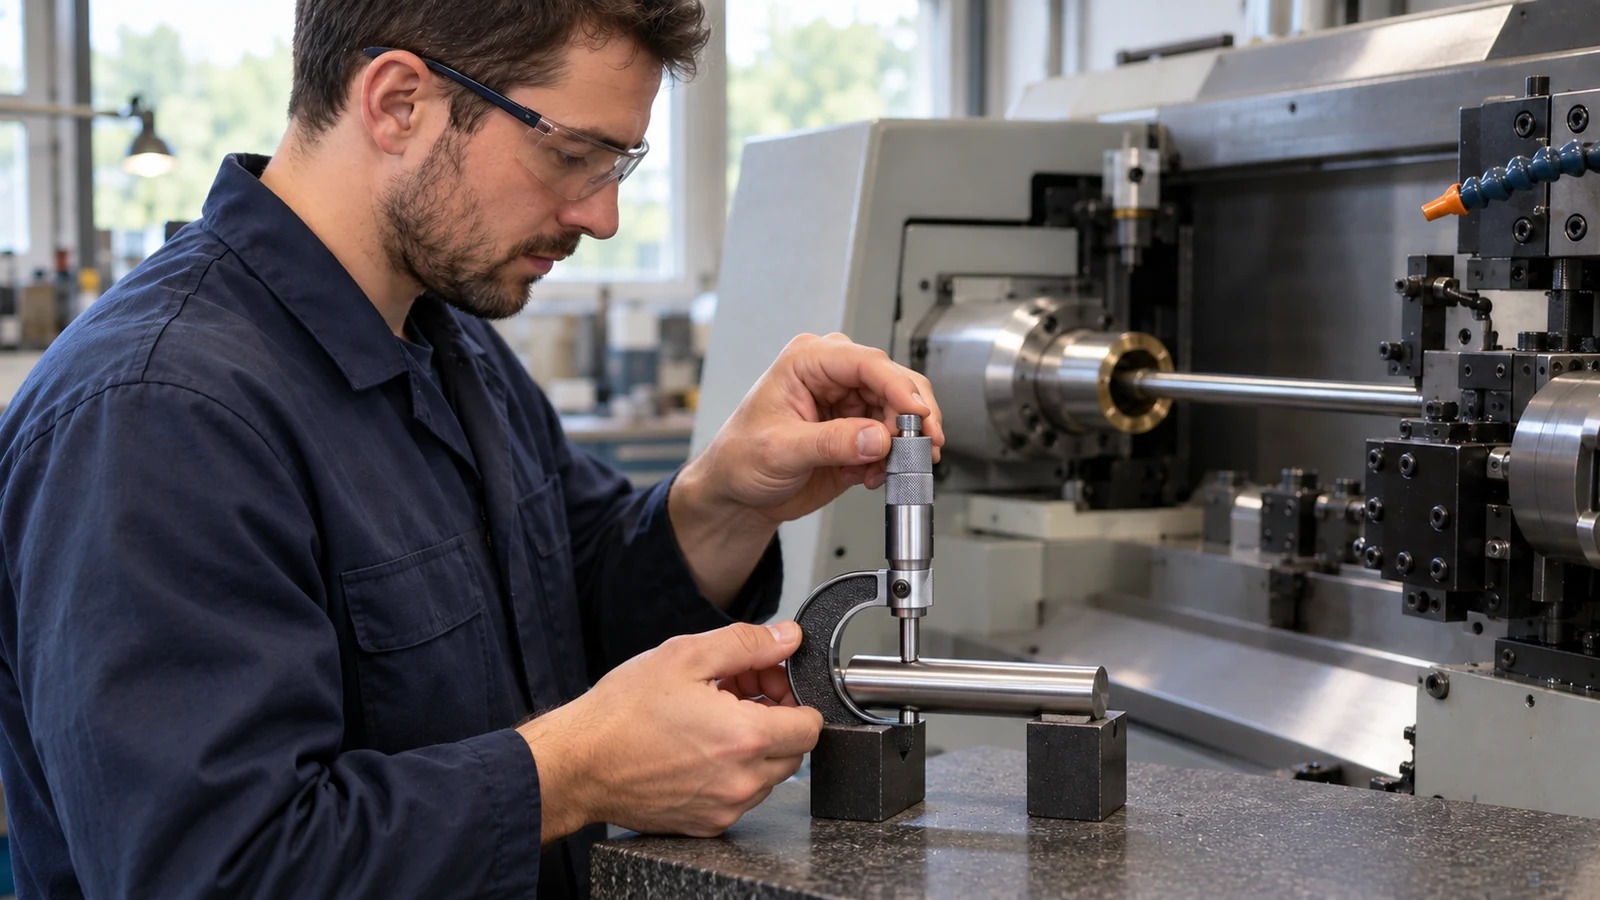
Verifique o ajuste sem adivinhar um número
Comece com as orientações do fabricante da bucha e o procedimento de setup da máquina. Registre o tipo de bucha, o diâmetro nominal do furo, a classe e a tolerância do material, as medições reais do material, a condição de lubrificação e qualquer desgaste ou dano. Uma bucha fixa e uma bucha rotativa não interagem com a barra exatamente da mesma forma, portanto os critérios de seleção devem se adequar à arquitetura da máquina e ao trabalho.
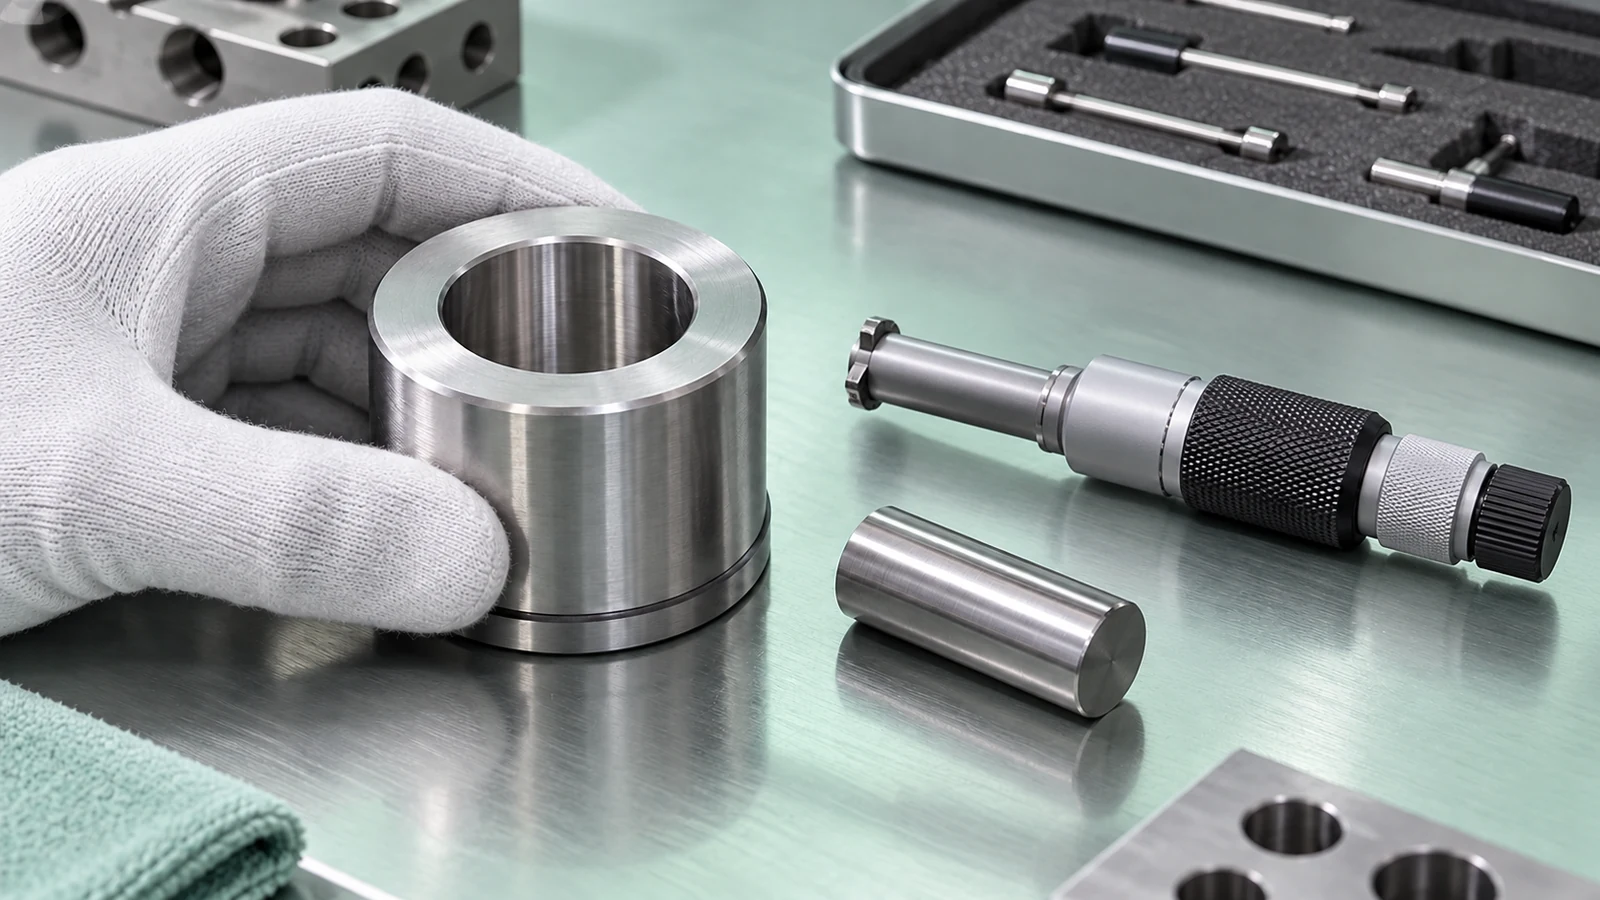
- Meça o material em várias posições axiais e orientações usando um instrumento adequado; não confie em uma única medição de extremidade.
- Compare o envelope observado do material com a especificação da bucha e o ajuste recomendado pelo fornecedor para aquela condição do material.
- Inspecione o furo e o trajeto da barra em busca de detritos, riscos, gripagem ou contato irregular; siga os procedimentos seguros da oficina para qualquer desmontagem.
- Execute um teste controlado com o mesmo lote de material e setup de corte, depois avalie o comportamento de avanço, as dimensões da peça e a condição da superfície.
- Altere uma variável de setup por vez e documente o resultado antes de ajustar compensações de ferramenta ou substituir vários componentes.
Se o ajuste estiver muito apertado, forçar a barra pode danificar o material ou a bucha e mascarar a incompatibilidade subjacente. Se estiver muito folgado, simplesmente selecionar um furo menor sem verificar o diâmetro real máximo da barra pode criar uma falha diferente. A escolha correta considera toda a faixa de tolerância e a condição operacional pretendida.
Para contexto do processo, o capacidade de torneamento CNC do site explica a rota de torneamento mais ampla; um trabalho suíço ainda exige decisões de setup específicas para o suporte da barra e a geometria da característica.
Especifique o material e o processo em conjunto
Ao solicitar uma peça torneada suíça, forneça a revisão do desenho, a classe e a condição do material, a forma do material, a tolerância da barra exigida se controlada, a quantidade, os requisitos críticos de diâmetro/circularidade/acabamento e qualquer requisito de rastreabilidade. Se a peça depender de geometria longa e esbelta, identifique as características funcionais críticas e o esquema de datum. Evite prescrever uma folga de bucha-guia sem concordar com a tolerância da barra e o sistema de bucha.
Pergunte ao fornecedor qual condição de material é assumida e como o setup será verificado para a característica cotada. Se for proposta uma substituição de material ou fonte alternativa de material, revise a tolerância da barra, a superfície, a retidão e a condição—não apenas o nome da liga. Uma mudança de material pode exigir uma revisão de setup mesmo quando o diâmetro nominal não muda.
A aceitação deve ser baseada na peça acabada e no plano de inspeção acordado. A bucha é um controle de processo, não um substituto para medir a característica que importa para a montagem.
Perguntas frequentes
Uma máquina suíça pode usar qualquer barra que atenda ao diâmetro nominal?
Não. Toda a tolerância do material, a forma, a retidão, a condição da superfície, o comportamento do material e a bucha escolhida afetam o avanço e o suporte. Confirme a barra em relação aos requisitos da máquina e da bucha.
Um casquilho-guia mais justo sempre melhora a precisão?
Não. Um ajuste mais justo só pode reduzir o movimento de suporte quando o material e o casquilho são compatíveis. Um ajuste excessivamente justo pode criar arrasto, calor, danos à superfície ou alimentação não confiável.
Um casquilho desgastado pode causar conicidade ou vibração?
Pode contribuir para instabilidade ou alteração do suporte, mas esses sintomas também têm outras causas possíveis. Inspecione a barra, o casquilho, o collet, a ferramenta e a configuração de medição antes de atribuir a causa raiz.