
Nitronic 60 è da prendere in considerazione quando due parti metalliche scorrono o strisciano sotto carico e il grippaggio è una modalità di guasto credibile, ma nominare la lega da sola non rende sicura una coppia di contatto. Il disegno e la specifica di acquisto dovrebbero identificare il materiale accoppiato, il movimento, il carico, la lubrificazione o la condizione di funzionamento a secco, l'ambiente, la finitura superficiale e l'evidenza utilizzata per l'accettazione. La lega è un candidato, non un sostituto di una revisione del sistema di contatto. Le sue prestazioni dipendono dalla superficie opposta e dalle condizioni operative, mentre la forma e la condizione del prodotto consegnato contano comunque per la lavorazione e l'ispezione.
Per i pezzi CNC, la domanda utile non è quindi semplicemente “Nitronic 60 può essere lavorato?” Si tratta invece di stabilire se la geometria finita, la superficie e i registri dei materiali supportano la funzione antigrippaggio prevista senza creare un nuovo rischio di corrosione, giunzione o accoppiamento.
Partire dalla coppia di contatto
Il grippaggio è un danno adesivo che può svilupparsi quando superfici caricate scorrono e il trasferimento o lo strappo locale di materiale interrompe l'interfaccia. La selezione del materiale dovrebbe iniziare dalla coppia effettiva: Nitronic 60 contro quale lega, rivestimento o trattamento superficiale? Quale elemento si muove, di quanto, con quale frequenza e sotto quale pressione di contatto? Il lubrificante è presente in modo continuo, intermittente o escluso? Un perno che si indicizza occasionalmente in un assieme lubrificato rappresenta un servizio diverso da uno stelo che alterna a secco sotto carico laterale.
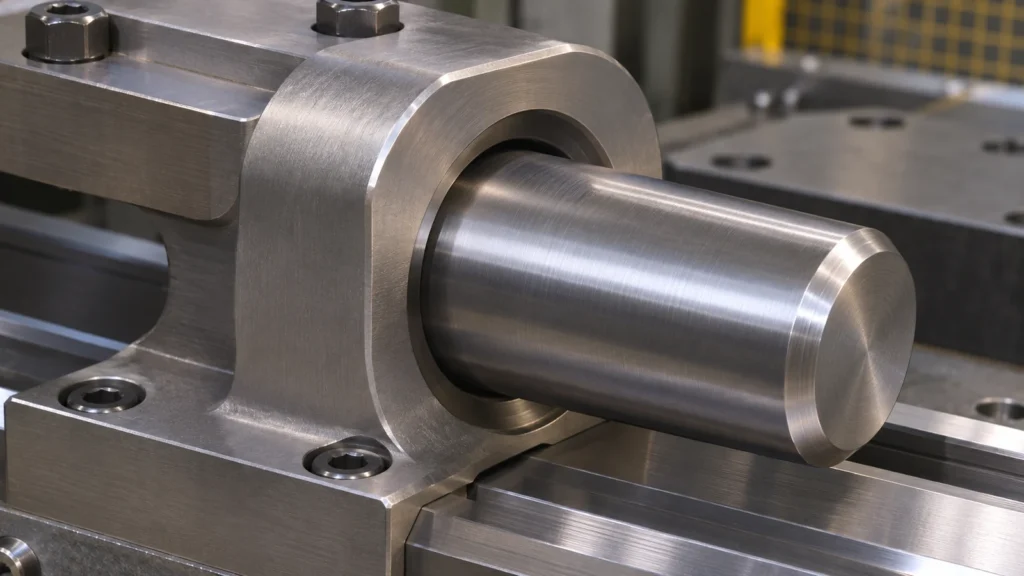
Registrare anche la geometria di contatto e la conseguenza del guasto. Un contatto portante ampio, un bordo affilato, una piccola fascia di guida e un accoppiamento filettato creano condizioni locali diverse. Se l'usura modifica un diametro di tenuta o una forza di rilascio, definire il limite funzionale invece di affidarsi a “resistente al grippaggio” come criterio di accettazione. Per il contesto del materiale, confrontare il grado proposto con quello del sito panoramica dei materiali metallici, quindi risolvere il requisito specifico della coppia sul disegno.
Perché la lega può aiutare—e cosa non può garantire
Carpenter descrive Gall-Tough PLUS, il suo prodotto in Nitronic 60, come una lega inossidabile austenitica ad alto silicio, alto manganese e rinforzata con azoto, con resistenza al grippaggio tra sé stessa e all'usura metallo-metallo. Questa dichiarazione del produttore spiega perché gli ingegneri considerano il grado per il movimento relativo sotto carico. Non stabilisce un coefficiente di attrito universale, una previsione di durata o l'immunità all'usura adesiva in ogni combinazione di accoppiamento.
La durezza e la finitura della controsuperficie, l'allineamento, la pressione di contatto, il danneggiamento superficiale, i detriti, la lubrificazione, la temperatura e l'esposizione alla corrosione possono cambiare il risultato. Una bava dura o un bordo disallineato possono concentrare il carico; la rugosità può interrompere un sottile film lubrificante; una coppia di materiali che si comporta bene in una prova può comportarsi diversamente dopo che un rivestimento, una pulizia o una storia termica cambiano. Trattare la selezione della lega come un controllo in un progetto tribologico, non come l'intero progetto.
| Input per disegno o RFQ | Perché influisce sulla decisione | Cosa definire |
|---|---|---|
| Materiale accoppiato e trattamento | Definisce la superficie opposta e il possibile comportamento di trasferimento di materiale | Grado, rivestimento, intervallo di durezza se controllato, e quale parte si muove |
| Movimento e carico | Distingue strisciamento, oscillazione, impatto e contatto statico | Direzione, frequenza o ciclo di lavoro, limite di carico e regione di contatto |
| Condizione della superficie | Finitura, condizione dei bordi e danni possono dominare il contatto locale | Zone di finitura funzionale, rottura dei bordi e metodo di ispezione |
| Ambiente | Lubrificante, temperatura e mezzi corrosivi modificano il comportamento in esercizio | Mezzo denominato e intervallo operativo, non solo “resistente alla corrosione” |
Tradurre il servizio in requisiti di disegno
Separare l'identità del materiale dall'accettazione funzionale. Indicare la specifica del materiale applicabile e la forma del prodotto, e richiedere una tracciabilità adeguata al rischio del componente. Individuare poi la superficie che svolge la funzione di strisciamento o di supporto e specificare i controlli dimensionali, geometrici e di finitura che la proteggono. Una nota generica sulla finitura superficiale su ogni faccia può aumentare l'onere ispettivo senza controllare l'interfaccia funzionante.
Utilizzare una vista in sezione o un dettaglio quando la zona di contatto, il raggio del bordo o il sottosquadro non sono chiari nelle viste principali. Indicare se è consentito un rivestimento o un trattamento successivo alla lavorazione, poiché può alterare l'accoppiamento e la superficie di contatto. Se è necessaria una prova di qualifica, definire la controsuperficie, il carico, il movimento, la lubrificazione, l'ambiente, la durata e la soglia di rottura. Una semplice richiesta di “materiale antigrippaggio” lascia troppe variabili irrisolte.
Proteggere la superficie funzionale durante la lavorazione
Il piano di lavorazione deve preservare la geometria ed evitare danni superficiali evitabili: stabilire riferimenti correlati al contatto in assemblaggio, supportare il pezzo in prossimità della caratteristica critica e impedire che la sbavatura arrotondi un bordo controllato o restringa una zona di contatto. L'utensile esatto e le condizioni di taglio dipendono dalla condizione del grezzo, dalla rigidità della macchina, dalla geometria della caratteristica e dal processo validato dell'officina; i valori generici non devono essere copiati su un disegno.
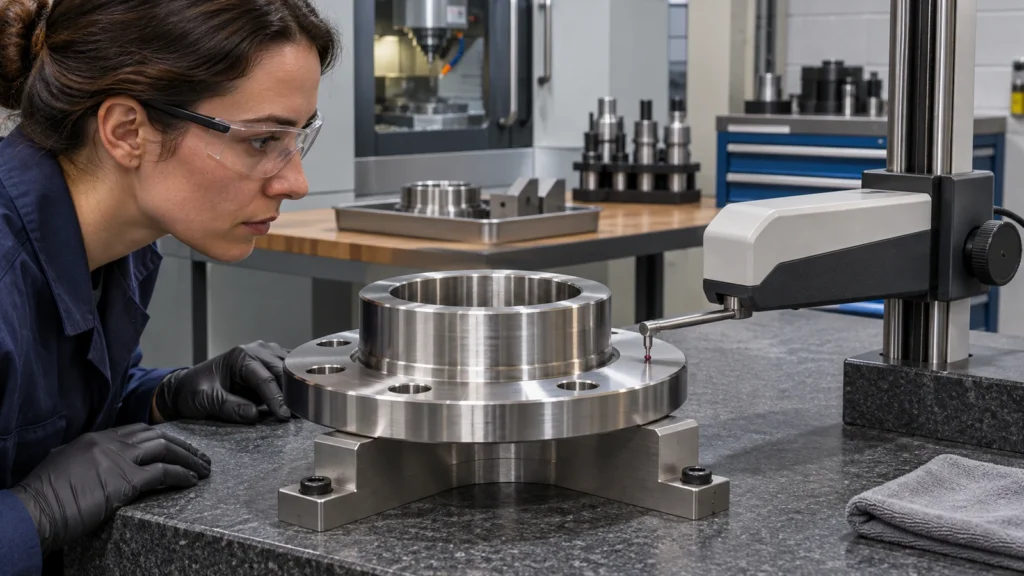
Dove il pezzo viene tornito, la sequenza di fresatura o tornitura deve lasciare una superficie di contatto pulita e ispezionabile ed evitare segni di manipolazione prima della misurazione finale. Specificare se la finitura è misurata prima o dopo qualsiasi trattamento consentito e identificare la direzione di misurazione ove rilevante. La pagina del sito sulla capacità di tornitura CNC che pagina di fresatura CNC descrive le categorie di processo pertinenti; non costituisce un'affermazione che uno specifico test tribologico sia incluso.
Accettare il pezzo come sistema
Per una guida non critica, l'ispezione dimensionale e la tracciabilità dei materiali possono essere sufficienti se il titolare del progetto ha già qualificato la coppia. Un contatto legato alla sicurezza, di tenuta o ad alto numero di cicli può richiedere un test rappresentativo o un'approvazione ingegneristica documentata. Non dedurre le prestazioni in servizio da un certificato che conferma solo la composizione chimica e le proprietà a trazione.
Quando si verifica un problema sul campo, preservare le superfici danneggiate e confrontare entrambi i membri. Cercare materiale trasferito, direzione delle rigature, grippaggio localizzato, impatto sui bordi, carenza di lubrificante ed evidenze di disallineamento. Questa analisi del guasto può distinguere un problema di lega da un problema di geometria, assemblaggio, contaminazione o lubrificazione—ed evita di cambiare materiale mentre la causa scatenante rimane.
Domande per l'RFQ di un pezzo in Nitronic 60
- Quale faccia di contatto o caratteristica è funzionalmente critica e qual è il suo limite di accettazione?
- Qual è il materiale accoppiato, la sua condizione superficiale e il moto relativo?
- Sono controllati lubrificante, rivestimento, pulizia o esposizione al calore?
- Quale forma di fornitura, specifica del materiale, condizione e tracciabilità sono richieste?
- L'accettazione si basa sulle dimensioni del disegno, sulla misurazione superficiale, su un test di qualifica o su una combinazione?
Un carico di contatto ben definito consente al progettista di decidere se il Nitronic 60 è appropriato e al produttore di lavorare e ispezionare le superfici che contano. Il nome della lega è l'inizio della specifica, non la sua conclusione.