
Un componente CNC non è finito semplicemente perché è uscito dalla macchina. La superficie potrebbe dover resistere alla corrosione, ridurre l'attrito, supportare la tenuta, accettare un rivestimento, fornire un aspetto specifico o preservare una dimensione critica. La finitura superficiale giusta dipende da materiale, funzione, ambiente, geometria, tolleranza, quantità e budget. Scegliere solo in base all'aspetto può creare problemi di adesione, variazioni dimensionali, costi inutili o una superficie che sembra bella ma si guasta in servizio.
Inizia da ciò che la superficie deve fare
| Scopo della superficie | Decisione di finitura da rivedere | Rischio comune |
|---|---|---|
| Protezione dalla corrosione | Compatibilità dei materiali, copertura del rivestimento, bordi, fori e ambiente di servizio | Il trattamento protegge l'aspetto ma non la condizione di esposizione effettiva |
| Controllo dell'usura o dell'attrito | Durezza, rugosità, lubrificazione, materiale di accoppiamento e spessore del rivestimento | La superficie è liscia ma si usura rapidamente o modifica l'accoppiamento |
| Tenuta o contatto con fluidi | Direzione della rugosità, ondulazione, bave, planarità, pulizia e compatibilità del trattamento | Viene specificata una finitura estetica senza un metodo di accettazione funzionale |
| Aspetto o manipolazione | Trama, colore, lucentezza, uniformità, mascheratura e campioni di riferimento | La descrizione scritta non definisce ciò che il cliente accetterà |
Un componente può utilizzare requisiti di finitura diversi su facce diverse. Mantenere distinti le interfacce critiche, le zone estetiche e le superfici nascoste invece di applicare la finitura più costosa ovunque.
As-Machined è una vera scelta ingegneristica
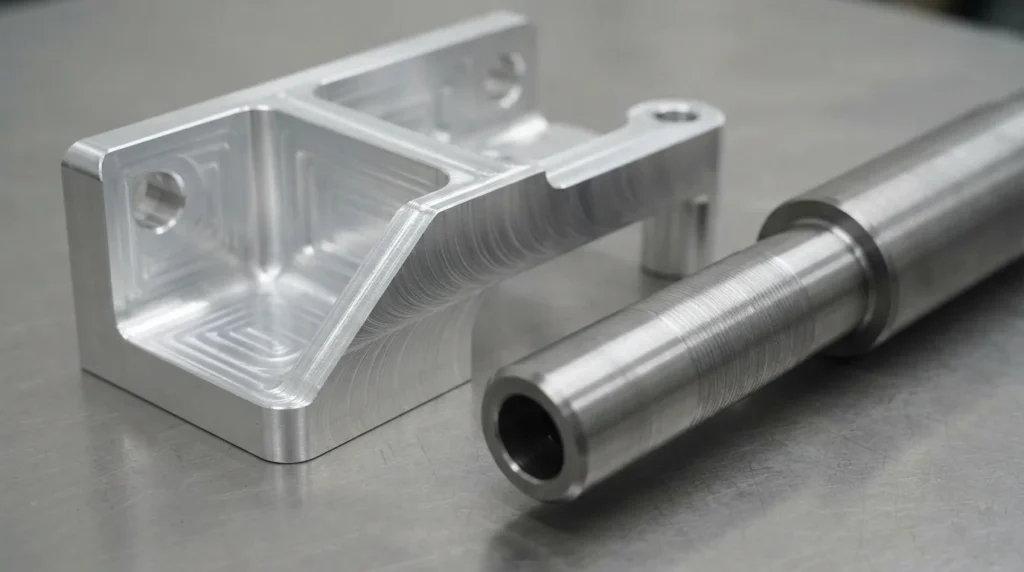
Quando una superficie lavorata è sufficiente
- La superficie è nascosta o non è esposta a un ambiente corrosivo.
- I segni visibili dell'utensile non influenzano l'aspetto o la percezione del cliente.
- La rugosità e la condizione dei bordi sono adeguate per la funzione di accoppiamento o tenuta.
- Un rivestimento aggiungerebbe rischio o spessore senza un beneficio prestazionale significativo.
Se è necessario un risultato più liscio, specificare la superficie funzionale e il valore di accettazione invece di richiedere la finitura “più liscia possibile”. Quest'ultima è difficile da quotare e da ispezionare in modo coerente.
Finitura meccanica per texture e aspetto
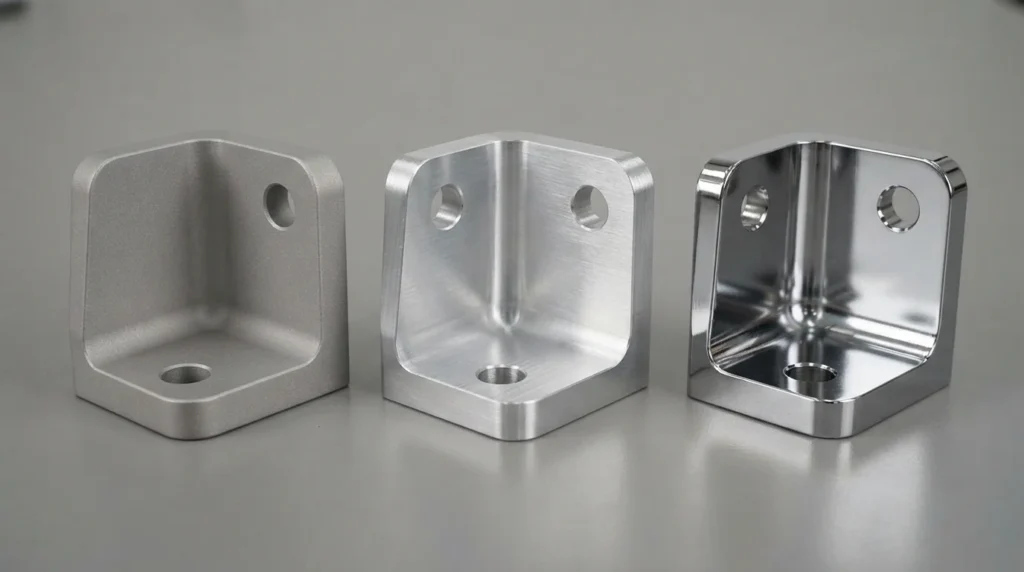
La sabbiatura può creare un aspetto opaco o satinato più uniforme e ridurre la dominanza visiva dei segni dell'utensile. Può anche ammorbidire i bordi, alterare le piccole caratteristiche, influenzare la rugosità o lasciare residui di media nelle rientranze. Definire le mascherature e le superfici protette quando fori, filettature, sedi di cuscinetti o facce di tenuta devono rimanere controllati.
Spazzolatura e texture direzionale
Le finiture spazzolate creano un aspetto direzionale che può aiutare a nascondere i segni di manipolazione, ma la direzione, la sovrapposizione, le transizioni dei bordi e la coerenza estetica sono importanti. Un pannello campione o un riferimento approvato può essere più utile di un aggettivo come “premium”.”
Lucidatura
La lucidatura rimuove o leviga il materiale e può migliorare l'aspetto, la pulibilità o il comportamento al contatto. Può arrotondare i bordi, modificare le dimensioni locali, rivelare inclusioni e richiedere un metodo di ispezione separato. Indicare se il requisito è satinato, lucido, a specchio o un livello di rugosità misurato.
Finitura chimica ed elettrochimica
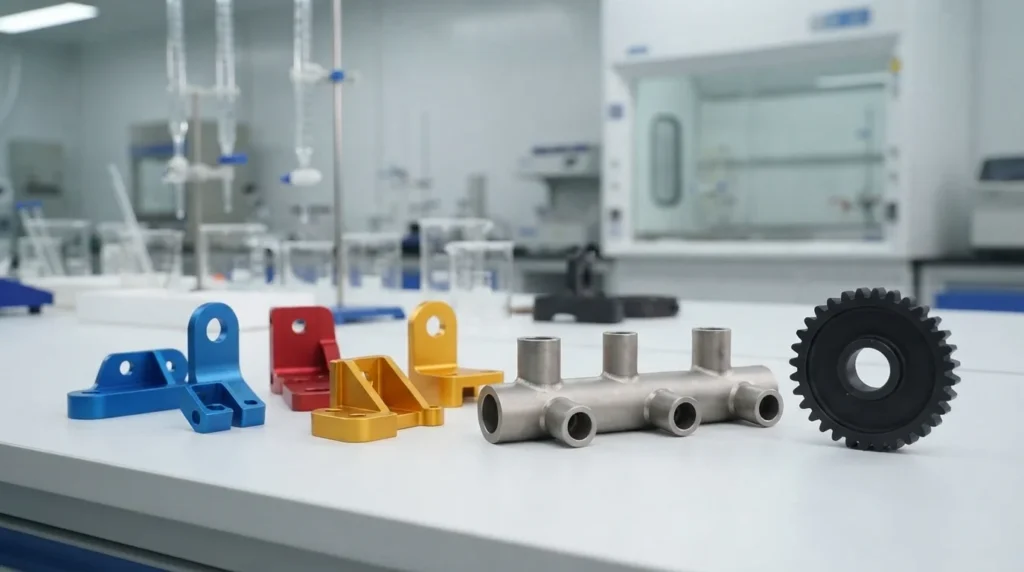
L'anodizzazione può supportare la protezione dalla corrosione, il colore, la durezza e un aspetto controllato su leghe di alluminio adatte. La lega, la preparazione della superficie, il colore, la mascheratura e il tipo di trattamento influenzano il risultato. La crescita o la penetrazione del rivestimento può influenzare fori, filettature, accoppiamenti e contatti elettrici, quindi le dimensioni critiche dovrebbero essere riviste rispetto alla condizione finita.
Passivazione per acciaio inossidabile
La passivazione viene utilizzata per migliorare il comportamento alla corrosione di superfici idonee in acciaio inossidabile dopo la lavorazione meccanica e la pulizia. Non è un trattamento estetico universale, e la pulizia, lo stato superficiale, l'ambiente chimico e il requisito di accettazione devono comunque essere definiti.
Ossidazione nera e altri trattamenti chimici
I finissaggi chimici sono specifici per materiale. Un trattamento che funziona per una lega può essere inefficace o inappropriato per un'altra. Indicare il materiale base prima di selezionare il finissaggio e confermare se un olio, un sigillante, uno strato di finitura, o un sovrametallo dimensionale fa parte della specifica.
Rivestimenti, placcatura e controllo dimensionale
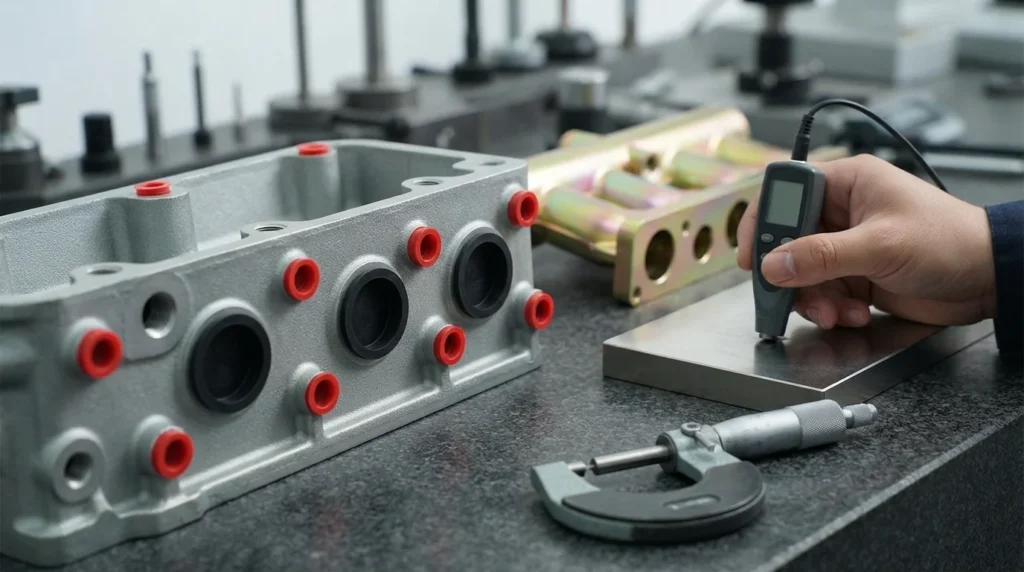
| Domanda | Perché è importante |
|---|---|
| Quali superfici sono mascherate? | Filettature, fori, contatti elettrici, superfici di tenuta e superfici di posizionamento potrebbero non accettare lo stesso rivestimento |
| Qual è lo spessore o l'intervallo richiesto? | Lo spessore può modificare accoppiamenti, dimensioni dei fori, accumulo sui bordi, attrito e comportamento elettrico |
| Quando viene misurata la dimensione critica? | Il pezzo può richiedere sovrametallo di lavorazione prima del trattamento e verifica dopo il trattamento |
| Come viene accettata l'adesione o l'aspetto? | Un nome di colore generico non definisce adesione, lucentezza, texture, copertura o variazione accettabile |
Ra, Rz e la questione dell'ispezione
Ra è un comune parametro di rugosità media aritmetica, mentre Rz e altri parametri descrivono la superficie in modo diverso. Un singolo valore di rugosità non descrive completamente ondulazione, direzione della lavorazione, bave, graffi, pori o uniformità estetica. Il parametro corretto e la direzione di misurazione dipendono dalla funzione.
Write a measurable requirement
- Identify the exact surface or zone that requires the finish.
- State the roughness parameter, unit, limit, and measurement direction when relevant.
- Define whether the value applies before or after coating, polishing, blasting, or passivation.
- Separate roughness from visual appearance, color, scratches, tool marks, and edge condition.
- Agree on the instrument, reference area, and sample or report expectation.
Surface finish and dimensional control are connected. Review the CNC tolerance guide when a finish may change a critical fit or inspection result.
La compatibilità dei materiali viene prima
The base material affects which finishes are available, how uniform the result will be, what color is possible, and how the surface behaves in service. Alloy, temper, hardness, reinforcement, porosity, and prior machining condition can all matter.
Utilizzare la CNC materials selection guide to connect finish decisions to the material’s environment, wear, heat, electrical, and dimensional requirements. Do not specify a finish only because it is common on another alloy.
Come specificare una finitura su un disegno
A useful finish callout answers four questions: what process, on which surfaces, to what result, and how will it be accepted?
- Name the base material and condition.
- Name the treatment or mechanical finish and the required class, type, color, texture, or roughness.
- Mark protected, masked, cosmetic, sealing, electrical, and fit-critical surfaces.
- State coating thickness, allowance, dimensional condition, or post-finish measurement where needed.
- Define samples, visual limits, roughness measurement, adhesion, cleanliness, and documentation.
- Identify any approved supplier, customer specification, or substitute-approval process.
A finish note should be specific enough for an estimator to quote and an inspector to accept. “Nice cosmetic finish” is neither.
Finitura, costo e rischio di produzione
Surface treatment affects more than the external processing charge. It can change masking, packaging, inspection, rework, lead time, yield, and the dimensional strategy used during machining. Over-specifying every surface can add cost without improving the product; under-specifying a functional surface can create field failure or rework.
When comparing options, consider appearance, corrosion, wear, friction, sealing, electrical behavior, cleanability, dimensional effect, material compatibility, quantity, documentation, and total route cost. The goal is a finish that solves the actual service problem.
Domande frequenti sulla finitura superficiale CNC
What is the best surface finish for a CNC part?
There is no universal best finish. Select it from the surface’s function, material, environment, appearance, tolerance, quantity, inspection method, and budget. An as-machined surface may be correct for one area while another needs a coating or polished condition.
Does anodizing change CNC part dimensions?
It can. The treatment may change the condition of edges, holes, threads, fits, and electrical contacts. Critical dimensions should identify whether they apply before or after treatment and which surfaces are masked.
What is the difference between surface finish and surface roughness?
Surface finish is a broader description of texture, appearance, treatment, and condition. Surface roughness is a measured characteristic such as Ra or Rz. A roughness number alone may not define scratches, waviness, lay, burrs, color, or visual acceptance.
Is bead blasting suitable for every CNC material?
No. The media, pressure, base material, geometry, masking, and cleanliness requirement affect the result. Confirm compatibility and protect critical surfaces, threads, bores, and cosmetic zones when needed.
How can I reduce surface finishing cost?
Apply the finish only to surfaces that need it, choose a material-compatible process, define measurable acceptance, avoid unnecessary masking, and coordinate the finish with tolerances and inspection. A supplier DFM review can identify a simpler finish that still meets function.