
Réponse courte : Un bon usinage du Vespel commence par la confirmation de la nuance exacte et de la forme du brut, puis par le maintien de la pièce avec juste assez de force pour empêcher tout mouvement. Contrairement à une ébauche métallique, une pièce en polymère peut se déformer dans un mandrin ou une pince et réagir à la chaleur de coupe et à la libération des contraintes. La dimension finale dépend donc du support de la pièce, de la trajectoire d'outil, de la température et du moment de la mesure — et pas seulement de la cote programmée.
Le Vespel est une famille de polyimides DuPont, et non un matériau unique interchangeable. Les nuances SP-1, SP-21, SP-22, SP-211 et d'autres formes ont des compositions et des propriétés différentes. Confirmez la nuance spécifiée, la forme de fabrication, le fournisseur du brut et le plan applicable avant de choisir une gamme d'usinage. Ce guide traite de l'usinage de brut polymère fourni pour en faire des pièces ; il n'implique pas qu'une nuance particulière convienne à une application sans revue d'ingénierie.
Confirmer la nuance, la forme du brut et les surfaces critiques
Avant l'usinage du Vespel, il faut faire concorder la désignation matière avec le certificat du brut et la forme. Un bloc, une plaque, une barre ou une ébauche directement formée peuvent présenter une géométrie et un historique matière différents. Si une pièce est reconçue à partir d'un composant métallique, le plan peut devoir distinguer les dimensions fonctionnelles des surfaces qui n'étaient pratiques que dans la conception d'origine.
Repérez les alésages critiques, les faces, les portées d'étanchéité et les bras minces par rapport à la manière dont le brut sera maintenu. Déterminez quelles références peuvent rester accessibles pendant l'ébauche et la finition. Pour une bague mince ou une rondelle plate, le risque peut être la déformation au serrage ; pour un manchon long, la flexion ou le broutement ; pour une plaque à poches, la libération des contraintes au fur et à mesure de l'enlèvement de matière.
Choisir un maintien qui contraint la forme sans l'écraser
Le guide d'usinage du Vespel de DuPont insiste sur la prévention de la déformation due au montage, à la pince ou au mandrin. Il décrit les pinces comme une option de maintien fiable lorsque la force est juste suffisante pour empêcher le mouvement, et suggère un mandrin à six mors pour répartir la pression. Appliquez ces recommandations à la géométrie de la pièce et à la nuance ; vérifiez la force de serrage avec un montage sûr plutôt que de supposer qu'une pression adaptée à une pièce métallique est acceptable.
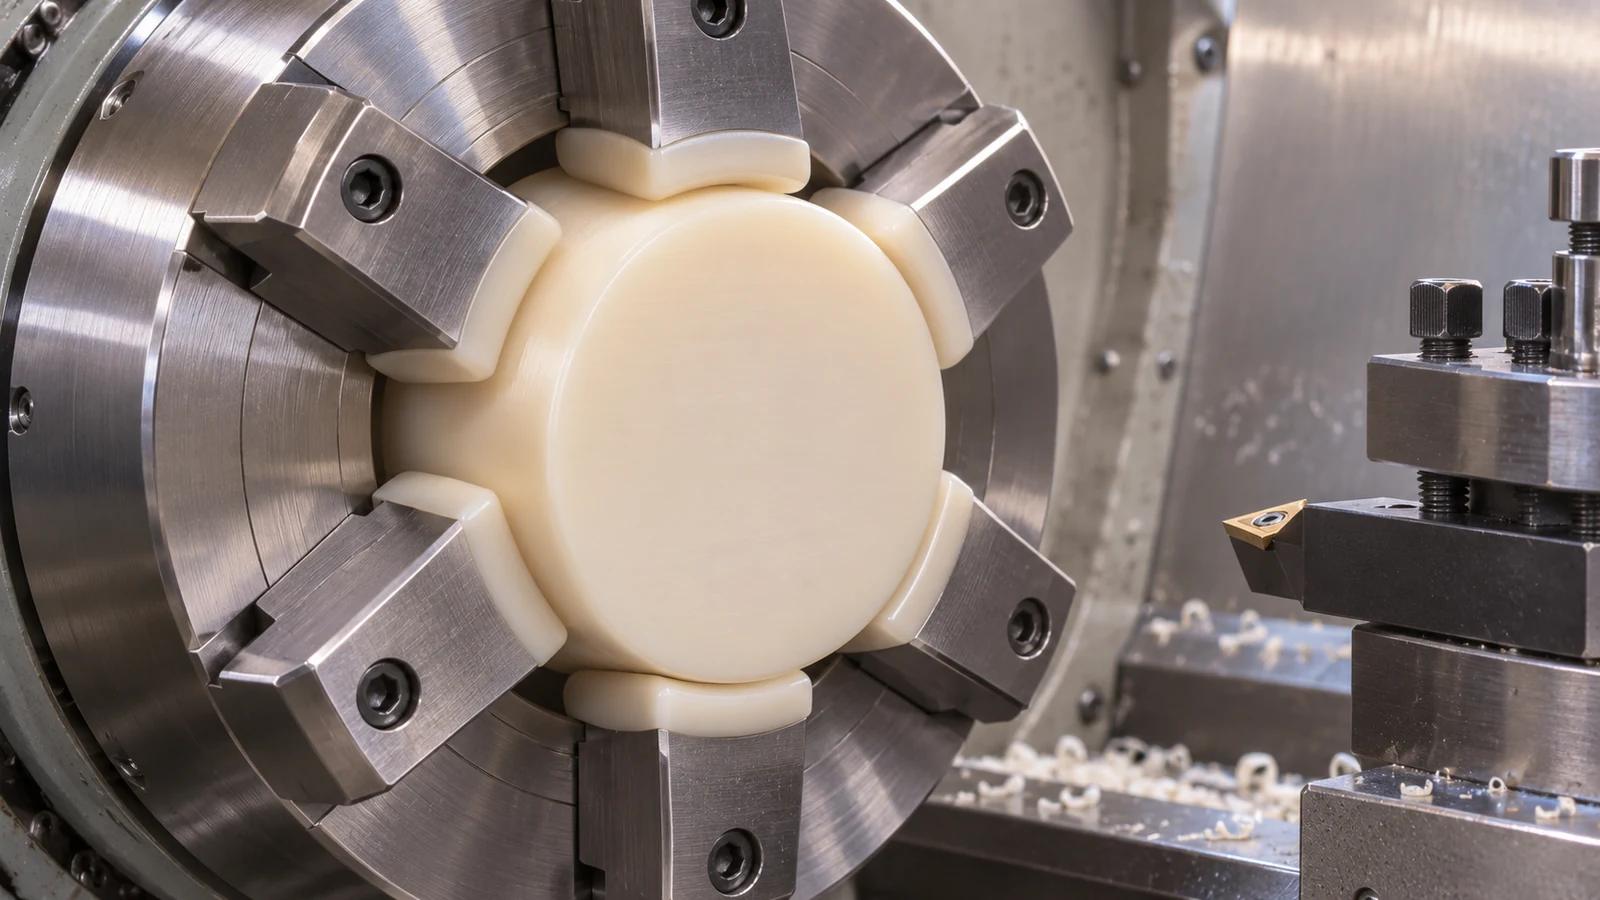 Utilisez des mors doux, un mandrin ajusté, un support large ou un montage sacrificiel lorsque la géométrie l'exige. Évitez les points de contact étroits qui laissent une marque ou écrasent une paroi non supportée pour la mettre en forme. Une pièce qui est dans la tolérance pendant le serrage peut se détendre après desserrage ; définissez donc si le montage de contrôle supporte la pièce ou la laisse à l'état libre.
Empêcher la chaleur et l'effort de coupe de devenir des dimensions cachées
En usinage des polymères, le frottement et la chaleur de coupe peuvent affecter la mesure immédiate et le comportement de la pièce après retour aux conditions ambiantes. Une trajectoire d'outil longue et frottante peut échauffer un alésage ou une paroi mince ; la dimension relevée à chaud peut ne pas représenter la dimension après équilibrage. Maintenez des arêtes vives, évitez les temps d'arrêt, évacuez les copeaux et utilisez une méthode de refroidissement compatible avec la nuance et la pièce.
Le guide de DuPont note que le liquide de refroidissement peut être utilisé pour minimiser les effets thermiques et maintenir la stabilité dimensionnelle, tandis que le soufflage d'air froid est généralement préféré dans ses recommandations. Ce n'est pas une règle imposant un liquide de refroidissement pour chaque travail. Confirmez la compatibilité chimique, la propreté, l'évacuation des copeaux et toute restriction du client, puis comparez les mesures après stabilisation de la pièce.
Utiliser une séquence de coupe qui préserve la référence et le support
L'ébauche doit enlever de la matière sans laisser une géométrie fragile difficile à maintenir pour la finition. Laissez suffisamment de surépaisseur sur les caractéristiques de précision pour la reprise après stabilisation des effets de contrainte et thermiques, mais n'utilisez pas une surépaisseur générique sans lien avec le brut et le plan. Pour un manchon, une séquence supportée peut ébaucher l'extérieur et l'alésage avant de réaliser une paroi mince ; pour une plaque, ébauchez les deux faces dans un ordre équilibré avant de finir la face de référence.
Le tournage convient aux formes concentriques lorsque le maintien n'écrase pas le brut. Le fraisage peut produire des méplats, des poches ou des perçages, mais le support de la pièce et la portée de l'outil doivent être surveillés à mesure que la section s'amincit. Le aperçu des matériaux plastiques fournit le contexte plus large de la famille de matériaux, tandis que le document vérifié périmètre standard de tournage CNC couvre les caractéristiques de rotation susceptibles de s'appliquer aux manchons et aux bagues.
Mesurer la pièce après le relâchement et le retour à la température
Définir la condition de mesure avant de qualifier un procédé d'usinage du Vespel. Consigner si la pièce est bridée, soutenue ou libre ; depuis combien de temps elle s'est stabilisée ; et quel instrument et quelle force de contact sont appropriés. Une sonde qui appuie sur une caractéristique souple ou mince peut la déformer, tandis qu'une pièce non soutenue peut fléchir sous son propre poids.
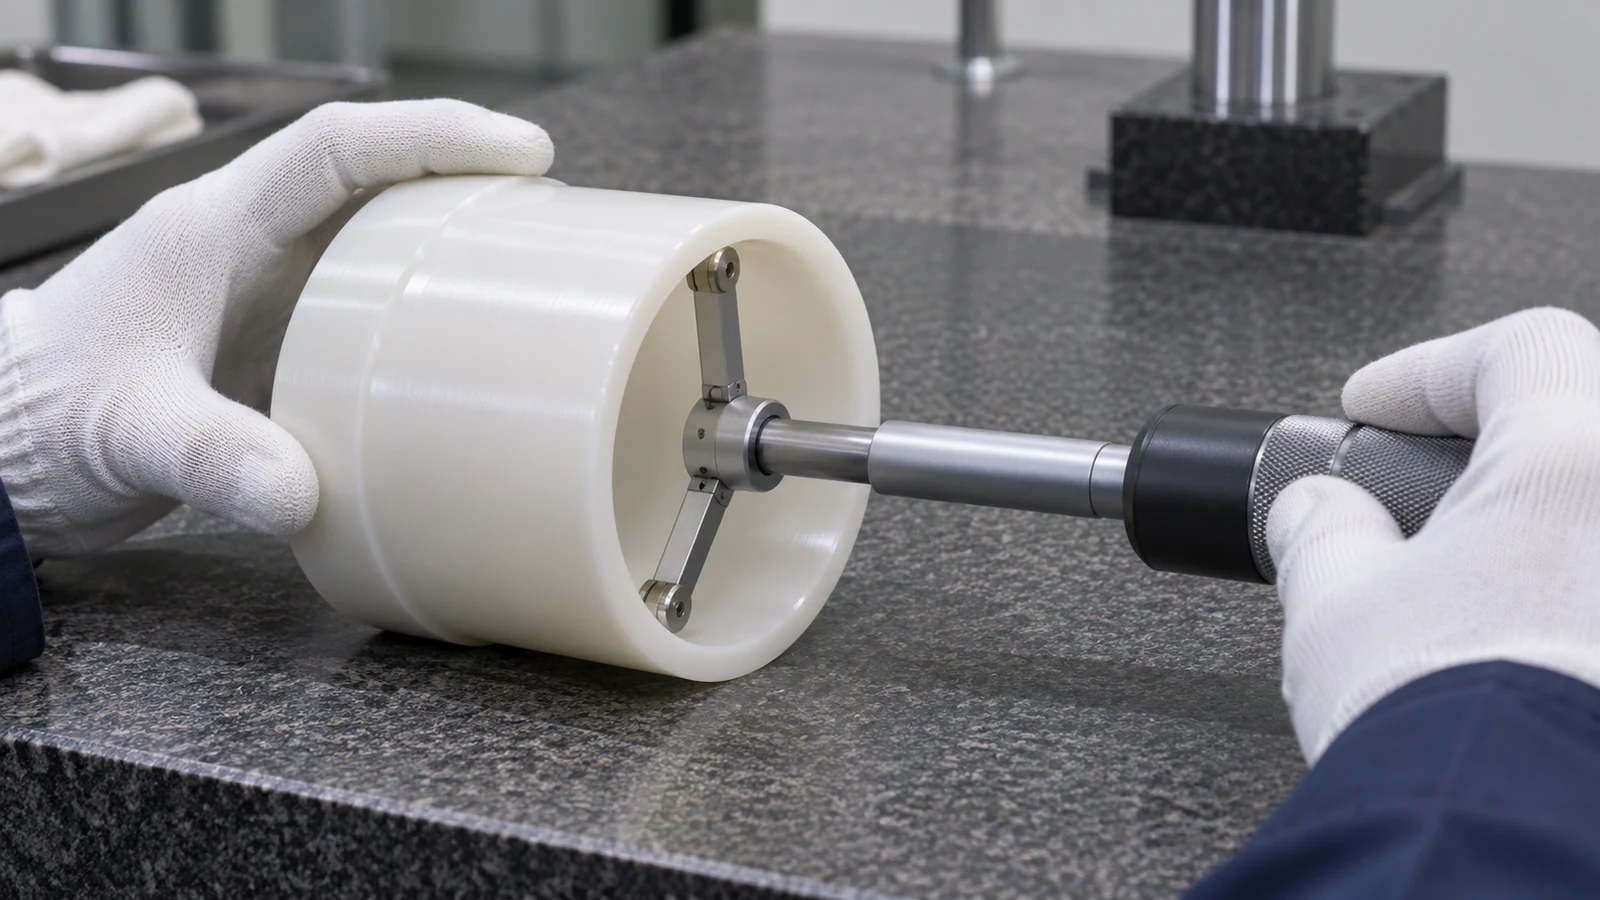 Pour les dimensions serrées, inspecter la caractéristique après dissipation de la chaleur de coupe et une fois que la pièce a atteint la condition de mesure convenue. Comparer un alésage ou une face de référence avec les relations fonctionnelles du plan, et pas seulement un diamètre isolé. Si une pièce se déplace après le relâchement, modifier le support ou la séquence et répéter un essai contrôlé avant d'ajuster la dimension nominale du programme.
Examen illustratif : un manchon mince à bride
Considérer un manchon hypothétique en polyimide avec un alésage long et une bride mince. Un mandrin métallique rigide serrerait rapidement le diamètre extérieur, mais il pourrait comprimer la bride et faire paraître l'alésage plus petit pendant la coupe. L'examen du procédé envisage plutôt un support réparti, un serrage léger, un enlèvement de matière par étapes et une mesure finale après que le manchon est relâché et stabilisé.
Si la première pièce ressort hors rond après le desserrage, l'équipe n'agrandit pas simplement l'alésage programmé. Elle vérifie si la forme de l'ébauche, la pression du mandrin, la longueur de support ou l'ordre d'ébauche sont à l'origine du mouvement. Il s'agit d'un scénario d'ingénierie illustratif, et non d'un cas client ni de l'affirmation qu'un seul montage convient à toutes les nuances de Vespel.
Informations à inclure lors de la commande de pièces usinées en Vespel
- Nuance exacte et forme du stock, avec les exigences d'identification et de certification du matériau.
- Révision du plan, modèle CAO, quantité, schéma de références et dimensions critiques pour l'assemblage.
- Épaisseur de paroi, longueurs non soutenues, profondeur de poche et surfaces devant rester esthétiques ou fonctionnelles.
- Condition d'inspection, exigence de stabilisation, attentes en matière de rapport et toute restriction relative au liquide de refroidissement ou à la propreté.
- Si le matériau est fourni par le client et quelles opérations de finition ou d'assemblage en aval sont concernées.
Questions sur l'usinage du Vespel
Le Vespel peut-il être maintenu dans un mandrin standard ?
Il peut être maintenu avec un contact et une pression appropriés, mais le montage ne doit pas déformer la matière brute. Les recommandations de DuPont traitent du maintien réparti et d'une force de serrage juste suffisante pour empêcher le mouvement ; confirmez la configuration réelle pour la nuance et la géométrie.
Chaque pièce en Vespel doit-elle être usinée à sec ?
Aucune règle universelle sur le liquide de refroidissement ne s'applique à toutes les nuances et à toutes les pièces. Les recommandations du fabricant traitent du liquide de refroidissement pour le contrôle thermique et privilégient généralement un soufflage d'air froid ; vérifiez la compatibilité, la propreté, l'évacuation des copeaux et les exigences du client pour le travail spécifique.
Pourquoi une dimension d'une pièce en polymère change-t-elle après le desserrage ?
Le serrage peut déformer élastiquement la pièce, et l'enlèvement de matière peut libérer des contraintes. La variation observée dépend de la forme de la matière brute, de la géométrie, de la température et du support. Mesurez dans la condition libre ou supportée convenue.
Les données d'usinage du SP-1 peuvent-elles s'appliquer à toutes les nuances de Vespel ?
Non. Confirmez la nuance exacte et la forme de la matière brute. Un procédé qualifié sur une formulation ne doit pas être supposé produire le même résultat sur une autre.