
Réponse courte : Pour l'usinage du Haynes 282, planifiez l'essentiel de l'enlèvement de matière lorsque le matériau se trouve dans l'état de mise en solution et de recuit convenu, puis réservez uniquement les surfaces et dimensions nécessaires à une correction après le cycle de vieillissement spécifié. La transition est déterminante : le durcissement par vieillissement modifie l'état du matériau, tandis que le bridage, les contraintes résiduelles et la reprise des références déterminent si une passe de finition peut respecter le plan. Il n'existe pas de surépaisseur ni de recette de coupe universelles pour chaque barre, plaque ou composant.
Ce guide porte sur l'usinage de pièces en alliage de nickel Haynes 282 corroyé à partir de matière approvisionnée. Il ne suppose pas que le fournisseur d'usinage réalise le traitement thermique ni ne certifie une turbine, une pièce sous pression ou un ensemble complet. Définissez l'alliage, la forme du produit, l'état de livraison, le responsable du traitement thermique et l'étape de réception avant de choisir la séquence d'opérations.
Commencez par l'état de la matière et la responsabilité du traitement thermique
Le Haynes 282 est un alliage haute température renforcé par précipitation. Haynes International décrit le matériau corroyé comme normalement fourni à l'état de mise en solution et recuit, sauf si un autre état est spécifié, et ses recommandations de fabrication placent l'usinage d'ébauche avant le durcissement par vieillissement, l'usinage de finition ou la rectification de finition étant disponibles ensuite. Il s'agit d'une orientation de procédé utile, et non d'un substitut à la spécification d'achat : la forme de la matière, la taille de section, les traitements antérieurs et l'état exigé par le client restent déterminants.
Demandez qui est responsable de chaque transition. Le plan ou le bon de commande doit préciser si le fournisseur reçoit de la matière mise en solution et recuite, si un sous-traitant réalise la mise en solution et le vieillissement, quelles surfaces sont finies avant cette étape et quelles caractéristiques sont acceptées après. Si le cycle de traitement thermique n'est pas attribué, l'usineur ne peut pas raisonnablement le déduire du seul nom de l'alliage.
Ébauchez les caractéristiques qui tolèrent l'état de la matière avant vieillissement
Utilisez le montage avant vieillissement pour enlever la matière en masse et établir un schéma de références logique tant qu'il reste suffisamment de matière pour l'opération suivante. Les poches, les faces non critiques, les dégagements de fixation et la plupart des géométries peuvent souvent être ébauchés avant le durcissement par vieillissement, mais l'appartenance d'une caractéristique donnée à cette étape dépend du plan, de l'épaisseur de paroi et du risque de déformation. Ne considérez pas “ ébaucher avant vieillissement ” comme une instruction générale de finir toutes les dimensions à l'avance.
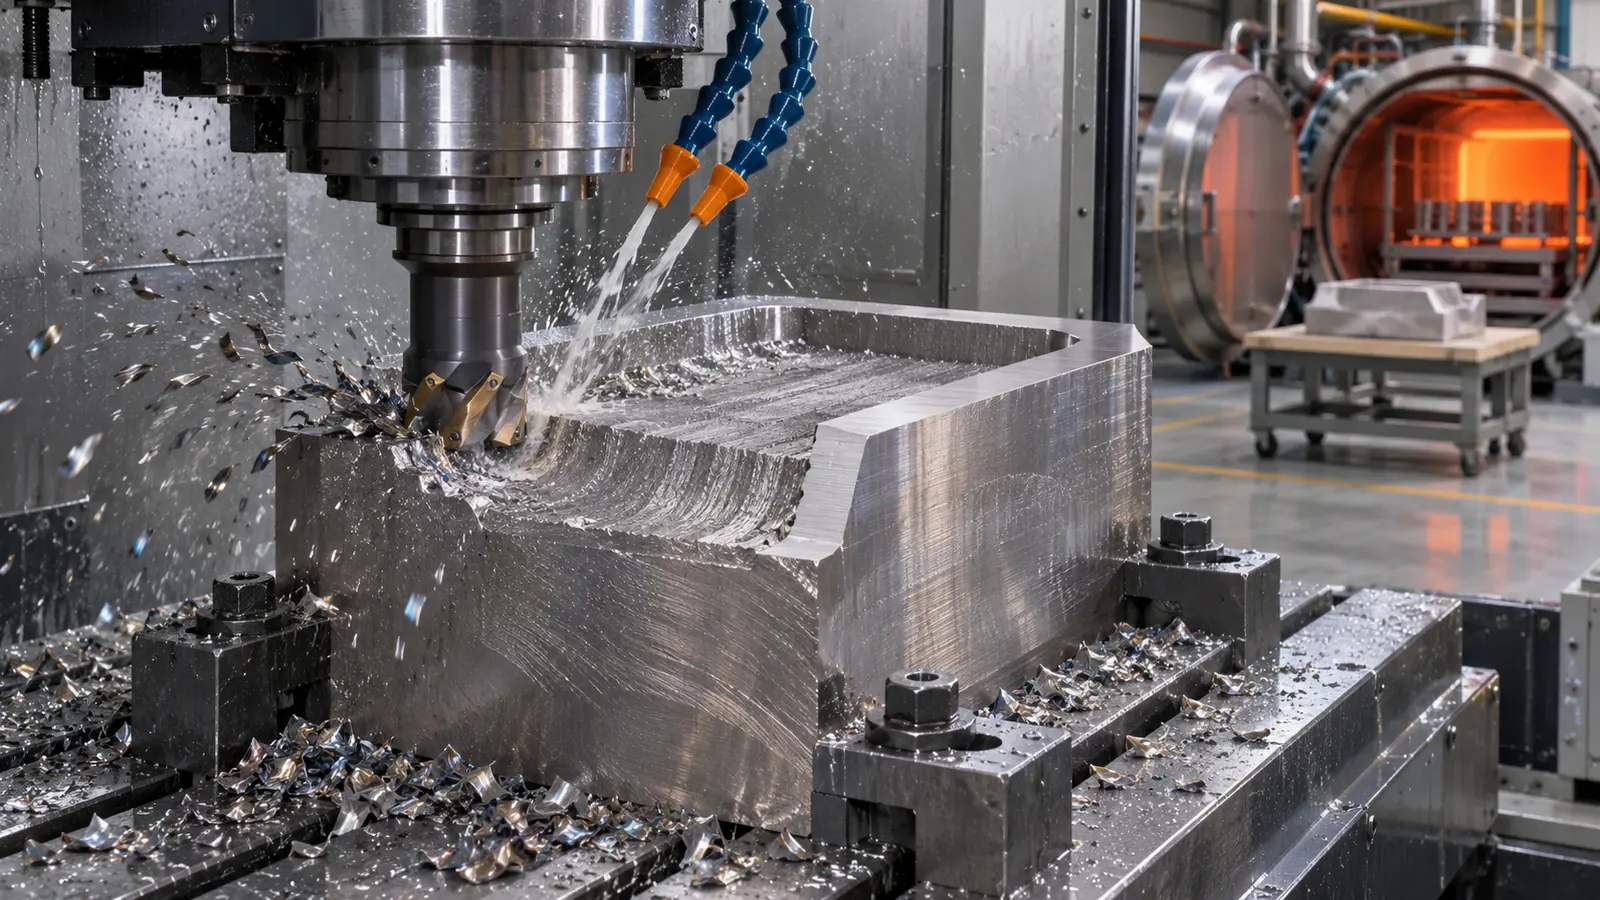 L'objectif pratique est de réduire la quantité d'usinage difficile après vieillissement sans laisser une pièce si mince ou asymétrique qu'elle se déforme pendant le traitement. Équilibrez l'enlèvement de matière sur les faces opposées lorsque la conception le permet, évitez les variations brusques de section et préservez des surfaces de référence accessibles. Un montage rigide et un engagement d'outil régulier aident à prévenir le frottement et l'écrouissage local ; l'outil et les paramètres exacts doivent être choisis en fonction de l'état réel du matériau et de la machine.
Définissez la surépaisseur de finition à partir de la pièce, non d'une règle générique
Une surépaisseur de finition doit couvrir l'enlèvement de matière attendu nécessaire pour rétablir la géométrie critique après le procédé convenu, tout en restant suffisamment faible pour éviter une coupe inutile dans l'état durci par vieillissement, plus résistant. La valeur requise dépend de la forme de la matière, de la géométrie de la pièce, des contraintes résiduelles initiales, du support de traitement thermique et de la façon dont le composant est mesuré. Une paroi mince et longue, un bloc épais et asymétrique et une bague tournée compacte ne se déforment pas de la même manière.
Lorsqu'il n'existe aucun procédé historique qualifié, convenez d'un plan de première pièce au lieu d'inventer une valeur fixe. Identifiez les surfaces susceptibles de se déformer, enregistrez les dimensions avant traitement qui aideront à diagnostiquer les déformations et définissez les références et les opérations de finition après traitement. La tolérance et la méthode d'inspection du plan — et non l'expression “ surépaisseur de finition ” — déterminent si la pièce finale est acceptable.
Planifiez l'usinage de finition en fonction de la géométrie après vieillissement
Après le traitement spécifié, rétablissez la pièce à partir des références fonctionnelles plutôt que de répéter aveuglément le montage d'ébauche. Vérifiez si les faces de référence restantes sont encore utilisables, si la pièce peut être soutenue sans se déformer et si l'outil peut atteindre la surface critique avec une rigidité suffisante. Une petite opération de finition contrôlée peut corriger un alésage, une face ou une relation de montage ; elle ne peut pas réparer une chaîne de références indéfinie ou instable.
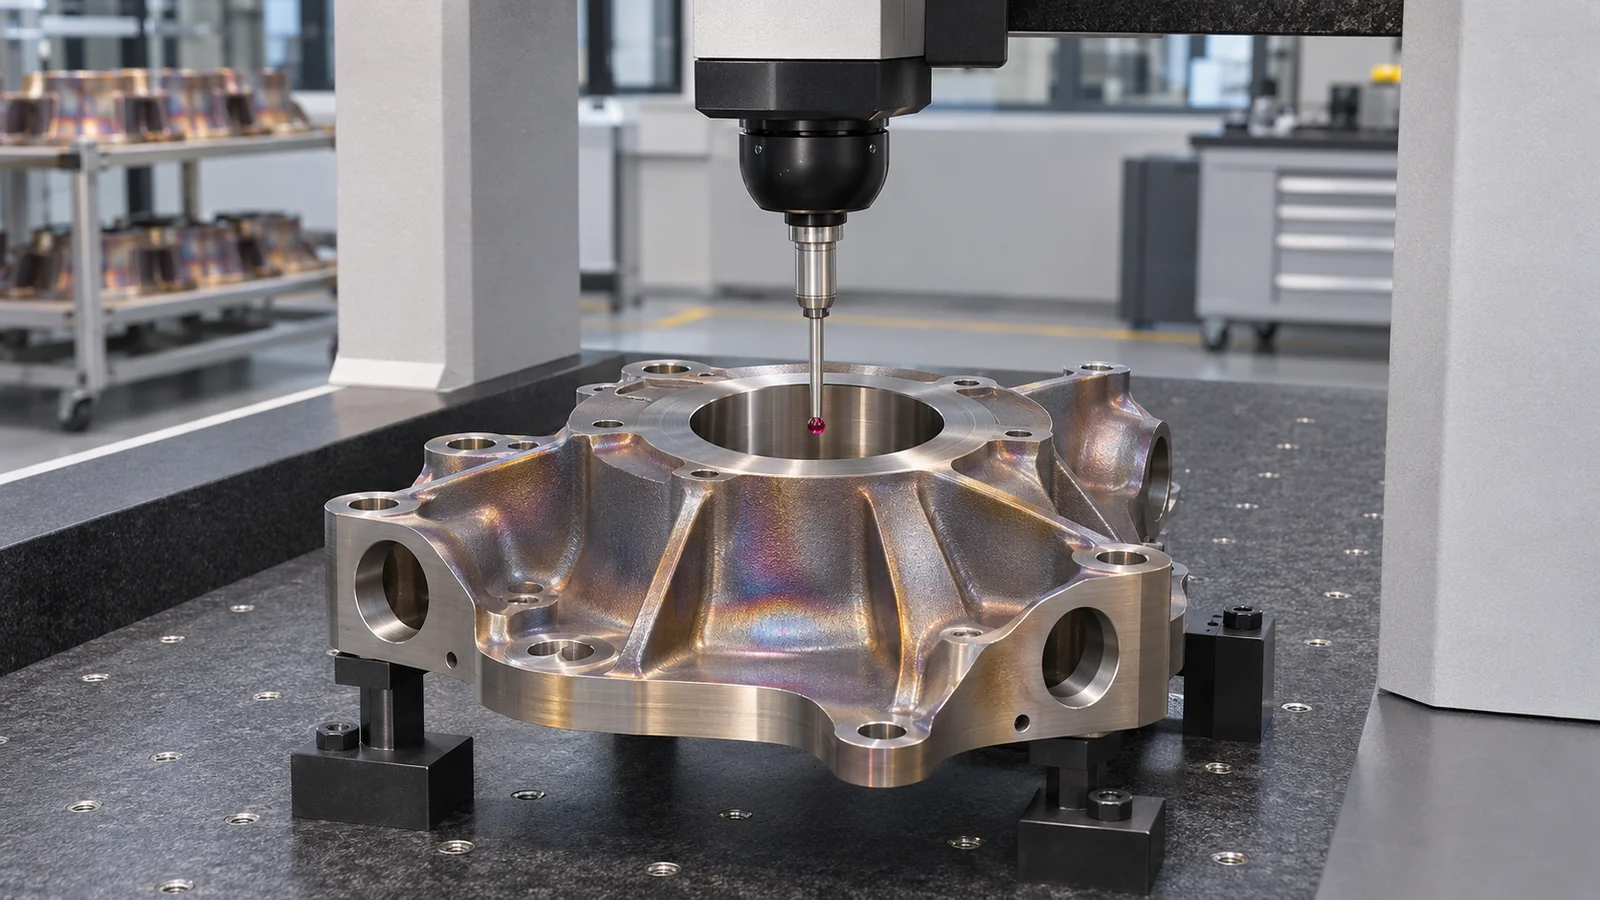 Lorsque la pièce combine des caractéristiques tournées et fraisées, déterminez quelles relations doivent être maintenues dans un seul montage et lesquelles peuvent être reprises grâce à l'inspection. Le tournage standard peut convenir aux surfaces de révolution, tandis que le fraisage traite les méplats, les poches et les motifs de perçage. Pour un composant complexe, la discussion DFM utile porte sur la cohérence entre la stratégie de références, l'accès de l'outil et la méthode d'inspection — et non simplement sur le nombre d'axes de la machine. Voir le vérifié périmètre standard de tournage CNC pour les formes cylindriques et contexte des matériaux à haute température pour la famille de matériaux au sens large.
Liez l'inspection à l'état dans lequel le client reçoit la pièce
Indiquez si les dimensions sont contrôlées avant le traitement thermique, après le traitement thermique, après l'usinage de finition, ou à plusieurs de ces étapes. Les alésages critiques, les faces d'étanchéité, les formes coaxiales et les motifs de montage peuvent nécessiter des configurations de mesure différentes. Si une surface est finie avant le traitement mais n'est fonctionnelle qu'après celui-ci, l'inspection doit tenir compte de cette séquence.
La certification matière, les enregistrements du sous-traitant et l'inspection de la pièce finie répondent à des questions différentes. Un rapport d'inspection d'usinage peut montrer les dimensions mesurées à l'étape indiquée ; il ne certifie pas le cycle de traitement thermique, sauf si ce travail et sa documentation sont explicitement inclus dans le périmètre. Précisez clairement dans la RFQ les enregistrements demandés et les caractéristiques d'acceptation.
Exemple illustratif : un support étagé avec un alésage de référence
Considérez un composant de support hypothétique fabriqué à partir d'un lopin en Haynes 282, avec un alésage central, deux faces de montage et de fines nervures périphériques. L'ingénieur désigne l'axe de l'alésage et une face comme références fonctionnelles, tandis que le sous-traitant de traitement thermique est responsable du traitement spécifié. Le plan d'usinage ébauche le corps et laisse du surépaisseur sur l'alésage et la face de montage, équilibre l'enlèvement de matière autour des nervures et enregistre la géométrie avant traitement.
Après traitement, l'inspection constate que l'axe de l'alésage et la face de montage se sont légèrement décalés par rapport au montage d'origine. Le fournisseur remet la pièce en position selon le schéma de références convenu, confirme qu'il reste suffisamment de surépaisseur, usine en finition la relation critique et mesure la pièce dans son état final. Ce scénario est illustratif ; il ne s'agit ni d'un travail client ni d'une capacité promise. Sa leçon est de concevoir la transition autour des dimensions qui comptent.
Éléments à inclure dans une RFQ d'usinage de Haynes 282
- La désignation exacte de l'alliage, la forme du produit, l'état du matériau et les exigences de certification.
- La révision du plan, le modèle CAO, la quantité et les dimensions qui régissent l'assemblage ou la fonction.
- Quelles opérations ont lieu avant et après le traitement thermique, et qui réalise chaque traitement.
- Les références, les exigences de finition, l'étape d'inspection, le format du rapport et tout besoin de traçabilité.
- Les caractéristiques ouvertes à la discussion DFM, notamment les sections minces, les alésages profonds, l'accès aux outils et l'enlèvement de matière asymétrique.
Questions sur l'usinage du Haynes 282
Le Haynes 282 doit-il être ébauché avant le durcissement par vieillissement ?
Les recommandations générales de fabrication de Haynes International préconisent une ébauche avant le durcissement par vieillissement et autorisent ensuite l'usinage de finition ou la rectification de finition. N'appliquez cette séquence qu'avec l'état de stock, la géométrie du composant et la gamme de traitement thermique approuvée par le client qui sont spécifiés.
Toutes les dimensions peuvent-elles être finies avant le vieillissement ?
Non. La séquence finale dépend des dimensions qui peuvent tolérer le traitement ultérieur et de celles qui doivent être vérifiées dans l'état livré. Identifiez les interfaces critiques et réservez un surépaisseur appropriée pour l'opération post-traitement convenue.
L'usineur définit-il le cycle de traitement thermique ?
Pas par défaut. La spécification d'ingénierie ou de matériau responsable doit définir le cycle et les exigences relatives au sous-traitant. Le fournisseur d'usinage ne doit chiffrer que les opérations et les enregistrements qu'il est autorisé et équipé à fournir.
Quelle est la manière la plus sûre de définir une surépaisseur de finition ?
Utilisez le plan, la forme du produit, la géométrie de la pièce, l'historique du processus et un plan de première pièce validé. Une surépaisseur générique ne peut pas prédire les déformations pour chaque section et chaque montage.