
Réponse courte : L'usinage du Nimonic 263 est plus facile à planifier lorsque l'état de la matière première, la stratégie d'engagement et les contrôles d'usure des outils sont traités comme une seule décision de processus. L'alliage peut s'écrouir et retenir la chaleur près de la coupe, de sorte qu'un frottement répété, un arrêt prolongé ou une légère passe d'ébauche interrompue peuvent rendre la passe suivante moins prévisible. La durée de vie des outils et l'intégrité de surface doivent être évaluées sur la forme et l'état réels fournis ; les paramètres d'essai publiés ne sont pas des recettes d'atelier transférables.
Cet article se concentre sur la stratégie de coupe pour les barres, les profilés et les composants usinés en Nimonic 263. Il se distingue d'un guide d'ébauche avant vieillissement pour le Haynes 282 : ici, la question centrale est de savoir comment maintenir une coupe stable et reconnaître l'usure ou les couches superficielles écrouies pendant la réalisation des formes.
Identifier la forme du produit avant de choisir la gamme
“ Nimonic 263 ” ne suffit pas pour établir une fiche de processus. Consigner la désignation UNS, la forme du produit, l'état de traitement thermique, la dimension de section, la certification et toute exigence client concernant l'état livré. Special Metals décrit l'alliage comme recevant normalement une mise en solution et un durcissement par vieillissement avant mise en service ; ses programmes publiés diffèrent selon la forme, et la durée de mise en solution dépend de l'épaisseur de section. Le programme pour les barres extrudées ou forgées n'est pas automatiquement celui des tôles laminées à chaud ou des produits écrouis.
Cette distinction influe sur l'usinage. Un état de matière première mis en solution et un composant vieilli présentent des charges de coupe et des risques d'état de surface différents. Si un autre transformateur contrôle le traitement, définir la limite de l'opération et les mesures nécessaires avant et après ce transfert. L'usineur ne doit pas déduire un cycle de vieillissement à partir d'une désignation de nuance ni supposer que toute la matière arrive dans le même état.
Maintenir l'outil engagé plutôt que de polir une piste écrouie
Lorsqu'un outil s'arrête, frotte ou suit de façon répétée un trajet peu profond sur la même surface, la pièce peut s'écrouir localement et augmenter la force lors de l'engagement suivant. Dans l'usinage du Nimonic 263, cela peut se manifester par un changement de son, une charge croissante, une usure accélérée de l'arête, la formation de bavures ou un état de surface qui dérive même lorsque le trajet programmé est inchangé. Ce sont des signaux de processus à examiner, et non la preuve d'une cause unique en eux-mêmes.
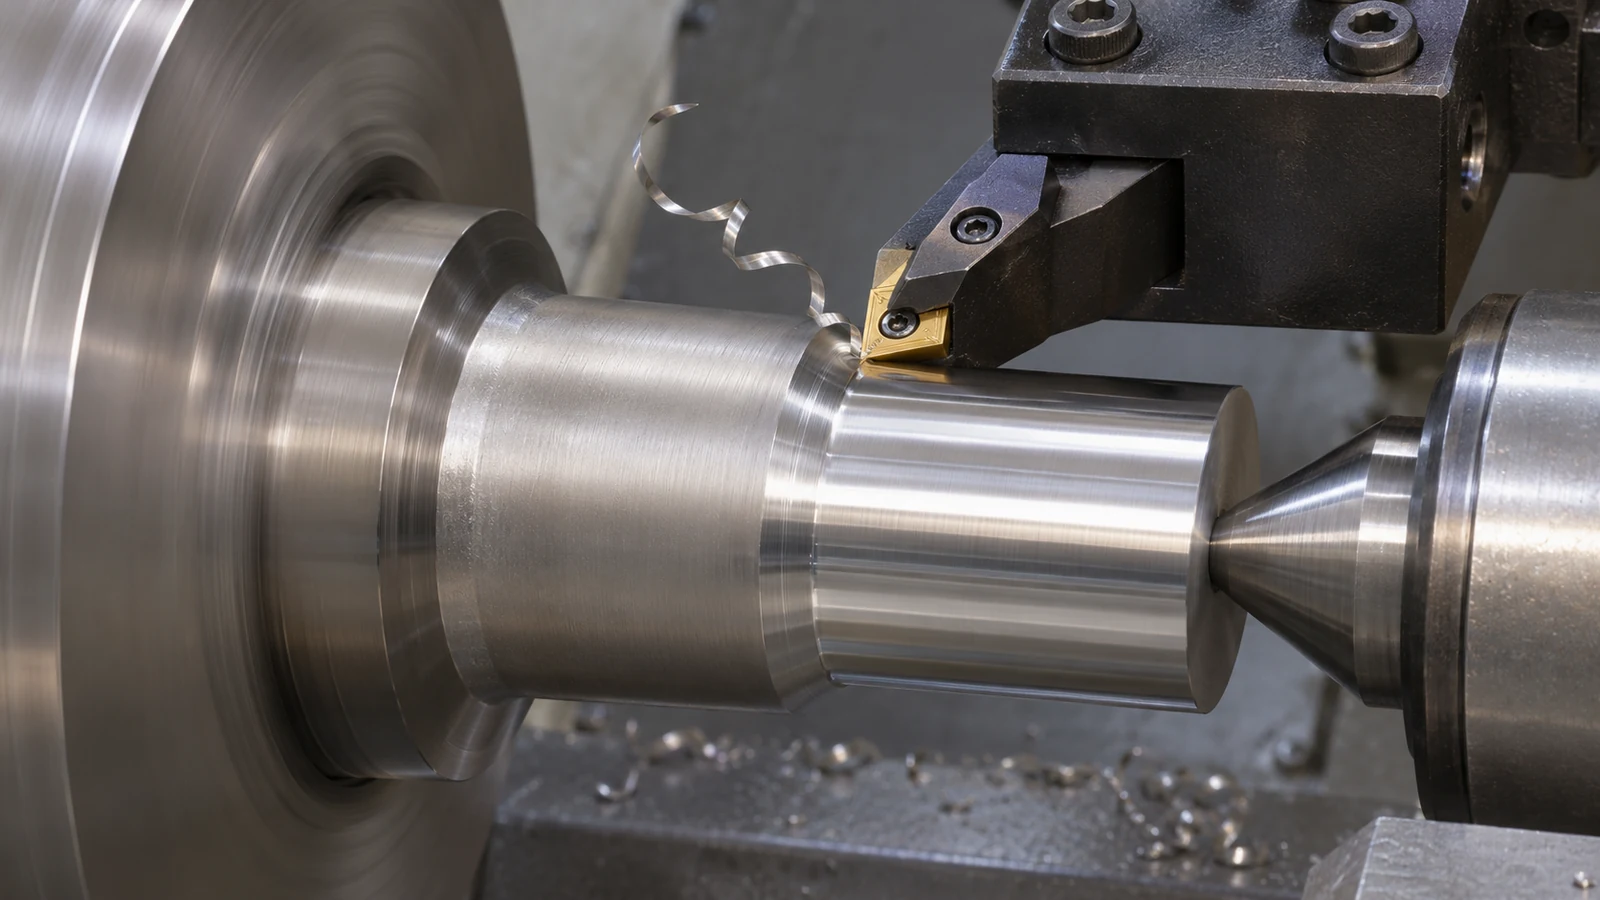 Commencer par un plan de bridage rigide, un porte-à-faux d'outil court lorsque c'est possible, une entrée et une sortie prévisibles, et une coupe suffisamment profonde pour éliminer la couche affectée plutôt que de la brosser de façon répétée. Éviter de s'arrêter avec l'arête en contact. Le matériau d'outil approprié, la préparation de l'arête, le revêtement, l'approche du liquide de refroidissement et les données de coupe doivent être établis à partir d'un essai qualifié pour la machine, la plaquette, la forme et l'état d'alliage spécifiques.
Utiliser l'usure des outils comme observation de contrôle du processus
Ne pas attendre qu'une plaquette casse pour révéler que le processus est instable. Suivre une forme de référence répétable, l'intervalle de durée de vie de l'arête, la tendance de la charge de broche, la taille des bavures et l'état de surface aux points de contrôle prévus. Si l'usure change brusquement entre les opérations, vérifier si un changement de montage, une coupe interrompue, un recoupage de copeaux, un engagement insuffisant ou un changement d'état de matière première coïncide avec cela.
 Les recherches sur le Nimonic C-263 rapportent des effets marqués du système d'outil et des conditions de coupe sur l'usure et la température de coupe. De telles expériences expliquent pourquoi la sélection compte, mais leurs vitesses et avances sont liées à leurs outils, machines et géométries d'essai particuliers. Les utiliser comme preuve que le processus est sensible — et non comme un chiffre à coller dans un programme de production.
Organiser les trous, les épaulements et les sections minces en fonction de l'accès et du support
Pour une pièce combinant des tourillons tournés avec des méplats ou des trous transversaux fraisés, décider quelles opérations préservent la chaîne de références et lesquelles créent un re-bridage inutile. Un diamètre de référence tourné peut établir l'axe, tandis que le fraisage ou le perçage crée une géométrie secondaire ; le montage doit protéger la première forme lorsque les coupes ultérieures appliquent une force. Le tournage CNC standard peut couvrir les travaux cylindriques appropriés, tandis que le fraisage est choisi pour les faces et motifs non rotatifs.
Les sections minces et les nervures étroites nécessitent une attention particulière car elles peuvent fléchir sous la force de coupe et revenir élastiquement après relâchement. Soutenir la pièce au plus près de la coupe lorsque la géométrie le permet, répartir l'enlèvement de matière et séparer l'ébauche de la finition lorsque le plan et la quantité le justifient. Si une forme ne peut être atteinte sans un outil long ou un bridage instable, soulever cela comme un problème de DFM plutôt que de masquer le risque dans un trajet d'outil nominal.
Lisez l'état de surface fini avant de décider de la passe suivante
Une surface brillante ne suffit pas pour établir que la coupe était saine. Vérifiez les dimensions contrôlées par le plan, l'état des arêtes, les bavures, la texture de surface et toute caractéristique d'inspection spécifiée. Si un alésage, une face ou une paroi mince est critique après traitement, précisez l'étape à laquelle il est accepté et si le déplacement du processeur doit être mesuré avant l'usinage de finition.
Distinguez une correction dimensionnelle d'une investigation sur l'intégrité du matériau. Un problème d'usure d'outil peut nécessiter un changement de durée de vie d'arête ; un décalage de référence peut nécessiter un nouveau montage ; une couche superficielle ou une bavure excessive peut exiger une revue d'ingénierie. Ne supposez pas qu'une passe de finition peut réparer tous les problèmes de sous-surface ou de process.
Scénario illustratif : une bague avec un trou transversal et un méplat fraisé
Imaginez une bague hypothétique en Nimonic 263 avec un alésage tourné, un tourillon extérieur, un méplat fraisé et un trou radial. Le plan de process tourne d'abord les diamètres liés aux références avec un support stable, puis resserre à partir de l'axe défini pour fraiser le méplat et percer le trou. L'équipe consigne l'état des arêtes après les premières pièces et vérifie si la sortie du trou radial crée une bavure affectant l'assemblage.
Si l'outil de perçage commence à s'user plus vite après l'ajout du méplat, l'équipe examine l'évacuation des copeaux et l'engagement interrompu avant de modifier les données de coupe. Si la relation alésage-méplat se décale après le desserrage de la pièce, elle examine le support et le transfert de référence. Il s'agit d'une revue de process hypothétique, et non d'un cas client JUCHENG ni d'une affirmation sur un cycle de production validé.
Ce qu'il faut spécifier lors de l'approvisionnement en usinage de Nimonic 263
- La désignation exacte, l'UNS ou la spécification, la forme du produit, l'état de livraison et les certificats requis.
- Les caractéristiques qui définissent la chaîne de références, notamment les alésages, les tourillons, les faces, les trous et les sections minces.
- Quelles dimensions sont acceptées avant et après toute étape de traitement thermique ou de sous-traitance.
- Les enregistrements d'inspection attendus, les exigences de surface, les limites de bavures, la quantité et le contrôle des révisions.
- Toute préoccupation d'accès aux caractéristiques, d'atteinte d'outil, de maintien en position ou d'évacuation des copeaux pour une revue DFM précoce.
Questions sur l'usinage du Nimonic 263
Pourquoi l'usinage du Nimonic 263 peut-il provoquer une usure rapide des outils ?
Sa résistance à température, sa tendance à l'écrouissage, la concentration de chaleur près de la coupe et l'interaction outil-pièce peuvent augmenter les contraintes mécaniques et thermiques sur l'arête. Le schéma d'usure réel dépend de l'état du matériau, du système d'outil, de l'engagement, de la géométrie et de la stratégie de lubrification.
Une vitesse de coupe issue de la recherche publiée peut-elle être utilisée directement ?
Non. Les valeurs issues de la recherche décrivent une configuration d'essai particulière et ne doivent pas être transposées à une autre machine, un autre insert, une autre géométrie de pièce ou un autre état de matière sans une qualification contrôlée.
Le Nimonic 263 doit-il être usiné avant ou après le vieillissement ?
Cela dépend de la forme du produit, de l'état de livraison, de la tolérance du plan et du responsable du traitement. Confirmez la séquence approuvée et les dimensions de finition avec les documents d'ingénierie et d'achat responsables.
Que faut-il vérifier lorsque l'état de surface se dégrade soudainement ?
Vérifiez l'arête, l'évacuation des copeaux, l'engagement de l'outil, le bridage, l'état de la matière et si la pièce fléchit. Comparez une fonction de référence stable avant de modifier plusieurs variables de procédé à la fois.