
Réponse courte : La faible dilatation thermique de l'Invar 36 n'a de valeur que si la pièce est usinée, manipulée et mesurée en tenant compte de son historique thermique et de ses contraintes. Pendant l'usinage de l'Invar 36, une pièce chaude peut présenter une dimension différente de celle de la même pièce après son retour dans l'environnement d'inspection ; l'usinage introduit également un écrouissage local et des contraintes résiduelles. La gamme d'usinage doit donc maîtriser l'état de la matière première, la chaleur de coupe, les relaxations de contraintes intermédiaires lorsque cela est nécessaire, et la température à laquelle les dimensions finales sont acceptées.
Il ne s'agit pas d'une promesse qu'un alliage ou un procédé particulier tiendra une tolérance de niveau métrologique. Le plan, le certificat matière, la température de service et la méthode de mesure déterminent ce qui peut être affirmé.
La température fait partie de la mesure
L'Invar 36 est un alliage nickel–fer choisi pour son faible coefficient de dilatation thermique sur une plage de températures définie. “ Faible dilatation ” ne signifie pas “ aucune variation ”. Les dimensions d'une pièce dépendent toujours de la température, et sa réponse dépend de l'état exact de l'alliage et de l'intervalle de température. Si la mesure fonctionnelle est effectuée à une température différente de la référence de conception, le plan d'inspection doit préciser comment la pièce est stabilisée et comment le résultat est interprété.
Pendant l'usinage de l'Invar 36, la zone de coupe peut devenir bien plus chaude que la pièce ou que l'état d'inspection final de la pièce. Éviter de comparer une caractéristique chaude après coupe avec une mesure de référence froide. Laisser le composant et le gabarit s'équilibrer dans des conditions documentées avant de juger une dimension serrée.
Partir de la matière première et de l'exigence de température de service
Avant la programmation, vérifier la désignation du matériau, la forme du produit, l'état fourni, le certificat et tout traitement de stabilisation ou de relaxation des contraintes exigé par le client. La matière première Invar 36 n'est pas interchangeable avec tous les alliages nickel–fer à faible dilatation. Si la pièce doit fonctionner sur une plage de températures de service, définir cette plage et la température de référence sur le plan afin que le fournisseur et l'inspecteur utilisent la même base.
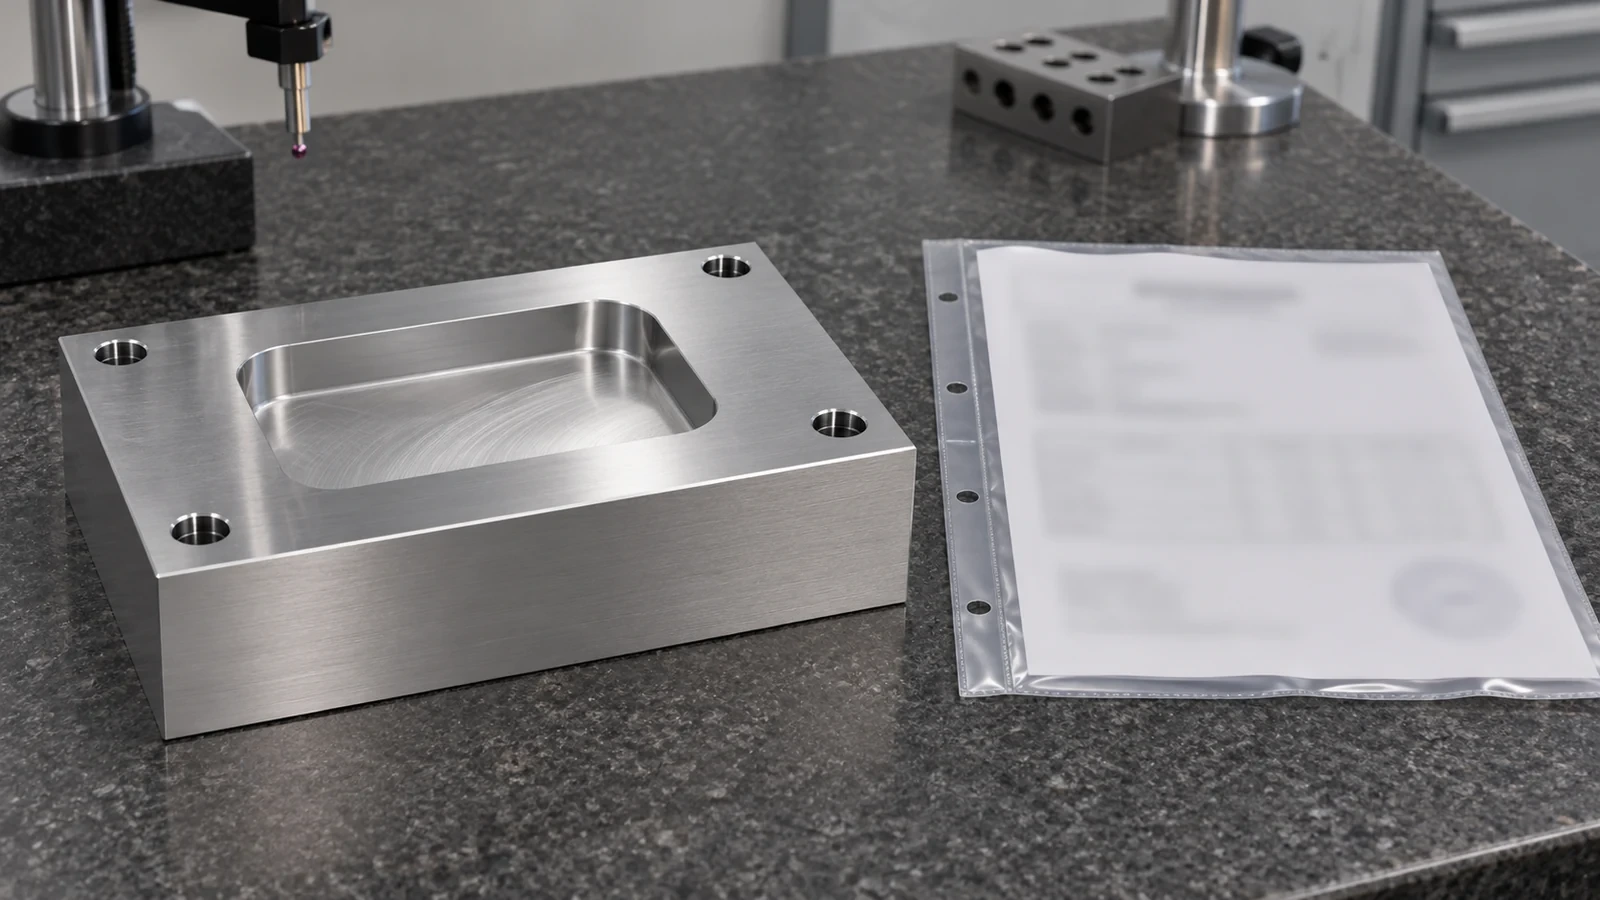
Pour contexte, le site matériaux métalliques du site fournit la catégorie parente. Cela n'établit pas une nuance spécifique d'Invar 36 ni une garantie dimensionnelle ; la documentation d'achat et le plan le font.
Utiliser une enlèvement par étapes lorsque la géométrie le justifie
Les grandes poches, les parois minces, les alésages décalés et les longs rails de montage peuvent libérer la matière de manière inégale. Une gamme d'usinage par étapes peut ébaucher les principales formes, laisser la pièce se stabiliser ou recevoir un traitement intermédiaire approuvé, puis finir les dimensions qui contrôlent l'assemblage. Le traitement doit suivre le plan ou la spécification approuvée par le client ; ne pas substituer un cycle générique de relaxation des contraintes basé sur le nom de l'alliage.
Maintenir l'arête de coupe engagée proprement et gérer le recoupage des copeaux et la chaleur au niveau de l'opération. Les vitesses, avances, liquide de refroidissement et géométrie d'outil exacts dépendent de l'état fourni, des recommandations du fabricant d'outils, de la rigidité de la machine et de la géométrie réelle de la pièce. Un tableau de paramètres publié ne doit pas être copié aveuglément sur une ébauche ou un montage différent. Si une forme est particulièrement sensible, laisser une surépaisseur de finition délibérée et consigner le moment de son enlèvement par rapport à tout traitement ou stabilisation thermique.
Pour les plaques de montage ou les supports de capteurs, établir la face de référence et le motif de trous avant d'ajouter des allègements non fonctionnels. Cela évite qu'un choix d'alliage à faible dilatation ne détourne l'attention d'un problème fondamental de transfert de référence.
Rendre les conditions d'inspection reproductibles
Consigner la température de mesure, le temps ou l'état de stabilisation, l'instrument, le montage de référence et si la pièce est libre ou bridée. Utiliser les mêmes surfaces de référence pour les contrôles intermédiaires et finaux. Un montage qui force une plaque à plat peut masquer un bombement ; un bridage qui réchauffe la pièce peut créer une lecture transitoire. Mesurer après libération et dans les conditions de référence spécifiées chaque fois que la géométrie à l'état libre contrôle la performance.
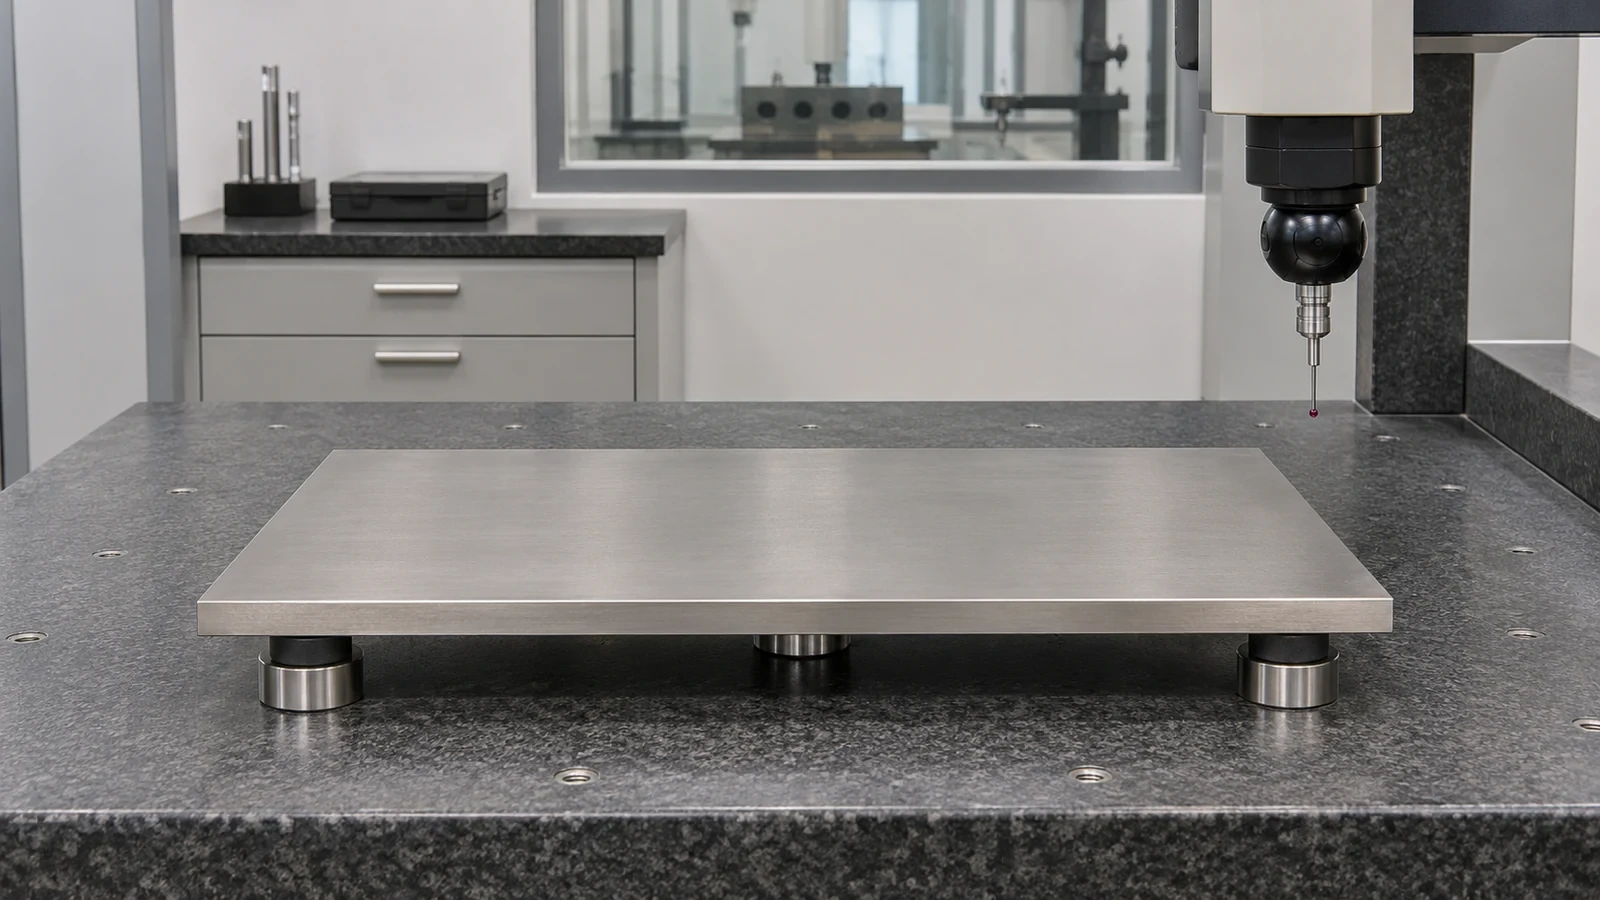
Un plan de réception utile sépare trois questions : l'usinage a-t-il produit la géométrie requise ? La pièce est-elle à la température d'inspection spécifiée ? L'incertitude de mesure justifie-t-elle la tolérance indiquée ? Si une réponse est inconnue, une lecture d'outil plus précise ne suffit pas à lever l'incertitude.
Spécifier la limite thermique et dimensionnelle
Sur la demande de prix ou le plan, identifier l'état exact du produit Invar 36, les températures de service et d'inspection, les références critiques, les exigences à l'état libre et tout traitement intermédiaire approuvé. Définir la méthode de mesure de la planéité, du parallélisme ou de la position d'alésage et préciser si la valeur est référencée à la température ambiante ou à une autre condition. Si le composant s'accouple à du verre, de la céramique ou un autre métal, décrire les exigences d'interface sans supposer que le fournisseur CNC qualifie l'assemblage complet.
Ces informations permettent au fournisseur de planifier l'usinage de l'Invar 36 à la fois la coupe et la mesure. La faible dilatation du matériau n'est qu'un facteur de la stabilité dimensionnelle ; la séquence de processus, le support, l'équilibre thermique et les conditions de réception restent partie intégrante de la décision d'ingénierie.