
Краткий ответ: центральное решение в обработке Monel K-500 заключается в том, какой объем тяжелого съема материала выполнить до дисперсионного твердения и какие поверхности нуждаются в финишном проходе после него. Special Metals рекомендует выполнять тяжелую обработку в отожженном или горячедеформированном и закаленном состоянии, затем обрабатывать с небольшим припуском, проводить дисперсионное твердение и чистовую обработку в размер. Точный маршрут по-прежнему зависит от чертежа, формы продукта, состояния поставки и утвержденной спецификации обработки.
Эта статья посвящена последовательности операций для компонентов из K-500. Это не общее руководство по Monel 400 или R-405, и утверждение об обрабатываемости одной марки не следует переносить на другую.
Проверьте форму продукта и состояние K-500
Monel K-500 — это дисперсионно-твердеющий никель-медный сплав, обозначаемый UNS N05500. Перед планированием траекторий инструмента подтвердите точную форму продукта, спецификацию, сертификат и состояние поставки. Пруток, плита и поковки могут поступать с различными требованиями. Не предполагайте, что каждая заготовка из K-500 находится в одинаковом состоянии или что альтернативная марка Monel может следовать тому же плану обработки.
Ближайшая существующая статья по ЧПУ — это сравнение обработки Monel 400 и R-405. Та статья рассматривает различие между 400 и R-405; эта обработке Monel K-500 страница посвящена последовательности дисперсионного твердения и размерному припуску. Для более широкого контекста по коррозионностойким материалам см. категория коррозионностойких материалов.
Удаляйте основной припуск до старения, когда маршрут это позволяет
Тяжёлую механическую обработку, как правило, лучше всего выполнять в отожжённом состоянии или после горячей деформации и закалки, согласно бюллетеню производителя сплава. Технологический план должен предусматривать удаление наибольшего объёма материала до дисперсионного твердения, если утверждённая спецификация допускает такой порядок. Черновая обработка в первую очередь снижает объём высоконагруженного резания, необходимого после достижения материалом состаренного состояния.
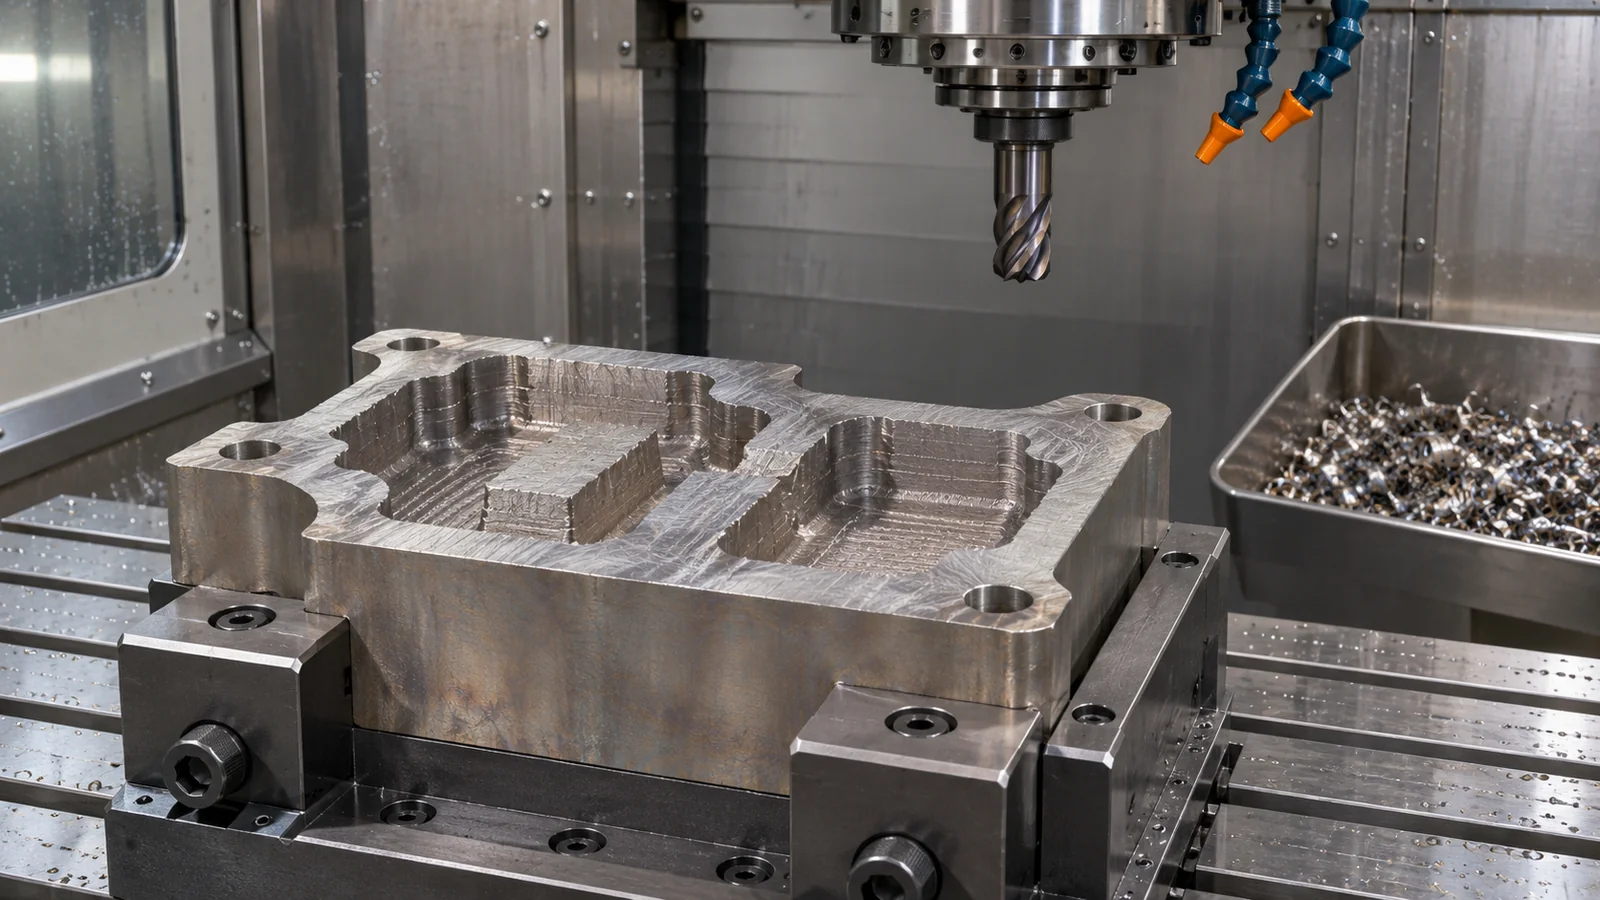
Это не означает, что каждая операция должна выполняться до старения. Функциональные отверстия, уплотнительные поверхности, посадочные места подшипников или установочные уступы могут требовать чистового прохода после термического цикла. Решайте это исходя из размерной цепи и геометрии детали, а не по общему правилу. Возможности токарной обработки на ЧПУ имеет значение для цилиндрических элементов, тогда как требования к фрезерованию или сверлению следует указывать отдельно на чертеже.
Рассчитывайте припуск с учетом финишной обработки после старения
Special Metals описывает рекомендуемую практику как обработку с небольшим припуском, дисперсионное твердение, а затем чистовую обработку до размера. В его бюллетене также сообщается о небольшой остаточной усадке при старении, приблизительно 0,0002 дюйма/дюйм в указанном контексте; фактические детали всё равно требуют соблюдения действующей спецификации и измерений, поскольку геометрия, состояние заготовки и детали процесса различаются. Используйте эти данные производителя как исходные для планирования, а не как замену исследованию припусков на ответственной детали.
Укажите припуск на чистовую обработку в технологическом плане и определите, какие поверхности его получают. Слишком малый припуск может оставить элемент заниженным после обработки или не обеспечить снятие дефектного слоя; слишком большой может сделать финальную операцию излишне сложной. Установите базовую схему, которую можно восстановить после обработки, особенно если деталь имеет тонкие стенки или несколько соосных элементов.
Обрабатывайте критические поверхности от повторяемой базы
После старения проверьте заготовку перед финальным резанием. Подтвердите оставшийся припуск, определите функциональную базу и избегайте усилия зажима, деформирующего тонкое сечение. Если состаренное состояние повышает нагрузку резания или износ инструмента, используйте контролируемое врезание и следите за состоянием инструмента; не форсируйте чистовой проход через изношенную кромку и затем не компенсируйте это изменением номинального размера.
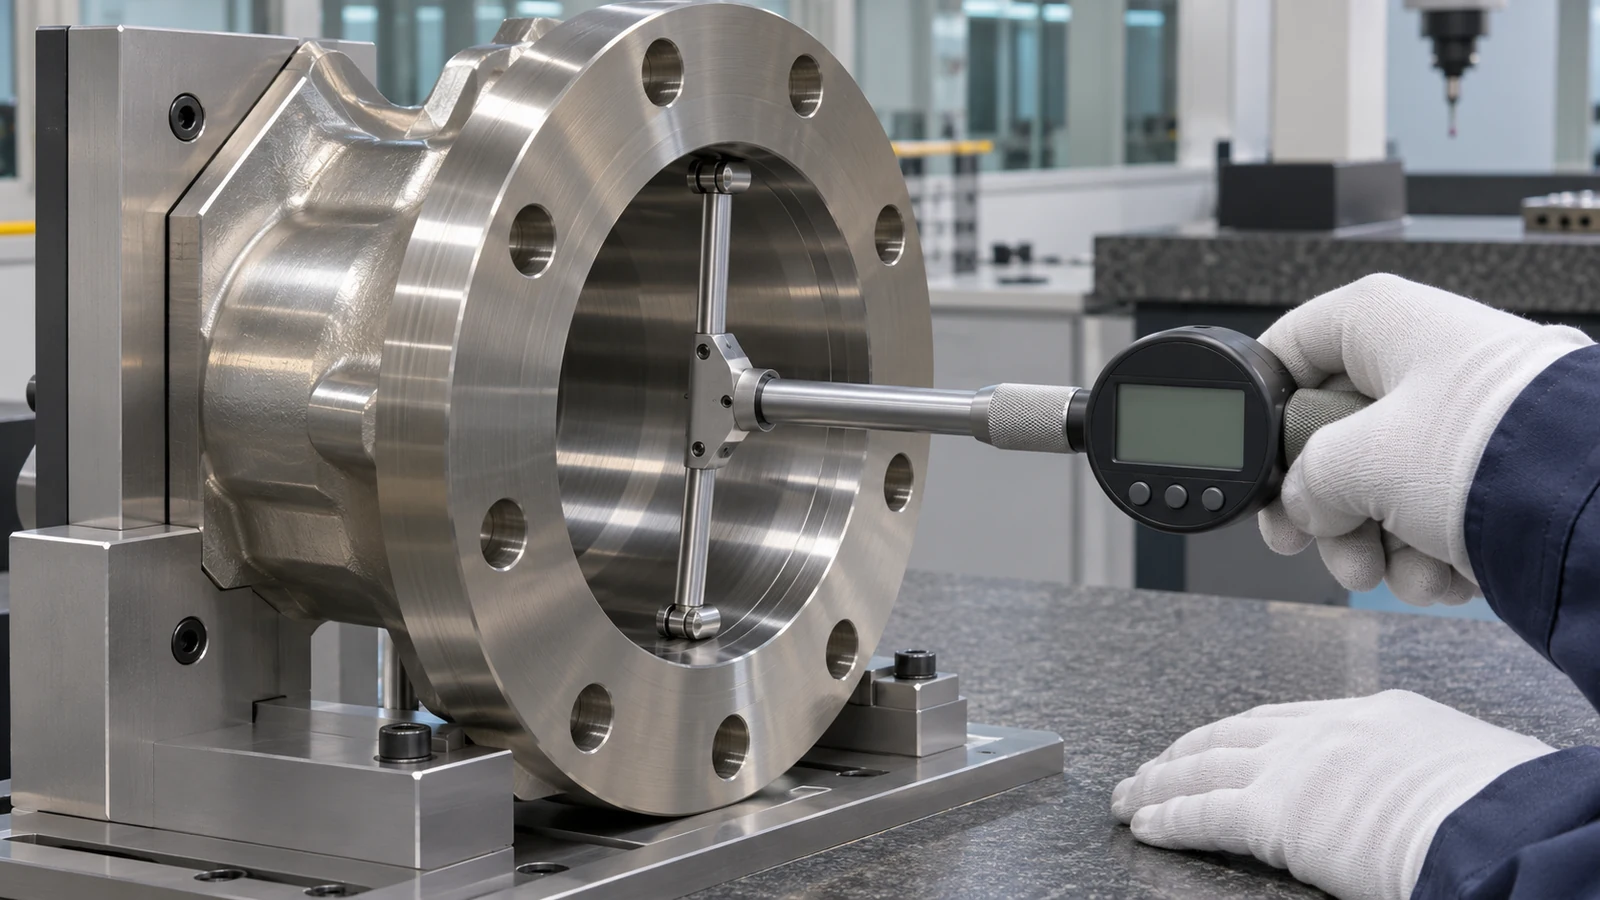
Отделите размеры, которые можно обеспечить при черновой обработке, от тех, которые должны соответствовать конечному состоянию. Диаметр под подшипник, уплотнительная поверхность и схема отверстий могут иметь разные базовые связи. Чертеж должен делать эти связи ясными и указывать, происходит ли окончательная приёмка после обработки и чистовой механической обработки.
Определите ответственность за обработку и контроль
Укажите требуемую спецификацию K-500, форму продукта, исходное состояние, утверждённый цикл старения и кто выполняет обработку. Определите размеры, измеряемые до обработки, и размеры после финальной механической обработки, а также требуйте соответствующие записи прослеживаемости. Не предполагайте, что поставщик услуг ЧПУ выполняет дисперсионное твердение или может выбрать заменяющий цикл без разрешения заказчика.
Технологическая последовательность — главная ценность обработке Monel K-500: тяжёлое удаление материала там, где исходное состояние это позволяет, документированный припуск на старение, затем контролируемая чистовая операция. Чёткая передача этапов делает конечный размер проверяемым и сохраняет отличие K-500 от существующего обсуждения Monel 400 и R-405 на предприятии.