
Resposta curta: a decisão central em usinagem de Monel K-500 é quanto de remoção pesada de material deve ser concluída antes do endurecimento por envelhecimento e quais superfícies precisam de um corte final depois. A Special Metals recomenda usinagem pesada no estado recozido ou trabalhado a quente e temperado, seguida de usinagem com leve sobremetal, endurecimento por envelhecimento e usinagem de acabamento até a medida. A rota exata ainda depende do desenho, da forma do produto, da condição de fornecimento e da especificação de tratamento autorizada.
Este artigo trata da sequência de processo para componentes de K-500. Não é um guia geral para Monel 400 ou R-405, e uma declaração de usinabilidade para um grau não deve ser transferida para outro.
Verifique a forma do produto e a condição do K-500
O Monel K-500 é uma liga níquel-cobre endurecível por precipitação, designada UNS N05500. Confirme a forma exata do produto, a especificação, o certificado e a condição de fornecimento antes de planejar as trajetórias de ferramenta. Barras, chapas e estoque de forjamento podem chegar sob requisitos diferentes. Não presuma que todo blank de K-500 esteja no mesmo estado ou que um grau alternativo de Monel possa seguir o mesmo plano de usinagem.
O artigo de CNC existente mais próximo é a comparação de usinagem entre Monel 400 e R-405. Esse artigo aborda a distinção entre 400/R-405; esta usinagem de Monel K-500 página permanece focada na sequência de endurecimento por envelhecimento e na tolerância dimensional. Para um contexto mais amplo de materiais resistentes à corrosão, consulte a categoria de materiais resistentes à corrosão.
Remova o material pesado antes do envelhecimento quando a rota permitir
A usinagem pesada geralmente é melhor executada em condição recozida ou trabalhada a quente e temperada, conforme o boletim do produtor da liga. O plano de processo deve colocar o maior volume de remoção de material antes do endurecimento por envelhecimento, se a especificação aprovada permitir essa ordem. O desbaste primeiro reduz a quantidade de corte de alta carga necessária após o material atingir sua condição envelhecida.
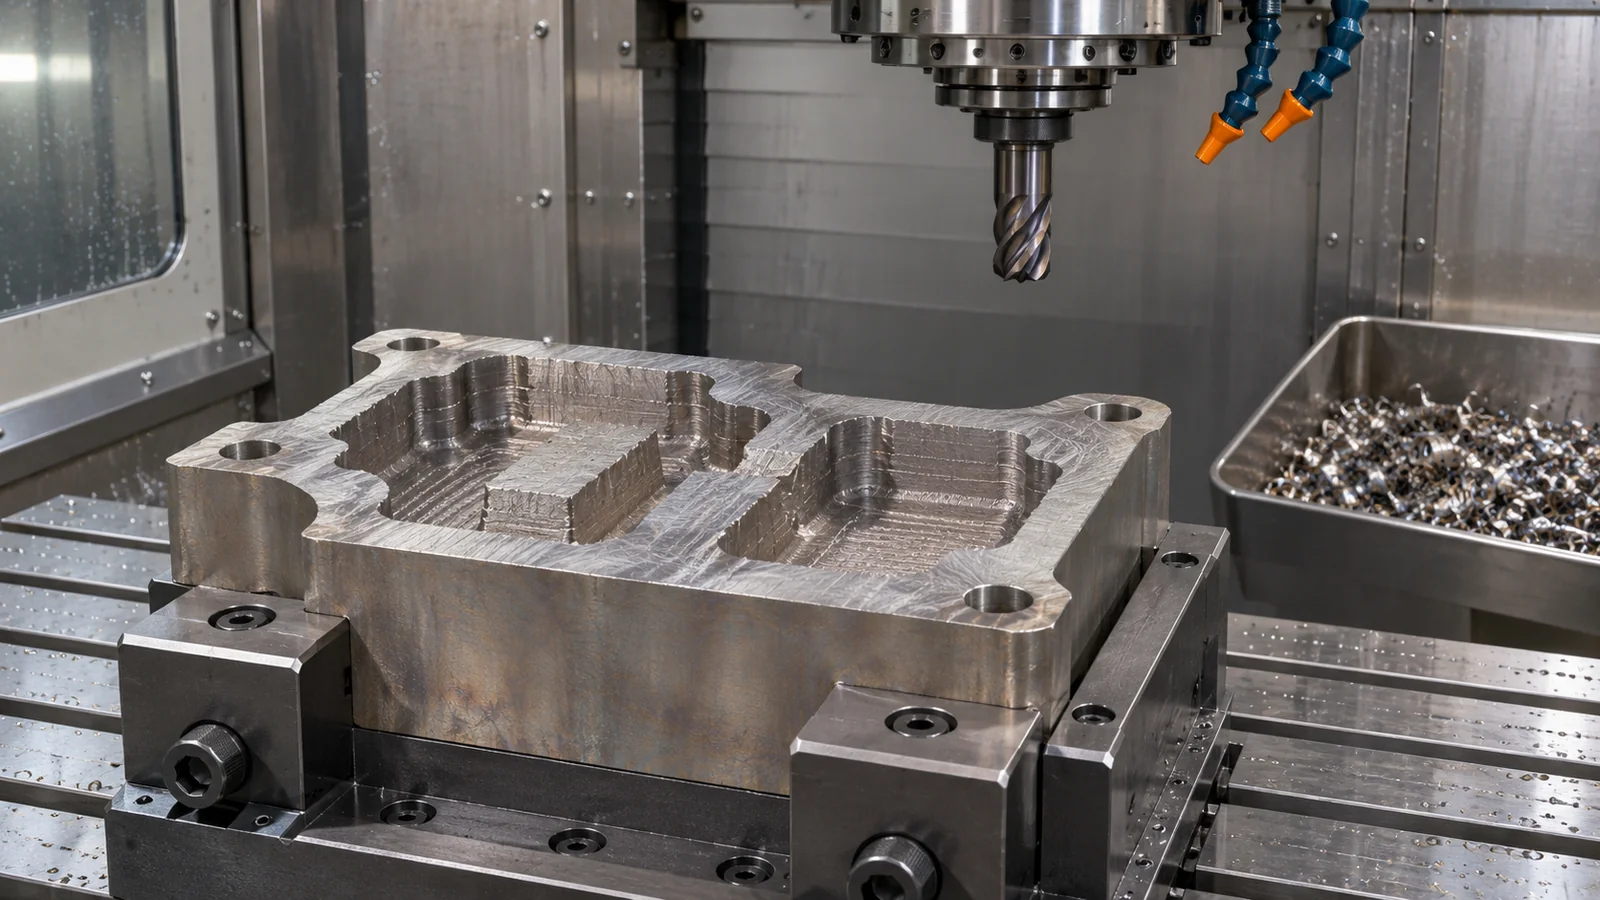
Isso não significa que toda operação deva ocorrer antes do envelhecimento. Furos funcionais, faces de vedação, assentos de rolamento ou ombros de localização podem precisar de um passe de acabamento após o ciclo térmico. Decida isso a partir da cadeia de tolerâncias e da geometria da peça, não de uma regra geral. O capacidade de torneamento CNC é relevante para recursos cilíndricos, enquanto os requisitos de fresamento ou furação devem ser mostrados separadamente no desenho.
Projete o sobremetal em torno do acabamento pós-envelhecimento
A Special Metals descreve a prática recomendada como usinar ligeiramente sobredimensionado, endurecer por envelhecimento e depois acabar no tamanho final. Seu boletim também relata uma pequena contração permanente durante o envelhecimento, aproximadamente 0,0002 pol/pol no contexto indicado; as peças reais ainda exigem a especificação aplicável e medição, pois geometria, condição do material e detalhes do processo variam. Use esses dados do produtor como entrada de planejamento, não como substituto de um estudo de sobremetal em uma peça crítica.
Coloque o sobremetal de acabamento no plano de processo e identifique quais superfícies o recebem. Sobremetal insuficiente pode deixar um recurso abaixo da medida após o tratamento ou não conseguir limpá-lo; sobremetal excessivo pode tornar a operação final desnecessariamente difícil. Estabeleça um esquema de referência que possa ser recuperado após o tratamento, especialmente se a peça tiver paredes finas ou múltiplos recursos coaxiais.
Faça o acabamento de superfícies críticas a partir de um datum repetível
Após o envelhecimento, inspecione o blank antes do corte final. Confirme o sobremetal restante, localize o datum funcional e evite força de fixação que distorça uma seção fina. Se a condição envelhecida aumentar a carga de corte ou o desgaste da ferramenta, use engajamento controlado e monitore a condição da ferramenta; não force um corte de acabamento através de uma aresta desgastada e depois compense alterando o tamanho nominal.
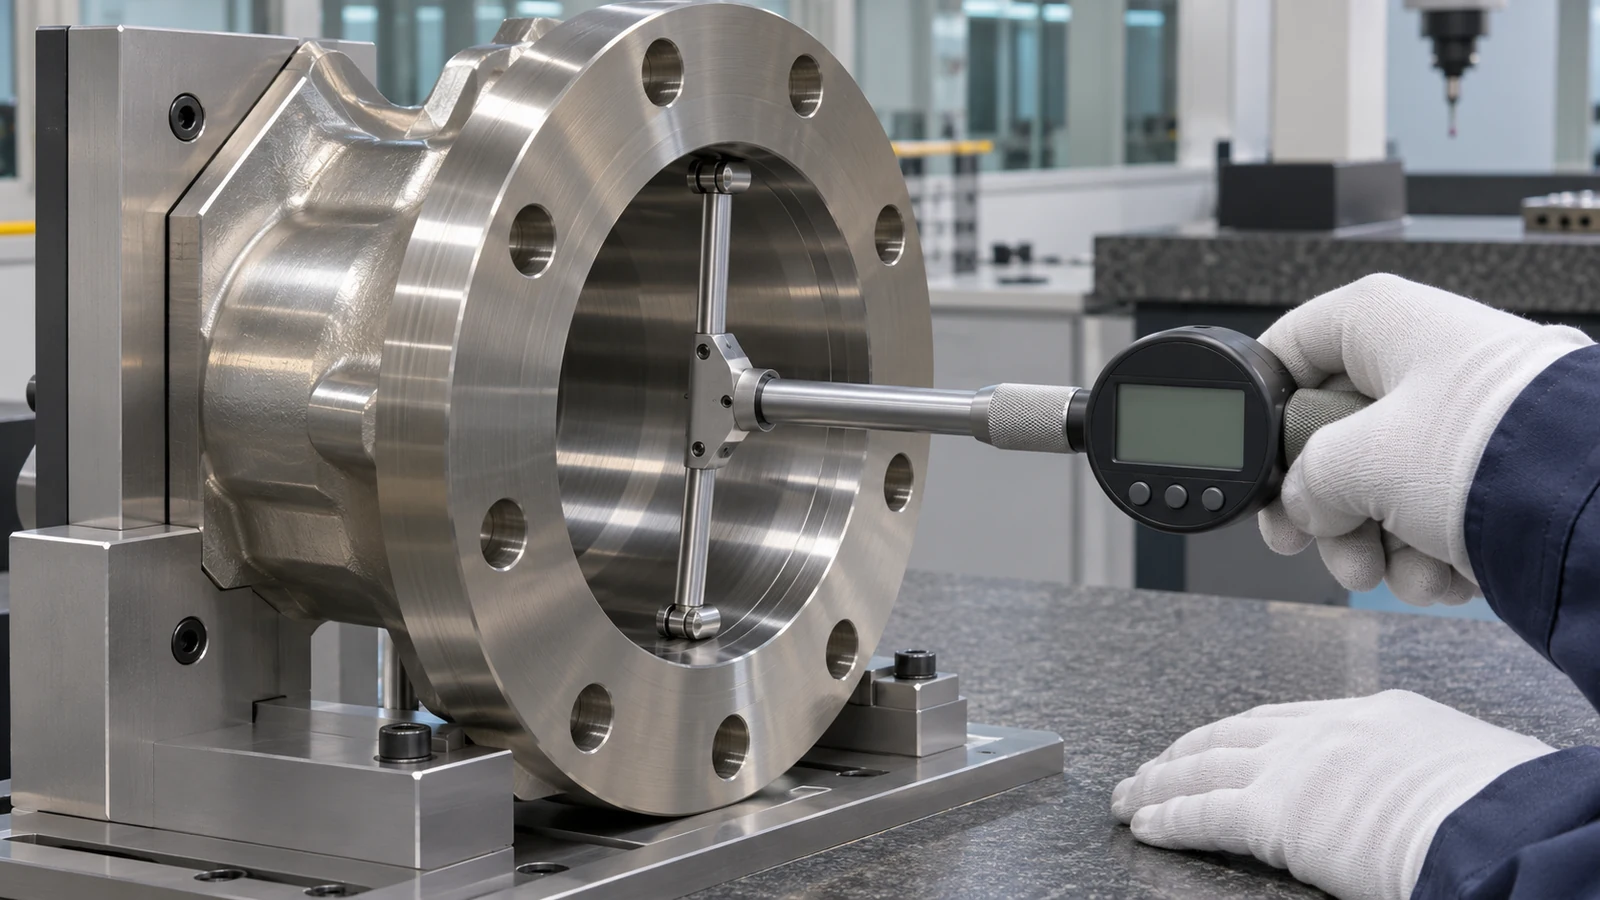
Separe as dimensões que podem ser estabelecidas no desbaste daquelas que devem atender à condição final. Um diâmetro de rolamento, face de vedação e padrão de furos podem ter relações de datum diferentes. O desenho deve deixar essas relações claras e especificar se a aceitação final ocorre após o tratamento e a usinagem de acabamento.
Defina a responsabilidade pelo tratamento e pela inspeção
Declare a especificação K-500 exigida, a forma do produto, a condição de entrada, o ciclo de envelhecimento aprovado e quem executa o tratamento. Identifique as dimensões medidas antes do tratamento versus após a usinagem final e exija os registros de rastreabilidade relevantes. Não presuma que um fornecedor de CNC executa o endurecimento por envelhecimento ou pode escolher um ciclo substituto sem autorização do cliente.
A sequência de processo é o principal valor de usinagem de Monel K-500: remoção pesada onde a condição inicial a suporta, um sobremetal documentado para envelhecimento e, em seguida, uma operação de acabamento controlada. Transferências claras tornam o tamanho final auditável e mantêm o K-500 distinto da discussão existente no site sobre Monel 400 e R-405.