
Respuesta breve: la decisión central en el mecanizado de Monel K-500 es cuánto desbaste pesado completar antes del endurecimiento por envejecimiento y qué superficies necesitan un corte final después. Special Metals recomienda el mecanizado pesado en la condición recocida o trabajada en caliente y templada, seguido de un mecanizado con un ligero sobredimensionado, el endurecimiento por envejecimiento y el mecanizado de acabado a medida. La ruta exacta aún depende del plano, la forma del producto, la condición de suministro y la especificación de tratamiento autorizada.
Este artículo trata sobre la secuencia de proceso para componentes de K-500. No es una guía general para Monel 400 o R-405, y una declaración de maquinabilidad para un grado no debe transferirse a otro.
Verifique la forma del producto y la condición del K-500
El Monel K-500 es una aleación de níquel-cobre endurecible por precipitación, designada UNS N05500. Confirme la forma exacta del producto, la especificación, el certificado y la condición de suministro antes de planificar las trayectorias de herramienta. Las barras, placas y piezas forjadas pueden llegar bajo requisitos diferentes. No asuma que cada pieza en bruto de K-500 está en el mismo estado ni que un grado alternativo de Monel pueda seguir el mismo plan de mecanizado.
El artículo de CNC existente más cercano es la comparación de mecanizado de Monel 400 vs. R-405. Ese artículo aborda la distinción entre 400/R-405; esta el mecanizado de Monel K-500 página se centra en la secuencia de endurecimiento por envejecimiento y el sobrematerial dimensional. Para un contexto más amplio sobre materiales resistentes a la corrosión, consulte la categoría de materiales resistentes a la corrosión.
Elimine el stock pesado antes del envejecimiento cuando la ruta lo permita
El mecanizado pesado generalmente se realiza mejor en condición recocida o conformada en caliente y templada, según el boletín del productor de la aleación. El plan de proceso debe colocar el mayor volumen de eliminación de material antes del endurecimiento por envejecimiento si la especificación aprobada permite ese orden. El desbaste primero reduce la cantidad de corte de alta carga requerido después de que el material alcanza su condición envejecida.
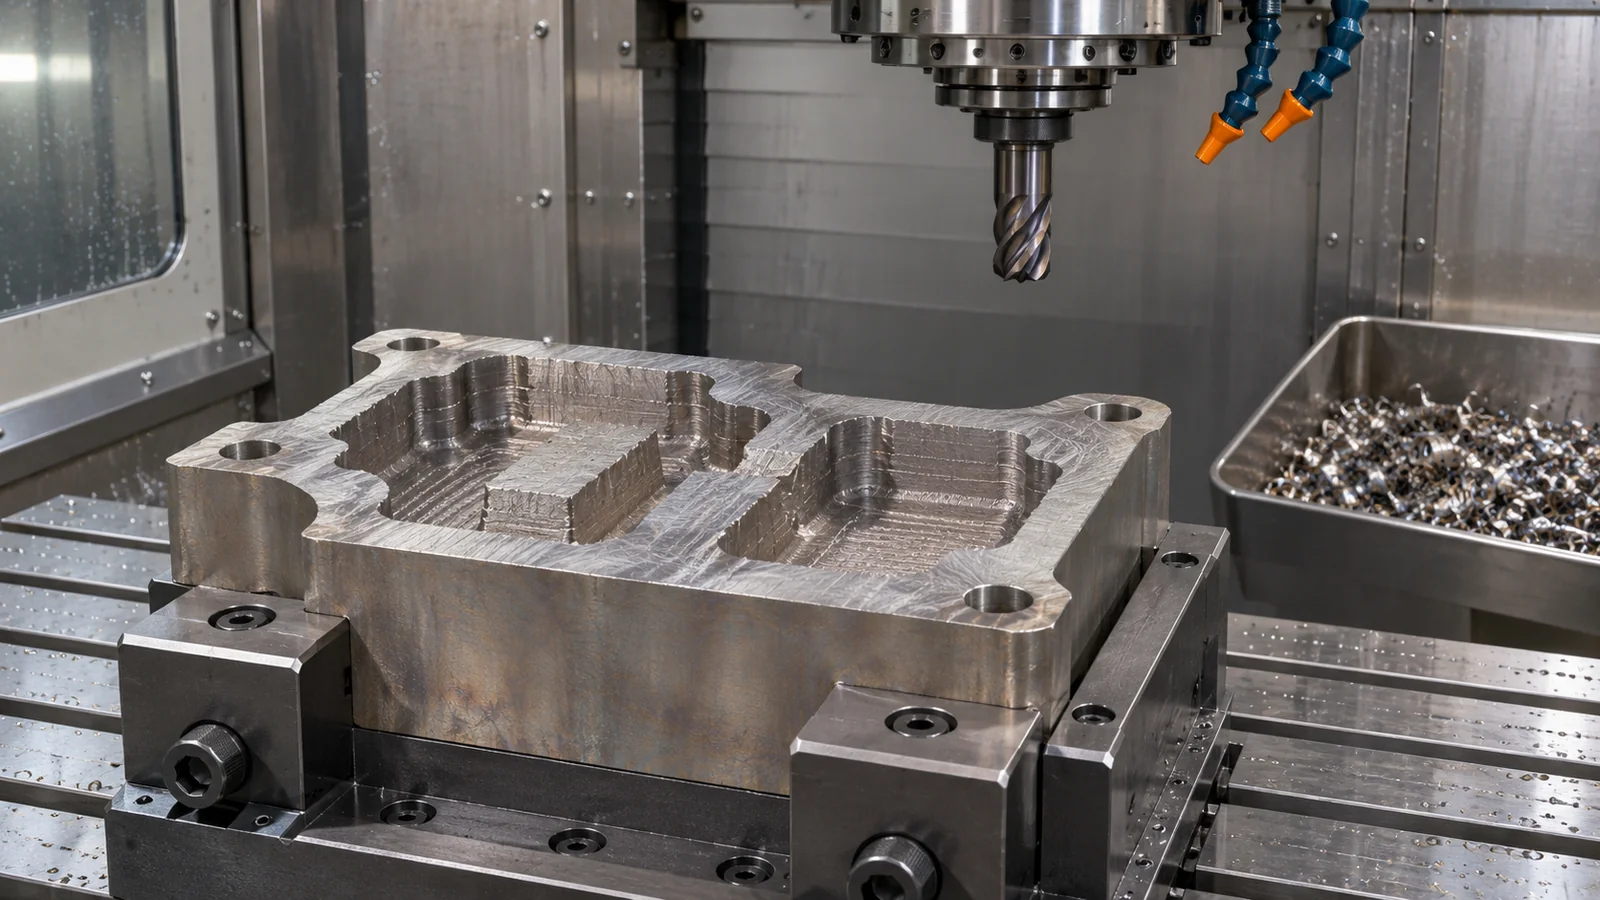
Eso no significa que cada operación deba ocurrir antes del envejecimiento. Los barrenos funcionales, las caras de sellado, los asientos de rodamiento o los hombros de localización pueden necesitar un pase de acabado después del ciclo térmico. Decida esto a partir de la pila de tolerancias y la geometría de la pieza, no a partir de una regla general. El Capacidad de torneado CNC es relevante para elementos cilíndricos, mientras que los requisitos de fresado o taladrado deben mostrarse por separado en el plano.
Diseñe el sobrematerial en torno al acabado posterior al envejecimiento
Special Metals describe la práctica recomendada como mecanizar ligeramente sobredimensionado, endurecer por envejecimiento y luego acabar a medida. Su boletín también reporta una pequeña contracción permanente durante el envejecimiento, aproximadamente 0,0002 in/in en el contexto indicado; las piezas reales aún requieren la especificación vigente y la medición porque la geometría, la condición del material y los detalles del proceso varían. Utilice esos datos del productor como insumo de planificación, no como sustituto de un estudio de sobremedida en una pieza crítica.
Coloque la sobremedida de acabado en el plan de proceso e identifique qué superficies la reciben. Un exceso de material insuficiente puede dejar un elemento por debajo de la medida después del tratamiento o no lograr limpiar la superficie; un exceso demasiado grande puede hacer innecesariamente difícil la operación final. Establezca un esquema de referencia que pueda recuperarse después del tratamiento, especialmente si la pieza tiene paredes delgadas o múltiples elementos coaxiales.
Acabe las superficies críticas desde un datum repetible
Después del envejecimiento, inspeccione el blanco antes del corte final. Confirme el material restante, localice el dato funcional y evite la fuerza de sujeción que deforme una sección delgada. Si la condición envejecida aumenta la carga de corte o el desgaste de la herramienta, utilice un contacto controlado y supervise el estado de la herramienta; no fuerce un corte de acabado a través de un filo desgastado y luego compense cambiando la medida nominal.
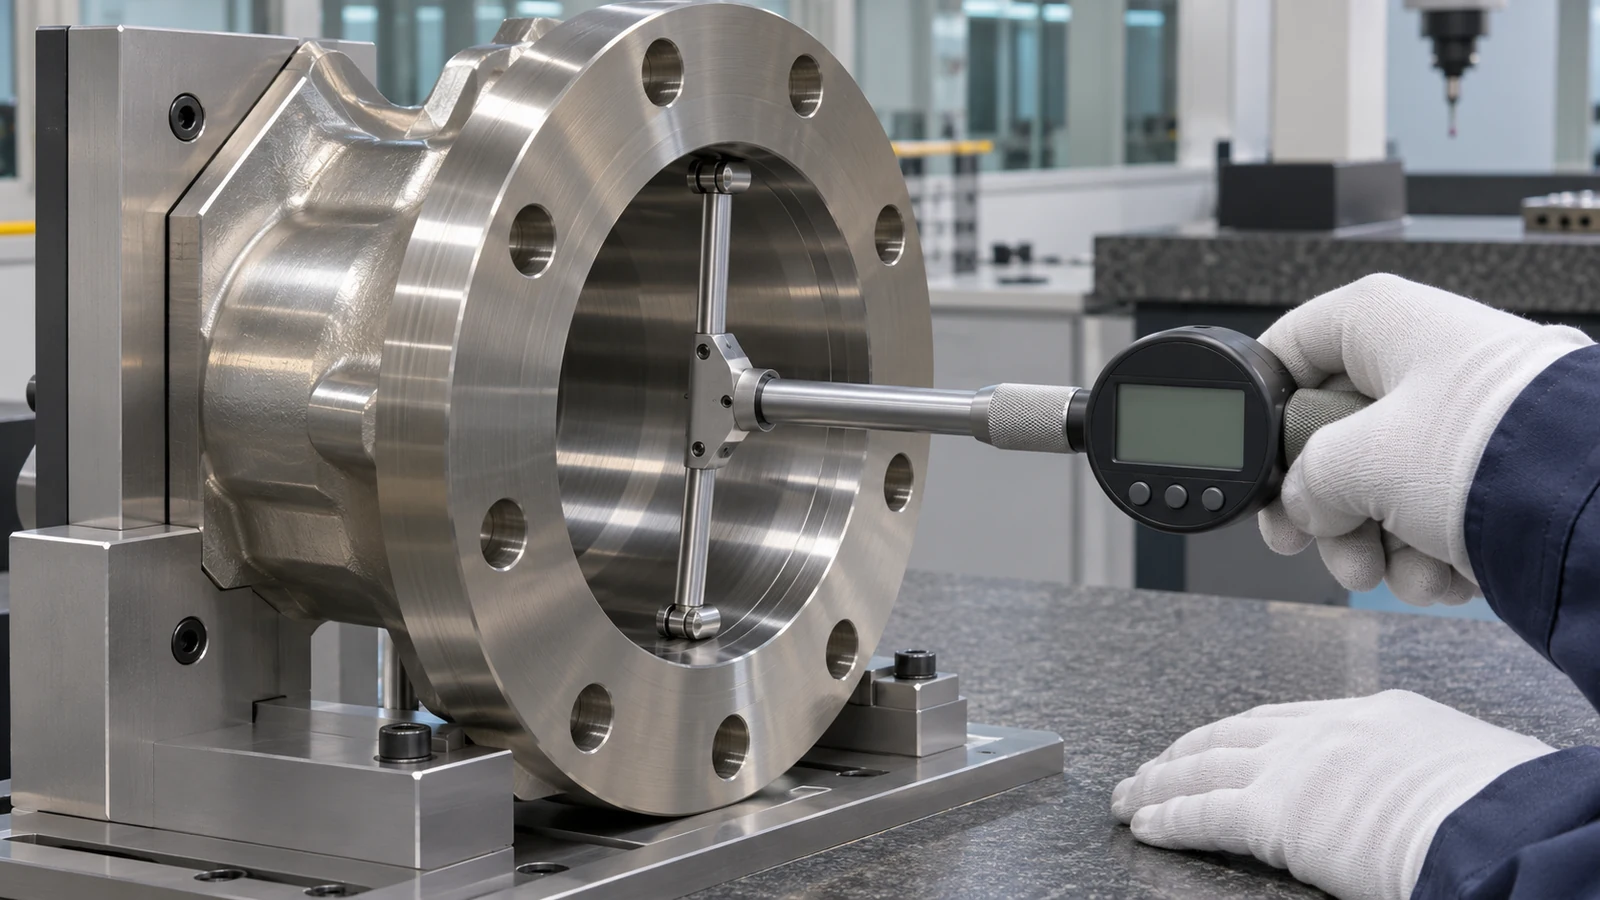
Separe las dimensiones que pueden establecerse en el mecanizado de desbaste de aquellas que deben cumplir la condición final. Un diámetro de rodamiento, una cara de sellado y un patrón de pernos pueden tener diferentes relaciones de datos. El plano debe dejar claras esas relaciones y especificar si la aceptación final ocurre después del tratamiento y del mecanizado de acabado.
Defina la responsabilidad del tratamiento y la inspección
Indique la especificación K-500 requerida, la forma del producto, la condición de recepción, el ciclo de envejecimiento aprobado y quién realiza el tratamiento. Identifique las dimensiones medidas antes del tratamiento frente a las medidas después del mecanizado final, y exija los registros de trazabilidad correspondientes. No suponga que un proveedor de CNC realiza el endurecimiento por envejecimiento ni que puede elegir un ciclo sustituto sin la autorización del cliente.
La secuencia del proceso es el principal valor de el mecanizado de Monel K-500: eliminación pesada donde la condición inicial lo permite, una sobremedida documentada para el envejecimiento y luego una operación de acabado controlada. Las transferencias claras hacen que la medida final sea auditable y mantienen el K-500 distinto de la discusión existente del sitio sobre Monel 400 y R-405.