
짧은 답변: 여기서 핵심적인 결정은 Monel K-500 가공 에서 시효 경화 전에 대량 소재 제거를 얼마나 완료할지, 그리고 이후 어떤 표면에 최종 절삭이 필요한지입니다. Special Metals는 풀림 상태 또는 열간 가공 후 급랭 상태에서 중삭 가공을 수행한 뒤, 약간 과치수로 가공하고, 시효 경화한 다음, 치수에 맞춰 정삭 가공할 것을 권장합니다. 정확한 공정 경로는 여전히 도면, 제품 형상, 공급 상태, 승인된 열처리 사양에 따라 달라집니다.
이 글은 K-500 부품의 공정 순서에 관한 것입니다. Monel 400 또는 R-405에 대한 일반 지침이 아니며, 한 등급에 대한 피삭성 설명을 다른 등급에 그대로 적용해서는 안 됩니다.
K-500 제품 형상과 상태를 확인하십시오
Monel K-500은 석출 경화형 니켈-구리 합금으로 UNS N05500으로 지정됩니다. 공구 경로를 계획하기 전에 정확한 제품 형상, 사양, 인증서, 공급 상태를 확인하십시오. 봉재, 판재, 단조 소재는 서로 다른 요구 사항에 따라 입고될 수 있습니다. 모든 K-500 소재가 동일한 상태라고 가정하거나, 대체 Monel 등급이 동일한 가공 계획을 따를 수 있다고 가정하지 마십시오.
가장 가까운 기존 CNC 관련 글은 사이트의 Monel 400 대 R-405 가공 비교. 글입니다. 해당 글은 400/R-405 구분을 다루며, 이 Monel K-500 가공 페이지는 시효 경화 순서와 치수 여유에 초점을 맞춥니다. 보다 폭넓은 내식성 소재 관련 내용은 다음을 참조하십시오. 내식성 소재 카테고리.
공정 경로가 허용하는 경우 시효 처리 전에 대량 소재를 제거하십시오
중삭 가공은 일반적으로 합금 제조사의 기술 자료에 따라 어닐링 상태 또는 열간 가공 후 담금질 상태에서 수행하는 것이 가장 좋습니다. 공정 계획은 승인된 사양이 해당 순서를 허용하는 경우 시효 경화 전에 최대 물량의 소재 제거를 배치해야 합니다. 황삭을 먼저 수행하면 소재가 시효 상태에 도달한 후 필요한 고부하 절삭량이 줄어듭니다.
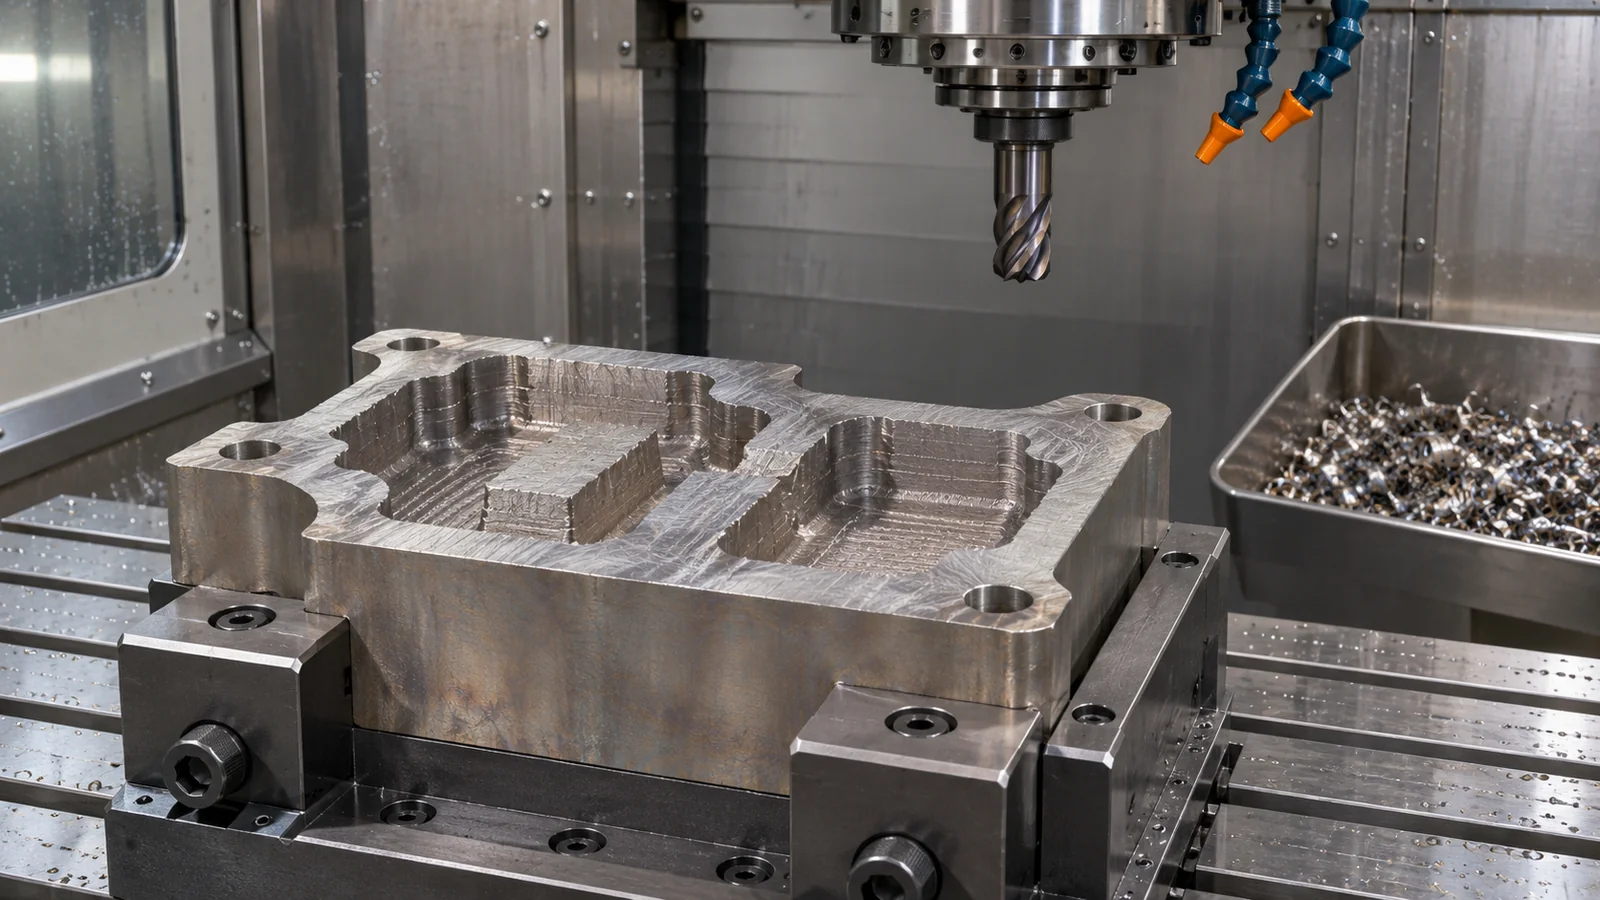
그렇다고 해서 모든 작업이 시효 처리 전에 이루어져야 하는 것은 아닙니다. 기능성 보어, 밀봉면, 베어링 시트 또는 위치 결정 숄더는 열처리 사이클 후에 정삭 패스가 필요할 수 있습니다. 이는 일률적인 규칙이 아니라 공차 누적과 부품의 형상을 기준으로 결정해야 합니다. 사이트의 CNC 선삭 역량 은(는) 원통형 형상에 관련되며, 밀링 또는 드릴링 요구 사항은 도면에 별도로 표시해야 합니다.
시효 처리 후 정삭을 고려하여 여유를 설계하십시오
Special Metals는 권장 관행을 약간 과대 치수로 가공하고, 시효 경화한 후 최종 치수로 정삭하는 것으로 설명합니다. 이 회사의 기술 자료는 또한 명시된 맥락에서 약 0.0002 in/in의 작은 영구 수축이 시효 처리 중에 발생한다고 보고합니다. 실제 부품은 형상, 소재 상태 및 공정 세부 사항이 다양하기 때문에 여전히 적용 사양과 측정이 필요합니다. 해당 제조사 데이터는 계획 입력 자료로 사용해야 하며, 중요한 부품에 대한 여유량 연구를 대체해서는 안 됩니다.
공정 계획에 정삭 여유량을 기재하고 어떤 표면에 적용되는지 명시하십시오. 여유량이 너무 적으면 처리 후 형상이 과소 치수가 되거나 깨끗하게 가공되지 않을 수 있고, 너무 많으면 최종 작업이 불필요하게 어려워질 수 있습니다. 특히 부품에 얇은 벽이나 여러 개의 동축 형상이 있는 경우, 처리 후 복원할 수 있는 기준 방식을 설정하십시오.
반복 가능한 기준면에서 중요 표면을 정삭하십시오
시효 처리 후 최종 절삭 전에 블랭크를 검사하십시오. 잔여 여유량을 확인하고 기능 기준을 설정하며, 얇은 단면을 변형시키는 클램핑력을 피하십시오. 시효 상태가 절삭 부하나 공구 마모를 증가시키는 경우 제어된 맞물림을 사용하고 공구 상태를 모니터링하십시오. 마모된 날을 통해 정삭 절삭을 억지로 수행한 다음 공칭 치수를 변경하여 보상해서는 안 됩니다.
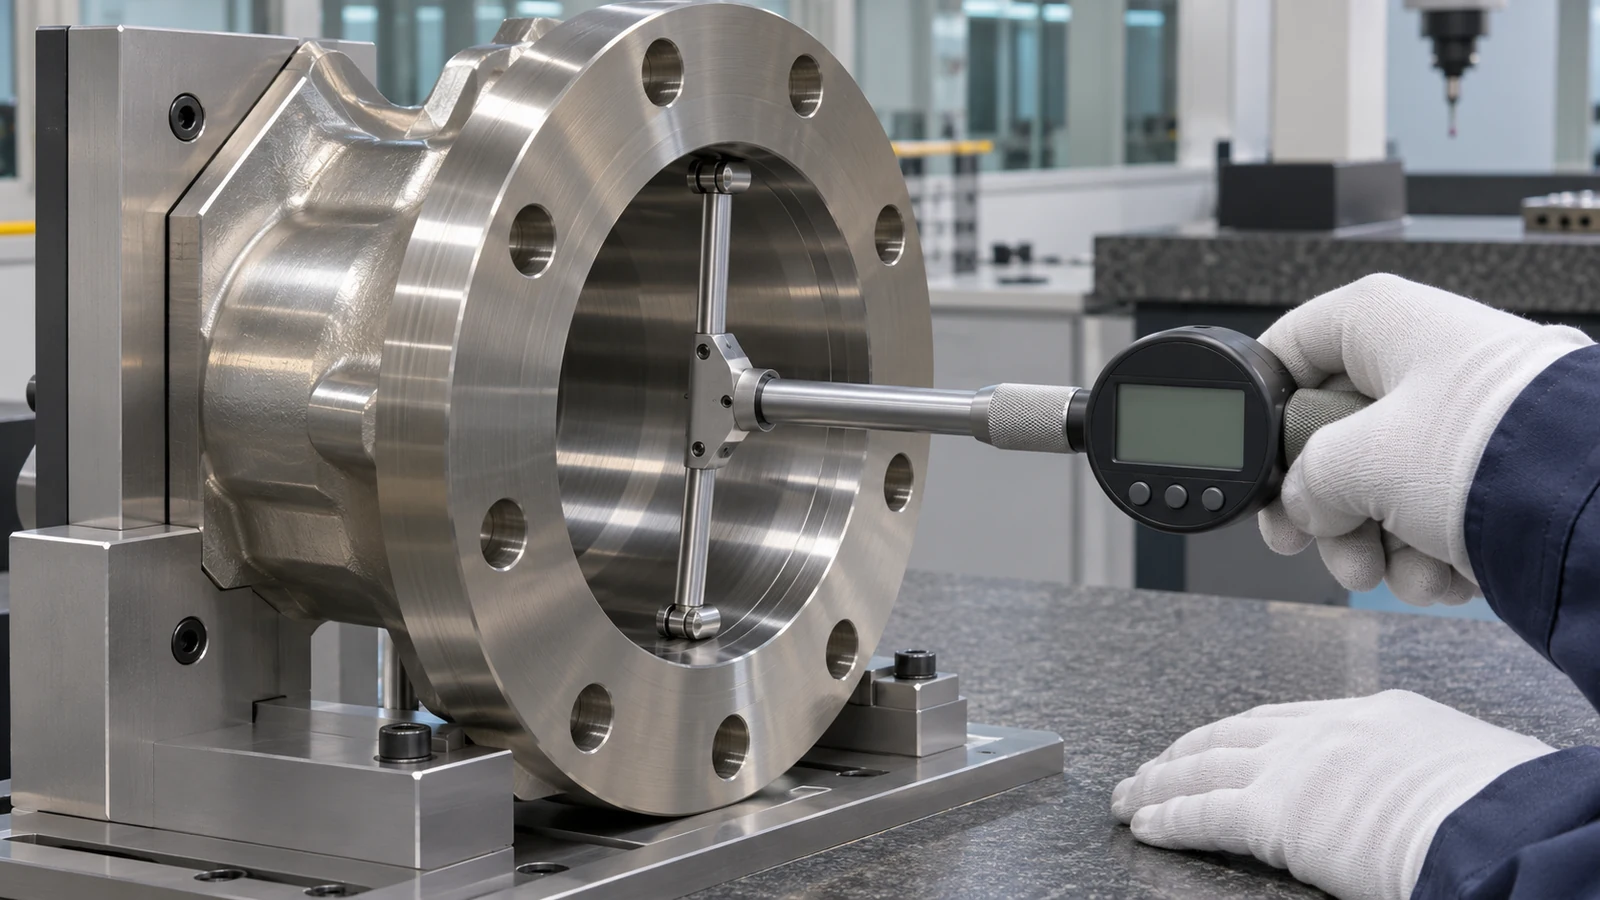
황삭 가공에서 설정할 수 있는 치수와 최종 상태를 충족해야 하는 치수를 구분하십시오. 베어링 직경, 밀봉면 및 볼트 패턴은 서로 다른 기준 관계를 가질 수 있습니다. 도면은 이러한 관계를 명확히 하고 최종 승인이 처리 및 정삭 가공 후에 이루어지는지 명시해야 합니다.
열처리 및 검사 책임 소재를 정의하십시오
필요한 K-500 사양, 제품 형태, 입고 상태, 승인된 시효 사이클 및 처리를 수행하는 주체를 명시하십시오. 처리 전에 측정한 치수와 최종 가공 후 측정한 치수를 구분하고 관련 추적성 기록을 요구하십시오. CNC 공급업체가 시효 경화를 수행하거나 고객 승인 없이 대체 사이클을 선택할 수 있다고 가정하지 마십시오.
공정 순서는 다음의 주요 가치입니다: Monel K-500 가공시작 상태가 지원하는 경우 대량 제거, 시효 처리를 위한 문서화된 여유량, 그런 다음 제어된 정삭 작업. 명확한 인계는 최종 치수를 감사 가능하게 하고 K-500을 사이트의 기존 Monel 400 및 R-405 논의와 구별되게 유지합니다.