
Risposta breve: la decisione centrale in Lavorazione meccanica del Monel K-500 riguarda quanto materiale asportare in sgrossatura pesante prima dell'indurimento per invecchiamento e quali superfici necessitano di un taglio finale successivamente. Special Metals raccomanda una lavorazione meccanica pesante allo stato ricotto o lavorato a caldo e tempestato, seguita da lavorazione meccanica leggermente fuori misura, indurimento per invecchiamento e finitura meccanica a misura. Il percorso esatto dipende comunque dal disegno, dalla forma del prodotto, dalla condizione di fornitura e dalla specifica di trattamento autorizzata.
Questo articolo riguarda la sequenza di processo per i componenti in K-500. Non è una guida generale al Monel 400 o R-405, e un'indicazione di lavorabilità per una lega non deve essere trasferita a un'altra.
Verificare la forma del prodotto e la condizione del K-500
Il Monel K-500 è una lega nichel-rame induribile per precipitazione, designata UNS N05500. Confermare la forma esatta del prodotto, la specifica, il certificato e la condizione di fornitura prima di pianificare i percorsi utensile. Barre, lastre e materiale da forgiatura possono arrivare con requisiti diversi. Non presumere che ogni grezzo in K-500 sia nello stesso stato né che una lega Monel alternativa possa seguire lo stesso piano di lavorazione meccanica.
L'articolo CNC esistente più vicino è il confronto del sito sulla lavorazione meccanica Monel 400 vs. R-405. Quell'articolo affronta la distinzione 400/R-405; questa Lavorazione meccanica del Monel K-500 pagina resta incentrata sulla sequenza di indurimento per invecchiamento e sul sovrametallo dimensionale. Per un contesto più ampio sui materiali resistenti alla corrosione, vedere la categoria materiali resistenti alla corrosione.
Rimuovere il grosso del materiale prima dell'invecchiamento quando il percorso lo consente
Le lavorazioni pesanti sono generalmente eseguite al meglio in condizioni ricotte o lavorate a caldo e tempate, secondo il bollettino del produttore della lega. Il piano di processo dovrebbe collocare il maggior volume di asportazione di materiale prima dell'indurimento per invecchiamento se la specifica approvata consente tale ordine. La sgrossatura iniziale riduce la quantità di taglio ad alto carico richiesta dopo che il materiale ha raggiunto la sua condizione invecchiata.
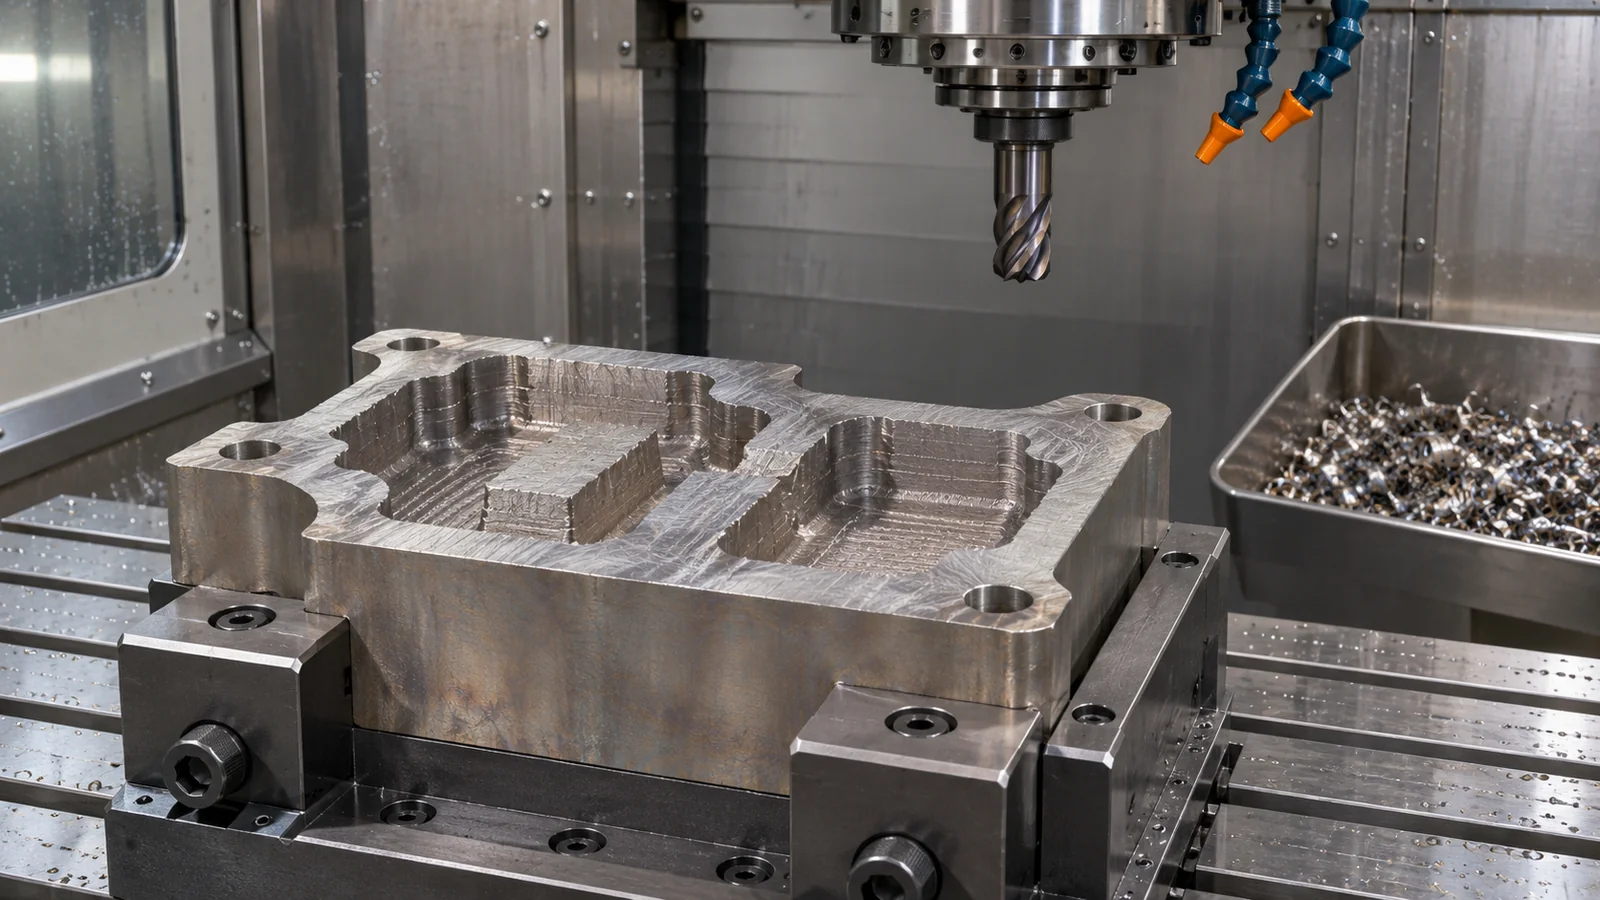
Ciò non significa che ogni operazione debba avvenire prima dell'invecchiamento. Fori funzionali, superfici di tenuta, sedi dei cuscinetti o spallamenti di posizionamento possono richiedere una passata di finitura dopo il ciclo termico. Decidere questo in base alla catena di tolleranze e alla geometria del pezzo, non in base a una regola generale. Il sito Capacità di tornitura CNC è rilevante per le caratteristiche cilindriche, mentre i requisiti di fresatura o foratura devono essere indicati separatamente sul disegno.
Progettare il sovrametallo in funzione della finitura post-invecchiamento
Special Metals descrive la pratica raccomandata come lavorazione con leggero sovrametallo, indurimento per invecchiamento, quindi finitura a misura. Il suo bollettino riporta anche una piccola contrazione permanente durante l'invecchiamento, circa 0,0002 in/in nel contesto indicato; i pezzi reali richiedono comunque la specifica applicabile e la misurazione perché geometria, condizione del materiale grezzo e dettagli del processo variano. Utilizzare questi dati del produttore come input di pianificazione, non come sostituto di uno studio del sovrametallo su un pezzo critico.
Inserire il sovrametallo di finitura nel piano di processo e identificare quali superfici lo ricevono. Un sovrametallo troppo scarso può lasciare una caratteristica sottodimensionata dopo il trattamento o non consentire la pulizia; un sovrametallo eccessivo può rendere l'operazione finale inutilmente difficile. Stabilire uno schema di riferimento recuperabile dopo il trattamento, soprattutto se il pezzo ha pareti sottili o più caratteristiche coassiali.
Finire le superfici critiche da un datum ripetibile
Dopo l'invecchiamento, ispezionare il grezzo prima del taglio finale. Confermare il sovrametallo rimanente, individuare il datum funzionale ed evitare forze di serraggio che deformino una sezione sottile. Se la condizione invecchiata aumenta il carico di taglio o l'usura dell'utensile, utilizzare un impegno controllato e monitorare le condizioni dell'utensile; non forzare una passata di finitura attraverso un tagliente usurato per poi compensare modificando la dimensione nominale.
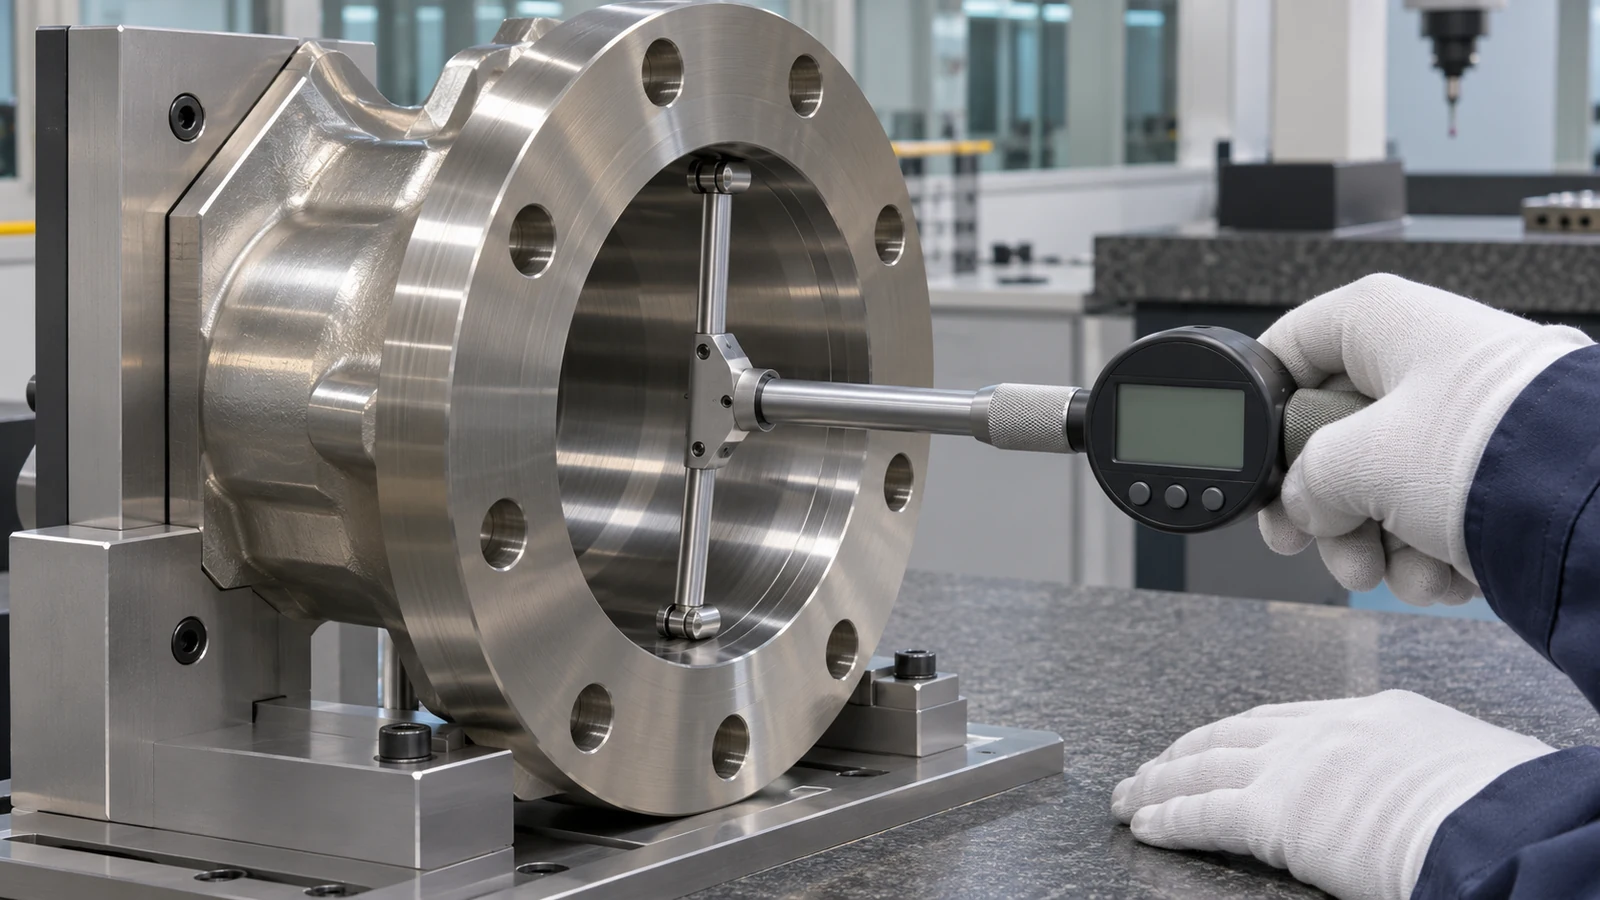
Separare le dimensioni che possono essere stabilite nella sgrossatura da quelle che devono soddisfare la condizione finale. Un diametro di cuscinetto, una superficie di tenuta e un foro di bulloni possono avere relazioni di datum diverse. Il disegno deve rendere chiare tali relazioni e specificare se l'accettazione finale avviene dopo il trattamento e la lavorazione di finitura.
Definire la responsabilità del trattamento e dell'ispezione
Indicare la specifica K-500 richiesta, la forma del prodotto, la condizione in ingresso, il ciclo di invecchiamento approvato e chi esegue il trattamento. Identificare le dimensioni misurate prima del trattamento rispetto a quelle dopo la lavorazione finale e richiedere i registri di tracciabilità pertinenti. Non presumere che un fornitore CNC esegua l'indurimento per invecchiamento o possa scegliere un ciclo sostitutivo senza l'autorizzazione del cliente.
La sequenza di processo è il valore principale di Lavorazione meccanica del Monel K-500: asportazione pesante dove la condizione iniziale lo supporta, un sovrametallo documentato per l'invecchiamento, quindi un'operazione di finitura controllata. Passaggi di consegne chiari rendono la dimensione finale verificabile e mantengono il K-500 distinto dalla discussione esistente sul sito relativa a Monel 400 e R-405.