
Kurze Antwort: die zentrale Entscheidung bei Monel K-500 Bearbeitung ist, wie viel starke Materialabtragung vor der Ausscheidungshärtung durchgeführt werden soll und welche Oberflächen anschließend eine Fertigbearbeitung benötigen. Special Metals empfiehlt eine starke Bearbeitung im geglühten oder warmverformten und abgeschreckten Zustand, gefolgt von einer Bearbeitung mit leichtem Übermaß, der Ausscheidungshärtung und der Fertigbearbeitung auf Maß. Der genaue Ablauf hängt weiterhin von der Zeichnung, der Produktform, dem Lieferzustand und der zugelassenen Wärmebehandlungsspezifikation ab.
Dieser Artikel behandelt die Prozessfolge für K-500-Bauteile. Er ist kein allgemeiner Leitfaden für Monel 400 oder R-405, und eine Zerspanbarkeitsaussage für eine Sorte sollte nicht auf eine andere übertragen werden.
Produktform und Zustand von K-500 verifizieren
Monel K-500 ist eine ausscheidungshärtbare Nickel-Kupfer-Legierung mit der Bezeichnung UNS N05500. Bestätigen Sie vor der Planung der Werkzeugwege die genaue Produktform, Spezifikation, das Zertifikat und den Lieferzustand. Stab-, Platten- und Schmiedematerial kann unter unterschiedlichen Anforderungen geliefert werden. Gehen Sie nicht davon aus, dass jeder K-500-Rohling im gleichen Zustand ist oder dass eine alternative Monel-Sorte demselben Bearbeitungsplan folgen kann.
Der nächstgelegene bestehende CNC-Artikel ist der Monel 400 vs. R-405 Bearbeitungsvergleich. Jener Artikel behandelt die Unterscheidung zwischen 400 und R-405; diese Monel K-500 Bearbeitung Seite konzentriert sich auf die Ausscheidungshärtungsfolge und das Maßaufmaß. Für einen breiteren Kontext zu korrosionsbeständigen Werkstoffen siehe die Kategorie korrosionsbeständiger Werkstoffe.
Starken Materialabtrag vor dem Auslagern entfernen, wenn der Ablauf es zulässt
Schwerzerspanung erfolgt im Allgemeinen am besten in einem geglühten oder warmumgeformten und abgeschreckten Zustand gemäß dem Bulletin des Legierungsherstellers. Der Prozessplan sollte das größte Zerspanungsvolumen vor die Ausscheidungshärtung legen, wenn die zugelassene Spezifikation diese Reihenfolge erlaubt. Das Schruppen zuerst reduziert den Umfang der Hochlastzerspanung, der nach Erreichen des ausgehärteten Zustands des Werkstoffs erforderlich ist.
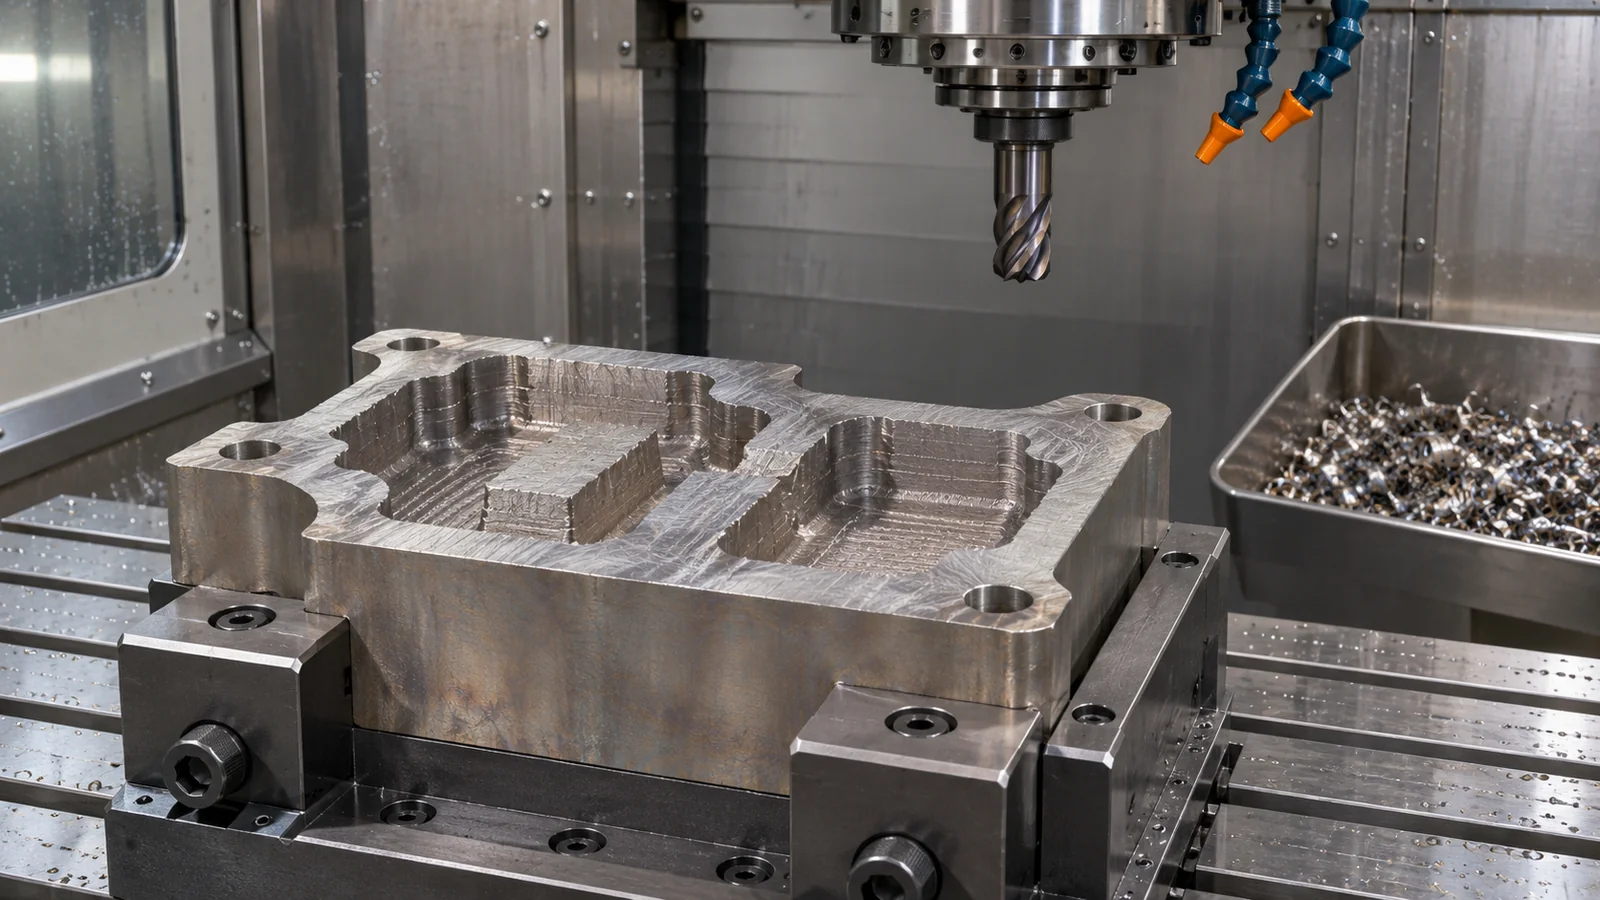
Das bedeutet nicht, dass jeder Arbeitsgang vor der Alterung erfolgen muss. Funktionsbohrungen, Dichtflächen, Lagersitze oder Positionieranschläge können nach dem Wärmebehandlungszyklus einen Schlichtgang erfordern. Entscheiden Sie dies anhand des Toleranzstapels und der Geometrie des Teils, nicht nach einer pauschalen Regel. Die CNC-Drehkapazität ist für zylindrische Merkmale relevant, während Fräs- oder Bohranforderungen separat auf der Zeichnung angegeben werden sollten.
Das Aufmaß um die Fertigbearbeitung nach dem Auslagern herum auslegen
Special Metals beschreibt die empfohlene Vorgehensweise als Bearbeitung mit leichtem Übermaß, Ausscheidungshärtung und anschließender Fertigbearbeitung auf Maß. Das Bulletin berichtet außerdem über eine geringe bleibende Schrumpfung während der Alterung von etwa 0,0002 in/in im genannten Kontext; tatsächliche Teile erfordern dennoch die maßgebliche Spezifikation und Messung, da Geometrie, Ausgangszustand und Prozessdetails variieren. Verwenden Sie diese Herstellerdaten als Planungsgrundlage, nicht als Ersatz für eine Aufmaßstudie bei einem kritischen Teil.
Tragen Sie das Schlichtaufmaß in den Prozessplan ein und kennzeichnen Sie, welche Oberflächen es erhalten. Zu wenig Material kann ein Merkmal nach der Behandlung untermaßig zurücklassen oder ein sauberes Freischneiden verhindern; zu viel kann den letzten Arbeitsgang unnötig erschweren. Legen Sie ein Referenzschema fest, das nach der Behandlung wiederhergestellt werden kann, insbesondere wenn das Teil dünnwandig ist oder mehrere koaxiale Merkmale aufweist.
Kritische Oberflächen von einer wiederholbaren Bezugsbasis aus fertigbearbeiten
Prüfen Sie nach der Alterung den Rohling vor dem letzten Schnitt. Bestätigen Sie das verbleibende Aufmaß, lokalisieren Sie das funktionale Bezugssystem und vermeiden Sie Spannkräfte, die einen dünnen Querschnitt verformen. Wenn der gealterte Zustand die Schnittlast oder den Werkzeugverschleiß erhöht, verwenden Sie einen kontrollierten Eingriff und überwachen Sie den Werkzeugzustand; erzwingen Sie keinen Schlichtschnitt mit einer verschlissenen Schneide und kompensieren Sie dies anschließend nicht durch Änderung des Nennmaßes.
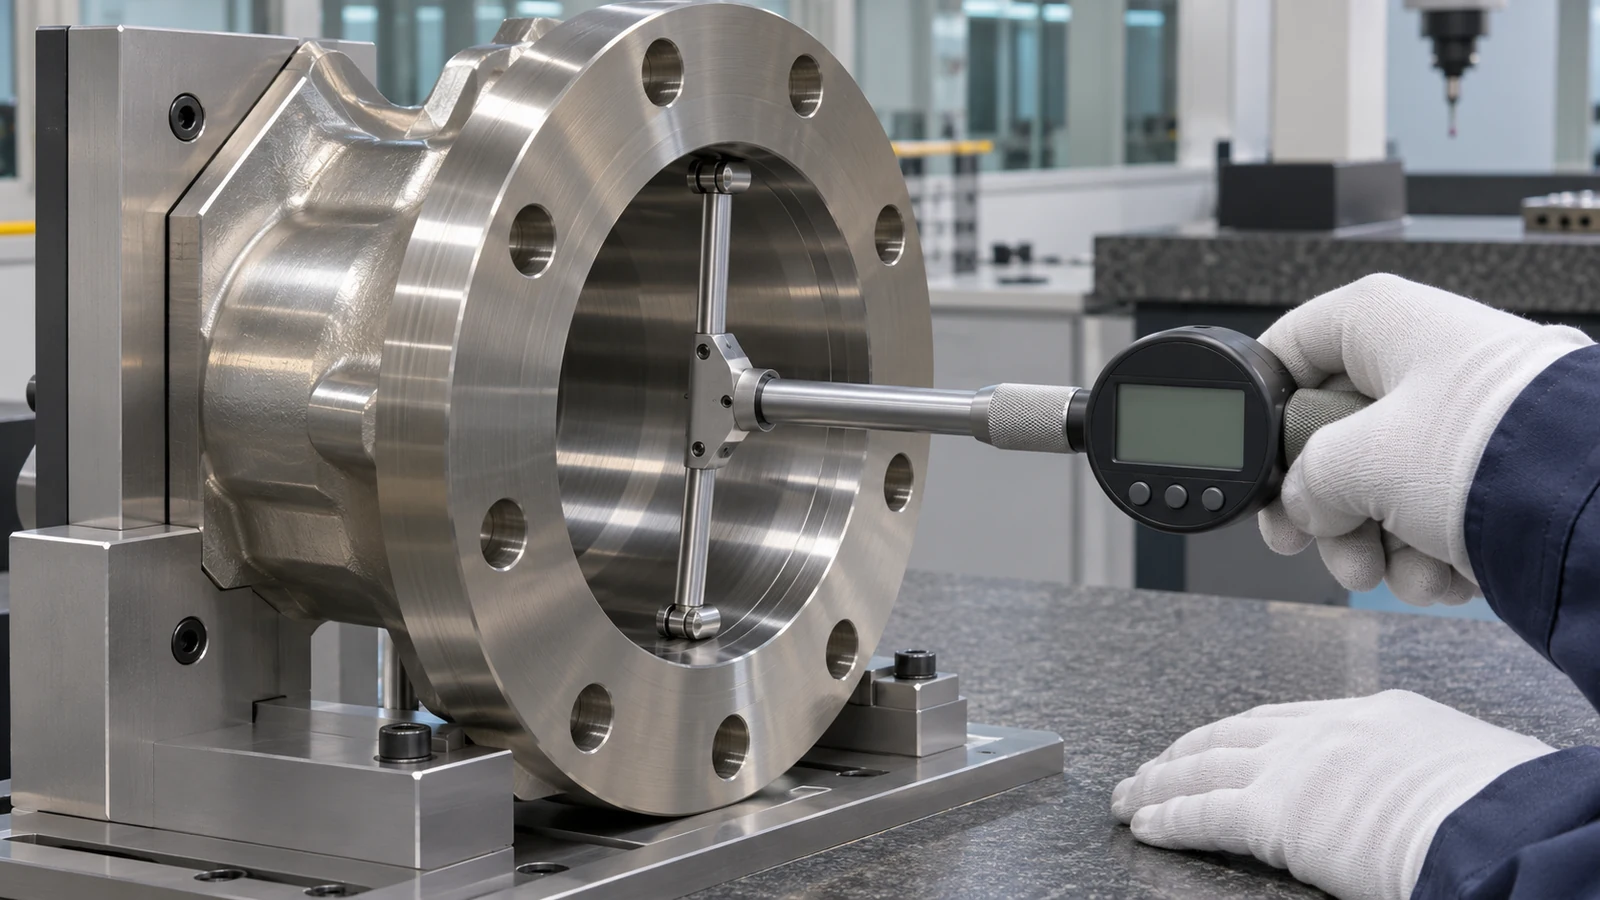
Trennen Sie Maße, die in der Schruppbearbeitung festgelegt werden können, von denen, die den Endzustand erfüllen müssen. Ein Lagerdurchmesser, eine Dichtfläche und ein Lochbild können unterschiedliche Bezugsbeziehungen aufweisen. Die Zeichnung sollte diese Beziehungen klar darstellen und angeben, ob die Endabnahme nach der Behandlung und der Fertigbearbeitung erfolgt.
Verantwortung für Wärmebehandlung und Prüfung festlegen
Geben Sie die geforderte K-500-Spezifikation, die Produktform, den Anlieferungszustand, den zugelassenen Alterungszyklus und denjenigen an, der die Behandlung durchführt. Kennzeichnen Sie die Maße, die vor der Behandlung gemessen werden, gegenüber denen nach der Endbearbeitung, und fordern Sie die relevanten Rückverfolgbarkeitsunterlagen an. Gehen Sie nicht davon aus, dass ein CNC-Zulieferer die Ausscheidungshärtung durchführt oder ohne Kundenfreigabe einen Ersatzzyklus wählen kann.
Die Prozessfolge ist der Hauptwert von Monel K-500 Bearbeitung: starke Zerspanung, wo der Ausgangszustand dies unterstützt, ein dokumentiertes Aufmaß für die Alterung, dann ein kontrollierter Schlichtarbeitsgang. Klare Übergaben machen das Endmaß nachvollziehbar und halten K-500 getrennt von der bestehenden Diskussion zu Monel 400 und R-405 am Standort.