
Réponse courte : planifier usinage de l'acier inoxydable 13-8 PH de l'état de livraison et de l'état de vieillissement final requis. L'alliage 13-8 PH peut être usiné dans plusieurs états, mais l'usinabilité et le comportement de coupe varient avec la résistance et la dureté. Un plan utile ne se contente pas de mentionner le 13-8 PH ; il précise la spécification matière applicable, l'état initial, l'état final, la responsabilité du traitement et les dimensions finies avant ou après vieillissement.
La question de procédé n'est pas simplement de savoir s'il faut usiner avant le traitement thermique. Il s'agit de déterminer la surépaisseur à laisser, les références qui subsistent après la séquence et la manière dont le contrôle final tient compte des déformations après le cycle thermique spécifié.
L'état A et la matière vieillie correspondent à des travaux différents
Le 13-8 PH est un acier inoxydable martensitique à durcissement par précipitation. Sa résistance est obtenue par un cycle thermique spécifié, et l'état de livraison détermine la dureté et le comportement de coupe rencontrés à la machine. Certaines recommandations de fournisseurs identifient le H1150M comme un état plus usinable pour certaines opérations, mais il ne s'agit pas d'une instruction universelle de modifier l'état exigé par le client. Le plan et la spécification matière font foi.
Pour usinage de l'acier inoxydable 13-8 PH, confirmer le certificat produit, l'état, la dureté si elle est spécifiée, et si l'ébauche a déjà subi une mise en solution ou un vieillissement. Ne pas considérer le 13-8 PH comme un équivalent d'usinage interchangeable avec le 17-4 PH ; les nuances, les propriétés et les cycles de traitement autorisés ne sont pas interchangeables. La page aperçu des matériaux en acier inoxydable est une référence générale parente, et non un substitut aux documents spécifiques à la nuance.
Placer l'étape de vieillissement là où le plan l'exige
Lorsque le cycle approuvé permet l'usinage avant vieillissement, l'ébauchage de la géométrie principale dans l'état initial plus tendre spécifié peut réduire la quantité de matière enlevée à l'état vieilli. Laisser une surépaisseur de finition sur les alésages, faces ou éléments de positionnement critiques si le plan de procédé prévoit de les finir ultérieurement. Identifier ensuite les références encore utilisables après traitement ; si la référence d'origine est supprimée ou déformée, le plan doit prévoir un schéma de transfert fiable.
Lorsque la matière livrée est déjà vieillie, le procédé doit être planifié pour cet état. Éviter d'utiliser un tableau de vitesses générique comme garantie d'acceptation. Le choix des outils, la rigidité, la charge par dent, l'arrosage du liquide de coupe, l'engagement et l'usure des outils comptent tous ; ajuster à partir du certificat matière et des données du fabricant d'outils. Ne pas revieillir ni adoucir la matière du client sans autorisation écrite.
Une bonne revue de gamme pose quatre questions : quel état est à l'entrée, quel état est exigé à l'expédition, quelles caractéristiques sont fonctionnellement critiques et qui contrôle chaque étape de traitement. La page du procédé de traitement thermique peut appuyer cette discussion, tandis que le bon de commande doit nommer la spécification réelle et le transformateur responsable.
Réserver la surépaisseur de finition pour les interfaces fonctionnelles
Les pièces à haute résistance combinent souvent une face de montage, un entraxe de perçage, un alésage et des rayons de bord. Si le vieillissement intervient entre l'ébauche et la finition, décidez si la relation alésage-face peut être recréée à partir de références stables après le retour de la pièce. Une passe de finition doit enlever suffisamment de matière pour nettoyer la surface sans contraindre une paroi mince ni plaquer une ébauche déformée contre le montage.
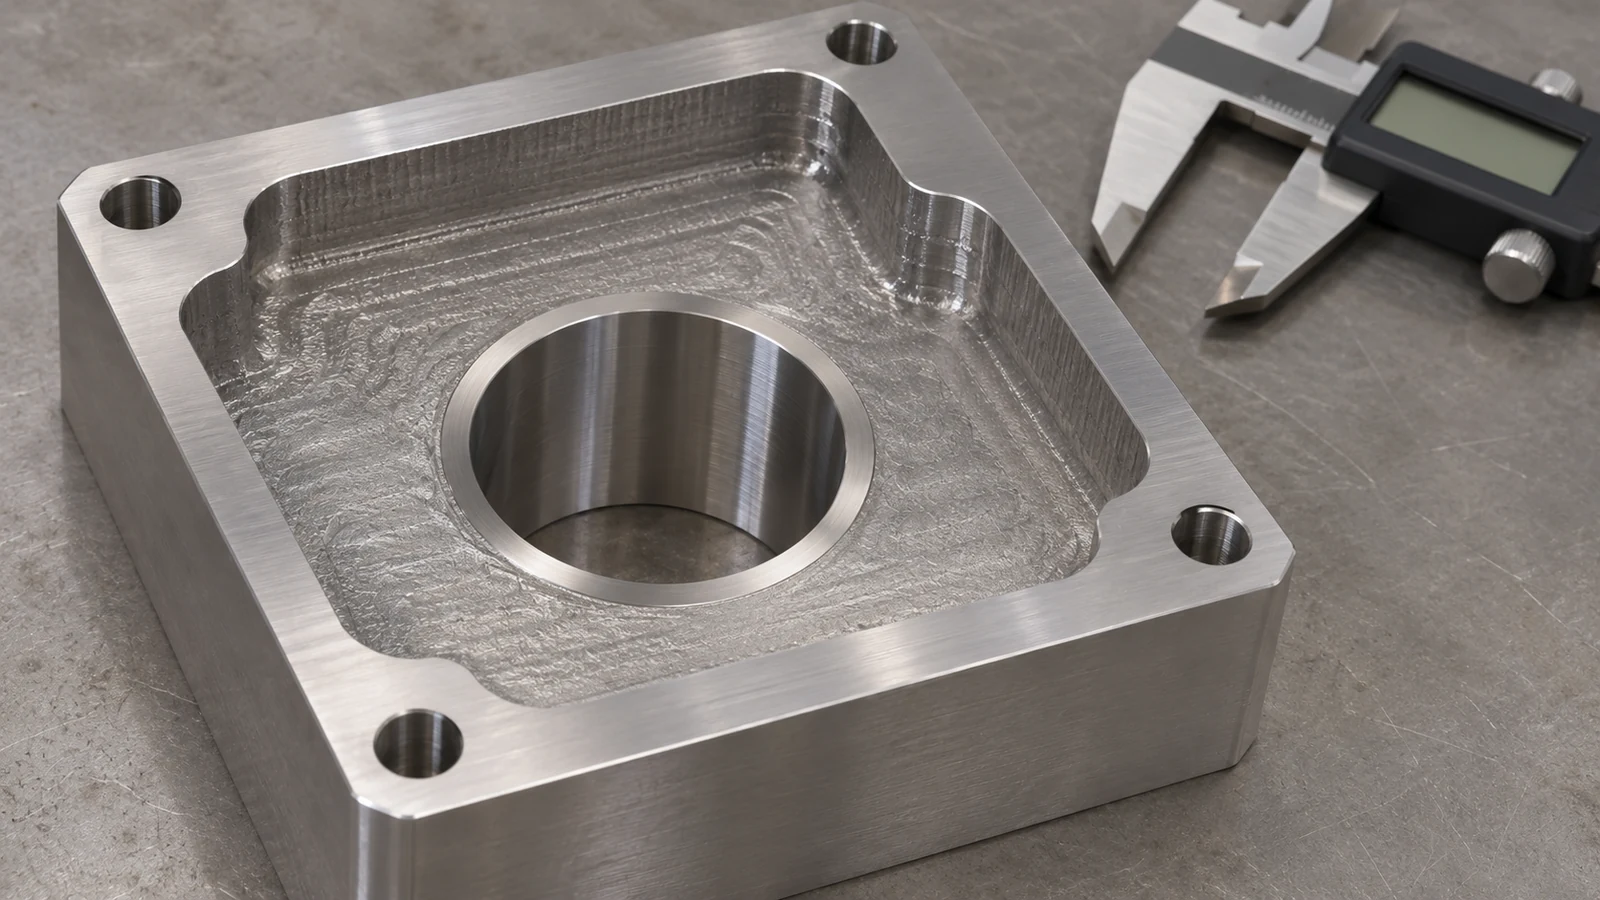
Pour les trous ou poches sécants, spécifiez les limites de bavure et les ruptures d'arête aux interfaces où l'assemblage ou l'écoulement en dépend. Évitez de supposer qu'une opération d'ébavurage peut enlever de la matière sur une portée d'étanchéité ou un épaulement de positionnement. Le plan de la pièce doit distinguer ces surfaces des arêtes non critiques.
Mesurer une fois l'état final établi
Contrôlez les caractéristiques qui régissent l'assemblage après la dernière étape thermique requise et tout usinage de finition. Consignez le schéma de références, la condition de maintien et l'équipement de contrôle utilisés. Un contrôle avant vieillissement peut vérifier l'enlèvement de matière et la position des trous à ce stade, mais il n'établit pas la réception finale lorsque le plan exige des dimensions à l'état vieilli.
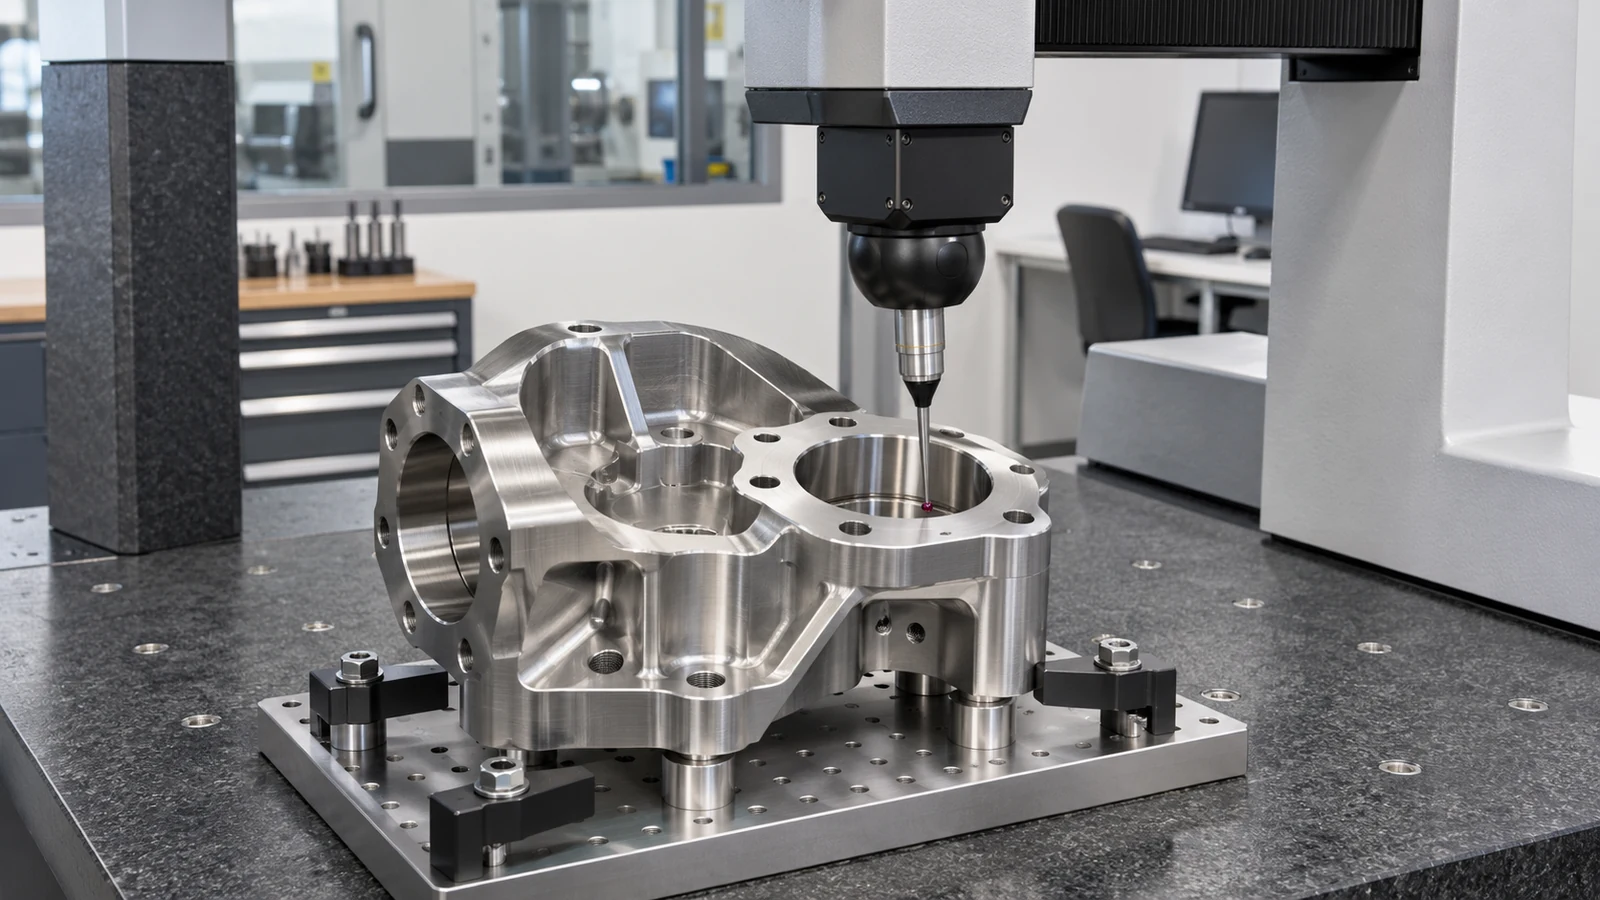
Si la pièce évolue après le cycle thermique, revoyez la gamme et le bridage avant de modifier la géométrie nominale. Vérifiez si la forme de la matière première, l'épaisseur de section, la spécification de traitement et la pratique de refroidissement correspondent à la gamme approuvée. Une modification de procédé non documentée rend les résultats dimensionnels ultérieurs difficiles à comparer.
Rendre explicite le transfert au traitement thermique
Sur le plan ou le bon de commande, indiquez la spécification de matériau et la forme du produit, les états à l'entrée et final, la gamme de vieillissement autorisée et la partie responsable du traitement. Identifiez les dimensions critiques comme exigences avant ou après traitement, précisez la référence de datum après vieillissement et définissez l'enregistrement de contrôle final requis. Si un transformateur externe intervient, clarifiez la traçabilité et la documentation avant de libérer la commande.
C'est le cœur pratique de usinage de l'acier inoxydable 13-8 PH: coordonnez la coupe avec l'état de matériau spécifié au lieu de supposer qu'une seule séquence d'opérations convient à toutes les pièces. Des notes claires sur l'état et le contrôle aident l'ingénierie, les achats et l'atelier d'usinage à travailler à partir de la même définition.