
Une pièce CNC n'est pas finie simplement parce qu'elle est sortie de la machine. La surface peut devoir résister à la corrosion, réduire le frottement, assurer l'étanchéité, recevoir un revêtement, offrir un aspect spécifique ou préserver une dimension critique. La bonne finition de surface dépend du matériau, de la fonction, de l'environnement, de la géométrie, des tolérances, de la quantité et du budget. Choisir uniquement en fonction de l'apparence peut créer des problèmes d'adhérence, des variations dimensionnelles, des coûts inutiles ou une surface qui semble belle mais qui échoue en service.
Commencez par ce que la surface doit faire
| Objectif de la surface | Décision de finition à revoir | Risque courant |
|---|---|---|
| Protection contre la corrosion | Compatibilité des matériaux, couverture du revêtement, bords, trous et environnement de service | Le traitement protège l'apparence mais pas la condition d'exposition réelle |
| Contrôle de l'usure ou du frottement | Dureté, rugosité, lubrification, matériau antagoniste et épaisseur du revêtement | La surface est lisse mais s'use rapidement ou modifie l'ajustement |
| Étanchéité ou contact avec les fluides | Orientation de la rugosité, ondulation, bavures, planéité, propreté et compatibilité du traitement | Une finition cosmétique est spécifiée sans méthode d'acceptation fonctionnelle |
| Apparence ou manipulation | Texture, couleur, brillance, uniformité, masquage et échantillons de référence | La description écrite ne définit pas ce que le client acceptera |
Une pièce peut utiliser différentes exigences de finition sur différentes faces. Gardez les interfaces critiques, les zones cosmétiques et les surfaces cachées distinctes au lieu d'appliquer la finition la plus coûteuse partout.
L'état brut d'usinage est un véritable choix d'ingénierie
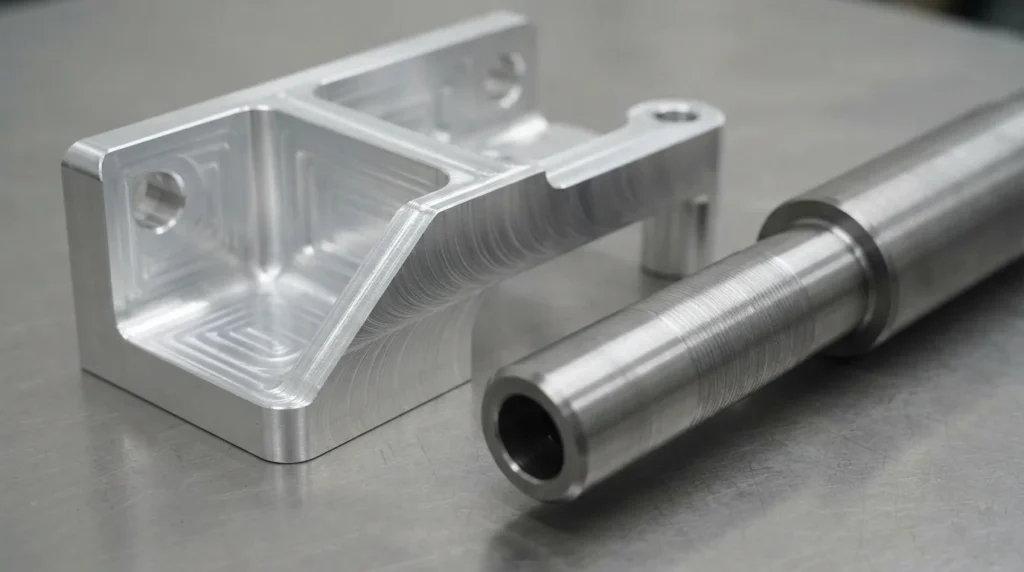
Quand une surface usinée suffit
- La surface est cachée ou n'est pas exposée à un environnement corrosif.
- Les marques d'outil visibles n'affectent ni l'apparence ni la perception du client.
- La rugosité et l'état des arêtes sont adéquats pour la fonction d'assemblage ou d'étanchéité.
- Un revêtement ajouterait un risque ou de l'épaisseur sans bénéfice de performance significatif.
Si un résultat plus lisse est nécessaire, spécifiez la surface fonctionnelle et la valeur d'acceptation plutôt que de demander la finition “ la plus lisse possible ”. Cette dernière est difficile à chiffrer et à inspecter de manière cohérente.
Finitions mécaniques pour la texture et l'aspect
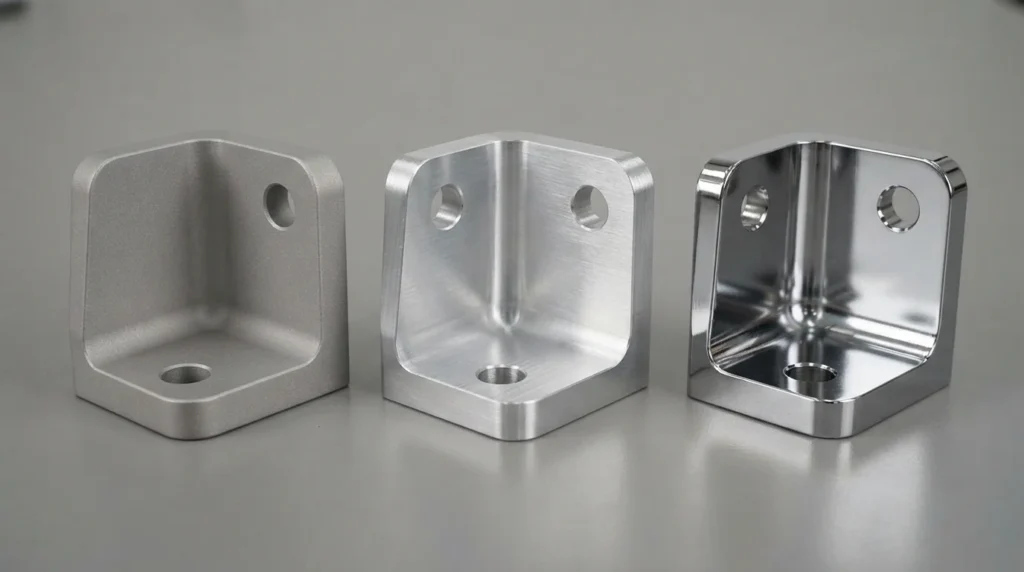
Le sablage peut créer un aspect mat ou satiné plus uniforme et réduire la dominance visuelle des marques d'outil. Il peut également adoucir les arêtes, modifier les petites caractéristiques, affecter la rugosité ou laisser des résidus de média dans les recoins. Définissez le masquage et les surfaces protégées lorsque les trous, les filetages, les portées de roulement ou les faces d'étanchéité doivent rester contrôlés.
Brossage et texture directionnelle
Les finitions brossées créent un aspect directionnel qui peut aider à masquer les marques de manipulation, mais la direction, le chevauchement, les transitions d'arêtes et la cohérence esthétique comptent. Un panneau échantillon ou une référence approuvée peut être plus utile qu'un adjectif tel que “ premium ”.”
Polissage
Le polissage élimine ou lisse la matière et peut améliorer l'apparence, la nettoyabilité ou le comportement au contact. Il peut arrondir les arêtes, modifier les dimensions locales, révéler des inclusions et nécessiter une méthode d'inspection distincte. Précisez si l'exigence est satinée, brillante, miroir ou un niveau de rugosité mesuré.
Finitions chimiques et électrochimiques
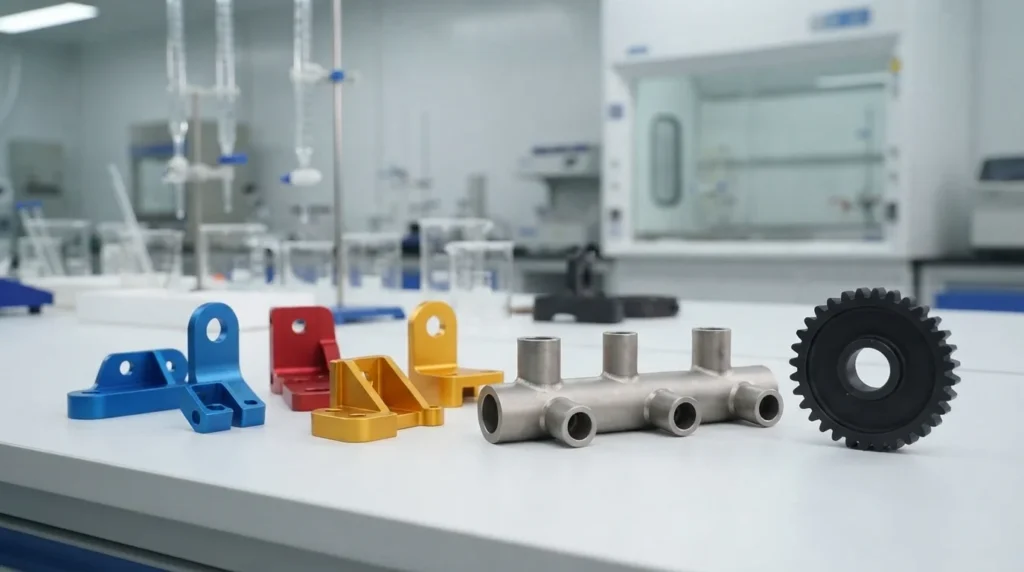
L'anodisation peut assurer une protection contre la corrosion, une couleur, une dureté et un aspect contrôlé sur les alliages d'aluminium appropriés. L'alliage, la préparation de surface, la couleur, le masquage et le type de traitement affectent le résultat. La croissance ou la pénétration du revêtement peut influencer les trous, les filetages, les ajustements et le contact électrique, de sorte que les dimensions critiques doivent être examinées par rapport à l'état fini.
Passivation pour l'acier inoxydable
Passivation is used to improve the corrosion behavior of suitable stainless steel surfaces after machining and cleaning. It is not an all-purpose appearance treatment, and the cleaning, surface condition, chemical environment, and acceptance requirement still need to be defined.
Black oxide and other chemical treatments
Chemical finishes are material-specific. A treatment that works for one alloy may be ineffective or inappropriate for another. State the base material before selecting the finish, and confirm whether an oil, sealant, topcoat, or dimensional allowance is part of the specification.
Revêtements, placage et contrôle dimensionnel
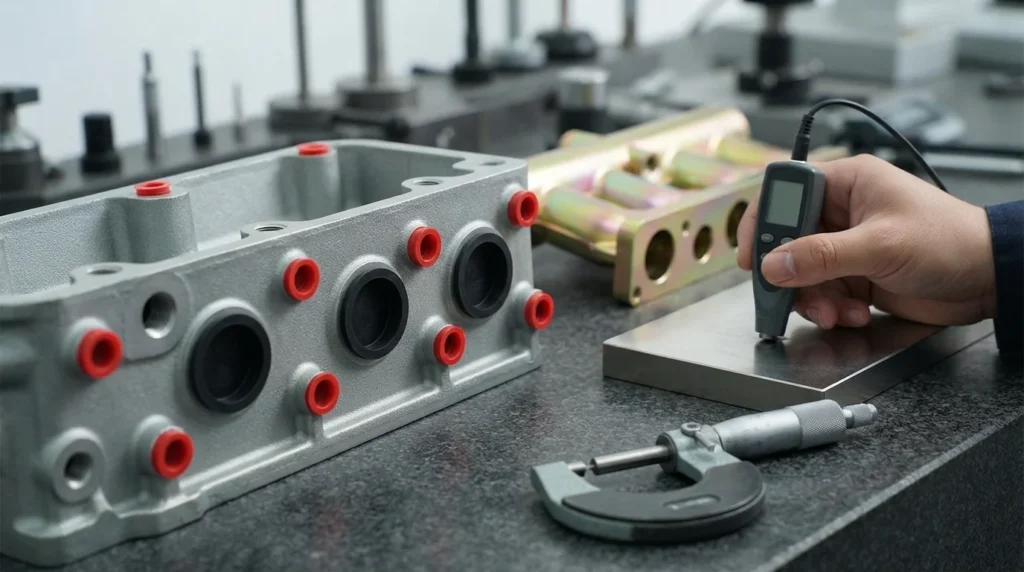
| Question | Pourquoi c'est important |
|---|---|
| Which surfaces are masked? | Threads, bores, electrical contacts, sealing faces, and locating surfaces may not accept the same coating |
| What is the required thickness or range? | Thickness can change fits, hole size, edge buildup, friction, and electrical behavior |
| When is the critical dimension measured? | The part may need machining allowance before treatment and verification after treatment |
| How is adhesion or appearance accepted? | A general color name does not define adhesion, gloss, texture, coverage, or acceptable variation |
Ra, Rz et la question de l'inspection
Ra is a common arithmetic-average roughness parameter, while Rz and other parameters describe the surface differently. A single roughness value does not fully describe waviness, lay direction, burrs, scratches, pores, or cosmetic uniformity. The correct parameter and measurement direction depend on the function.
Write a measurable requirement
- Identify the exact surface or zone that requires the finish.
- State the roughness parameter, unit, limit, and measurement direction when relevant.
- Define whether the value applies before or after coating, polishing, blasting, or passivation.
- Separate roughness from visual appearance, color, scratches, tool marks, and edge condition.
- Agree on the instrument, reference area, and sample or report expectation.
Surface finish and dimensional control are connected. Review the Guide des tolérances CNC when a finish may change a critical fit or inspection result.
La compatibilité des matériaux passe en premier
The base material affects which finishes are available, how uniform the result will be, what color is possible, and how the surface behaves in service. Alloy, temper, hardness, reinforcement, porosity, and prior machining condition can all matter.
Utilisez le guide de sélection des matériaux CNC to connect finish decisions to the material’s environment, wear, heat, electrical, and dimensional requirements. Do not specify a finish only because it is common on another alloy.
Comment spécifier une finition sur un dessin
A useful finish callout answers four questions: what process, on which surfaces, to what result, and how will it be accepted?
- Name the base material and condition.
- Name the treatment or mechanical finish and the required class, type, color, texture, or roughness.
- Mark protected, masked, cosmetic, sealing, electrical, and fit-critical surfaces.
- State coating thickness, allowance, dimensional condition, or post-finish measurement where needed.
- Define samples, visual limits, roughness measurement, adhesion, cleanliness, and documentation.
- Identify any approved supplier, customer specification, or substitute-approval process.
A finish note should be specific enough for an estimator to quote and an inspector to accept. “Nice cosmetic finish” is neither.
Finition, coût et risque de production
Surface treatment affects more than the external processing charge. It can change masking, packaging, inspection, rework, lead time, yield, and the dimensional strategy used during machining. Over-specifying every surface can add cost without improving the product; under-specifying a functional surface can create field failure or rework.
When comparing options, consider appearance, corrosion, wear, friction, sealing, electrical behavior, cleanability, dimensional effect, material compatibility, quantity, documentation, and total route cost. The goal is a finish that solves the actual service problem.
FAQ sur les finitions de surface CNC
What is the best surface finish for a CNC part?
There is no universal best finish. Select it from the surface’s function, material, environment, appearance, tolerance, quantity, inspection method, and budget. An as-machined surface may be correct for one area while another needs a coating or polished condition.
Does anodizing change CNC part dimensions?
It can. The treatment may change the condition of edges, holes, threads, fits, and electrical contacts. Critical dimensions should identify whether they apply before or after treatment and which surfaces are masked.
What is the difference between surface finish and surface roughness?
Surface finish is a broader description of texture, appearance, treatment, and condition. Surface roughness is a measured characteristic such as Ra or Rz. A roughness number alone may not define scratches, waviness, lay, burrs, color, or visual acceptance.
Is bead blasting suitable for every CNC material?
No. The media, pressure, base material, geometry, masking, and cleanliness requirement affect the result. Confirm compatibility and protect critical surfaces, threads, bores, and cosmetic zones when needed.
How can I reduce surface finishing cost?
Apply the finish only to surfaces that need it, choose a material-compatible process, define measurable acceptance, avoid unnecessary masking, and coordinate the finish with tolerances and inspection. A supplier DFM review can identify a simpler finish that still meets function.